首页/文章/ 详情

多伦多大学顶刊丨机器学习助力激光粉末床熔融全流程优化:材料选择、工艺参数优化与过程监控
1小时前浏览0
激光基金属增材制造技术(激光粉末床熔融 PBF‑LB/M、送粉式激光定向能量沉积 DED‑LB/P)已经在航空航天、汽车、生物医疗、能源领域得到广泛应用。该类工艺需要跨越 6 个数量级的多尺度协同,存在激光工艺参数、原料特性、热流体动力学之间复杂交互作用。由此产生覆盖材料、工艺参数、激光‑金属交互、零件最终性能的高维数据集,给揭示工艺‑组织‑性能 (P‑S‑P) 关系带来巨大挑战。

机器学习(ML)能够从海量高维数据挖掘隐藏规律与关联,为金属增材制造的研发优化提供变革性手段。本文是一篇综述文章,全面总结各类机器学习算法在两大主流激光金属增材制造工艺中的最新进展与现存挑战,从三大方向展开梳理: 1)材料选择:面向增材制造的新材料开发、金属粉末筛选; 2)工艺参数优化:工艺地图构建、多目标优化策略; 3)增材制造原位监控与质量保障:基于声发射、可见光、红外、同步辐射 X 射线、多传感器融合的传感系统。

同时文章剖析不同机器学习模型的特点、局限性、数据需求,为模型选型与试验设计提供参考。从机器学习视角,指明未来研究方向,助力自主化金属增材制造系统开发,加速激光金属增材制造工艺迭代优化。
图片

https://doi.org/10.1016/j.jmsy.2026.06.018

图文解读

✨文章主要亮点

✅1、全流程视角,覆盖两大主流金属增材制造工艺同时聚焦PBF‑LB/M(激光粉末床熔融)和DED‑LB/P(送粉式定向能量沉积),从原料选材→工艺参数优化→在线监控质量保障完整工艺链梳理机器学习应用,区别于大多数只聚焦单一环节的综述。

✅2、系统对比全部主流机器学习算法对线性回归、SVM、GPR、随机森林、XGBoost、ANN、CNN 等模型,总结各自优缺点、适配数据集规模、典型使用场景;重点指出高斯过程回归 GPR 非常适合小样本增材制造数据,CNN 在图像类传感监控任务表现突出。

✅3、五大传感监控方案全面盘点详细拆解声发射 AE、可见光、红外热成像、同步辐射高速 X 射线、多传感器融合 5 套原位监测方案,对比不同传感器适用缺陷类型、数据形式、机器学习实现方案,整理完整应用表格。

✅4、直面行业真实痛点,给出未来机会方向不只是罗列文献,深度剖析行业现实瓶颈:高质量数据集匮乏、模型泛化迁移差、可解释性不足、不同设备之间模型难以复用;提出物理信息融合机器学习、主动学习、大语言模型文献挖掘、回收粉末质量预测、多模态传感器融合等前沿方向。

✅5、多种先进技术结合案例汇总梳理高通量实验 HTE、CALPHAD 相图计算、多物理仿真、同步辐射 X 射线与机器学习结合的大量最新案例,给科研人员提供大量可参考思路。

✅6、明确区分两种工艺的差异性指出 DED 更适合高通量合金快速筛选;PBF/DED 各自特有缺陷、传感监测难点,工艺之间机器学习迁移存在壁垒。

图片                  

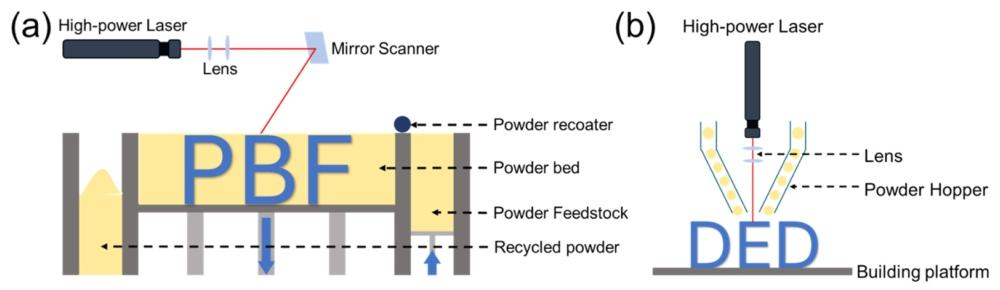
图 1 两种激光金属增材制造工艺原理示意图:(a) 激光粉末床熔融 PBF‑LB/M;(b) 送粉式激光定向能量沉积 DED‑LB/P
图片                  

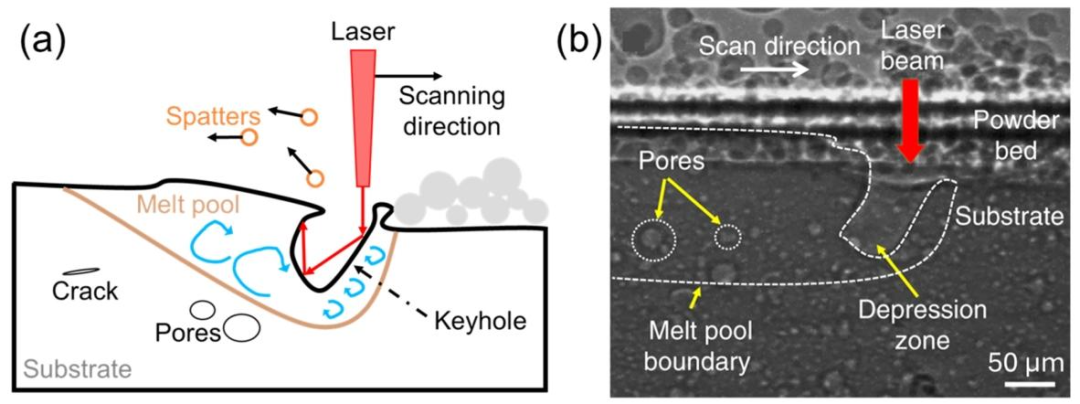
图 2 (a) PBF‑LB/M 工艺主要缺陷与激光‑金属交互效应示意图;(b) 原位同步辐射 X 射线观测得到的缺陷与激光金属交互现象
图片                  

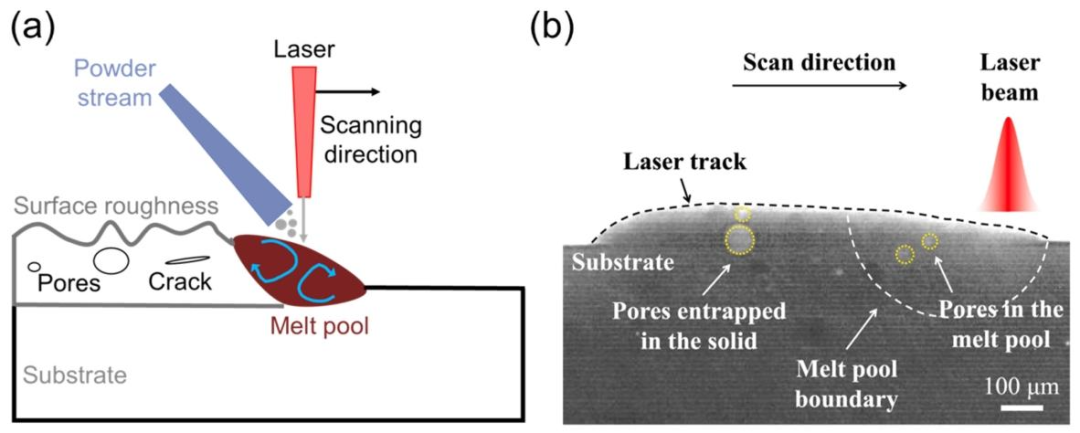
图 3 (a) DED‑LB/P 工艺主要缺陷与激光‑金属交互效应示意图;(b) 原位同步辐射 X 射线观察熔池与孔隙推移现象
图片                  

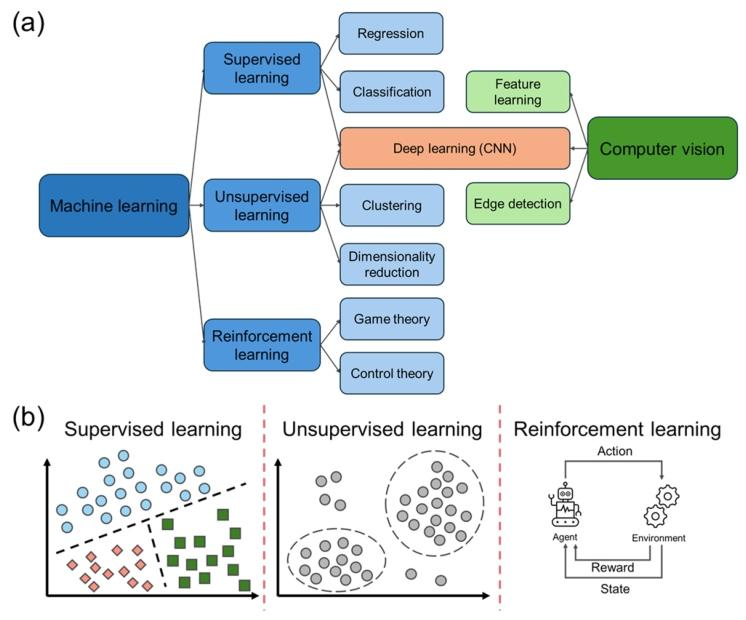
图 4 机器学习三大范式示意图:(a) 机器学习分为监督学习、无监督学习、强化学习及其子任务,以及与计算机视觉的关联;(b) 三种机器学习范式原理示意图;监督学习基于已知输入输出标签对做分类;无监督学习依靠数据内在模式聚类;强化学习通过与环境交互、获取奖励反馈完成决策。
图片                  

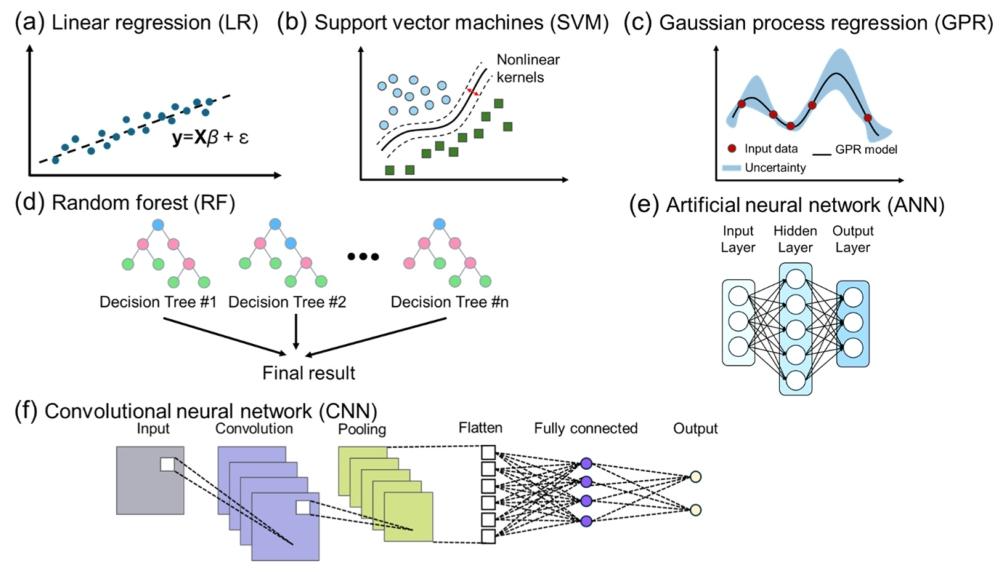
图 5 各类机器学习算法原理示意图:(a) 线性回归 (LR);(b) 支持向量机 (SVM);(c) 高斯过程回归 (GPR);(d) 随机森林 (RF);(e) 人工神经网络 (ANN);(f) 卷积神经网络 (CNN)
图片                  

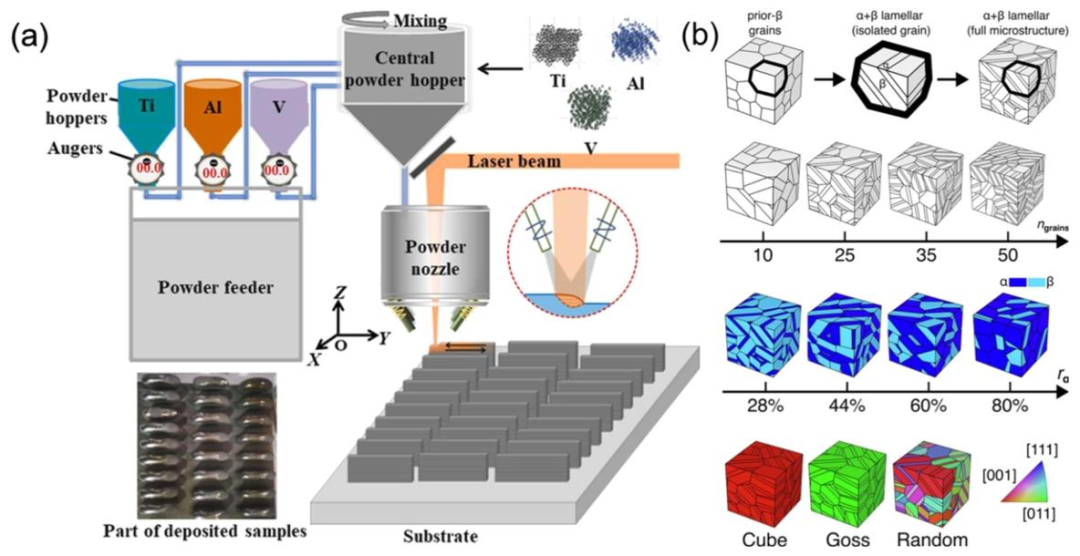
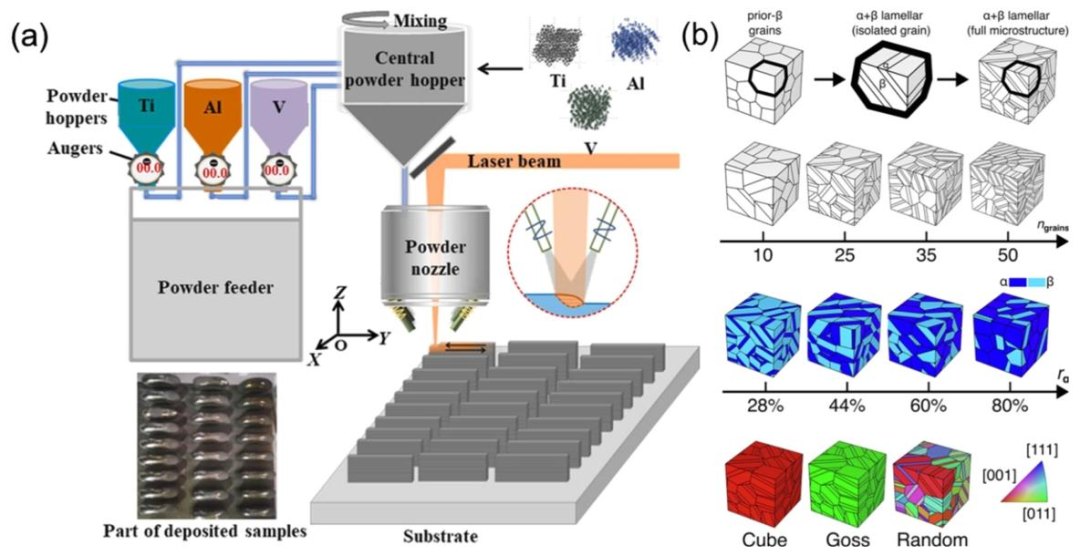
图 6 面向增材制造定制化材料开发:(a) DED‑LB/P 进行成分设计与试样制备;(b) 不同晶粒类型、晶粒占比、晶粒取向下的微观组织实例。
图片                  

图 7 基于粉末扫描电镜 SEM 图像,机器学习用于金属粉末选型的主要应用:深度学习方法实现粒度分布表征;基于人工特征方法实现粉末流动性预测。
图片                  

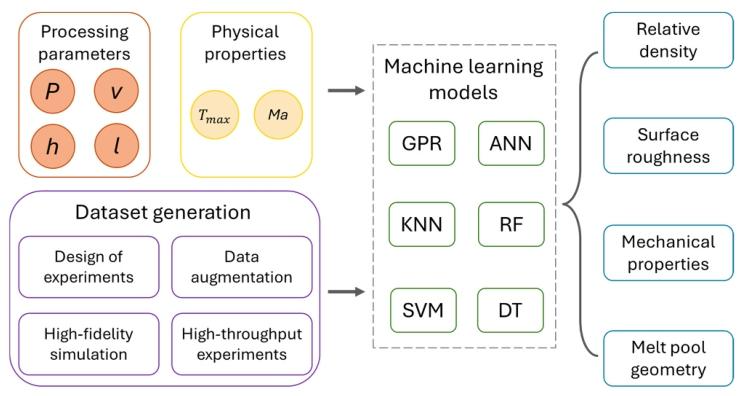
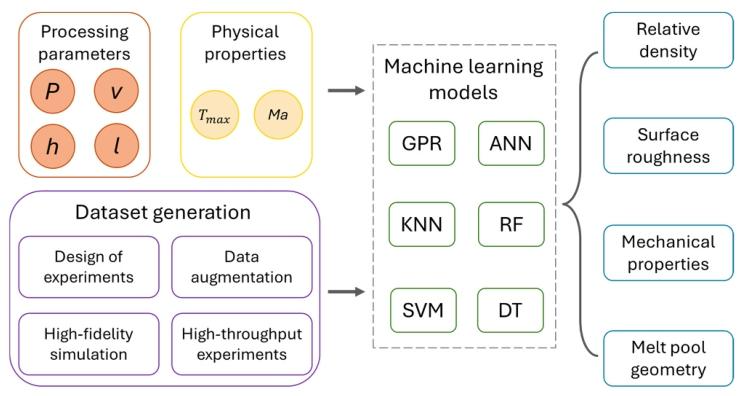
图 8 机器学习构建工艺地图与性能预测流程图,除工艺参数外,材料物理属性也可以作为模型输入;训练数据集来源包含试验设计、数据增强、高保真仿真、高通量试验。模型输出:致密度、表面粗糙度、力学性能、熔池几何形貌。
图片                  

图 9 高通量实验 HTE 在金属增材制造中的应用:(a) 高通量拉伸试样夹具与测试平台;(b) PBF‑LB/M 在不同激光功率、扫描速度下制备的单熔道试样。高通量方法大幅降低数据生成的时间与成本,加速增材制造工艺研发优化。
图片                  

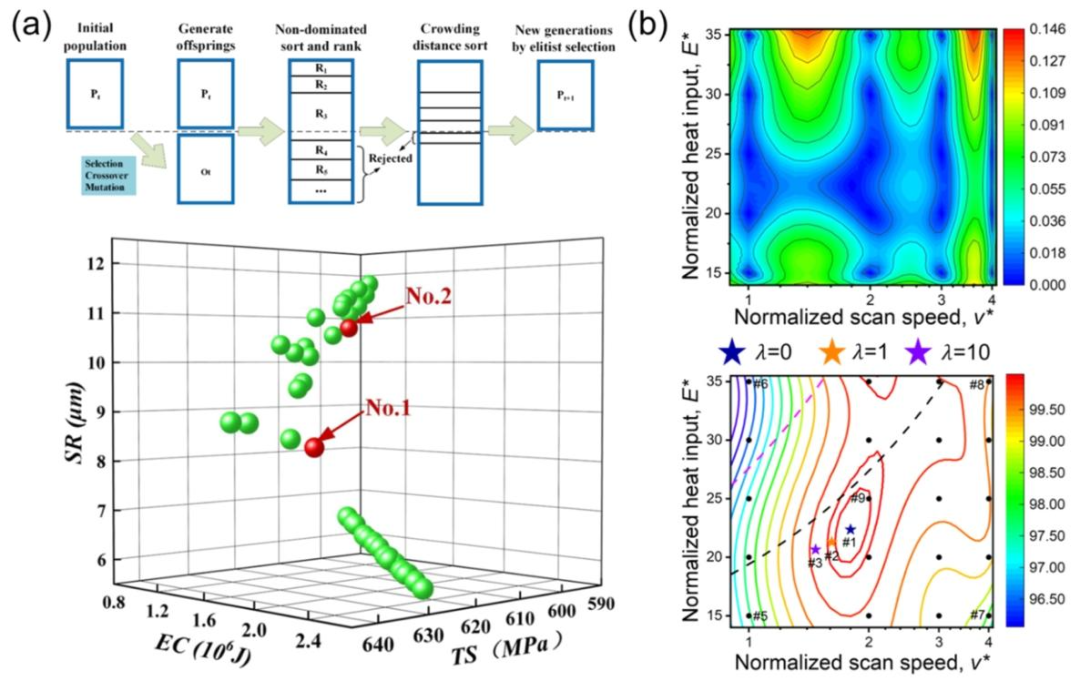
图 10 不同优化策略实现工艺参数优化流程图:(a) 带元模型集成的非支配排序遗传算法‑II,优化打印件能耗、拉伸强度、表面粗糙度;(b) 结合 GPR 的贝叶斯优化,提升试样致密度。
图片                  

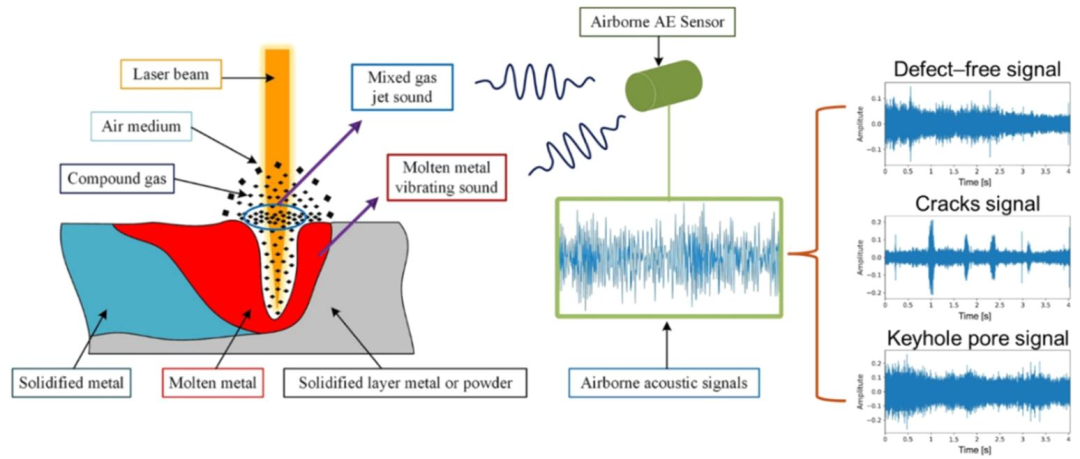
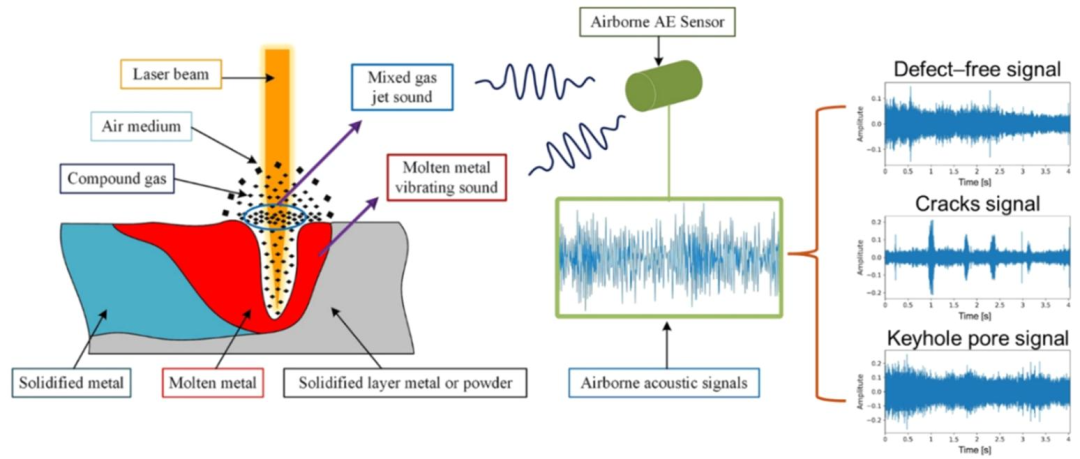
图 11 PBF‑LB/M 三种不同打印条件下声发射信号的产生、传播、采集示意图:无缺陷信号、裂纹信号、匙孔孔隙信号。
图片                  

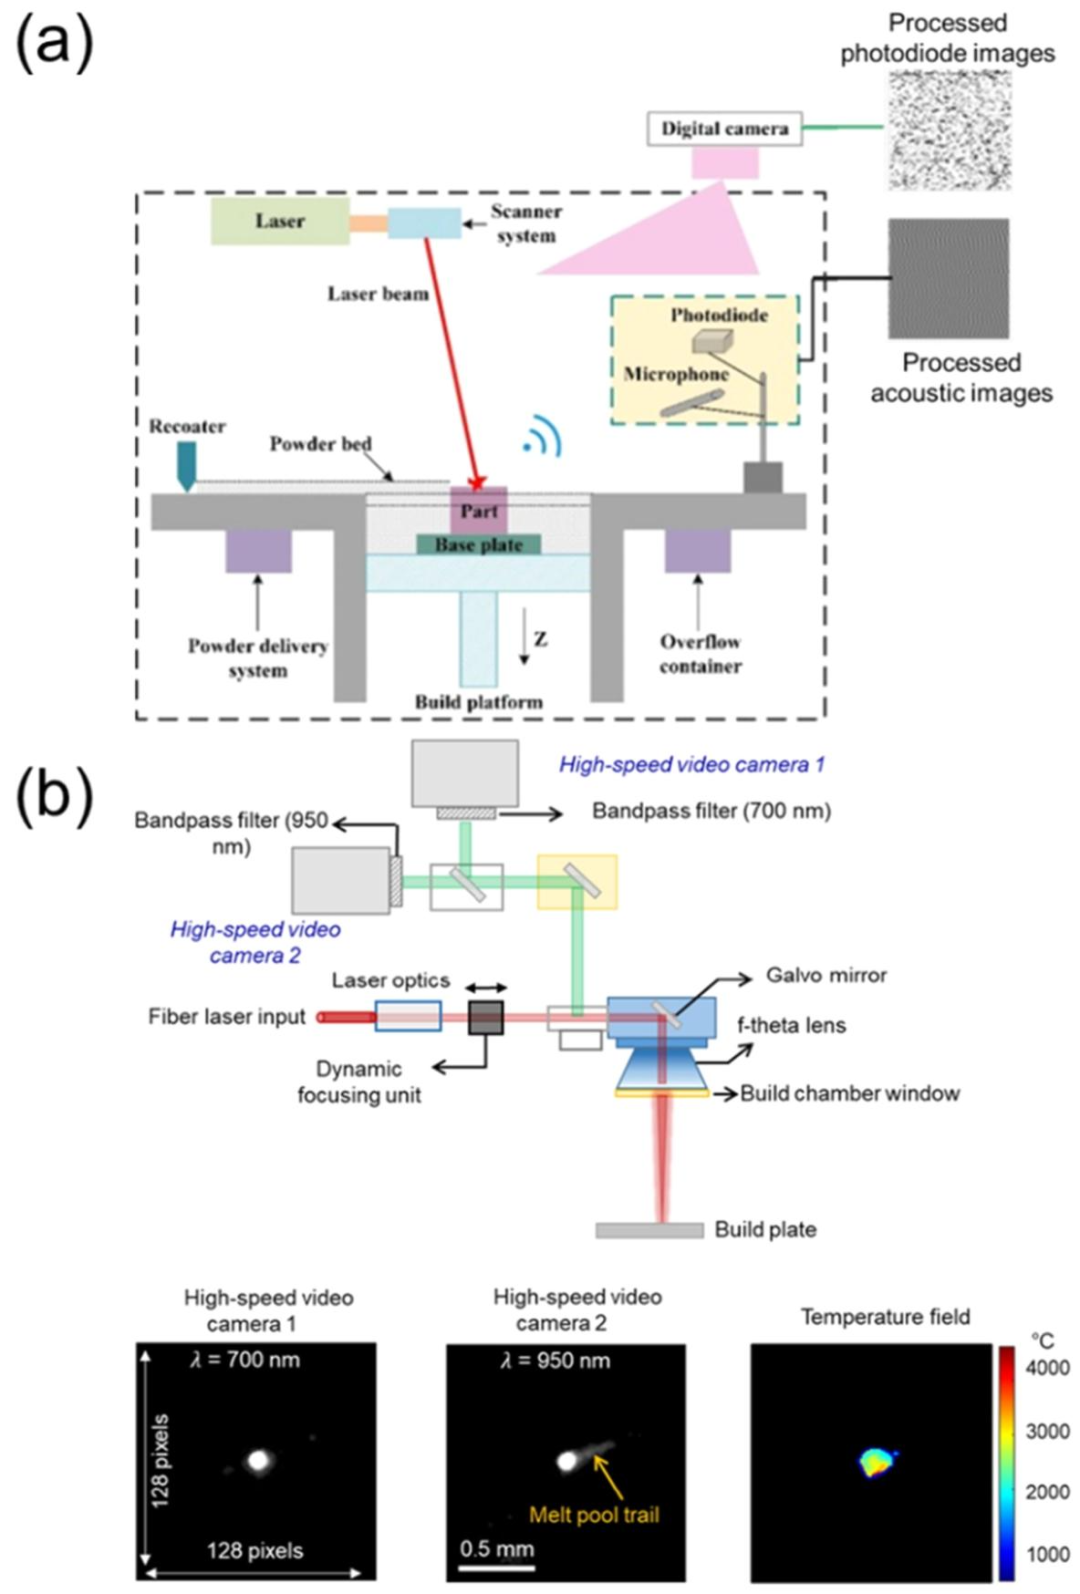
图 12 监测系统的两种搭建方案:(a) 同轴监测系统以及采集的熔区图像;(b) 离轴监测系统以及采集的熔区图像。
图片                  

图 13 (a) 红外传感器采集熔池图像与孔隙率之间的对应关系;(b) 每个体素红外信号与其缺陷状态的对应关系。
图片                  

图 14 语义分割与目标检测模型处理 X 射线图像,识别感兴趣区域,提取匙孔长宽深等关键特征,用于激光吸收率预测。
图片                  

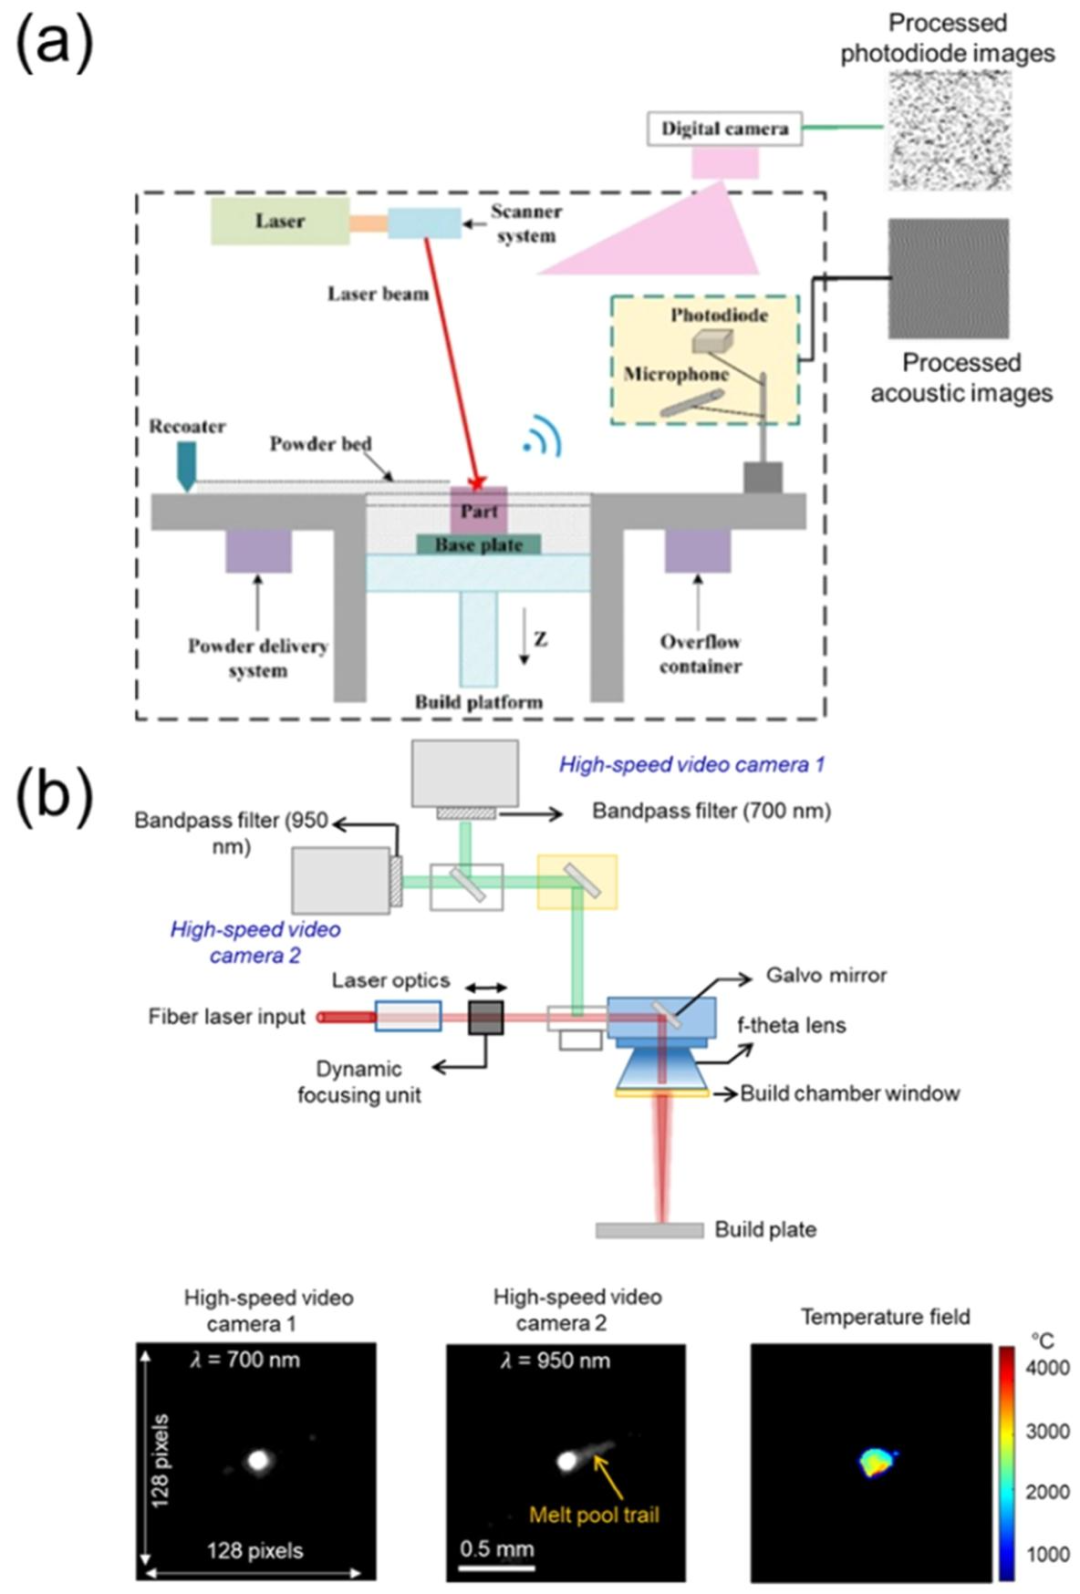
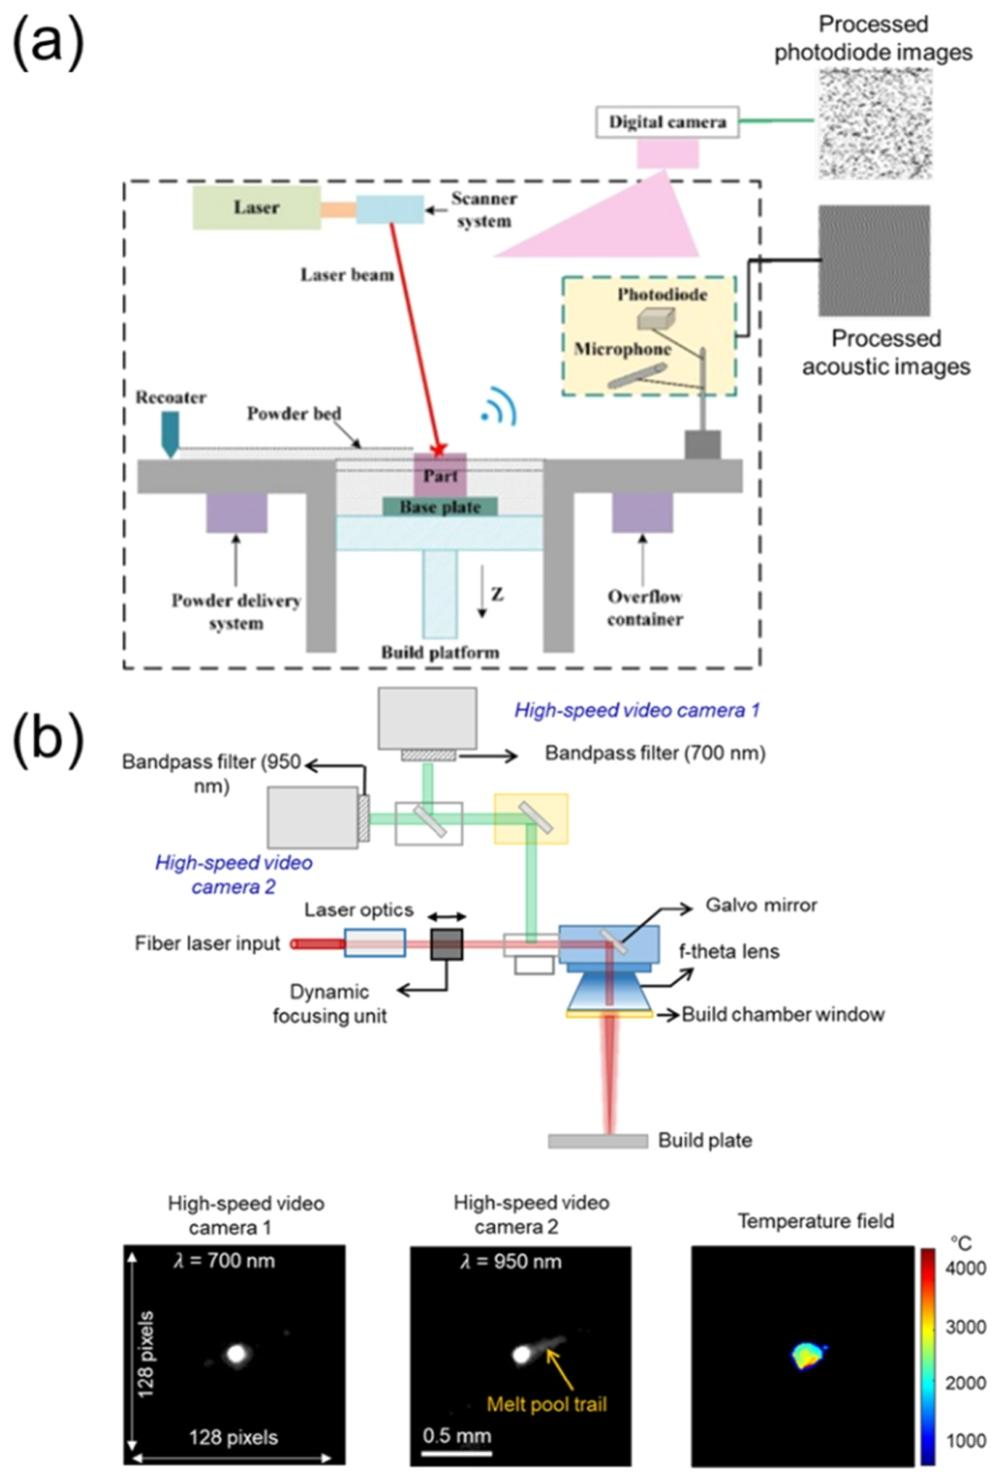
图 15 集成多类传感器的原位监测系统示意图:(a) 声发射 + 可见光传感器;(b) 可见光 + 红外传感器。
图片                  

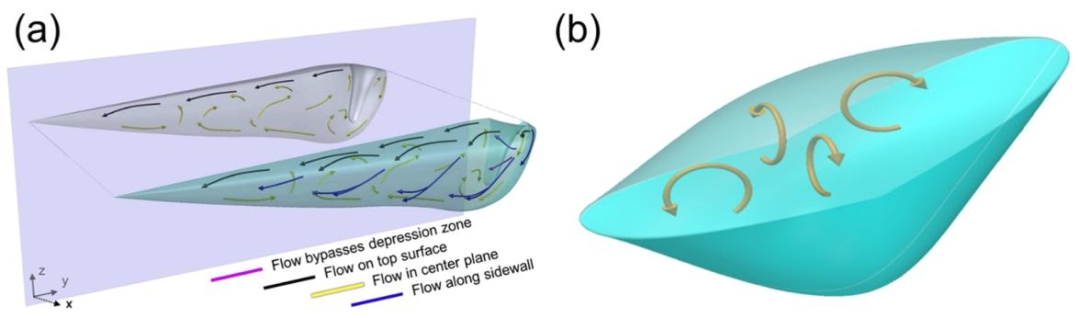
图 16 PBF‑LB/M 和 DED‑LB/P 熔池内部熔体流动三维重建示意图。
图片                  

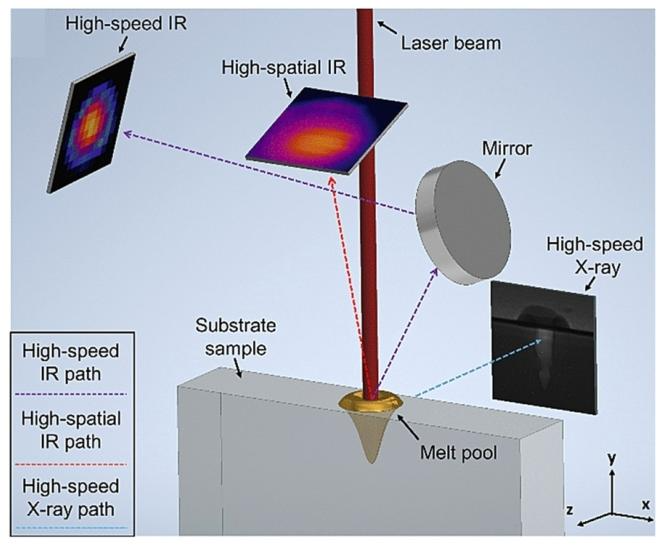
图 17 同步辐射 X 射线成像系统、高速红外相机、高空间分辨率红外相机集成系统示意图,用于加深对金属增材制造工艺的理解。
图片                  

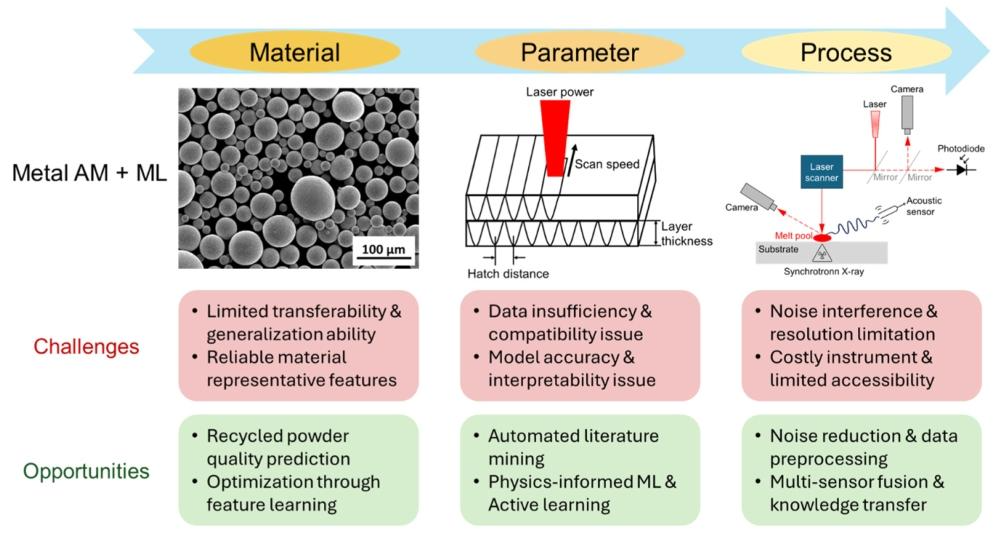
图 18 金属增材制造 + 机器学习全流程总览:分为材料、参数、工艺监控三大阶段;分别列出各阶段现存挑战以及未来发展机遇。


结论/展望

  1. 机器学习已经深度渗透PBF‑LB/M 与 DED‑LB/P 从材料开发、粉末筛选、工艺参数优化到在线监测全链条,有效减少试验迭代次数,助力实现更加自主智能的金属增材制造系统。
  2. 不同机器学习模型各有适用边界:
  1. 小样本增材制造数据集,高斯过程回归 GPR 优势明显,可输出预测不确定性,但大数据场景算力受限;
  2. 树类模型(RF、XGBoost)抗噪声,适合工艺‑性能回归预测;
  3. CNN 非常适合 SEM 粉末图像、熔池图像、X 射线影像等视觉数据,但依赖大量标注数据,可解释性差。
  1. 材料选择方向:机器学习可实现合金成分逆向设计、微观组织预测;依托 SEM 图像完成粉末粒度、流动性快速评估;但现有模型跨设备、跨牌号粉末泛化能力弱,回收粉末生命周期预测是未来重要方向。
  2. 参数优化方向:仅依靠工艺参数输入的模型泛化有限,融入物理先验特征(马兰戈尼数、熔池最高温度等)可以显著提升模型精度;数据来源可以结合文献挖掘、多物理仿真、高通量实验弥补试验样本不足;贝叶斯优化、遗传算法、强化学习可以完成单 / 多目标工艺寻优;DED 公开基准数据集稀缺,单熔道优化很难直接迁移到大块实体打印。
  3. 过程监控方向:单类传感器各有短板,多传感器数据融合是提升缺陷检测可靠性的重要路径;同步辐射 X 射线能够揭示底层物理机制,但设备稀缺;借助迁移学习,把同步辐射数据知识迁移到工业低成本传感器,具备很高实用价值。
  4. 现存共性核心挑战:高质量标注数据集稀缺;同一参数下实验结果存在复现性波动;多数模型黑盒、可解释性不足;模型在不同机器、不同合金之间迁移泛化能力不足。未来发展重点是物理信息融合机器学习、主动学习、多模态传感器融合、大模型文献挖掘,推动机器学习真正落地工业生产。    

来源:增材制造硕博联盟
化学航空航天汽车增材裂纹参数优化材料多尺度试验
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-10-13
最近编辑:1小时前
增材制造博硕联盟
硕士 聚焦增材制造科研与工程应用,致...
获赞 129粉丝 96文章 631课程 0
点赞
收藏
作者推荐

卡内基梅隆大学顶刊丨激光选区熔化全过程热行为原位精准调控框架实现IN718构件性能优化

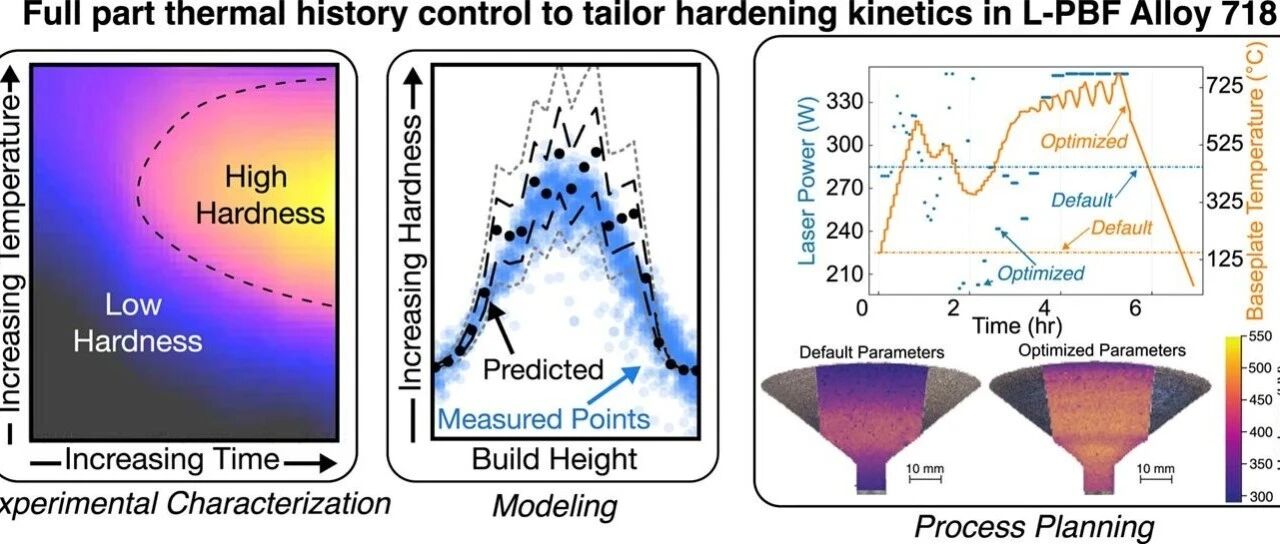
金属增材制造可按需快速制备从样件到关键服役构件的各类零部件,但多数高强合金需配套后续热处理才能获得高性能,增加了制造时长与生产成本。以激光选区熔化(L-PBF)常用高强合金 718(IN718)为例,其强化机制依赖时效热处理过程中析出强化相;而打印过程中层间反复升温可使构件进入析出温度区间,实现原位时效强化。 本文首次提出面向 718 合金 L-PBF 成形的全构件热历史闭环调控方法:将经实验标定的材料硬化动力学 JMAK 模型嵌入轴对称集总分层热仿真,预测打印全过程构件维氏硬度;再结合轨迹优化算法求解随时间动态变化的激光功率与基板温度曲线。以倒锥形典型热累积几何件为研究对象,优化目标为构件整体均匀硬度 450 HV。 采用动态变参工艺轨迹打印后,构件平均硬度与均匀性显著提升:常规恒定工艺打印件硬度仅 374 ± 41 HV,优化工艺试样硬度达到 439 ± 29 HV,全程无需单独时效热处理;三组重复实验结果波动小于 8%。该研究证实可将显微组织时效调控直接集成至打印成形工序,实现高强金属构件免后热处理一体化制造。https://doi.org/10.1016/j.addma.2026.105205 Graphical abstract图文解读文章核心亮点理念创新:变参驱动性能正向设计,颠覆传统恒定参数制造流程传统 L-PBF 采用固定激光功率、基板温度,几何带来的热累积会造成巨大硬度空间差;本研究建立性能目标反向求解动态工艺新范式,根据目标硬度自动输出随打印时长变化的激光功率、基板升温 / 降温曲线,实现 “先定性能,再算工艺”。 模型耦合:热仿真 + 析出硬化动力学联合预测硬度分布搭建轴对称集总分层降阶热仿真,耦合经 Gleeble 热模拟实验标定的非等温 JMAK 析出动力学模型,毫米级精度预测任意打印时刻构件内部 γ'/γ'' 强化相析出体积分数,直接输出全域硬度云图,仿真与实验硬度匹配度高。 工艺落地:动态参数方案可在商用 L-PBF 设备直接复现针对 Aconity MIDI、EOS M290 商用设备硬件限制,提出分层分段激光功率离散控制、多段线性基板温度逼近最优曲线的工程化实施方案,无需改造设备即可实施动态热调控。 性能大幅提升,消除热处理工序倒锥件恒定工艺硬度极差 41 HV,优化后标准差仅 29 HV,平均硬度提升约 17.4%;常规 IN718 直接时效炉处理需 18h,本方案打印同步完成时效,大幅缩短交付周期。 附加优势:同步抑制应变时效裂纹,降低残余应力恒定参数试样高温富集区存在明显时效裂纹;优化方案全程维持构件适中高温,降低热梯度、释放残余应力,同等几何下无裂纹产生,截面残余变形量降低 20%;唯一副作用为高温带来轻微全域表面氧化变色。 完整实验标定体系,动力学模型可复用通过 Gleeble 热力模拟机完成 0.05~5h、450~800℃全区间等温时效试验,建立 L-PBF 态 718 合金专属时间 - 温度 - 硬度数据库,拟合得到精准 Avrami 硬化参数,可为同类镍基合金原位时效仿真提供标定模板。 数值优化框架可拓展至更多构件与性能目标基于增广拉格朗日微分动态规划求解最优控制问题,当前适配轴对称零件;后续可拓展三维模型,同时将残余应力、裂纹敏感性、δ 相析出等纳入优化约束,实现多性能协同调控。 图 1:传统工艺流程与性能优化导向型金属增材制造框架对比。 图 2 恒定工艺参数试样成形方案:(A) 倒锥形热累积试样实物及外形尺寸;(B) 倒四方锥热累积试样外形尺寸;(C、D) 等温时效试样基板排布与试样几何。 图 3:Gleeble 热模拟试样装夹结构,试样置于水冷夹具之间,四根热电偶采集等温温度场分布。 图 4:倒四方锥试样显微硬度分布云图及析出相透射表征 图 5:Gleeble 等温热处理实验结果 图 6:718 合金等温硬化动力学规律:(A) 由 图 5 数据插值得到的时间 - 温度 - 硬度等高图谱;(B) 600℃、725℃、800℃下硬度随保温时间变化小提琴图,(i-v) 为对应温度 / 时长下典型微观 SEM 照片,标注胞内 / 胞间区域、Laves 相、γ'、γ''、δ 析出相。 图 7:等效析出体积分数下的等温硬化动力学 图 8:恒定工艺下原位时效硬化现象:试样硬度云图标注成形过程高温区域(约 700℃)与低温区域(约 350℃),右侧为沿试样高度中心线硬度散点分布曲线。 图 9:等温硬化动力学用于预测 L-PBF 非等温打印过程硬度 图 10:恒定工艺实验模型验证:(A) 倒锥试样实物;(B) 实测全域硬度云图;(C) 仿真预测硬度云图,硬度数据为多组试样平均值。 图 11:优化目标与求解得到的工艺轨迹:(A) 设定的全域 450HV 均匀硬度目标云图;(B) 最优工艺仿真输出硬度分布;(C) 计算得到的最优激光功率、基板温度时变曲线,黑色细线为工程近似基板温控轨迹。 图 12:最优工艺轨迹实验验证结果:(A) 优化工艺打印试样实物;(B) 实测硬度分布云图;(C-E) 试样不同高度位置微观组织 SEM;(F) 沿试样高度实测平均硬度(橙色实线)与仿真平均硬度(黑色虚线)对比,散点为单次硬度测量值。 图 13:残余应力裂纹抑制与高温氧化现象对比:(A) 未控温试样高硬度区域存在多条贯穿裂纹;(B) 优化控温试样同等位置无裂纹;(C) 恒定工艺试样仅底部高温区出现氧化变色;(D) 优化工艺试样整体持续高温,全锥面出现均匀氧化色。 图 14:硬度数据统计学可分性验证:左图为硬度累积分布函数 CDF 曲线;右图为相对于 5h 长时保温的 CDF 差值 ΔCDF,图例标注 KS 检验 D 值与 Benjamini–Hochberg 校正后 p 值,p<0.05 代表硬度分布存在显著差异。 图 15:全部实验试样硬度云图:A1-A3 为三组恒定参数未控温试样(A3 存在裂纹导致局部数据缺失);B1-B3 为三组最优动态工艺控温试样,图中空白点为孔隙造成的硬度测量失效点。 图 16:不同分层集总精度下特征位置热历史曲线:(A-D) 分别对应试样 25、35、45、55mm 高度测温点;(E) 缩小高度仿真 5mm 底部测温点;(F) 单层尺度熔池温度变化示意图,标注熔化温度与强化相溶解温度阈值;本研究仿真采用 31 层集总方案。 图 17:残余应力平均偏移量测量示意图:(A) 线切割前后试样轮廓偏移量、高度测量定义;(B) 未控温试样侧边形貌;(C) 优化控温试样侧边形貌,红圈标注截面变形区域。 结论/展望本研究核心贡献是搭建一套融合实验表征、多物理仿真、数值优化的完整调控框架,实现激光选区熔化 718 合金全构件热历史与原位时效精准控制,可按需定制构件全域硬度分布,具体成果总结如下:采用 Gleeble 热力模拟设备开展高通量等温时效实验,结合维氏硬度测试构建 L-PBF 态 718 合金专属时间 - 温度 - 硬度数据库,基于该数据集完成非等温 JMAK 析出动力学模型标定,可精准预测打印热循环下硬度演化规律。开发适用于 L-PBF 工艺的降阶轴对称集总分层热仿真模型,与硬化动力学模型双向耦合,可毫米级分辨率同步输出打印全过程构件温度场与硬度场分布,仿真硬度分布与多组试样实测结果吻合良好。将耦合热 - 硬化动力学仿真嵌入带约束数值优化求解器,计算得到随打印时长动态变化的激光功率、基板温度最优控制轨迹,实现倒锥几何件全域 450 HV 均匀硬度目标。恒定工艺试样硬度 374 ± 41 HV,优化工艺实验试样硬度可达 439 ± 29 HV,三组重复实验数据重复性误差低于 8%,省去传统需要十数小时的炉内时效工序。工艺 - 组织 - 性能(PSP)关系是增材制造性能调控核心:工艺参数改变构件热演化行为,热历史直接驱动析出相变与显微组织形成,最终决定力学性能。本框架通过将材料性能动力学嵌入热仿真,建立了 “工艺输入→热历史→析出相变→目标硬度” 正向映射,理论上可拓展至任意可被热动力学模型描述的力学性能作为优化目标。 来源:增材制造硕博联盟

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈