首页/文章/ 详情

卡内基梅隆大学顶刊丨激光选区熔化全过程热行为原位精准调控框架实现IN718构件性能优化
1月前浏览603
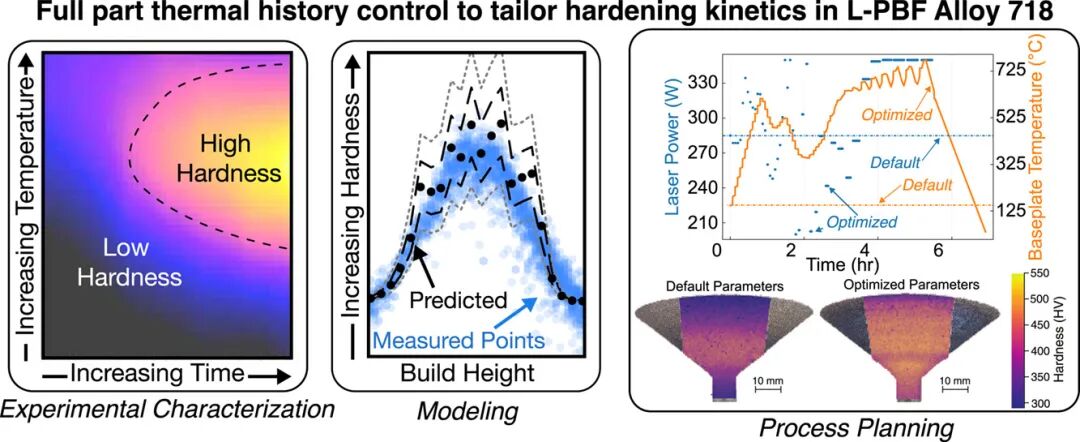
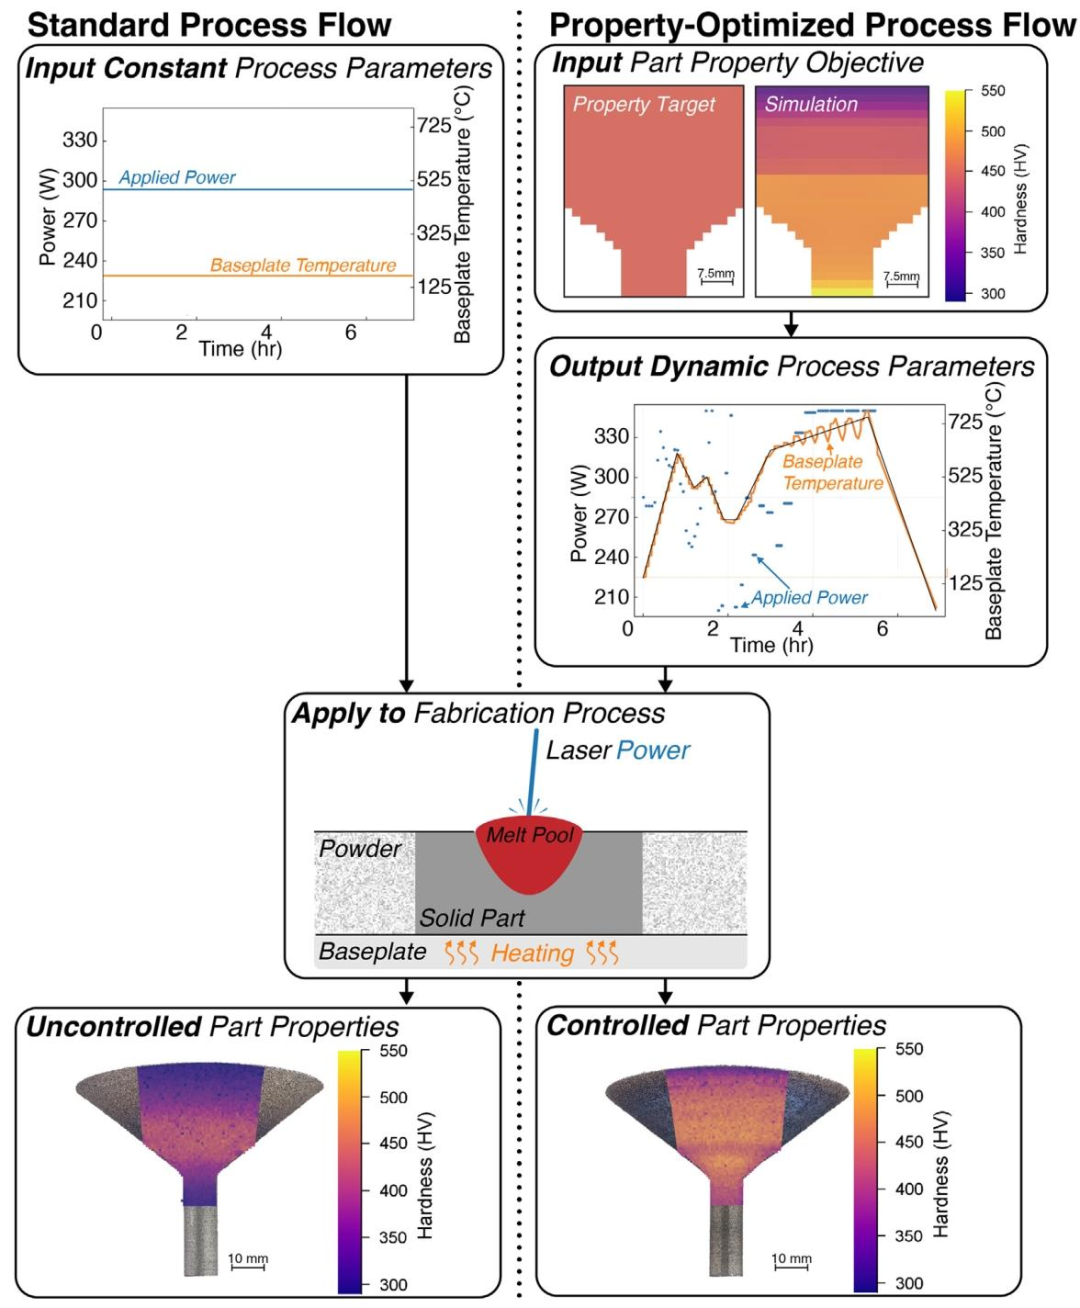
金属增材制造可按需快速制备从样件到关键服役构件的各类零部件,但多数高强合金需配套后续热处理才能获得高性能,增加了制造时长与生产成本。以激光选区熔化(L-PBF)常用高强合金 718(IN718)为例,其强化机制依赖时效热处理过程中析出强化相;而打印过程中层间反复升温可使构件进入析出温度区间,实现原位时效强化。 本文首次提出面向 718 合金 L-PBF 成形的全构件热历史闭环调控方法:将经实验标定的材料硬化动力学 JMAK 模型嵌入轴对称集总分层热仿真,预测打印全过程构件维氏硬度;再结合轨迹优化算法求解随时间动态变化的激光功率与基板温度曲线。以倒锥形典型热累积几何件为研究对象,优化目标为构件整体均匀硬度 450 HV。

 采用动态变参工艺轨迹打印后,构件平均硬度与均匀性显著提升:常规恒定工艺打印件硬度仅 374 ± 41 HV,优化工艺试样硬度达到 439 ± 29 HV,全程无需单独时效热处理;三组重复实验结果波动小于 8%。该研究证实可将显微组织时效调控直接集成至打印成形工序,实现高强金属构件免后热处理一体化制造。
图片

https://doi.org/10.1016/j.addma.2026.105205


Graphical abstract


图文解读

文章核心亮点

  1. 理念创新:变参驱动性能正向设计,颠覆传统恒定参数制造流程

    传统 L-PBF 采用固定激光功率、基板温度,几何带来的热累积会造成巨大硬度空间差;本研究建立性能目标反向求解动态工艺新范式,根据目标硬度自动输出随打印时长变化的激光功率、基板升温 / 降温曲线,实现 “先定性能,再算工艺”。                  
  2. 模型耦合:热仿真 + 析出硬化动力学联合预测硬度分布

    搭建轴对称集总分层降阶热仿真,耦合经 Gleeble 热模拟实验标定的非等温 JMAK 析出动力学模型,毫米级精度预测任意打印时刻构件内部 γ'/γ'' 强化相析出体积分数,直接输出全域硬度云图,仿真与实验硬度匹配度高。                  
  3. 工艺落地:动态参数方案可在商用 L-PBF 设备直接复现

    针对 Aconity MIDI、EOS M290 商用设备硬件限制,提出分层分段激光功率离散控制、多段线性基板温度逼近最优曲线的工程化实施方案,无需改造设备即可实施动态热调控。                  
  4. 性能大幅提升,消除热处理工序

    倒锥件恒定工艺硬度极差 41 HV,优化后标准差仅 29 HV,平均硬度提升约 17.4%;常规 IN718 直接时效炉处理需 18h,本方案打印同步完成时效,大幅缩短交付周期。                  
  5. 附加优势:同步抑制应变时效裂纹,降低残余应力

    恒定参数试样高温富集区存在明显时效裂纹;优化方案全程维持构件适中高温,降低热梯度、释放残余应力,同等几何下无裂纹产生,截面残余变形量降低 20%;唯一副作用为高温带来轻微全域表面氧化变色。                  
  6. 完整实验标定体系,动力学模型可复用

    通过 Gleeble 热力模拟机完成 0.05~5h、450~800℃全区间等温时效试验,建立 L-PBF 态 718 合金专属时间 - 温度 - 硬度数据库,拟合得到精准 Avrami 硬化参数,可为同类镍基合金原位时效仿真提供标定模板。                  
  7. 数值优化框架可拓展至更多构件与性能目标

    基于增广拉格朗日微分动态规划求解最优控制问题,当前适配轴对称零件;后续可拓展三维模型,同时将残余应力、裂纹敏感性、δ 相析出等纳入优化约束,实现多性能协同调控。                  
图片                


图 1:传统工艺流程与性能优化导向型金属增材制造框架对比。                
图片                
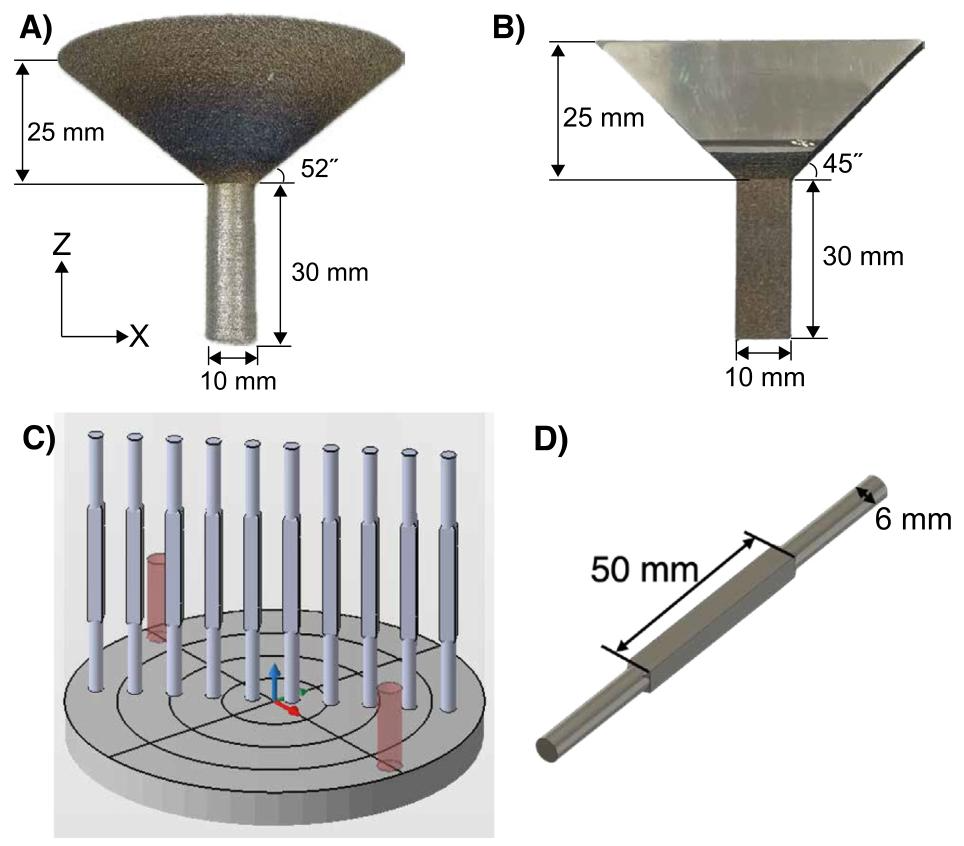
图 2 恒定工艺参数试样成形方案:(A) 倒锥形热累积试样实物及外形尺寸;(B) 倒四方锥热累积试样外形尺寸;(C、D) 等温时效试样基板排布与试样几何。                
图片                
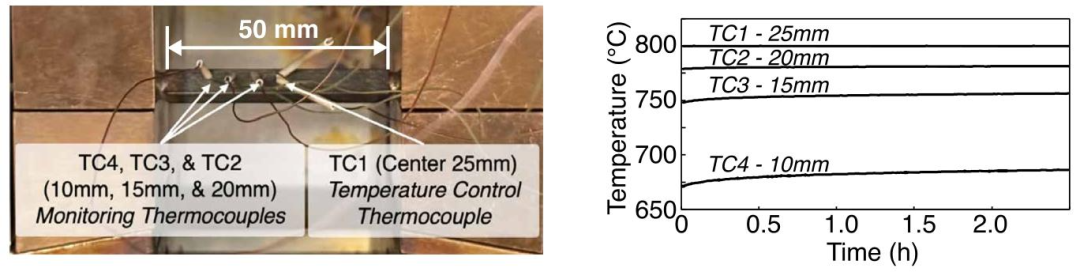
图 3:Gleeble 热模拟试样装夹结构,试样置于水冷夹具之间,四根热电偶采集等温温度场分布。                
图片                
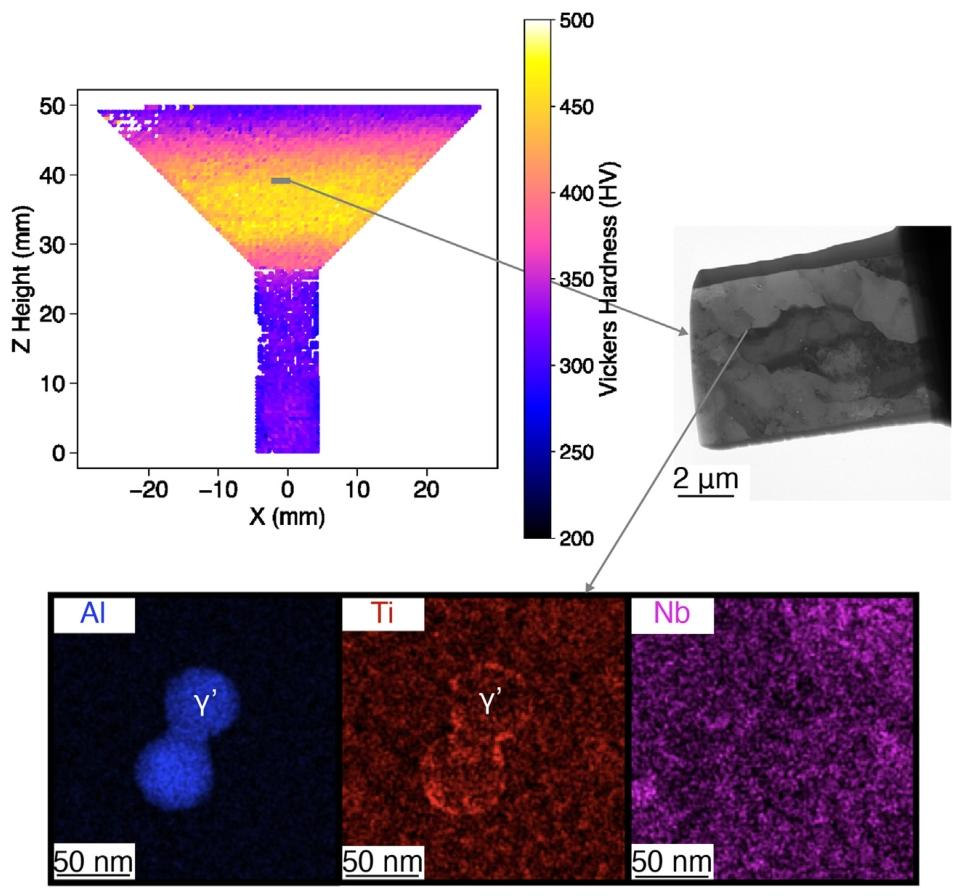
图 4:倒四方锥试样显微硬度分布云图及析出相透射表征                
图片                
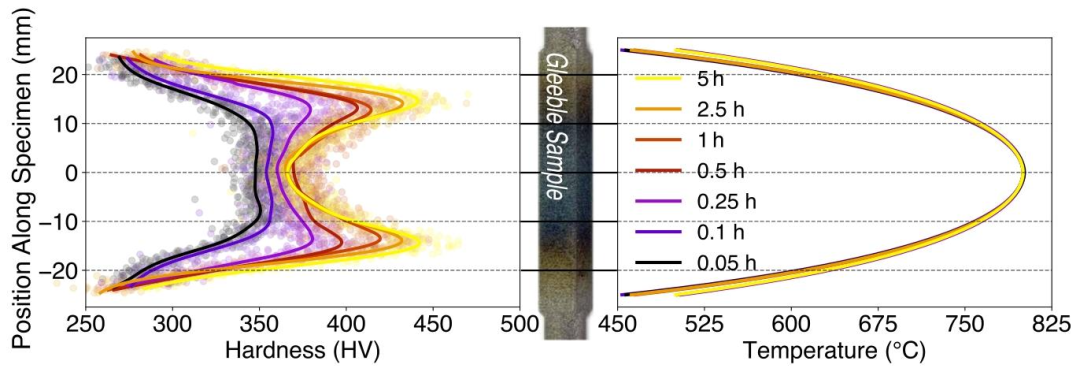
图 5:Gleeble 等温热处理实验结果                
图片                
图 6:718 合金等温硬化动力学规律:(A) 由                
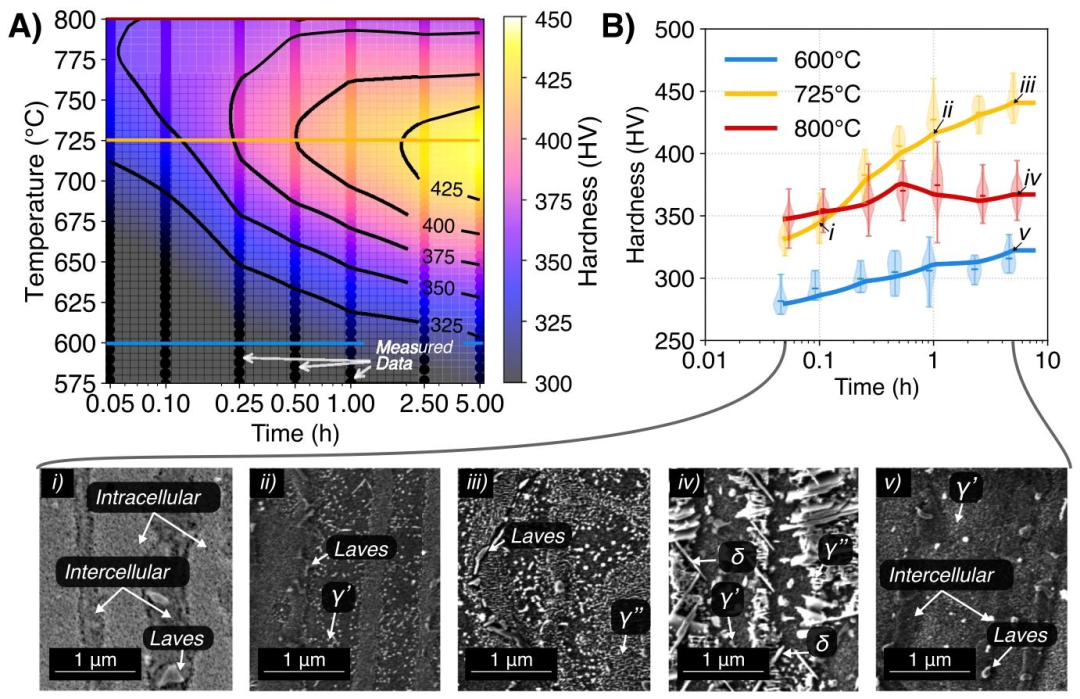
图 5 数据插值得到的时间 - 温度 - 硬度等高图谱;(B) 600℃、725℃、800℃下硬度随保温时间变化小提琴图,(i-v) 为对应温度 / 时长下典型微观 SEM 照片,标注胞内 / 胞间区域、Laves 相、γ'、γ''、δ 析出相。                
图片                
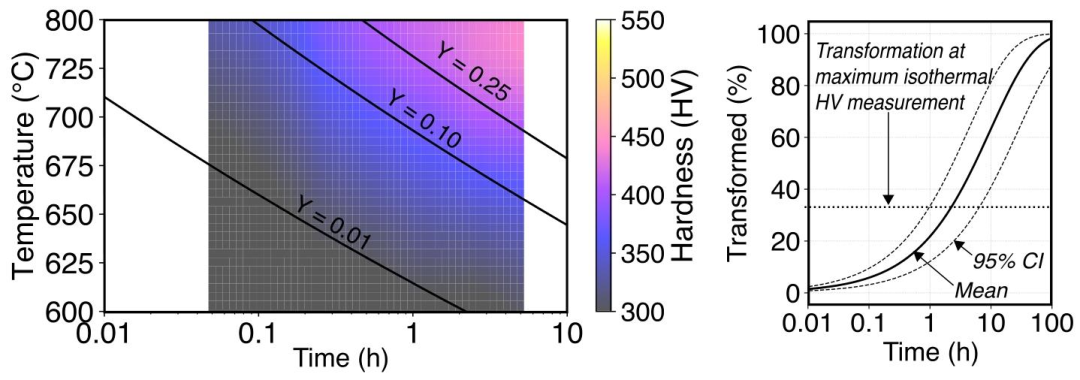
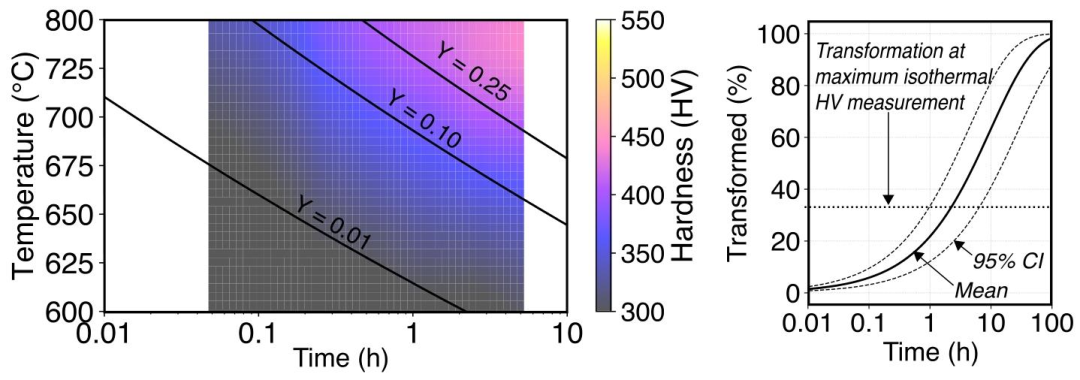
图 7:等效析出体积分数下的等温硬化动力学                
图片                
图 8:恒定工艺下原位时效硬化现象:试样硬度云图标注成形过程高温区域(约 700℃)与低温区域(约 350℃),右侧为沿试样高度中心线硬度散点分布曲线。                
图片                
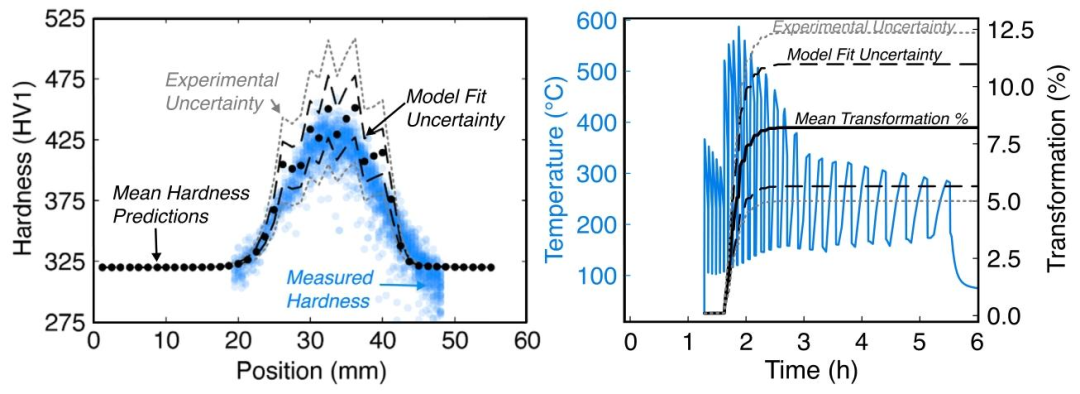
图 9:等温硬化动力学用于预测 L-PBF 非等温打印过程硬度                
图片                
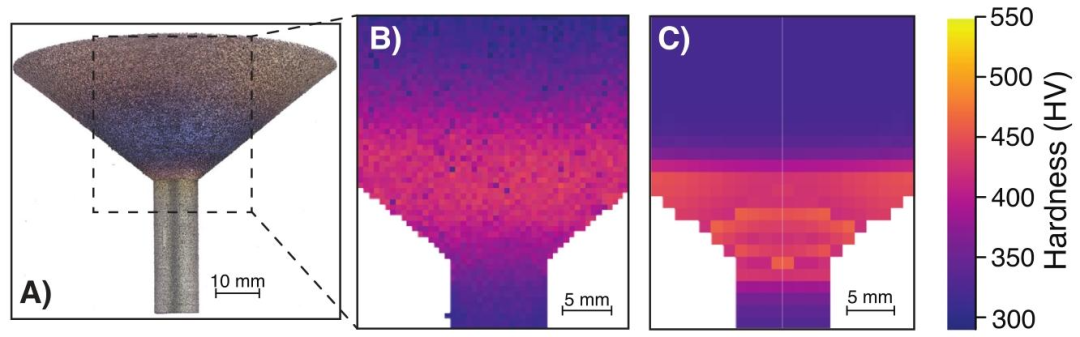
图 10:恒定工艺实验模型验证:(A) 倒锥试样实物;(B) 实测全域硬度云图;(C) 仿真预测硬度云图,硬度数据为多组试样平均值。                
图片                
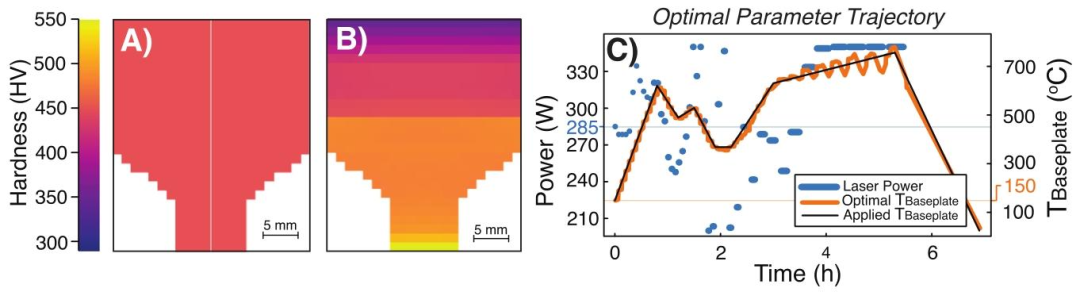
图 11:优化目标与求解得到的工艺轨迹:(A) 设定的全域 450HV 均匀硬度目标云图;(B) 最优工艺仿真输出硬度分布;(C) 计算得到的最优激光功率、基板温度时变曲线,黑色细线为工程近似基板温控轨迹。                
图片                
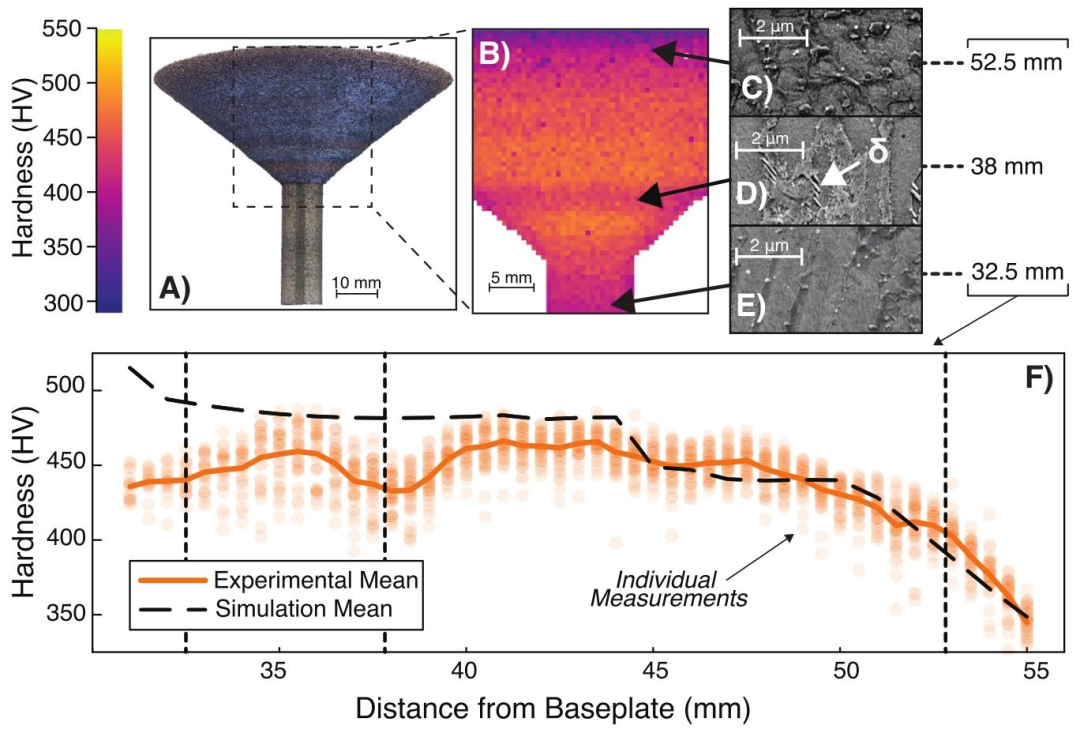
图 12:最优工艺轨迹实验验证结果:(A) 优化工艺打印试样实物;(B) 实测硬度分布云图;(C-E) 试样不同高度位置微观组织 SEM;(F) 沿试样高度实测平均硬度(橙色实线)与仿真平均硬度(黑色虚线)对比,散点为单次硬度测量值。                
图片                
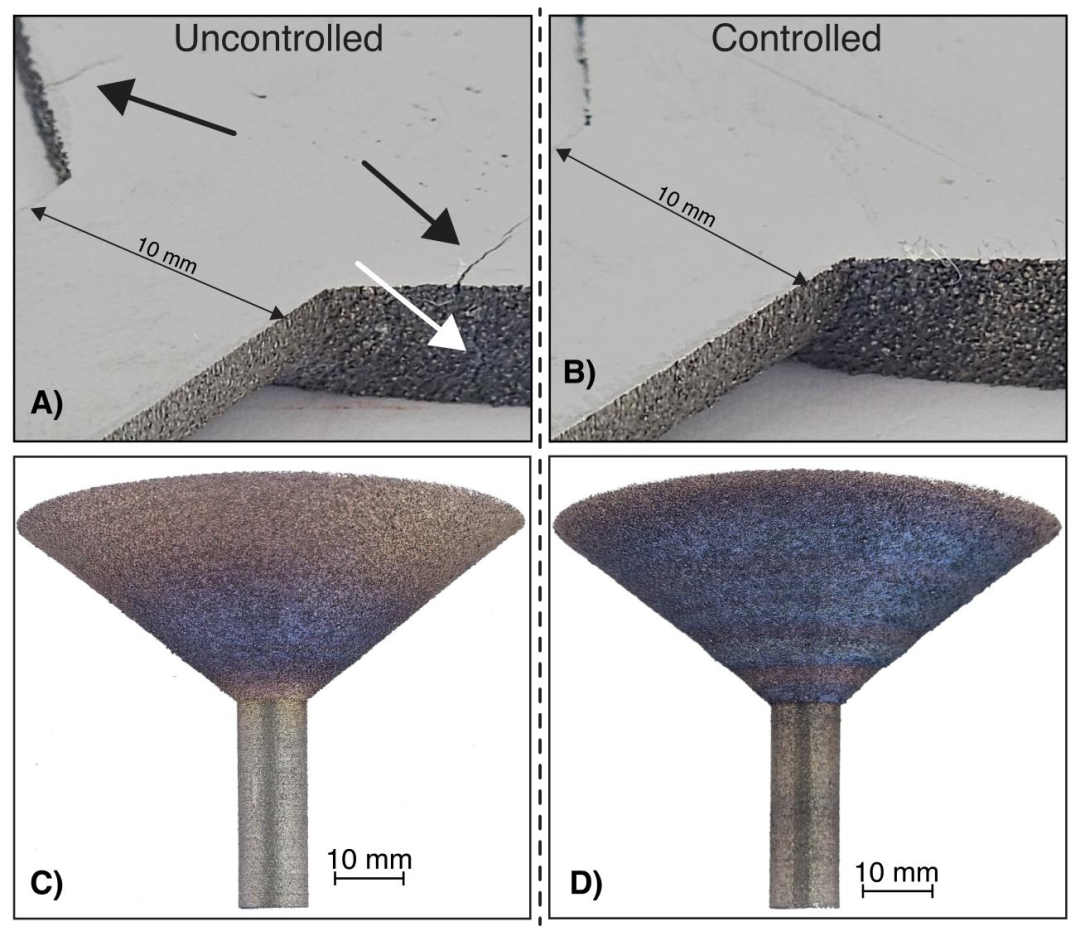
图 13:残余应力裂纹抑制与高温氧化现象对比:(A) 未控温试样高硬度区域存在多条贯穿裂纹;(B) 优化控温试样同等位置无裂纹;(C) 恒定工艺试样仅底部高温区出现氧化变色;(D) 优化工艺试样整体持续高温,全锥面出现均匀氧化色。                
图片                
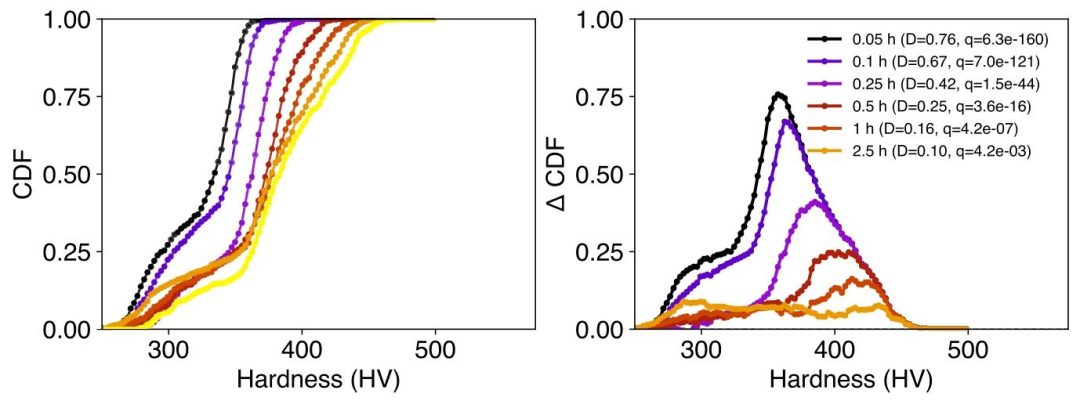
图 14:硬度数据统计学可分性验证:左图为硬度累积分布函数 CDF 曲线;右图为相对于 5h 长时保温的 CDF 差值 ΔCDF,图例标注 KS 检验 D 值与 Benjamini–Hochberg 校正后 p 值,p<0.05 代表硬度分布存在显著差异。                
图片                
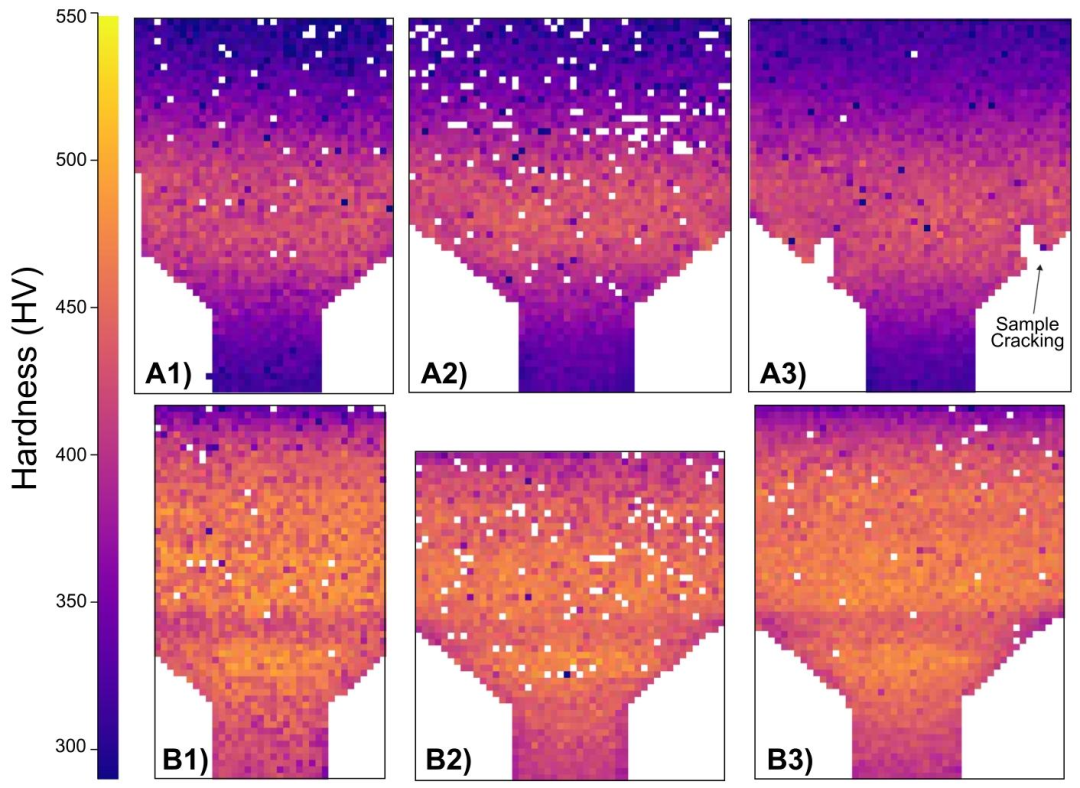
图 15:全部实验试样硬度云图:A1-A3 为三组恒定参数未控温试样(A3 存在裂纹导致局部数据缺失);B1-B3 为三组最优动态工艺控温试样,图中空白点为孔隙造成的硬度测量失效点。                
图片                
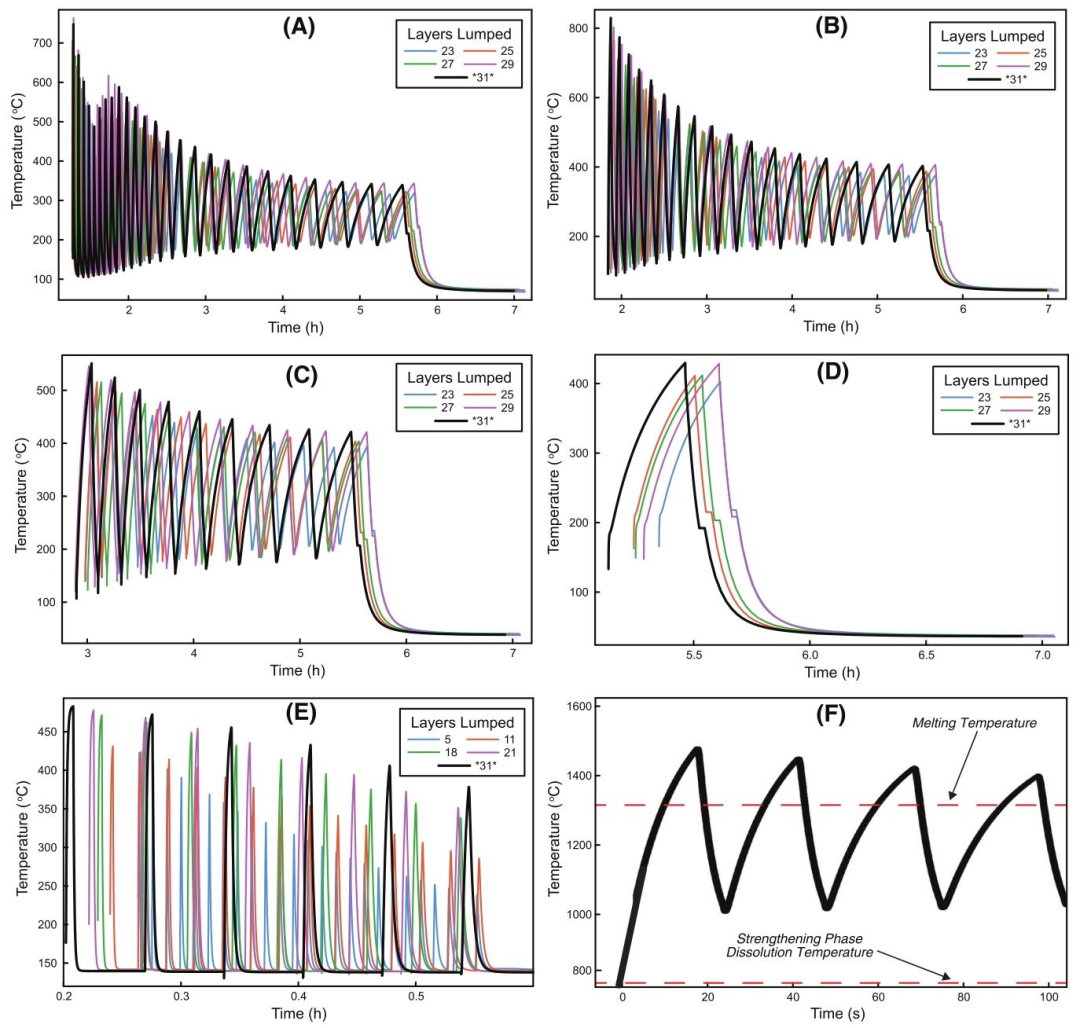
图 16:不同分层集总精度下特征位置热历史曲线:(A-D) 分别对应试样 25、35、45、55mm 高度测温点;(E) 缩小高度仿真 5mm 底部测温点;(F) 单层尺度熔池温度变化示意图,标注熔化温度与强化相溶解温度阈值;本研究仿真采用 31 层集总方案。                
图片                
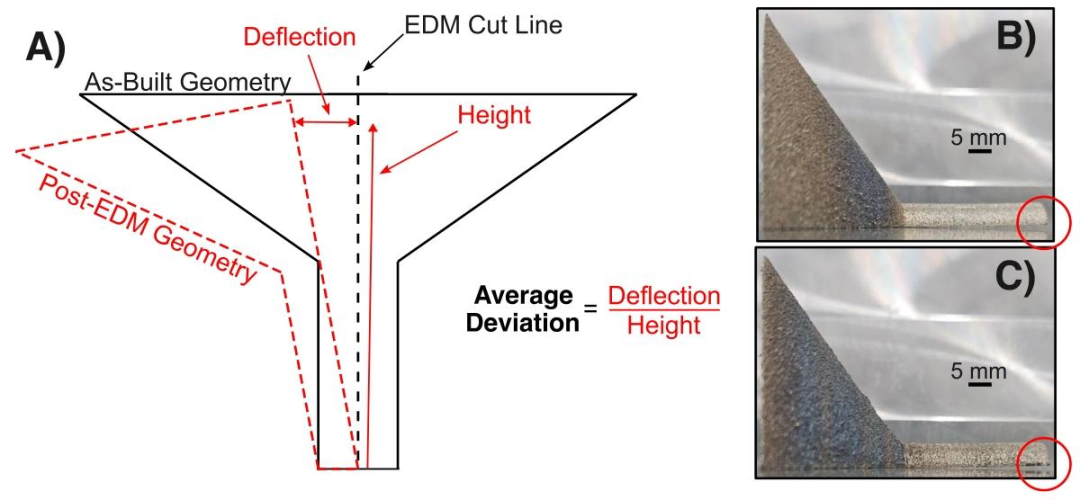
图 17:残余应力平均偏移量测量示意图:(A) 线切割前后试样轮廓偏移量、高度测量定义;(B) 未控温试样侧边形貌;(C) 优化控温试样侧边形貌,红圈标注截面变形区域。                


 结论/展望

本研究核心贡献是搭建一套融合实验表征、多物理仿真、数值优化的完整调控框架,实现激光选区熔化 718 合金全构件热历史与原位时效精准控制,可按需定制构件全域硬度分布,具体成果总结如下:

  1. 采用 Gleeble 热力模拟设备开展高通量等温时效实验,结合维氏硬度测试构建 L-PBF 态 718 合金专属时间 - 温度 - 硬度数据库,基于该数据集完成非等温 JMAK 析出动力学模型标定,可精准预测打印热循环下硬度演化规律。
  2. 开发适用于 L-PBF 工艺的降阶轴对称集总分层热仿真模型,与硬化动力学模型双向耦合,可毫米级分辨率同步输出打印全过程构件温度场与硬度场分布,仿真硬度分布与多组试样实测结果吻合良好。
  3. 将耦合热 - 硬化动力学仿真嵌入带约束数值优化求解器,计算得到随打印时长动态变化的激光功率、基板温度最优控制轨迹,实现倒锥几何件全域 450 HV 均匀硬度目标。恒定工艺试样硬度 374 ± 41 HV,优化工艺实验试样硬度可达 439 ± 29 HV,三组重复实验数据重复性误差低于 8%,省去传统需要十数小时的炉内时效工序。
  4. 工艺 - 组织 - 性能(PSP)关系是增材制造性能调控核心:工艺参数改变构件热演化行为,热历史直接驱动析出相变与显微组织形成,最终决定力学性能。本框架通过将材料性能动力学嵌入热仿真,建立了 “工艺输入→热历史→析出相变→目标硬度” 正向映射,理论上可拓展至任意可被热动力学模型描述的力学性能作为优化目标。    

来源:增材制造硕博联盟
ACT增材裂纹理论化机材料控制试验
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-09-09
最近编辑:1月前
增材制造博硕联盟
硕士 聚焦增材制造科研与工程应用,致...
获赞 129粉丝 96文章 631课程 0
点赞
收藏
作者推荐

上海大学任忠鸣教授顶刊丨多物理场模拟与实验揭示镍基高温合金激光粉末床熔融过程的开裂机理

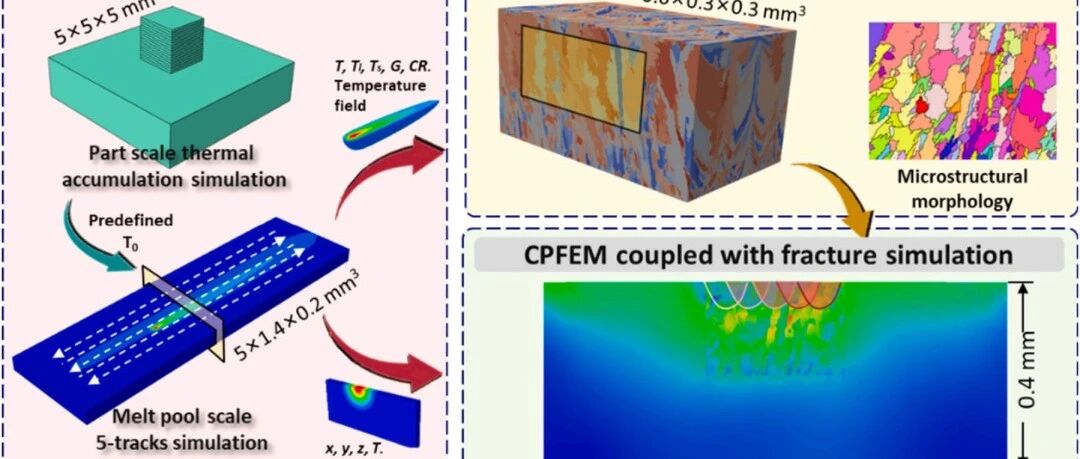
严重的固态裂纹是镍基高温合金激光粉末床熔融(LPBF)中一个尚未解决的关键问题,而其潜在机制和有效的缓解策略尚未阐明。近日,上海大学任忠鸣教授团队围绕“难焊镍基高温合金激光增材制造开裂控制”持续开展研究,在固态裂纹的多物理场耦合模拟与实验验证方面取得重要进展。相关论文 “Cracking behavior in laser powder bed fusion of non-weldable Ni-based superalloys: A multi-physics numerical and experimental study” 发表于增材制造行业顶刊《Additive Manufacturing》。第一作者为郭铠博士,通讯作者为陈超越教授、徐松哲副教授和任忠鸣教授。 https://www.sciencedirect.com/science/article/abs/pii/S221486042600190901背景 激光粉末床熔融(LPBF)技术为航空航天发动机热端部件的制造提供了全新路径,但难焊镍基高温合金在打印过程中的严重开裂问题长期制约其工程应用。固态裂纹涉及工艺参数、温度场、应力分布、晶粒形态与取向以及合金成分之间的复杂耦合,其形成与扩展机制一直缺乏清晰揭示,缺乏直接模拟裂纹萌生与扩展的多物理场全耦合模型。针对这一挑战,开发了一套跨尺度多物理场模拟框架。该框架整合了宏观热积累模拟、熔池尺度热场仿真、元胞自动机(CA)微观组织演化、晶体塑性有限元(CPFEM)与内聚力裂纹模型(CZM),首次在增材制造中实现了热场→微观组织→晶体塑性→裂纹扩展的全链路直接模拟。 图1 多物理场模拟框架 02多物理场模拟框架 在这项工作中,(1)首先进行了宏观尺度的模拟,以模拟真实多层打印下的热累积效应;(2)然后将产生的热积累作为预定义场引入熔池模拟中;(3)将熔池温度场转移到CA模型中进行微观结构演化模拟;(4)计算出的微观结构用于 CPFEM-CZM 建模;(5)将温度场数据耦合起来,模拟在打印过程中固态裂纹扩展。对不同工艺参数进行了仿真,研究不同条件下的温度分布、微观结构演化、应力和裂纹特征。多物理场框架在中国神威·太湖之光超级计算机上部署和计算,完整的计算流程如图2所示。 图2 通过实验验证多物理场模拟揭示激光增材制造高温合金固态开裂机理 03讨论 团队完整捕捉了固态裂纹的萌生与扩展过程。在激光照射阶段,热影响区受到压缩热应力,裂纹被有效抑制;冷却至约200°C时,拉伸残余应力开始形成,峰值达470 MPa,驱动裂纹沿晶界萌生。随着进一步冷却,裂纹持续形核与扩展,而裂纹的形成又部分释放了局部应力。至冷却后期,最大拉伸应力降至约238 MPa,裂纹停止扩展,应力分布趋于稳定。 图3 同晶粒形态下的裂纹扩展行为:等轴晶结构(a)vs 柱状晶结构(b) 裂纹扩展行为在不同晶粒形态中表现出显著差异,晶粒形态对裂纹路径的主导作用是该研究的一大核心发现。在等轴晶结构中,曲折的晶界有效阻碍裂纹扩展,裂纹扩展被有效终止。而在柱状晶结构中,平直的晶界为裂纹提供了连续扩展通道,最终形成长穿透裂纹。 图4 不同扫描速度下CM247LC合金的裂纹形貌与裂纹密度演化 对裂纹行为与微观结构特征的定量关联分析揭示了更为精确的规律:在三种工艺参数下,平均裂纹长度均约为平均晶界长度的三分之一,且这一比例关系在不同参数下保持稳定。裂纹密度与平均晶粒尺寸、形状因子均呈正相关——更细小的等轴晶意味着更多的晶界面积和更曲折的晶界路径,从而有效阻碍裂纹扩展。这一发现表明:裂纹敏感性主要由微观组织特征主导,而仅凭打印后的残余应力统计不足以全面评估裂纹风险。 图5 裂纹长度与微观结构因子的定量关联分析 基于模拟结果的指导,团队在CM247LC合金上进行了系统的LPBF实验验证。随扫描速度从1800mm/s降至1000mm/s,EBSD表征证实了由柱状晶向等轴晶的微观组织转变,平均晶粒尺寸从29.6μm细化至15.2μm。与组织演变相对应,裂纹密度从1.35mm/mm²骤降至0.05mm/mm²,降幅高达96%。特别值得关注的是,在低扫描速度条件下,固态裂纹被完全消除——表征显示残余微缺陷主要为孤立的凝固微裂纹,其工程危害远低于连续贯穿的固态裂纹,且可通过热等静压(HIP)工艺闭合消除。 图6 不同扫描速度下CM247LC合金的裂纹形貌与裂纹密度演化 04总结 总之,本论文为高温合金的 LPBF 工艺开发了一个全面的多物理场模拟框架,观察到的裂纹扩展行为与模拟非常吻合,进一步证实了所提出框架的可靠性。结论如下:通常,扫描速度越慢,热量积累就越多。但模拟结果显示:工艺参数、晶粒形态和热场之间具有复杂的非线性关系。仅依靠工艺参数或温度梯度不足以准确预测微观结构演变和裂纹风险。 裂纹萌生是由冷却(200–70°C)期间的拉应力驱动的,峰值为470MPa。随着冷却的继续,拉应力区域扩大,促进裂纹进一步扩展。裂纹形成随后释放应力。最终,最大拉应力降低至238MPa。裂纹扩展敏感因子主要受微观结构影响,如晶界长度、晶粒尺寸形状等。值得肯定的是裂纹长度平均约为晶界长度的三分之二。特别是在高速扫描下情况下形成柱状晶粒的晶界,为裂纹扩展提供了优先路径。基于该框架的实验表明,裂纹密度可有效降低约96%。随着扫描速度的降低,显微组织由柱状晶转变为等轴晶,裂纹密度从1.35 mm/mm²骤降至0.05 mm/mm²,残余的微裂纹通过热等静压工艺可消除。 来源:增材制造硕博联盟

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈