往复式压缩机管线越改越振怎么办?压力脉动与结构共振声学-结构闭环治理方案
往复式压缩机管线振动整改经常出现越改振动越大现象,根源不是单纯压力脉动,而是压力脉动-动态气体力-结构共振耦合;不能简单加支撑、盲目扩径,需要声学-结构联合闭环分析。懿朵科技分享压缩机管线振动诊断、治理关键要点。
往复式压缩机管线振动治理,不能只看单点压力脉动,也不能见振动就直接增加管线支撑。活塞周期性吸排气产生压力波,当声学响应形成较大不平衡气体力/力矩,与气缸、脉动瓶、撬体、管线结构模态重合时,会放大振动与焊缝交变应力,造成“越改越振”。治理需要切断「压力脉动→动态气体力→结构共振→疲劳损伤」完整传递链。
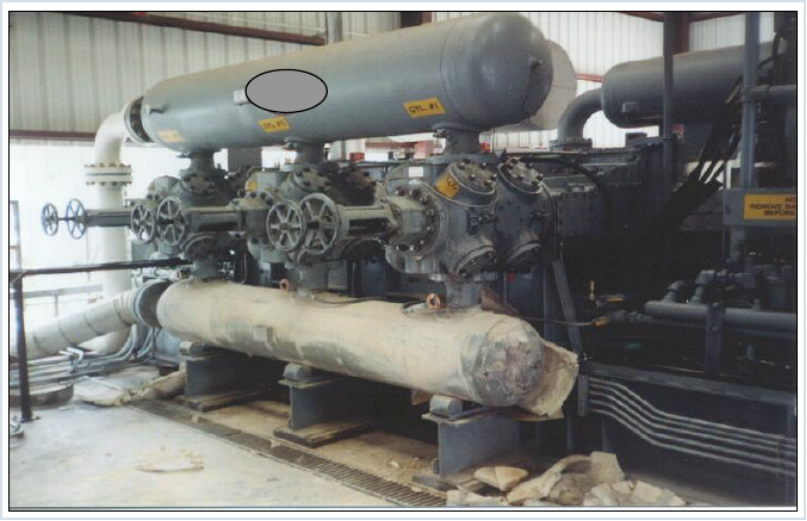
图1 往复式压缩机、气缸及吸排气脉动瓶构成的耦合系统
往复式压缩机
天然产生周期性压力波的机理
往复式压缩机
天然产生周期性压力波的机理
往复压缩机活塞周期性吸气、压缩、排气,输出流量为周期性脉冲,压力波沿吸排气管道、脉动瓶、冷却器、汇管传播;在弯头、三通、变径、封头位置发生反射,形成声学响应。
关键激励特征:
激励频率:压缩机转频及其2X、4X、5X、8X等阶次,受气缸数、作用方式、负荷、气阀时序决定。
声学放大:激励阶次接近管系声学固有频率,压力脉动与不平衡气体力急剧升高。
工况迁移:转速、气体分子量、温度、压力、气缸投用组合改变,会移动声学共振区间。
压力脉动幅值不大,
管线依然发生剧烈振动的原因
压力脉动幅值不大,
管线依然发生剧烈振动的原因
单点压力脉动数值,不等于结构激振载荷。风险判断核心是不同截面压力的幅值、相位共同产生的合力与力矩。
吸气、排气作用力相位相反,会在气缸周边形成交变力偶;
力偶频率与组件结构固有频率重合,脉动瓶、气缸发生摆动、扭转,喷嘴、焊缝承受高交变应力。
三大要素区分:
01
压力:仅代表局部气体波动。
02
气体力与力矩:管件、封头、弯头、变径位置,由压力幅值+相位共同计算得到。
03
结构响应:由结构质量、刚度、支撑边界、阻尼、模态形态决定,相同激振力下振动结果差异巨大。
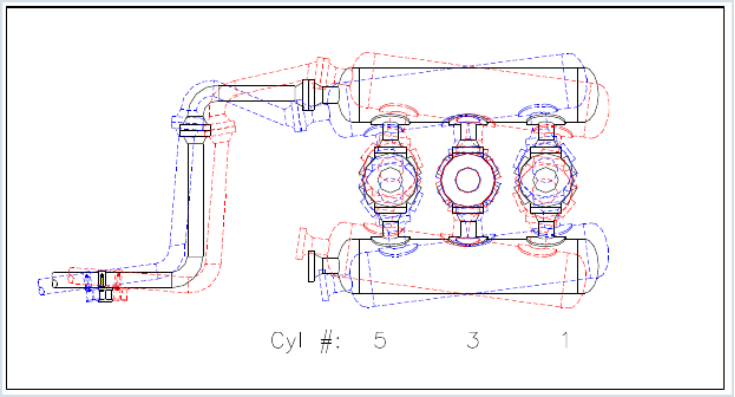
图2 71Hz下气缸与吸排气瓶组件的工作变形形态
盲目扩径、改缓冲罐,
为什么会越改越振?
盲目扩径、改缓冲罐,
为什么会越改越振?
扩径管可以增大容积,但同时改变管系声学长度、阻抗突变点与声波反射条件。未开展频率校核的改造,极易将新的声学共振峰移入机组常用工作转速区间,改造后不平衡力甚至高于原始系统。
脉动瓶、孔板、内部隔板并非“尺寸越大效果越好”,容积、颈部尺寸、安装位置、内部构件,必须结合全部运行工况统一优化。
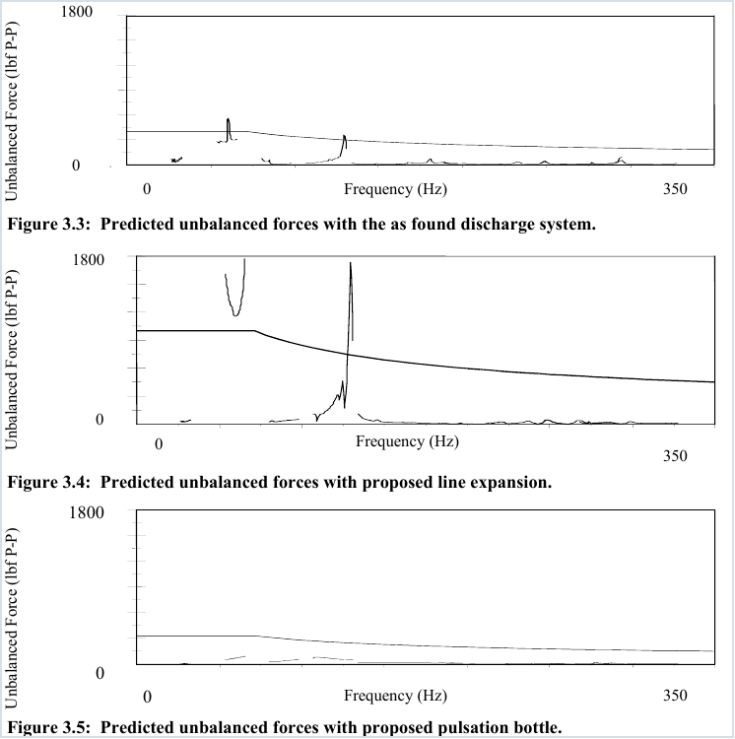
图3 原排气系统、扩径方案与脉动瓶方案的不平衡力对比
正确整改三步流程:
● 先算频率:校核全部运行工况主要激励阶次,避开声学共振落在工作转速范围
● 再算载荷:将压力脉动转化弯头、封头、孔板、脉动瓶位置的动态合力与力矩
● 最后评估结构:计算动态载荷下气缸、脉动瓶、管线、支架、撬体振动水平和应力
必须采用声学-结构联合闭环治理,不能割裂处理
必须采用声学-结构联合闭环治理,不能割裂处理
只管控管线外部脉动,会忽略脉动瓶内部、气缸喷嘴位置高动态载荷;仅加固支撑,会诱发其他方向、其他阶次新共振。完整闭环治理需要将压缩机热力工况、阀门时序、管系声学、动态气体力、结构模态、现场边界纳入统一模型。
闭环治理实施要点:
模型校准:采集现场转速、缸压、管内脉动、振动相位、工作变形,校准声学与结构仿真模型。
多方案对比:组合优化脉动瓶、孔板、管径管长调整、支撑加固、阻尼改造、运行转速避让。
多工况验证:覆盖不同气体组分、吸排气压力、负荷、投用气缸组合,避免只解决单一工况。
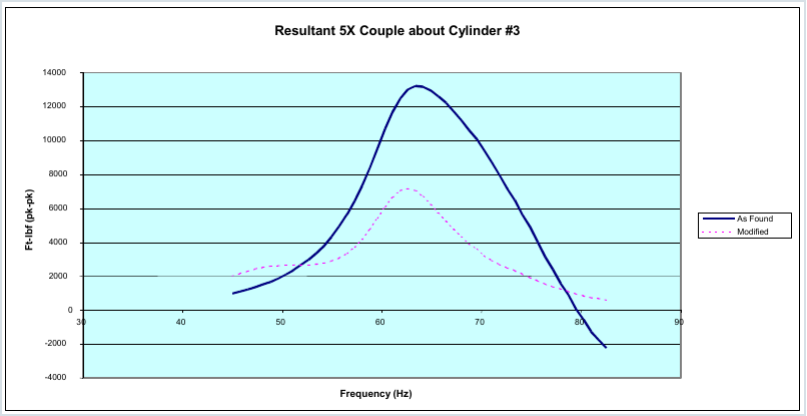
图4 脉动瓶调整前后气缸附近5X交变力偶的变化
整改成功判定标准:
危险频率耦合链条真正断开
整改成功判定标准:
危险频率耦合链条真正断开
整改效果不能仅看总振值下降,需要逐条校验:
故障阶次的压力脉动、动态气体力、结构振动、相位、关键焊缝应力同步下降
无振动能量转移至新频率、新设备位置
主峰从机组工作转速区间移出
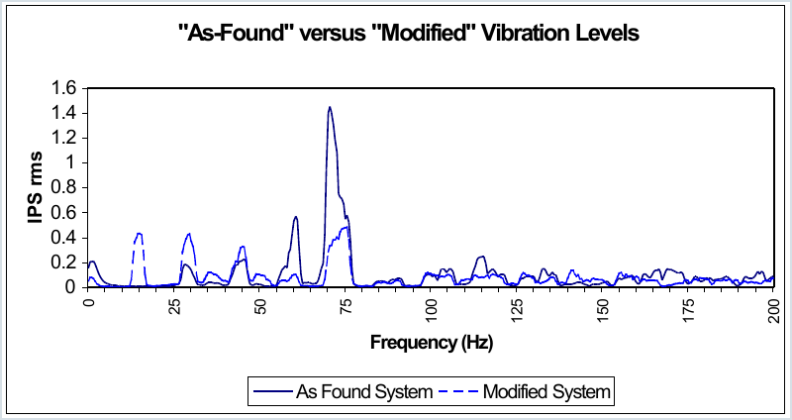
图5 脉动瓶调整前后的振动频谱对比
懿朵科技
往复式压缩机振动脉动治理服务
懿朵科技
往复式压缩机振动脉动治理服务
针对新建机组:设计阶段完成工况梳理、声学脉动计算、动态气体力分析、模态与强迫响应仿真;对脉动瓶、孔板、配管、撬体支撑方案开展多方案比选,从源头规避管线振动隐患。
针对在役故障机组:现场同步采集转速、缸压、管内脉动、机组及管线振动、相位、应变;结合工作变形测试完成仿真模型校准,定位振动传递路径,输出落地整改方案,完成改造后复测闭环验证。
懿朵科技核心思路:不是压低某一个测点振动读数,而是切断压力脉动-动态气体力-结构共振-疲劳损伤完整传递链。