首页/文章/ 详情

NUMISHEET 2025 工业基准-综合对比
1小时前浏览0
NUMISHEET 2025 系列连载 ⑦NUMISHEET 2025 工业基准:四款冲压软件的同题对照同一套 T-Node 几何、同一份 1.4301 数据、同一组工艺条件,四款软件算出来的时间与结果差在哪里
2026-09-28 系列⑦ 约14分钟

这个系列前面六篇,前两篇备几何和材料,后四篇各写一个软件、各跑一遍结果。四款软件都跑完了,这一篇把它们放到一起。

四款软件算的是同一件东西,报出来的数却不是一个量,有的可以直接读,有的要先换算、先找定义。本篇先逐篇理一遍前面六篇,再交代能对上的前提,然后比效率、比结果,结果按厚度与减薄、回弹、成形极限三节摆开,最后说这些差别从哪里来。

前面六篇各自做了什么    

前面六篇把几何、材料、四款软件分别走过一遍,逐篇定位如下。

篇    
这一篇做了什么与核心结论    
①    
CAD 模型处理:拿到官方 STP 后先检查几何能否正常打开;最终产品三维是成形、修边、回弹之后的形状,要从它反推工具面;用 IGES 重建凸模、凹模、压边圈三套工具体,再定一条修边线;毛坯轮廓官方已经给定,参加者要决定的是怎么摆放、轧制方向怎么对。    
②    
材料卡片建立:同一份 1.4301 试验数据,四张卡片在五处对不上:四款软件选了不同的屈服准则(具体哪一家用哪一个,系列②里有完整清单),硬化律的写法各家也不同,单位制四种写法,官方给的弹性模量衰减数据四张卡都没启用,成形极限曲线的参考厚度有的分了有的没分;这一层系列②已经单写,本篇不展开。    
③    
ANSYS Forming:这一篇先把基准件在 ANSYS Forming 里跑通,取软件里的高精度档、其余全默认;读出最大减薄约 26.9%、自由回弹的合位移 0.05 到 1.98mm,结论是这一算不开裂、边缘有起皱倾向,作为后面几家对照的基准线。    
④    
AutoForm:换 AutoForm 跑同样的工况,重点交代了 8 CPU 并行下耗时字段的读法、回弹按方向分开报的口径;这一算最快,94.5 秒跑完,最大减薄 29.3%。    
⑤    
PAM-STAMP:换 PAM-STAMP 跑同样的工况,重点说了拉延一步占了九成以上耗时、回弹的合成量与分量不是一回事;这一算 156 秒,最大减薄 29.8%。    
⑥    
DynaForm:换 DynaForm 跑同样的工况,底层是 LS-DYNA;这一算最慢,781 秒,最大减薄读出来是四家最高的 31.6%。    

③④⑤⑥ 是同一基准下的四款软件单篇,这一篇把它们的结果摆到一起,看同一件事在不同软件里差在哪里。

一、先交代四款软件跑的是不是同一件事    

四款软件跑的是同一件东西。几何都是那个 T-Node 工业基准;材料都是 1.4301 不锈钢,原始料厚 1.5mm,用的是钢铁企业发布的那一份试验数据;工艺条件三项完全相同,工件与模具之间的库仑摩擦系数 0.05,压边力 1250 kN,回弹按自由回弹处理,不带点约束。这三项四款软件填的数完全一样。

除了这三项,其余全部保持软件默认,没有一家做过精度调优或者时间步调整。四款软件之间没对齐的,只剩各家软件自己的默认设置:单元类型与网格的默认取法、接触与摩擦的默认处理、时间积分与回弹的默认算法。这些不在工艺参数里,界面上多数也看不到。本篇把四款软件的差别主要归到这一层,第四节展开。

还有一层差别本篇不展开,即材料卡。同一家钢铁企业、同一批试验数据,四款软件填进去的屈服准则和硬化律并不完全相同,系列②已单写。本篇把四张卡当作四款软件共有的输入,不计入差别来源。

二、先看效率:计算时间    

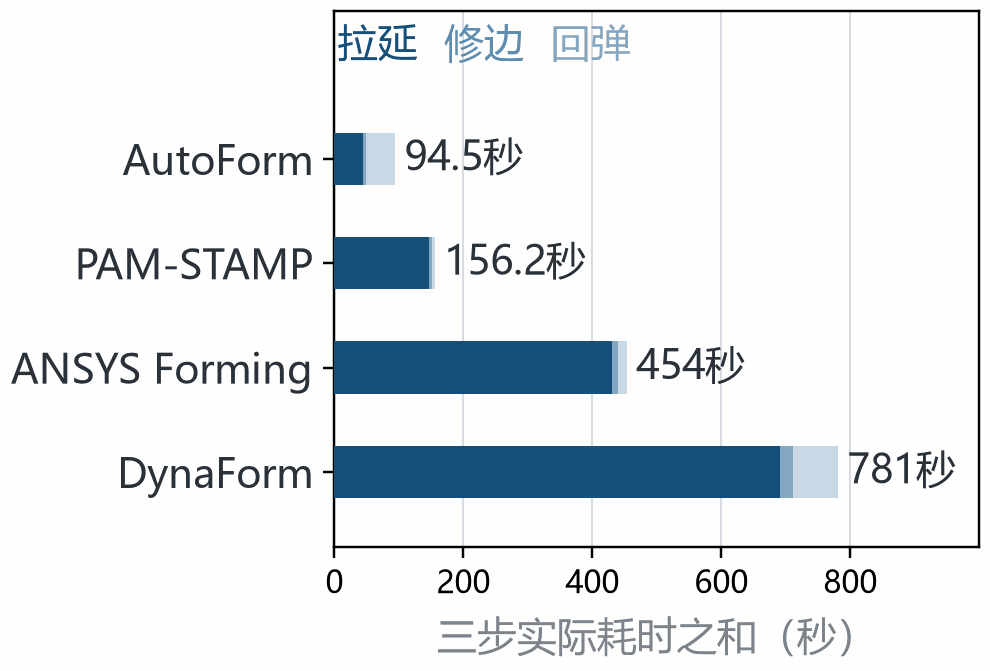
四款软件都是 8 个 CPU 并行,核数一致,耗时可以直接比。DynaForm 底下用的是 LS-DYNA,这一次跑的是 SMP 版的 F14.1;另外三家跑的是各自的求解器,走 MPP 并行。从快到慢依次是 AutoForm 94.5秒、PAM-STAMP 156.2秒、ANSYS Forming 454秒、DynaForm 781秒,最快与最慢差八倍多,排第二的 ANSYS Forming 也是 AutoForm 的近五倍。
软件    
三步实际耗时    
并行核数    
AutoForm    
94.5秒(44 + 4.5 + 46)    
8 CPU,MPP 并行    
PAM-STAMP    
156.2秒(146.1 + 5.612 + 4.518)    
8 CPU,MPP 并行    
ANSYS Forming    
454秒(430 + 10 + 14)    
8 CPU,MPP 并行    
DynaForm    
781秒(691 + 20 + 70)    
8 CPU,SMP 并行    
四款软件三步计算时间对比
三步实际耗时之和。条形按拉延、修边、回弹三段堆叠,横轴为线性刻度,自上而下按耗时由小到大排列。四款软件同为 8 CPU 并行,全程默认设置。    

差距几乎全部落在拉延这一步。修边和回弹两步,四款软件的单步读数都在 70秒以内,量级不大;拉延一步是 AutoForm 的 44秒 对 DynaForm 的 691秒,差了十五倍。这套算例的耗时基本由拉延决定。

另有一项前提:这几个数是这台机器、这套默认设置下的用时,换机器或者调精度档都会变。

三、再看结果    

结果按三节摆。厚度与减薄是同一件事的两种写法,放在一起说;回弹各家报的不是同一个量,先交代口径再摆数;成形极限各家用的是各自的分区体系,只能在类目这一层上比。

厚度与减薄    

四款软件报出的最薄与最厚厚度如下,原始料厚 1.5mm:

软件    
最薄厚度    
最厚厚度    
DynaForm    
1.026mm    
1.786mm    
PAM-STAMP    
1.052mm    
1.668mm    
AutoForm    
1.061mm    
1.662mm    
ANSYS Forming    
1.0958mm    
1.6908mm    

最薄那一列从 1.026mm 到 1.0958mm,四款软件之间差 0.07mm;最厚那一列从 1.662mm 到 1.786mm,差 0.124mm。同一件零件、同一块料、同一组工艺条件,一家算出来最薄还剩 1.0958mm,另一家只有 1.026mm。

减薄率是同一件事的另一种写法,四款软件的读数如下:

软件    
最大减薄    
最大增厚    
DynaForm    
31.600%    
19.034%    
PAM-STAMP    
29.8%    
11.2%    
AutoForm    
29.3%    
10.8%    
ANSYS Forming    
26.9471%    
12.7197%    

数值从 26.9471% 到 31.600%,最大的一家比最小的一家高出不到两成。四款软件界面上标的都是 thinning 一类的词,符号方向却不一样:AutoForm 把增厚记为正、减薄记为负,它的 -0.293 是减薄 29.3%、+0.108 是增厚 10.8%;另外三家反过来,正值是减薄、负值是增厚,DynaForm 图上标的最大值 31.600 是减薄、最小值 -19.034 是增厚,PAM-STAMP 的 0.298 与 -0.112、ANSYS Forming 的 26.9471% 与 -12.7197% 同理。笔者的做法是先取极值,再按「料厚乘上(1 减减薄率)」反算厚度,与各家厚度云图互校:ANSYS Forming 的 26.9471% 对 1.0958mm、AutoForm 的 -0.293 对 1.061mm、PAM-STAMP 的 0.298 对 1.052mm、DynaForm 的 31.600% 对 1.026mm,四组全部吻合;PAM-STAMP 那一组算出来是 1.053mm,与图上的 1.052mm 差 0.001mm,来自减薄率只印到三位小数的舍入。
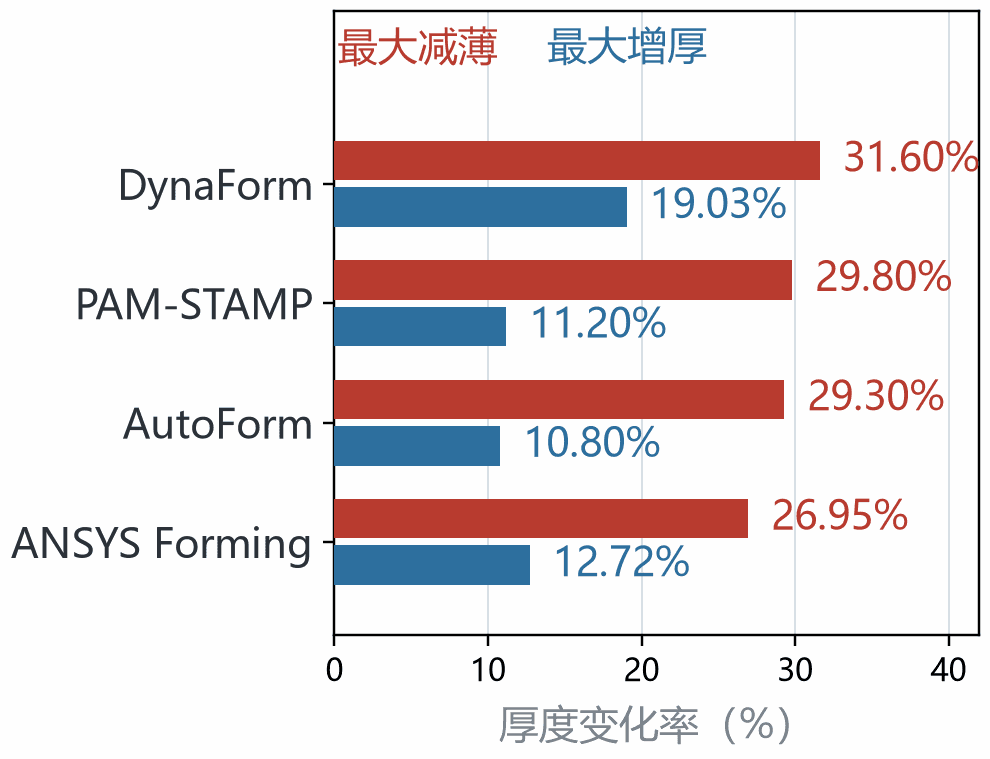
四款软件最大减薄与最大增厚对比
四款软件报出的最大减薄与最大增厚。红色为最大减薄,蓝色为最大增厚,同一家的两根条上下相邻,按最大减薄降序排列。图上数值取两位小数,各家的原始精度见上表。    

位置上四款软件指的是同一类地方,报出的最大减薄都在板料外缘一带:ANSYS Forming 的极值在节点 #53197,位于侧壁的圆角一带和凸台的根部;AutoForm 的最薄点 1.061mm 在左下角圆弧附近,右下角对称的位置读到 1.063mm;PAM-STAMP 的最薄处 1.052mm 有两片,一片在板料左上角,一片在右侧中段;DynaForm 的最薄处 1.026mm 也是两片,一片在左侧偏上,一片在下方中部。

四款软件的实现、网格、求解方法都不一样,指出的薄弱环节却都落在板料外缘,没有一家指到零件腹部。这一圈外缘正是被拉过凸模圆角、先弯曲再反向弯曲的地方,这一点四家没有分歧;数值差了不到两成,位置没有一家指错。

增厚那一列看不出稳定的反向关系。减薄排第一的 DynaForm 增厚也排第一,19.034%;减薄排在末位的 ANSYS Forming 增厚排第二,12.7197%;PAM-STAMP 减薄第二、增厚第三;AutoForm 减薄第三、增厚末位。同一块料被拉进凹模,总量固定,某些位置拉得更薄,另外的位置就该相对厚一些,四款软件给的数里看不出这层对应。样本只有四个,这一条只能当趋势看。

DynaForm 最薄的那一档覆盖 1.026 到 1.064mm,按像素数只占千分之一点五,很小一片;AutoForm 左下角和右下角两处读数几乎相同,位置是对称的。极值的覆盖面积不一样。

回弹大小    

回弹这一项四款软件给出的数最分散,读数范围如下:

软件    
读数范围    
读数的性质    
ANSYS Forming    
合位移 0.0465 到 1.9803mm;z 向 -0.1738 到 1.4645mm    
全场极值,合位移含整体刚体运动    
PAM-STAMP    
合成量 0.111 到 2.563mm;z 向 -0.601 到 1.870mm    
全场极值    
DynaForm    
两幅:0.053 到 1.690mm;-0.392 到 1.226mm    
全场极值,两幅量程不同    
AutoForm    
面内 -0.291 到 0.857mm;z 向 -0.291 到 0.857mm    
两幅图共用同一固定量程    

读数从 0.857mm 跨到 2.563mm,但这一项不能按数值排序,四款软件报的不是同一个量。

ANSYS Forming 报的是合位移,范围 0.0465 到 1.9803mm。合位移里含零件的整体刚体运动,也就是零件整体在空间里平移与转动的那一部分;这一家另外报了 z 方向的位移分量,范围 -0.1738 到 1.4645mm,两个数的极值不在同一批节点上,说明面内位移和面外位移的分布并不一致。

PAM-STAMP 同样报了两幅,一幅是三个方向的合成量 0.111 到 2.563mm,一幅是 z 方向的分量 -0.601 到 1.870mm。合成量不会小于任一分量的绝对值,2.563 比 1.870 大,符合这个关系,但两个数说的不是同一件事。DynaForm 也是两幅,一幅读数全为正,0.053 到 1.690mm;另一幅两头都带符号,-0.392 到 1.226mm;截图没有标题栏,哪一幅对应哪个变量无从判定。

AutoForm 报的是按方向分开的两幅,面内方向和 z 方向各一幅。这两幅的色标量程是同一个固定范围,都是 -0.291 到 0.857mm,不是按各自的数据自动伸缩出来的;按这个量程读,两幅读数范围完全相同,反映的是位移分布形态。这一条按量程读取,与另外三家的全场极值不是同一种口径。
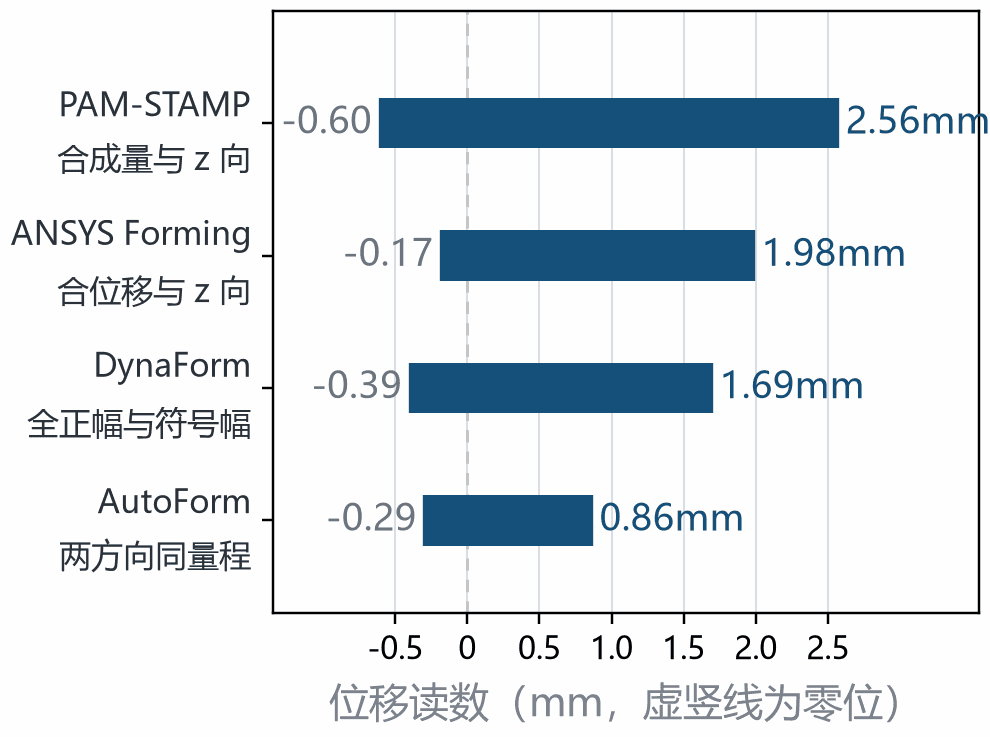
四款软件回弹读数范围对比
四款软件报出的回弹读数范围。每一条是该家两幅图读数的包络,条的两端标出端点值,虚竖线为零位。AutoForm 的两幅图共用同一固定量程,不是按数据自动伸缩出来的;四款软件报的也不是同一个量,条的长短不能直接比大小。    

这一项没有排名可给。回弹量不写明定义就没有意义:合位移天然大于任一分量,固定量程与按数据自动伸缩的全场极值也不是一回事。两个数直接比大小,差可能全部来自定义,与零件本身无关。要横向比回弹,得先统一到同一个量上,这一轮的数据做不到这一步。

成形极限    

四款软件都判了成形性,都没有开裂风险;报出来的类目划分各不相同。

软件    
出现的类目    
开裂风险    
ANSYS Forming    
Safe、Wrinkling tendency、Inadequate stretch    
无开裂风险    
AutoForm    
Safe、Thickening、Compress、Insuff Stretch    
无开裂风险    
PAM-STAMP    
Safe、Insufficient stretching、Wrinkling trend、Strong wrinkling trend    
无开裂风险    
DynaForm    
SAFE、WRINKLE TENDENCY、WRINKLE    
无开裂风险    

类目数不一样,一部分是显示策略的差别:PAM-STAMP 的图例只列本次结果里出现过的类目,DynaForm 把七类全列出来、没有的标成零。类目少不表示判得粗。

名称与阈值都不能互换。Cracks、Splits 是不是同一个判据,界面上看不出来;每一类的界限由各家软件内部设定,没有对外公布,也没有统一标准。拿一张图上的颜色去印证另一张图,这个做法不成立。

分区图与按曲线表达的成形极限图也不是一回事;分区是软件按内部阈值给出的结论,成形极限图给的是应变路径与曲线的相对位置。判断成形性要回到分类占比或者曲线本身。

这一节能采信的结论有两条:四款软件都没有开裂风险,安全区域的位置趋势基本一致。分类体系和阈值本身能不能横向读,是另一件事。

四、差异从哪里来    

效率上最快与最慢差八倍多,结果上最大减薄差 4.65 个百分点、最薄厚度差 0.07mm。这些差别不是工艺参数带来的,那三项四款软件填的一样;也不是各自把设置调过,四款软件都保持默认。剩下的解释只有一个:各家软件的默认设置本身不一样。

具体是哪几项,界面上看不到,笔者也没有能力逐项拆出来做单变量对照。可能来源有几项:单元类型与网格的默认取法,四款软件的默认网格尺寸不一样,网格直接决定圆角处能分辨到多细;接触算法与摩擦的处理方式,这影响材料怎么流进凹模;时间积分方案,显式和隐式在同一个算例上的步长与迭代次数差别很大;还有回弹这一步的算法,有的放到隐式框架里单独算,有的在显式框架里继续往下算。

本篇说的默认,指的是四款软件都没动过的那套设置;各家的默认落在什么精度水平,报告里没有印出来。这几个数是这一次、这一台机器、这一套默认下的结果,换机器或者把某一家的时间步、网格调一档,数都会变。

这一轮最该记下来的是:料厚 1.5mm 的一块 1.4301,最大减薄可以在 26.9471% 到 31.600% 之间摆动,一头一尾差 4.65 个百分点,折成厚度是 1.0958mm 和 1.026mm。同一件零件、同一块料、同一组工艺条件,换一个软件就是另一个数。这个数带着相当大的模型不确定性,引用时要把哪一家、什么设置一并写明,只写一个减薄率不够。

下一步有两条路。一条是进一步对齐口径,四款软件在同样核数下跑,精度档也核到同一水平,把软件实现之间的差别隔离出来;另一条是回到实验,这个工业基准本身有实测数据,把四款软件的计算值和实测值放在一起,才知道哪一家的偏差更小。前者回答软件之间差多少,后者回答哪一家更准,这一轮只做到前者的第一步。

五、三项打分    

前面几节把能对上的数都摆完了,最后留一张打分表:左列是四款软件,右面三列依次是计算效率、结果精度、可操作性,每格五颗星。效率一列以实测耗时为据,结果精度与可操作性两列没有实测基准,是笔者的主观评价。

软件    
计算效率    
结果精度    
可操作性    
ANSYS Forming    
★★★☆☆★★★★☆★★★★★
AutoForm    
★★★★★★★★★☆★★★★☆
PAM-STAMP    
★★★★☆★★★★☆★★★☆☆
DynaForm    
★★☆☆☆★★★★☆★★★☆☆
星是笔者按这一轮的结果给的,不是软件自带的评价。计算效率按上一节的耗时给,三步合计越少星越多:四款软件同为 8 CPU 并行,AutoForm 约 94.5秒 五星,PAM-STAMP 约 156秒 四星,ANSYS Forming 约 454秒 三星,DynaForm 约 781秒 二星;后两款比前两款慢三倍以上,星数也相应拉开。结果精度一列本篇没有实测基准可对照,四款软件都给四星;这四颗星不代表它们一样准,只表示没有基准之前给不出高低、都能算出可用的结果,暂不做排名。可操作性一列主观性最强,按笔者这一轮的使用感受给:ANSYS Forming 界面与流程最顺手,给五星;AutoForm 四星,PAM-STAMP 与 DynaForm 三星。这一列读者可按自己的习惯调整。    

三列都按五颗星看,挑哪一款还是看权重落在哪一列:赶节点时效率的分量重,做方案验证时精度的分量重,带新人时操作性的分量重。
本篇基于 NUMISHEET 2025 工业基准上四款冲压软件的实算结果整理。四款软件的几何、材料数据与工艺条件相同,其余设置保持各自默认;本篇把差别主要归到软件默认设置这一层,材料卡的差异系列②已单写,不计入差别来源。厚度与减薄的极值取自各家报出的全场极值,其中 AutoForm 把增厚记为正,与另外三家相反。回弹这一项四款软件报的不是同一个量:ANSYS Forming 与 PAM-STAMP 报合成量与分量,DynaForm 的两幅图未标方向名称,AutoForm 的两幅图共用同一固定量程,均已在表内与正文中标明。成形性分区由各软件内部阈值判定,名称与阈值互不对应,不宜按颜色互换。耗时为三步实际耗时之和,四款软件同为 8 CPU 并行,说明的是这次这台机器、这套默认设置下的用时。    

来源:阿毅工作室
LS-DYNAAutoFormUM材料试验模具ANSYS
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-10-09
最近编辑:1小时前
langya222
硕士 | CAE高级工程师 行必诚,言必信!
获赞 33粉丝 37文章 198课程 0
点赞
收藏
作者推荐

Siemens NX 2412.9180 已经发布

没有意外的话,NX2412的最后一个版本;磁力地址:magnet:?xt=urn:btih:DEAFB520C13F3C34F2AB25A8F17B2A02C3742B47&tr=http%3A%2F%2Fbt4.t-ru.org%2Fann%3Fmagnet&dn=Siemens%20NX%202412%20Build%209180%20(NX%202412%20Series)%20Win64%20%5B2026%2C%20Multi%20%2BRus%5D网盘关键字:NXSiemens NX 2412 是西门子于 2024年12月发布的一个主要版本,它并非一个孤立的版本,而是一个持续更新的系列的起点。你提到的“9180”正是该系列后续一个具体的月度升级包编号。🚀 主要增强功能NX 2412 在 CAD(设计) 和 CAM(制造) 两大核心领域引入了多项改进,旨在提升工作效率和用户体验。设计与建模 (CAD)AI智能辅助:新增 Design Copilot 智能助手,并利用AI实现自动识别相似边缘,帮助加速设计决策和重复性任务。沉浸式工程:集成了与索尼合作的 Immersive Engineering 解决方案,支持通过索尼 SRH-S1 头戴式显示器及其控制器,在虚拟现实(VR)环境中进行3D可视化、交互和协作。基础功能优化:改进了草图导航器,便于快速识别和修复问题;增强了放样曲面功能,可实现更精确的曲面连续性;同时优化了螺纹工作流和Realize Shape 的倒角工具及OBJ导入功能。基于模型的定义 (MBD):扩展了对 ISO 21920 标准表面符号的支持,并新增了孔标注和自动化的PMI气球标注功能,简化了标注流程。制造与加工 (CAM)智能化编程:自动孔加工功能得到增强,用户可定义规则库及孔径范围,实现更智能的自动化编程。加工过程优化:车削新增断屑选项,通过控制刀具退刀和重新啮合,有效管理切屑,延长刀具寿命并改善表面光洁度。操作效率提升:新增刀具和装置的选取过滤器,可直接在图形窗口中选择,并自动高亮导航器中的对应项,简化了复杂装配体中的选择流程。在** plunge milling(插铣)** 中,可自动从MCS继承安全平面,无需手动选择。新增 NX CAM Power Naming 应用,可快速批量重命名操作,支持自定义命名规则。后处理与仿真:新的 NC Optimizer 允许在生成输出前直接编辑NC代码行,提升了后处理的灵活性。同时,集成了 Virtual Numeric Control Kernel (VNCK) 4.7.7,增强了机床仿真的准确性。📦 关于“9180”版本号“NX 2412.9180”是 NX 2412 系列发布后的众多月度升级包(Maintenance Update)之一。该系列采用“基础版本 + 月度补丁”的模式,例如,在 9180 之前还发布了 8700、9100、9120、9140 等版本,每月更新一次,主要用于修复问题和进行小幅改进。通常,在系列后期(如从 9100 以后),更新内容会以修复一些较为冷门的问题为主。总的来说,NX 2412 是一个在 AI 辅助、沉浸式协作以及 CAD/CAM 核心功能上均有显著提升的版本,而“9180”则是该系列生命周期中一个趋于成熟和稳定的后期升级包。来源:阿毅工作室

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈