别让“熔接痕”毁了你的产品:为什么只看材料手册做设计是危险的?
在材料选型时,大多数工程师的第一反应是打开材料手册(Datasheet),查看屈服强度、拉伸模量和断裂伸长率。然而,如果你的零件在实际服役中会经历振动或循环载荷,那么仅仅依靠这些静态数据可能会导致灾难性的后果。
最近一项针对 NORYL™ 731(PPE+PS) 树脂的研究揭示了一个令人震惊的事实:注塑工艺产生的熔接痕(Knit Lines)对静态强度的影响微乎其微,但却能让材料的疲劳寿命缩减 80% 以上。
实验背景:单一浇口 vs 双浇口
研究人员设计了两种注塑方案来生产 ASTM D638 标准拉伸样棒(俗称“狗骨棒”):
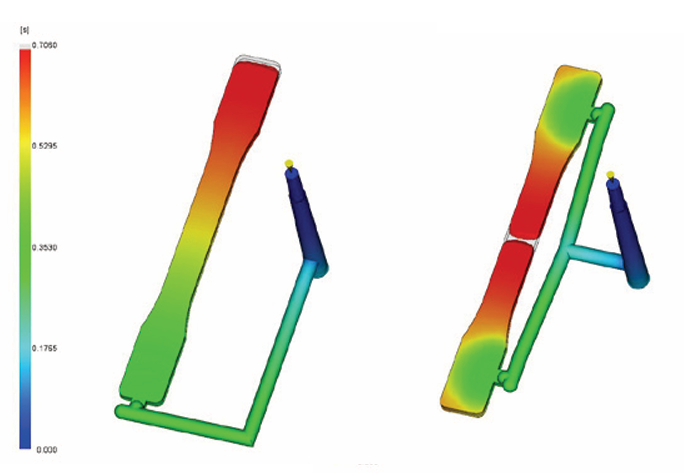
单浇口设计: 材料从一端填充,结构均匀。
双浇口设计: 材料从两端同时填充,在样棒中心汇合形成熔接痕(Knit Line)。
熔接痕是注塑件中不可避免的“生产瑕疵”,它不仅是视觉上的线条,更是分子链交联薄弱的区域。
静态拉伸测试:误导性的“安全感”
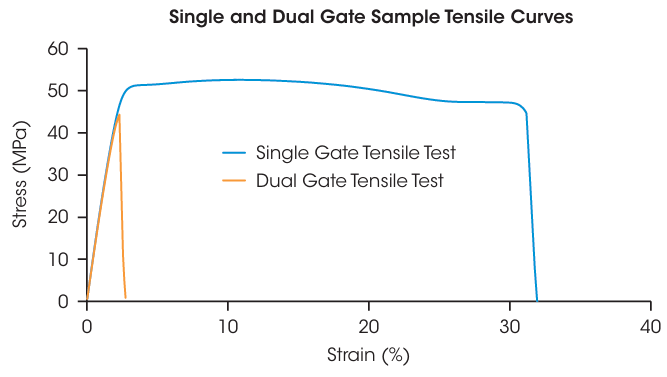
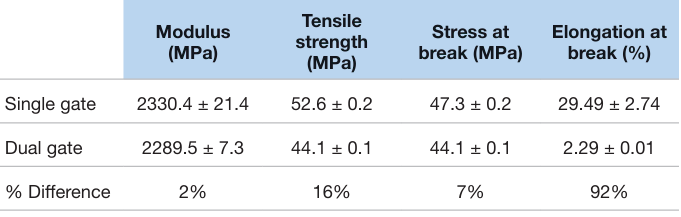
首先进行的是常规拉伸测试。结果显示,熔接痕对静态性能的杀伤力似乎并不大:
| 测试项目 | 单浇口 (无熔接痕) | 双浇口 (有熔接痕) | 差异 |
| 拉伸模量 (MPa) | 2330.4 | 2289.5 | -2% (几乎无影响) |
| 抗拉强度 UTS (MPa) | 52.6 | 44.1 | -16% (轻微下降) |
| 断裂伸长率 (%) | 29.49 | 2.29 | -92% (急剧下降) |
专家解读: 如果你只看模量和强度,你可能会觉得带熔接痕的设计依然可用。但断裂伸长率的骤减预示了材料脆性的增加,这为接下来的疲劳测试埋下了伏笔。
疲劳测试:真正的“杀手锏”
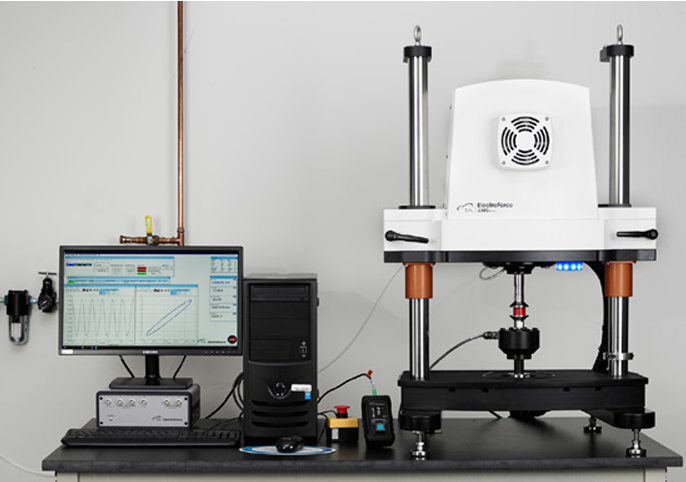
研究人员使用 TA Instruments™ ElectroForce™ 3330 测试仪在 5 Hz 频率下进行拉伸-拉伸疲劳测试(R=0.1)。
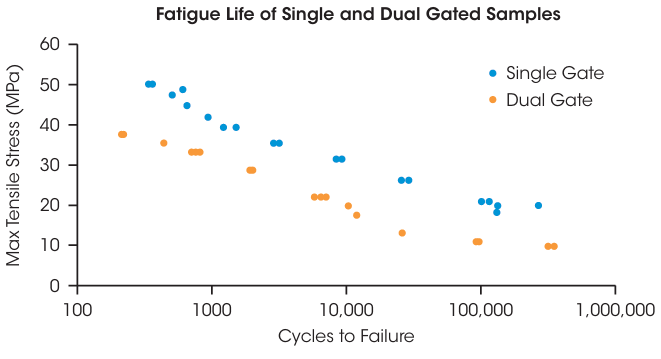
结果令人警醒:
在 50% UTS(最高抗拉强度的一半)的应力水平下:
单浇口样品可以坚持 30,000 次循环。
双浇口样品仅坚持了 6,000 次循环 就断裂了。
S-N 曲线(应力-寿命曲线)显示: 在相同应力水平下,带有熔接痕的样品疲劳寿命仅为正常样品的 6% - 18%。
对比参考: 金属材料在 50% UTS 的负载下,通常可以拥有数百万次甚至接近无限的疲劳寿命。而聚合物对循环载荷极其敏感,熔接痕的存在极大加速了微观裂纹的扩展。
为什么这一发现对你很重要?
Datasheet 的局限性: 大多数材料手册不提供疲劳强度数据,更不会告诉你“带熔接痕”时的疲劳性能。
设计早期的筛选: 在产品开发后期或上市后发现疲劳失效,其召回和修改模具的成本是巨大的。
生产工艺即设计: 浇口位置的选择(模流分析)不仅仅是为了填满模具,更是为了将熔接痕移出高应力区。
结论
这项研究清楚地表明,聚合物的耐用性受多种因素影响,包括分子结构、温度、应力集中以及生产工艺造成的瑕疵。
在进行材料验证时,尽早引入疲劳测试,特别是在考虑生产工艺影响的前提下,是确保产品长期可靠性的唯一途径。
您的产品是否也面临振动或循环应力?您在设计中是如何考虑熔接痕位置的?欢迎在评论区分享您的经验。
REFERENCES
1. J. A. Jansen, “Webinar: “Fatigue of Plastic Materials”,” Society of Plastics Engineers, 2016.
2. B. Davis, P. Gramann and A. Rios, “Using Computer-Aided Engineering to Design Better Thermoset Composite Parts,” in Automotive Composites Conference and Expositions, 2002
3. T. H. Courtney, Mechanical Behavior of Materials, Long Grove, Illinois: Waveland Press, 2005.
4. M. Eftekhari and A. Fatemi, “On the strengthening effect of increasing cycling frequency on fatigue behavior of some polymers and their composites: Experiments and modeling,” International Journal of Fatigue, vol. 87, pp. 153-166, 2016.
5. ASTM International, “ASTM D638-22 Standard Test Method for Tensile Properties of Plastics,” ASTM International, Conshohocken, PA USA, 2022.