PCBA回流翘曲仿真
在SMT(表面贴装技术)量产中,BGA封装芯片回流焊接后,PCB板出现明显翘曲(warpage)几乎是每位工艺工程师都曾头疼的“常见但不平凡”的问题。
当大尺寸BGA、超薄板、多层高密度板、异种材料堆叠越来越多地出现在产品中时,翘曲带来的后果也越来越严重:焊点开路、桥接、虚焊、二次贴片对位不良、甚至板边连接器插拔困难、整机装配应力集中……这些失效模式背后,往往都能追溯到同一个根源——回流焊过程中,由于芯片封装体、焊球、PCB之间热膨胀系数(CTE)严重失配而产生的热应力与翘曲变形。
传统方法靠反复烧板、调温曲线、加压治具、换板材等方式“试错”,周期长、成本高,且很难找到最优解。而通过有限元仿真(FEA)模拟回流计算翘曲量已经成为业内越来越主流的手段:它可以在设计阶段、甚至Layout还没完全定稿时,就定量预测不同材料组合、不同焊料种类、不同回流曲线下的PCB最大翘曲量、翘曲形态(笑脸/哭脸)、焊点变形量,帮助工程师提前“看见”问题并优化方案,大幅缩短试错周期。
接下来,我们就以一个典型的大尺寸FCBGA封装在PCB上的回流焊接过程为例,手把手带你建立有限元模型,计算翘曲量。
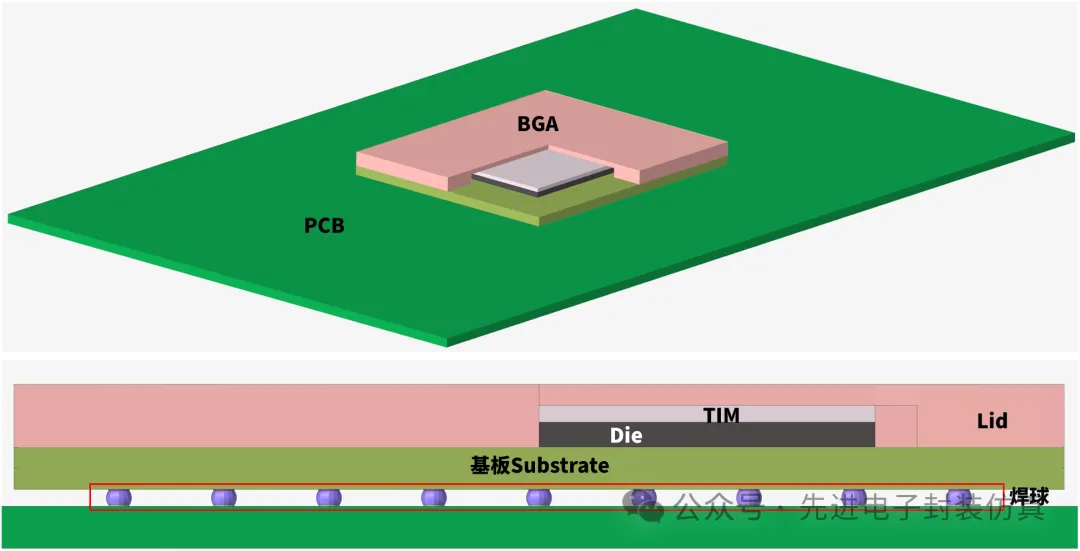
首先我们建立一个简化但保留主要结构的BGA焊接在PCB上的几何模型,如下图所示。
下一步就是划分网格,具体网格划分要求参考上一篇文章基于Darveaux模型的BGA焊球温循寿命预测。
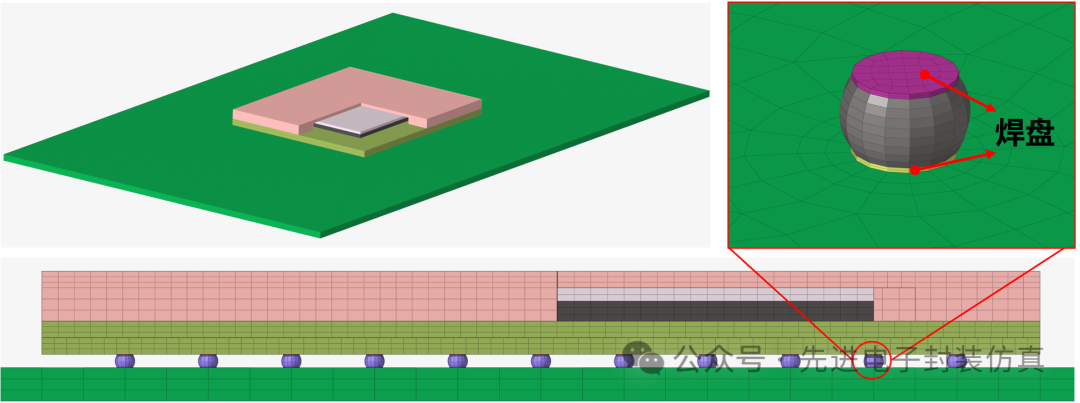
完成网格划分后,就需要创建材料并赋予给对应部件。对于封盖Lid、硅片Die、焊盘pad和热界面材料TIM直接使用线弹性本构模型即可。对于PCB和基板Substrate则需要考虑其各向异性的材料参数,如果需要更加准确的分析翘曲,还需要设置随温度变化的材料参数。
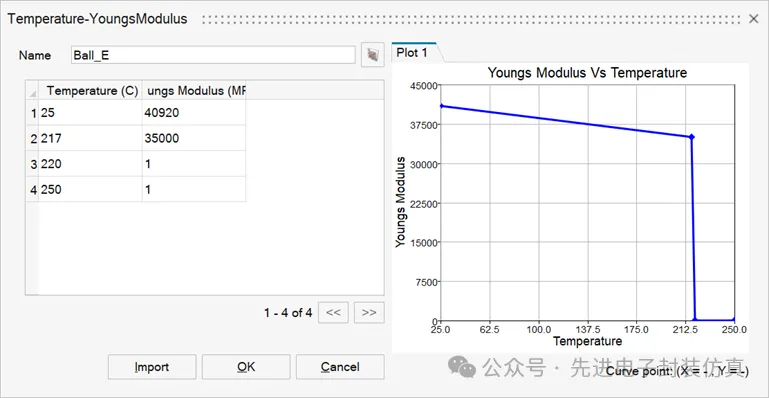
对于固化前的焊球,不能传递载荷,所以可以设置为模量很小的线弹性本构模型。对于开始固化的焊球,温度降至液相线以下后,发生共晶或近共晶凝固,模量发生突变:从液态的“0”瞬间跃升至固体初始值(高温下约35GPa)。当焊球完全固化后,其模量随温度降低而增大。本文设置的整体焊球模量如下图所示,即认为焊球在220℃开始固化,并在217℃完全固化,并且随着温度降低其模量线性增大。
当焊球的温度高于其以绝对温标表示的熔点的0.6倍时,蠕变的影响就不能被忽略了,所以还需要考虑焊球的蠕变。焊球蠕变相关内容可以参考上一篇文章基于Darveaux模型的BGA焊球温循寿命预测中对ANAND粘塑性本构的介绍。
完成材料的赋予后,就可以施加边界条件和载荷了,假设回流冷却速度为6℃/s,降温曲线如下图所示。
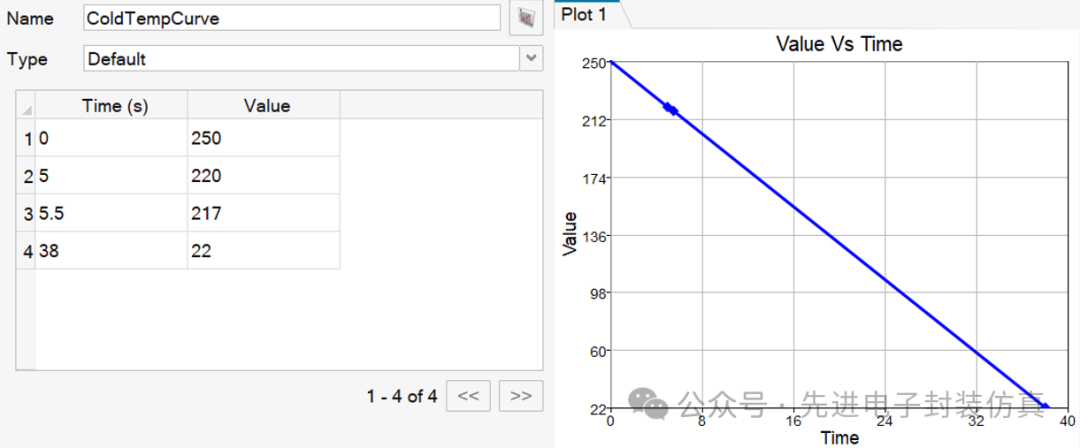
以回流峰值温度250℃为基准点,假设此时结构无翘曲,翘曲是由于回流冷却过程中各部分CTE失配和温度分布不均导致的,特别是焊球固化后。在温度载荷降温到220℃前,激活低模量的焊球单元,降温到220℃后,激活正常材料参数的焊球单元。
整个仿真过程可以分为3个载荷步:1、瞬态热分析:初始温度设置为250℃,然后在结构的所有外露表面施加随时间变化的温度载荷,整个冷却过程共计38秒,计算整体结构的温度场;2、引用瞬态热分析的0~5秒的温度场数据,计算结构变形;3、引用瞬态热分析的5~38秒的温度场数据,并继承前一部分的变形结果,计算后续的结构变形。注意后两个载荷步需要进行生死单元切换,切换后的焊球形状需要适应前序载荷步导致的变形,并且初始应变为0。由于翘曲较大,需要启用大变形分析。
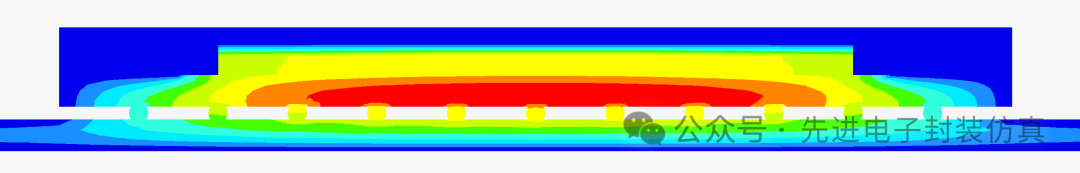

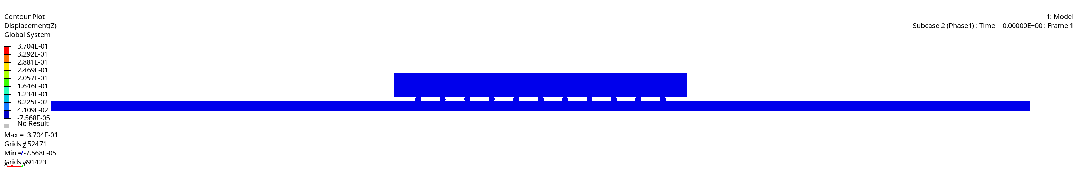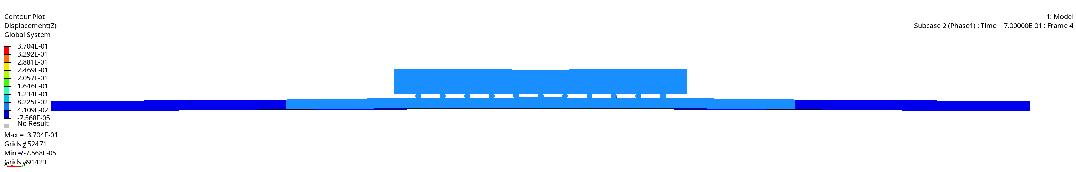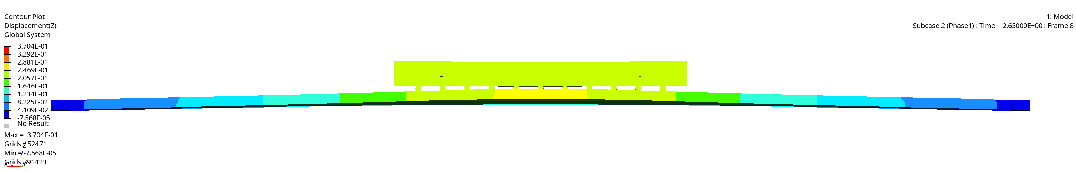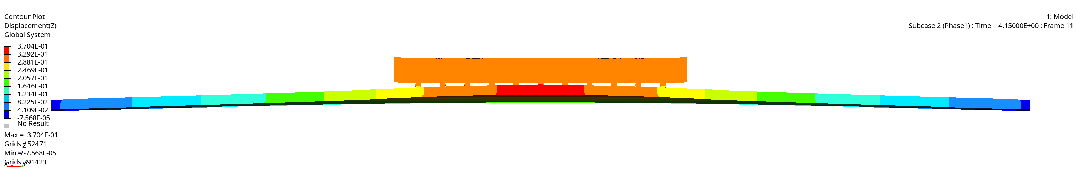
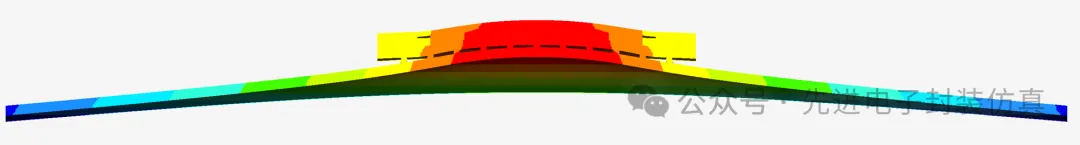
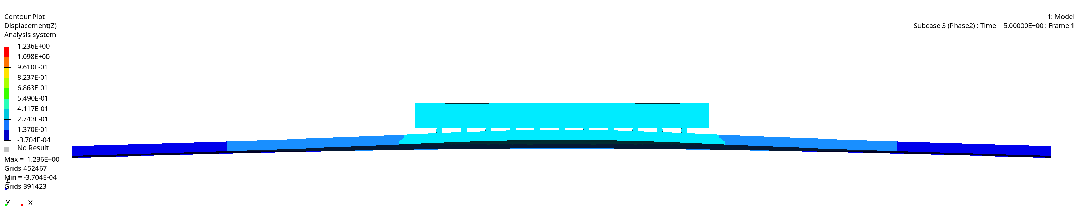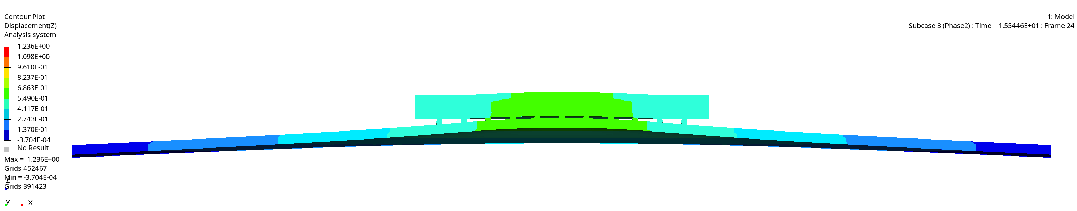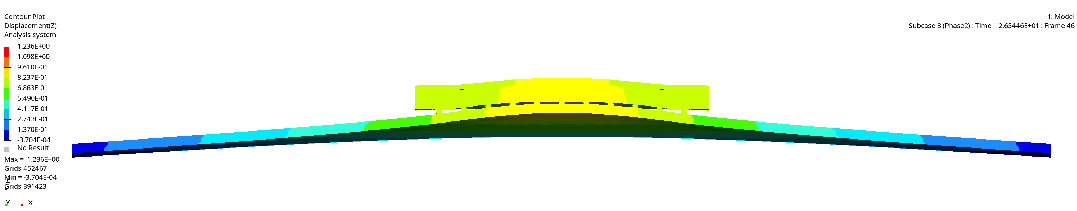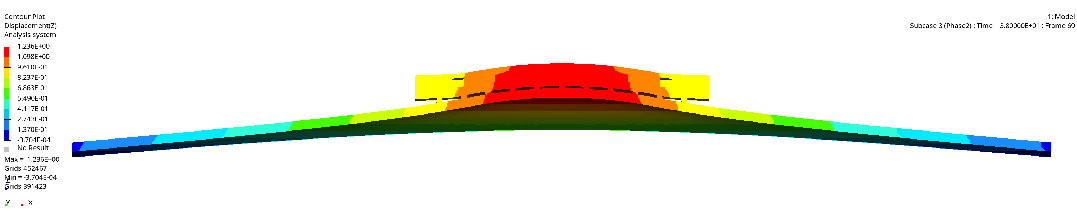
焊球阵列则表现为中心焊球受压,边缘焊球受拉。如果这种热失配的程度过大,则可能导致边缘焊球过度受拉出现裂纹缺陷,中心焊球出现桥接短路的缺陷。
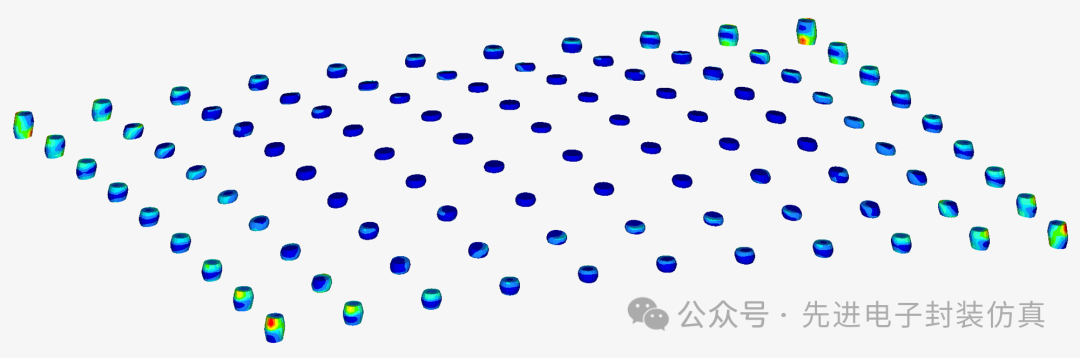
另外,本文还对比了不考虑蠕变的仿真结果,如下表所示:
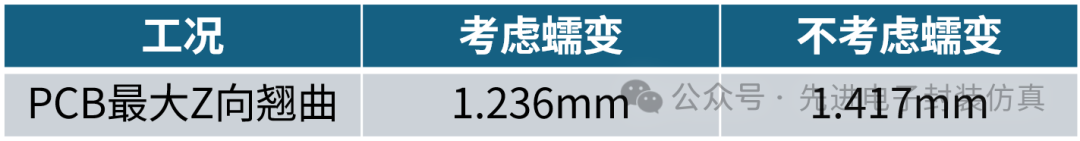
从结果可以得出结论,焊球蠕变可以抵消一部分翘曲,如果在仿真中不考虑焊球的蠕变特性,得到的翘曲结果会相对偏高。
至此,我们从问题现象、物理机理,到有限元建模的全流程,一步步走完了一遍BGA回流翘曲的仿真预测路径。
最有价值的结论其实只有两点:
翘曲是可以提前“看见”的
只要材料、几何、温度曲线这些输入相对靠谱,当前主流的商用有限元软件已经能够把最大翘曲量预测到±15%~20%的工程误差范围内,很多时候甚至能做到±10%以内。这意味着——在Layout阶段、选材阶段、甚至还没有打第一块钢网的时候,我们就已经有机会把“返工炸板”的风险大幅前置。 仿真真正的威力在于做对比和做取舍
它不是要一次算出“绝对正确”的数字,而是帮你快速回答: 换一种芯材CTE会好多少? 板厚从1.0 mm改到1.2 mm值不值? 角落焊球的应变到底增加了多少?
当你能用同一个模型把十几二十组方案放在一起比较时,决策的底气和说服力是完全不一样的。这才是有限元仿真在SMT工艺优化中最“贵”的部分。
欢迎在留言区分享或私信讨论:
你目前遇到过的最严重的翘曲是多少? 你们团队现在有用有限元仿真来分析翘曲吗? 你使用过哪些方法来改善翘曲?
我们下篇再见~(下一篇我们分析,回流冷却速度对翘曲的影响有多大?)