缝焊疲劳的“曲线适配术”:SN曲线内插与厚度校正解析
在前文中,我们通过内插因子(IF)明确了膜S-N曲线与弯曲S-N曲线的适配方向,但如何通过内插因子精准生成“等效S-N曲线”?此外,焊缝所在零件的厚度不同,疲劳强度也会存在差异,该如何校正这种尺寸效应?今天,我们就拆解这两个核心问题,完成缝焊疲劳评估的“最后一公里”。
一、线性内插:生成等效S-N曲线的“精准公式”
当平均弯曲比(r)超过弯曲率阈值(r)时,需要采用“线性内插法”在膜S-N曲线与弯曲S-N曲线之间生成等效曲线。这种方法通过内插因子(IF)加权计算两条基准曲线的关键参数,最终确定等效曲线的形态,整个过程可通过三个关键步骤实现,内插逻辑如下:
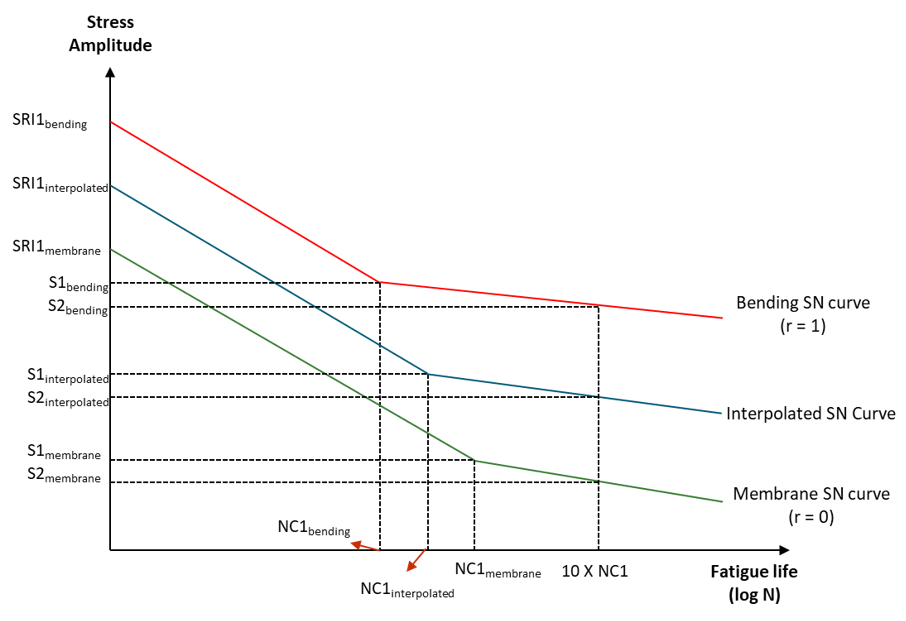
图 1. 膜S-N曲线与弯曲S-N曲线的线性内插示意图
1. 第一步:确定1个周期的应力水平(SRI1)
SRI1(疲劳强度系数)代表材料在1个循环周期下能承受的最大应力,是S-N曲线的“起点参数”。等效曲线的SRI1通过两条基准曲线的SRI1加权计算得出,公式为:
SRI1 = SRI1 + (SRI1 - SRI1) × IF
【参数解析】
• SRI1:膜S-N曲线的疲劳强度系数; • SRI1:弯曲S-N曲线的疲劳强度系数; • IF:内插因子(0≤IF≤1); • 逻辑:IF越大,等效曲线的SRI1越接近弯曲S-N曲线的数值,体现弯曲应力主导下的疲劳特性。
2. 第二步:确定Nc1周期的应力水平(S1)
Nc1是S-N曲线“过渡点”对应的循环次数(通常为曲线斜率变化的分界点),S1则是该循环次数下的应力水平。这两个参数需要分两步计算:
• 步骤1:计算等效过渡循环次数Nc1 由于循环次数的数值范围极大(通常为10³~10⁷次),需采用对数坐标进行内插,公式为: Nc1 = 10^[log₁₀Nc1 + (log₁₀Nc1 - log₁₀Nc1) × IF] - 目的:确保循环次数的内插结果符合对数坐标系下的线性关系,更贴合疲劳试验数据的分布规律。 • 步骤2:计算过渡点应力S1 与SRI1的计算逻辑一致,采用线性加权得到: S1 = S1 + (S1 - S1) × IF - 目的:确定等效曲线“过渡点”的坐标(Nc1,S1)。
通过第一步和第二步,我们得到了等效S-N曲线“低周-中周部分”的两个关键节点:(1,SRI1)和(Nc1,S1),连接这两个点即可确定曲线的第一部分(循环次数≤Nc1)。
3. 第三步:确定高周部分的应力水平(S2)
S-N曲线的“高周部分”(循环次数>Nc1)需要第三个节点来定义。工程上通常将高周过渡点的循环次数设定为Nc1的10倍(即10×Nc1和10×Nc1),对应应力分别为S2和S2。等效曲线的高周应力S2同样采用线性加权计算:
S2 = S2 + (S2 - S2) × IF
连接(Nc1,S1)和(10×Nc1,S2),即可确定等效S-N曲线的高周部分。至此,一条完整的、适配当前焊缝应力特性的等效S-N曲线正式生成。
二、厚度效应校正:消除尺寸差异的“统一标准”
疲劳强度存在显著的“尺寸效应”:相同材料、相同焊接工艺下,零件厚度越大,疲劳强度越低。这是因为厚板的应力集中效应更显著,且内部缺陷(如焊接气孔、夹渣)的概率更高。因此,在生成等效S-N曲线后,还需根据零件实际厚度(t)进行校正,确保评估结果的准确性。
1. 校正逻辑:以参考厚度(T)为基准
厚度校正的核心是设定“参考厚度(T)”——即基准S-N曲线对应的零件厚度(可在疲劳评估设置中自定义,通常取常用的薄板厚度,如2mm),校正规则分两种场景:
• 场景1:实际厚度t ≤ T 此时尺寸效应可忽略,无需校正,直接采用内插生成的等效S-N曲线进行评估。 • 场景2:实际厚度t > T 此时需要通过校正因子降低疲劳强度,校正因子公式为: 校正因子 = (T/t)^n - 其中n为“厚度指数”(根据材料类型确定,钢材通常取0.2~0.5); - 应用方式:将等效S-N曲线上的所有应力值乘以该校正因子,得到校正后的应力水平(应力降低,对应疲劳寿命缩短,评估更贴合厚板实际情况)。
2. 校正示例
假设参考厚度T=2mm,厚度指数n=0.3,实际零件厚度t=4mm(t>T),则校正因子为: 校正因子 = (2/4)^0.3 ≈ 0.89 若等效S-N曲线在10⁶次循环下的应力为200MPa,校正后应力为200×0.89=178MPa,更符合4mm厚板的实际疲劳强度。
三、总结:缝焊疲劳评估的“终极流程”与工程价值
结合前文内容,缝焊疲劳评估的“终极流程”已完整呈现,共分为六大步骤:
1. 坐标系建立:建立贴合焊缝的局部坐标系,确保应力方向精准; 2. 应力线性化:通过数值积分拆解膜应力与弯曲应力,得到顶面/底面应力; 3. 弯曲比计算:计算瞬时弯曲比r及应力加权的平均弯曲比r; 4. 内插因子确定:根据r与r的关系,计算内插因子IF; 5. 等效曲线生成:通过线性内插计算SRI1、S1、S2,生成等效S-N曲线; 6. 厚度校正:根据实际厚度t与参考厚度T的关系,校正等效S-N曲线。
这套流程的工程价值体现在三个核心维度:一是精准性,通过双SN曲线内插适配不同应力构成,通过厚度校正消除尺寸差异,大幅降低评估误差;二是通用性,适用于从薄板到厚板、从刚性焊缝到柔性焊缝的各类缝焊场景;三是实操性,所有参数均有明确的计算公式或工程取值,便于工程师落地应用。
从应力计算到曲线适配,从厚度校正到寿命预测,我们已完整梳理了缝焊疲劳评估的理论体系。下一期,我们将以汽车车身地板缝焊为例,通过真实数据演示这套流程的实操过程,带你从理论走向实践。如果对曲线内插公式或厚度指数取值有疑问,欢迎在评论区留言探讨!