嵌件注塑件开裂:四类失效模式、四大机理与六道防线
技术专题 · 注塑结构设计
从"脱模即裂"到"服役开裂",一套可执行的归因框架与对策体系
AYI | 2026 年 10 月
嵌件注塑件开裂,可能是工程师最不想收到的消息之一。它不按常理出牌——刚下线时完好无损,进了仓库放一晚,自己裂了;装配上台架还挺好,上路跑到一半报警了。
更麻烦的是,它几乎无法靠单一手段归因。开裂点不在最弱的地方,而在"高应力区"和"低强度区"恰好重叠的地方——这需要把成型过程、材料特性、界面行为、服役载荷四件事叠在一起才看得清。
本文按「失效分类 → 机理归因 → 对策体系 → 验证闭环」的顺序,把嵌件开裂这件事拆成可操作的工程语言。
一、先按"什么时候裂"分类,而不是按"裂在哪"分类
传统的归因方式是拿到一个裂件,看裂在哪儿,然后去查那个位置的设计。这条路的问题是:同一处裂纹,可能由完全不同的原因造成。
更有效的切入点是开裂出现的时序。裂纹从出现到被发现的间隔,包含了大量信息:
| 脱模即裂 | |||
| 静置开裂 | |||
| 冷热冲击开裂 | |||
| 使用过程开裂 |
工程价值这个分类的真正用处在于责任界定。静置开裂在供应商与主机厂之间的争议最具典型——出厂时是好的,究竟是谁的责任?答案不靠争论,靠时序证据链:裂纹在什么条件下、由什么应力驱动、在什么时刻出现。分类错了,方案就跑偏;这是绝大多数团队踩过的坑。
二、四大机理:不是并列,而是叠加
把四个方向的机理摊开看,会发现它们不是"或"的关系,而是"乘"的关系:
2.1 热膨胀系数(CTE)失配——首要内应力来源
金属嵌件与塑料的线膨胀系数差异,是内应力的第一来源。常温下这个差异还不显眼,一旦进入温度循环,它就开始"较劲":
| LCP | 10 | 0.6× | |
| PPS-GF40 | 20~25 | 1.2~1.5× | |
| 约 90 | 5.4× |
机理链条很直接:注塑时高温塑料包覆嵌件一同冷却,塑料的收缩量远大于金属,收缩差异在金属—塑料界面产生巨大内应力。此后每一次温度循环,都在重复这同一场拉锯。
一个直观的量级参考:金属嵌件与塑胶的 CTE 差异可达 5~10 倍(如黄铜嵌件约 19×10⁻⁶/℃,ABS 约 20~30×10⁻⁶/℃),温差 50 ℃ 时应变失配约 0.05~0.1%,经过数次循环后,嵌件周围即可出现放射状裂纹。
选材结论把 CTE 差从 5.4 倍压到 1.5 倍以内,是从源头削减界面内应力最有效的手段——投入产出比高于所有工艺手段之和。但要注意方向性说明:表中为流动方向数值,垂直方向因玻纤取向会显著偏高(PPS-GF40 流动向收缩 0.3~0.5%、垂直向 0.8~1.2%,CTE 可差 2 倍),实际须以材料卡片实测值为准。
2.2 成型残余应力——工艺锁住的"定时炸弹"
冷却不均
:制品壁厚差异大或冷却系统设计不合理,各部位收缩不一致,产生内应力 模温过低
:PPS 等半结晶性塑料模温低于 130 ℃ 时分子链无法充分结晶,冻结大量内应力;82~135 ℃ 是尺寸不稳定危险区 保压不足
:保压压力过小导致界面结合不充分,冷却后塑胶与嵌件剥离 熔接线
:两股料流汇合处形成熔接线,强度远低于本体
熔接线到底弱多少?
熔接线是嵌件件的"天生短板"——熔体流到嵌件被迫分流再汇合,这个位置强度几乎腰斩。未增强材料中分子链还能通过扩散"愈合",损失有限;玻纤增强件则不然:熔接线处纤维平行于熔接线方向"横躺",无法跨越熔接线传递载荷,强度急剧下降。
| 66.02 MPa | 约 40% | |
值得注意的两点:其一,扫描电镜显示剩余强度高度依赖跨越熔接线的玻纤桥接,而纤维取向由流动决定,因此熔接线强度对工艺参数极其敏感——保压压力影响最大,其次是熔体温度;其二,在 Moldflow 中默认把 135° 识别为最大碰撞角,交汇角越小,熔接线越严重。这直接决定了浇口位置的设计逻辑。
2.3 材料固有缺陷与环境侵蚀——特定材料的短板
材料不是"不变的电池"。每种主流工程塑料都有自己的化学短板,决定了它在特定服役环境下的失效路径:
| PBT | ||
| PA66 | ||
| PPS |
2.4 结构设计缺陷——应力集中的放大器
壁厚过薄
:嵌件周围的塑料壁厚不足,无法承受与吸收内应力。工程上嵌件周边塑厚建议增至 1.5~2 倍嵌件直径,一般不小于 h ≥ 0.9D 尖角与锐边
:典型的应力集中点,裂纹多自此萌生,统一 R0.5~1.0 圆角过渡 熔接线落点不当
:熔接线恰落在高应力区(如嵌件周边孔位) 光嵌件未锚固
:缺少滚花、环形凹槽或轴向滚纹等机械嵌合特征
四大机理的叠加关系
内应力由 CTE 失配 与 工艺残余应力 提供,薄弱截面由 结构缺陷 与 材料短板 提供。两者重合处即为起裂点。
这意味着:单一因素仿真会系统性低估风险。只做结构应力分析,得到的结论往往严重偏乐观。
三、六道防线:从图纸到试验
对策体系按介入时机排列。越靠前的阶段,改动成本越低——这是整条链最反直觉但最有用的一条原则。
1产品设计——在图纸阶段消除应力集中源
三条硬约束:壁厚均匀 + 圆角过渡 + 孔位避让。三者都是几何决定的,改动成本远低于模具改造。此外,金具表面须做滚花或单一宽槽形成机械嵌合,并兼顾结合力与脱模的镀层要求。
验证:CAE 应力集中云图核对尖角与孔位周边 von Mises 峰值,峰值超材料屈服强度即需改设计。
2材料选择——先看 CTE 失配,再平衡韧性与环境适应性
匹配优先(PPS-GF40 / LCP 把差值压到 1.5 倍以内)→ 再平衡韧性与刚性(玻纤 30%~40% 提高刚度但显著降低韧性与抗冲击性,补韧需靠增韧改性而非降玻纤)→ 最后校验环境适应性。
验证:材料卡片实测 CTE 与温度相关力学参数,而非手册标称值。
3模具设计——高应力区 × 低强度区是否重合
模具侧只有三条可控线:熔接线走向、预应力区域、顶出受力面。三者失控后,注塑参数已无回旋余地。
具体规则:浇口设在嵌件附近厚壁处,让熔体自嵌件一侧向四周填充,避开嵌件中心线;金属件公差按不产生过盈设计,定位采用欠约束(单向定位+浮动销);顶针落在厚壁与加强筋根部等刚性好的位置,深腔件增加顶针数量或改用司筒、顶块扩大受力面积。
4注塑工艺——最高杠杆项,零成本
嵌件预热 80~130 ℃:铜、铁嵌件 80~120 ℃,铝质嵌件 100~140 ℃。使嵌件温度接近模温,消除激冷冷皮层,延长界面处树脂冷却时间,界面应力可降 30%~50%。
可量化的收益:界面微孔数量减少 40~60%,拔出嵌件所需力提高 20~30%。这是四项工艺参数中杠杆最高的一项,且不需改动模具。
其余参数窗口:模具温度 130~150 ℃、塑胶温度在牌号窗口内、保压压力峰值降至 60~70%。优先级为嵌件预热 → 模温均匀性 → 浇口与熔接线核查 → 其余微调。
5热处理——能释放的应力救不回熔接线
以 PPS 去应力退火为例:180~240 ℃ × 0.5~2 h,厚壁件冷却速率 ≤ 10 ℃/h。降温速率与升温同样是工艺参数——急冷会重新生成内应力,退火等于白做。
适用边界:熔接线落在应力集中区、界面污染或剥离型开裂、外部受力超载、壁厚与圆角缺陷——这四类只能靠改模、改工艺、改材料解决。
6实验验证——条件、判定、样品三者闭环
每一项试验都应能复现一类真实失效,并给出量化结论。
条件合规:发动机舱 −40/+150 ℃,座舱 −40/+125 ℃;转换 ≤10 s,次数取标准上限。
判定合规:强度保持率 ≥80%、色差 ΔE ≤1.5、尺寸偏差 ≤±0.05 mm,目视不作合格判据。
样品合规:取同批次量产件,保留真实嵌件与壁厚圆角,试验前 24 h 记录基线。
边界合规:条件低于真实工况会放过失效;远高于真实工况会引入现场不存在的失效模式。
四、CAE 能力:为什么单兵作战必然失手
嵌件开裂的归因需要四类工具同时在场,任何单一工具都无法独立求解。对应四个演进阶段:
① 结构分析
塑胶视为均质材料,材料参数线性,边界统一。
局限:完全忽略成型历史与纤维取向,预测结果往往严重偏乐观。
② 模流残余应力
核查残余应力与熔接线是否重合,建立"高应力区 × 弱强度区"叠加判据,可直接解释残余应力与熔接线重合致裂的现象。
③ 接触界面分析
考虑冷热冲击过程中塑胶与嵌件的界面剥离,将 CTE 失配导致的界面损伤纳入求解,复现渐进失效过程。
④ 联合仿真
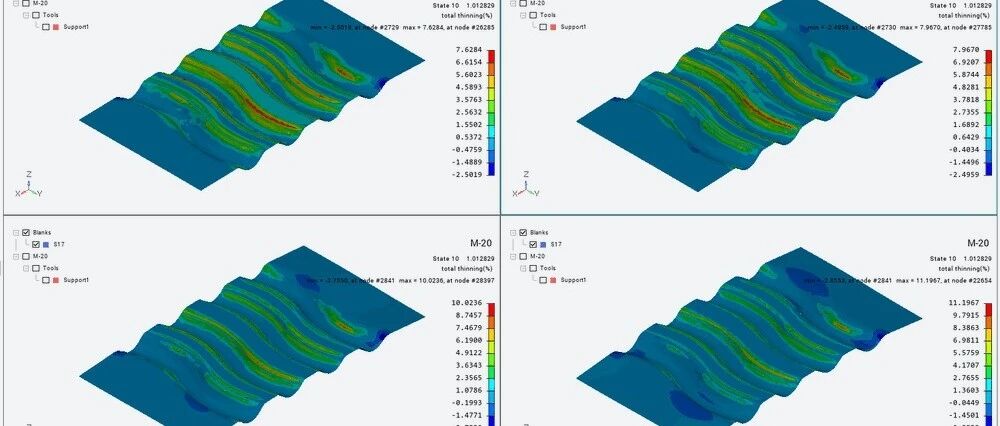
模流软件 + 材料拟合软件 + 结构软件联合分析,综合残余应力、玻纤方向、熔接线位置、界面局部剥离、冷热冲击次数与材料非线性。
4.1 为什么必须联合:三类信息互相依赖
模流
能给出残余应力与熔接线位置,但界面剥离需要接触非线性——单一模流算不出剥离 玻纤取向
必须来自模流结果,而它又直接决定熔接线强度与各向异性——结构软件无法凭空生成 界面剥离
的判定需要接触分析,而剥离又会反过来改变局部刚度分布——单向耦合算不准
4.2 数据前置条件与模型简化边界
联合仿真的可信度,取决于两件事是否被诚实对待:
| 数据前置条件 | |
| 模型简化边界 |
最容易被跳过的一步仿真正确 ≠ 工程闭环。很多团队仿真做得漂亮,实物开裂一样频发——缺的是评判数据库。仿真算出 80 MPa 算不算会裂?没有经过大量"仿真预测 ↔ 实物失效"对照积累的判据,这个数字就只是数字。
正确的闭环是:残余应力实测(XRD / 云纹法)→ 按开裂出现时点判型 → 冷热冲击试验 → 预测值与实测逐案回写,形成判据库。这件事需要以案例滚动积累的方式长期建设。
五、结论与实施优先级
五条核心结论
1. 分类先于归因。按开裂时序分为脱模即裂、静置 24 h、冷热冲击、使用过程四类,每类的首要排查方向完全不同。归错类,方案全废。
2. 机理是叠加不是并列。内应力由 CTE 失配与工艺残余应力提供,薄弱截面由结构缺陷与材料短板提供,两者重合处即起裂点。
3. 熔接线是嵌件件的天然短板。玻纤增强件熔接线强度约损失 40%,伸长率不足 5%,靠纤维桥接维稳——浇口位置因此成为结构设计的一部分,而非模具完成后再调的事。
4. 零成本手段常被最先牺牲。嵌件预热 80~130 ℃ 成本几乎为零,却能降界面应力 30%~50%、减少微孔 40~60%,是全链路性价比最高的一项。
5. 判据库比单次仿真精度更关键。当前瓶颈不在单次仿真精度,而在材料卡片库与判据库缺失。
实施优先级
| 立即 | |
| 短期 | |
| 中期 | |
| 长期 |
关于寿命反推的一点提醒
用试验循环数反推服役寿命,依赖 Coffin-Manson 加速因子模型,其指数 m 需按材料体系选取,不能套用通用值:
| 嵌件塑胶件更接近此区间 | ||
还需注意模型的使用前提:加速试验的上下限温度不得超出材料自身温度界限;驻留时间不宜过长,否则会诱发非服役机理(如越过聚合物玻璃化转变区)的失效。此外,设备箱内温度偏差应控制在 ±2 ℃ 以内,确保样品真正达到热平衡,避免"应力不足的假通过"。
结语
嵌件开裂这件事,没人敢打包票百分之百不出。但当热账算得清、设计余量留得够、试验数据闭得住环,你就能在索赔电话响之前介入,而不是在零件已经裂开之后才开始解释。
本文所述参数窗口以 PPS / PA 体系为参照。换牌号须按材料卡片重新标定,不直接沿用。文中案例的客户名称与零件号均已脱敏,以代号代称。
主要参考依据
ISO 16750-4:2012 道路车辆 电气及电子设备的环境条件与试验 气候负荷[S] AEC-Q100 集成电路环境应力资格认证[S] GB/T 2423.22 环境试验 第 2 部分:试验方法 Na:规定转换时间的温度变化[N] GB/T 28046.4 道路车辆 电气及电子设备的环境条件和试验 气候负荷[S] ISO 527-2 塑料 拉伸性能测定[S] GB/T 14486 塑料制品尺寸测量[S] NASA Methodology for Physics of Failure-Based Reliability Assessments Handbook[R] Nelson H S. Accelerated Testing for Materials and Components[M] Celanese 嵌件注塑开裂技术资料 / Toray PPS 材料特性技术资料[Z]
本文为技术交流材料,基于真实失效案例复盘整理。文中客户名称与零件号已脱敏,材料参数为典型值区间,具体牌号须以材料卡片实测数据与项目验证结果确认。