NUMISHEET 2025 工业基准测试- AutoForm测试结果
| NUMISHEET 2025 系列连载 ④NUMISHEET 2025 工业基准:AutoForm 的成形结果摩擦 0.05、压边力 1250 kN、自由回弹,8 CPU 并行的一套算例 |
| 2026-09-24 系列④ 约11分钟 |
一、这一算的工况 |
这个 T-Node 是这个系列一直在用的那个工业基准件,前面两篇把几何和材料备齐了,这一篇换成 AutoForm 来算。
工艺条件取三项:工件与模具之间的库仑摩擦系数 0.05,压边力 1250 kN,回弹按自由回弹处理,FV最高精度计算。除了这几项,其余全部保持软件默认,没有去动精度档、时间步和接触设置。这样取值是有意的,先看 AutoForm 在自己常规状态下的结果,把干预压到最低,结果才说明得了问题。
材料沿用第二篇整理的那张 1.4301 卡片,弹性模量 2.07E+05 MPa,硬化用 Hockett-Sherby,参数就是官方给的那一组。这里有一处需要交底:官方那套试验数据是按 Yld2000-2d 的系数发布的,而 AutoForm 这张卡挂的是软件自带的 BBC 2005 屈服准则。
二、计算时间 |
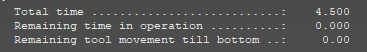
这套算例在 AutoForm 里分三步走,先拉延,再修边,最后回弹。每一步收尾时求解器都会打出一份系统报告,笔者把三步的耗时记下来列在下面。统计的口径先说清楚:只记实际耗时,也就是从这一步开始到结束真正过去的时间,CPU 累计时间不列入,理由后面讲。三步里拉延和回弹是成形计算,用时相近;修边只是沿修边线做的几何切割,板料在这个阶段不再经历大变形,用时短得多。
第一步拉延,报告里的 elapsed time 是 0:00:44,实际耗时 44秒;同一份报告给出的 CPU-time 是 0:06:07。第二步修边是一条几何切割的日志,total time 一栏给的是 4.500,另外两栏 remaining time in operation 和 remaining tool movement till bottom 都归零,说明这一步已经跑到底。第三步回弹,报告里的 elapsed time 是 0:00:46,实际耗时 46秒;同一份报告给出的 CPU-time 是 0:06:24。
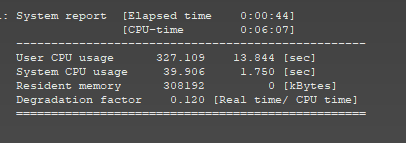
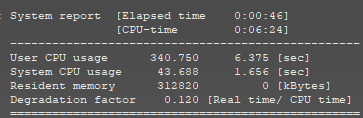
为什么不用 CPU 累计时间,这一点值得单独说。CPU-time 是把所有核心各自跑的时间加在一起,8 个核心跑满一分钟就是 8 分钟,它反映的是计算资源的消耗量,不是这台机器要等多久。判断一套算例多久能出结果,看的是实际耗时。两份报告里的 degradation factor 都是 0.120,等于实际耗时除以 CPU 累计时间,这个比值在两步里一致,说明拉延和回弹用的是同一套并行设置。它也可以反过来当校验用:拉延 44秒 除以 367.015秒 得 0.120,回弹 46秒 除以 384.4秒 也是 0.120,两处都和报告里印出来的数吻合。
顺便说一下并行的效果。这次测试是在 8 CPU 并行下跑的,拉延那一步 CPU 累计 367.015秒 除以实际 44秒 约等于 8.3,回弹那一步 384.4秒 除以 46秒 约等于 8.4,都落在 8 倍上下,说明这 8 个核基本上是满载的。严格说这两个比值不该超过核数,超出的零头两处还差不多:把 CPU 累计除以 8,拉延折合 45.9秒、回弹折合 48.1秒,各比报告里的 elapsed 多出 2秒左右,两处一致,多半是 CPU 累计的起止点比计时区间略宽一点,属于统计口径上的差别,不是多算了算力。它同时也是读数正确的一处旁证:user CPU 327.109秒 加 system CPU 39.906秒 正好等于 367.015秒,和报告里印的 6分07秒 对得上,回弹那边 340.750秒 加 43.688秒 等于 384.4秒,和 6分24秒 对得上。
还有一点要提醒:44秒、4.5秒 和 46秒 这三个数,是在这台机器、这个并行核数下得到的。换一台机器或者换一个核数,这三个数都会变,它们描述的是这次计算的过程,不是这个零件的固有属性。以后纵向比较不同软件或者不同算例的耗时,机器和核数这两个前提要交代清楚。
三、厚度与减薄 |
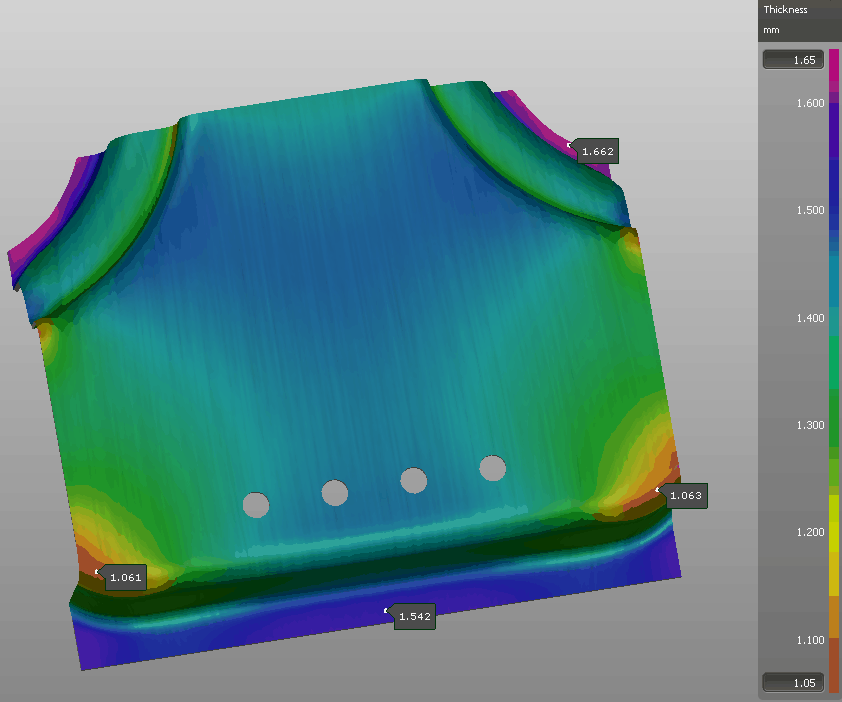
先看厚度。原始板厚 1.5mm,这一算最厚的地方是 1.662mm,最薄是 1.061mm。最低点出现在左下角圆弧附近,右下角对称的位置是 1.063mm,底部那条长边上是 1.542mm,属于中间值。
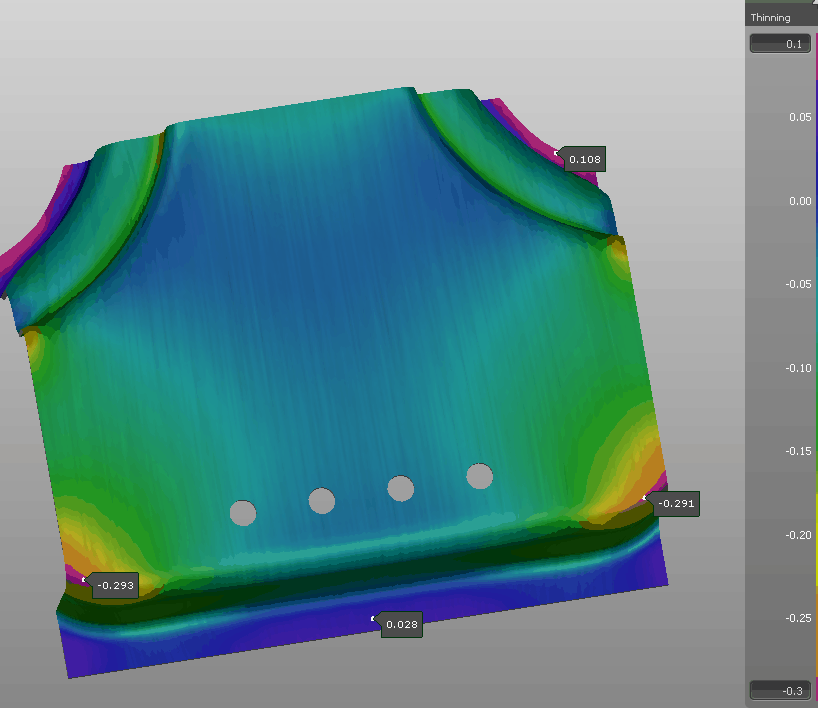
再看减薄。这里有个容易踩的坑:AutoForm 的 Thinning 用的是相对原始厚度的变化率,但符号约定是把增厚记为正、减薄记为负。所以云图上那片负值区才是减薄的地方,-0.293 表示这里减薄了 29.3%,而 +0.108 表示增厚 10.8%。看这类图之前先把符号方向确认一遍,不然会把一增一减看成同一回事。
两张云图可以对上。厚度 1.662mm 处对应 +0.108,1.061mm 处对应 -0.293,1.063mm 处对应 -0.291,1.542mm 处对应 +0.028。拿原始料厚乘一下就明白:1.5 乘 1.108 等于 1.662,1.5 乘 0.707 等于 1.0605,和 1.061 只差末位。两组数说的是同一件事,只是一张用绝对厚度表达,一张用变化率表达。
所以这一算的最大减薄是 29.3%,位置在左下角的圆弧处,最大增厚 10.8%。
从分布上看,薄的地方集中在下方两侧的圆角和下方那条长边附近,颜色偏黄红;零件腹部是一片均匀的蓝绿,厚度落在 1.3 到 1.45mm 之间;左上和右上两个角是紫色,就是厚度超过 1.6mm 的那两块。左上角的紫区范围明显比右上角大,这一点和几何本身的不对称有关,这个模具本来就不是左右对称的。
四、成形极限 |
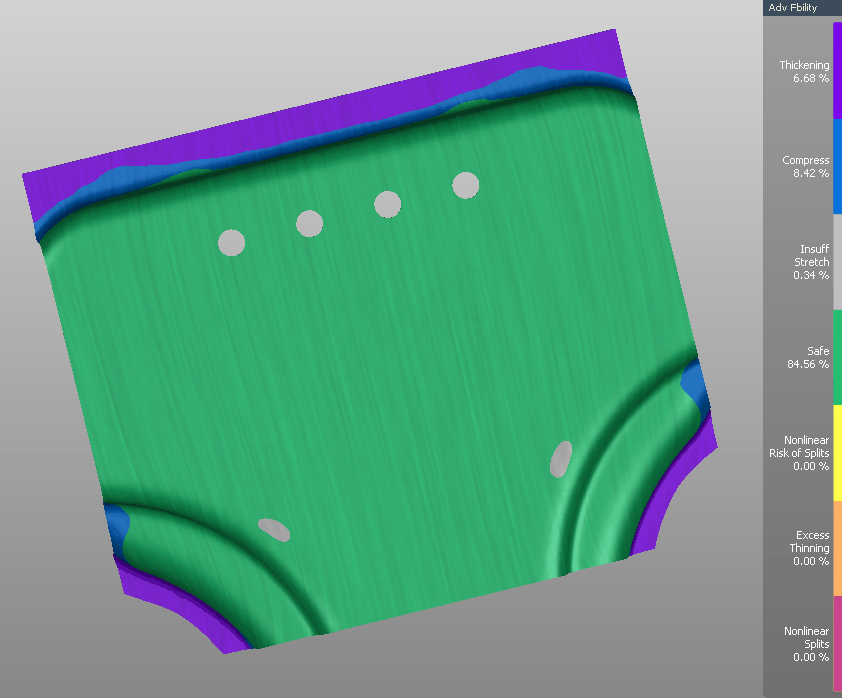
AutoForm 的成形性图给的是分类占比,不是连续云图,这一点和按曲线表达的成形极限图不一样。这一算的七个类别是:Thickening 6.68%,Compress 8.42%,Insuff Stretch 0.34%,Safe 84.56%,Nonlinear Risk of Splits 0.00%,Excess Thinning 0.00%,Nonlinear Splits 0.00%。七项加起来正好 100%,这个自洽可以当作读数正确的一个旁证。
结论是这一算不开裂。三个和开裂有关的类别全是 0.00%,既没有开裂风险区,也没有过度减薄区,更没有实际开裂。大面积的绿色是 Safe,占 84.56%,说明绝大多数区域处在这个软件认可的安全范围内。
有颜色的部分只有三类。6.68% 的增厚区,紫色,主要在上边缘和四个角的圆弧一带;8.42% 的压缩区,蓝色,沿着增厚区分布;0.34% 的拉伸不足,灰色,量很小,只在下边缘的两个角上各有一小片。
这里需要提醒一句,这套类别名称是 AutoForm 自己的分类,每一类的判定阈值由软件内部设定,和按曲线表达的成形极限图不是一一对应的。同一个区域在这张图上显示为增厚,落到 FLD 上可能处在某个安全区里,两者之间不能拿颜色去互相印证。要判断成形性,稳妥的做法是回到分类占比或者曲线本身,而不是看谁的颜色更保险。
五、回弹 |
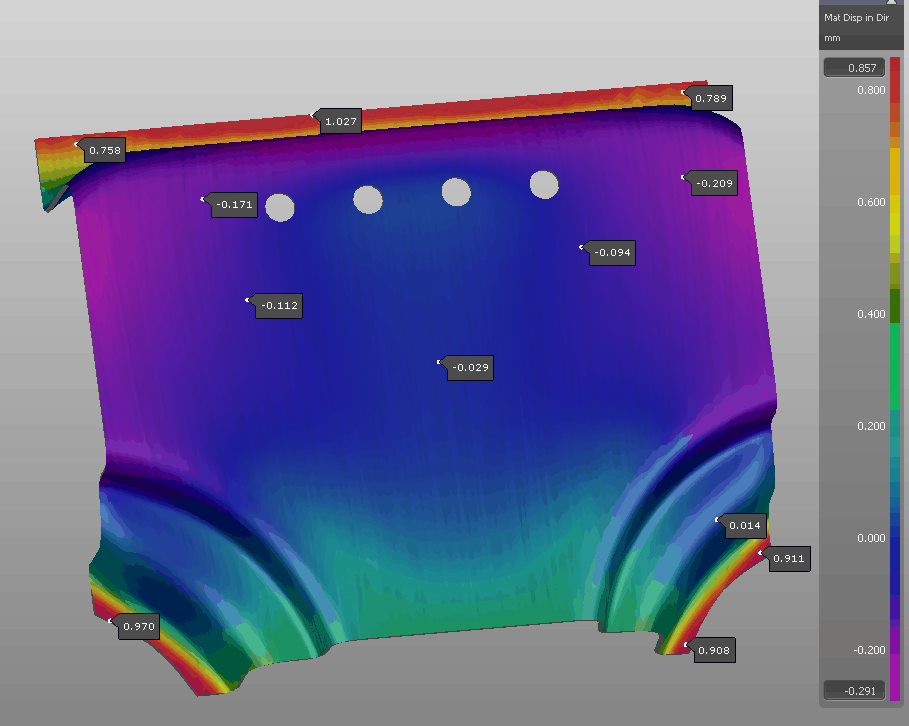
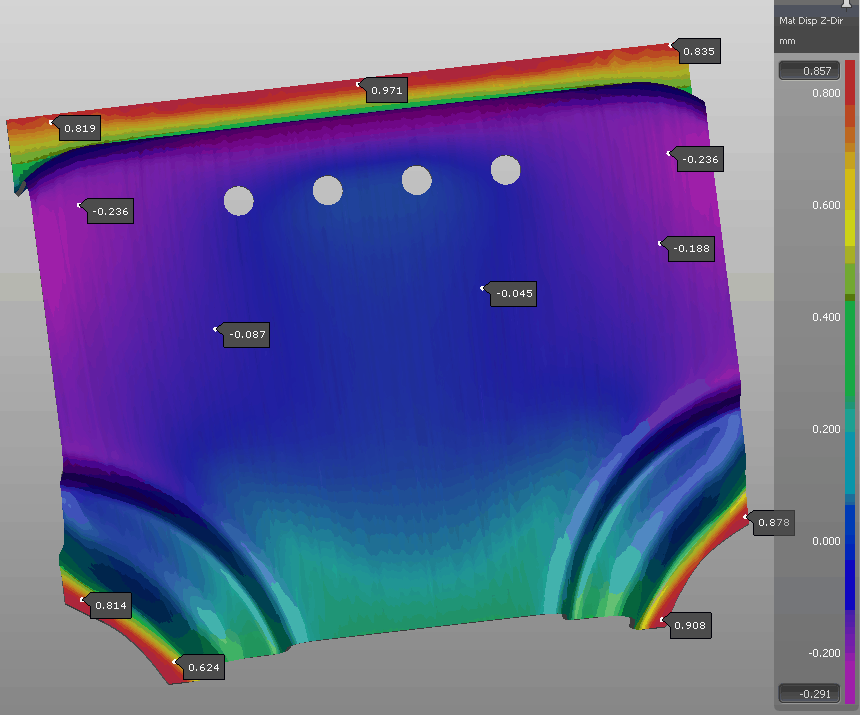
回弹同样是自由回弹,不带点约束。AutoForm 把位移按方向分开报,这一算给的是两个分量:面内方向的 Mat Disp in Dir 和 z 方向的 Mat Disp Z-Dir,单位都是 mm。两幅图的色标范围设成一样,都是 -0.291 到 0.857mm,这样两幅可以对着看。
面内方向的位移图上,上边缘那条窄带是数值最高的地方,三个读数是 0.758mm、1.027mm、0.789mm;下方两个角的圆弧上也读到高值,左下 0.970mm,右下 0.911mm 和 0.908mm。零件腹部一带的读数是负值,五个点分别是 -0.029mm、-0.094mm、-0.112mm、-0.171mm 和 -0.209mm;右下角还有一个点读到 0.014mm,基本落在零位附近。
z 向的分布和面内方向不完全一样。上边缘仍然是高值区,读到 0.819mm、0.971mm、0.835mm;下方圆弧一带是 0.878mm、0.814mm、0.908mm 和 0.624mm。负值出现在上部和中部,五个点分别是 -0.045mm、-0.087mm、-0.188mm,以及上部左右两侧各一个 -0.236mm,这两处量级相同。
有两件事要说明。一是这些数都是笔者在零件上放的探测点读出来的,不是求解器报的全局极值,所以它是采样值而不是极值,用的时候要按采样理解。二是色标范围设的是 -0.291 到 0.857mm,而上边缘那个 1.027mm 已经超出了上限,在图上显示为色标顶端的颜色,读数的时候不要以为 0.857 就是最大位移。
六、结果汇总 |
把这一算的关键数值归到一张表里。
七、几点观察 |
一是这一算的结论是清楚的:不开裂,最大减薄 29.3% 落在下方两侧的圆角一带,最厚的地方在上方和四角,成形性分类里和开裂相关的三项都是 0.00%。单看这一家的结果,这个工艺方案在 AutoForm 里是通的。
二是符号约定这件事值得单独记一笔。同样的减薄概念,不同求解器在界面上的符号方向不一定一致,有的把减薄记为正,有的把增厚记为正,而图上标的都是 thinning 之类的词。看熟了一个再去看另一个,很容易把同一类现象读成一增一减。拿到一份没见过的结果,先确认符号定义,比对着数值调参要重要得多。
三是探测点读数要按采样理解。这一算的回弹读数是在零件上手工放的探测点读出来的,不是求解器报的全局极值,上边缘那个 1.027mm 就已经超出了色标上限 0.857mm。这类数适合用来描述位移的分布形态,不适合直接当作极值引用;要看极值,得让求解器直接把全场最大最小报出来。
四是关于横向对照,这一篇先不做。这个系列后面还要把 DynaForm 和 PAM-STAMP 的结果也做出来,等几家都齐了再放到一起看。理由是这样更省事也更可靠:一套基准加一组同样的工艺条件,跑出来的结果谁高谁低,只有在几家的设置口径都对得上的时候才谈得清楚;逐个去比,容易把设置上的差异当成软件之间的差异。笔者现在能说的只是这一家的结果本身,横向的结论留到材料齐了再下。