
70MPa储氢瓶不怕“摔”:用跌落/冲击仿真把安全裕度算在前面
导语
氢能车、加氢储运、燃料电池系统都在提速,但高压储氢瓶从产线转运、整车装配到道路碰撞,始终绕不开一个最“土”也最致命的问题——掉下去、撞一下会不会漏、会不会失稳、会不会把后续爆破和循环寿命全拖垮。对III型铝内胆碳纤维瓶、IV型塑料内胆全缠绕瓶来说,跌落冲击不是单点载荷,而是内压、复合材料铺层、封头几何、瓶阀凸台、保护罩和地面刚度耦合作用的瞬态问题。本文按“痛点—原理—案例—总结—号召”讲清楚:如何用CAE仿真把1.8m跌落、45°斜摔、局部异物冲击提前算准,用更少的实物样瓶拿到合规与设计优化双结果。
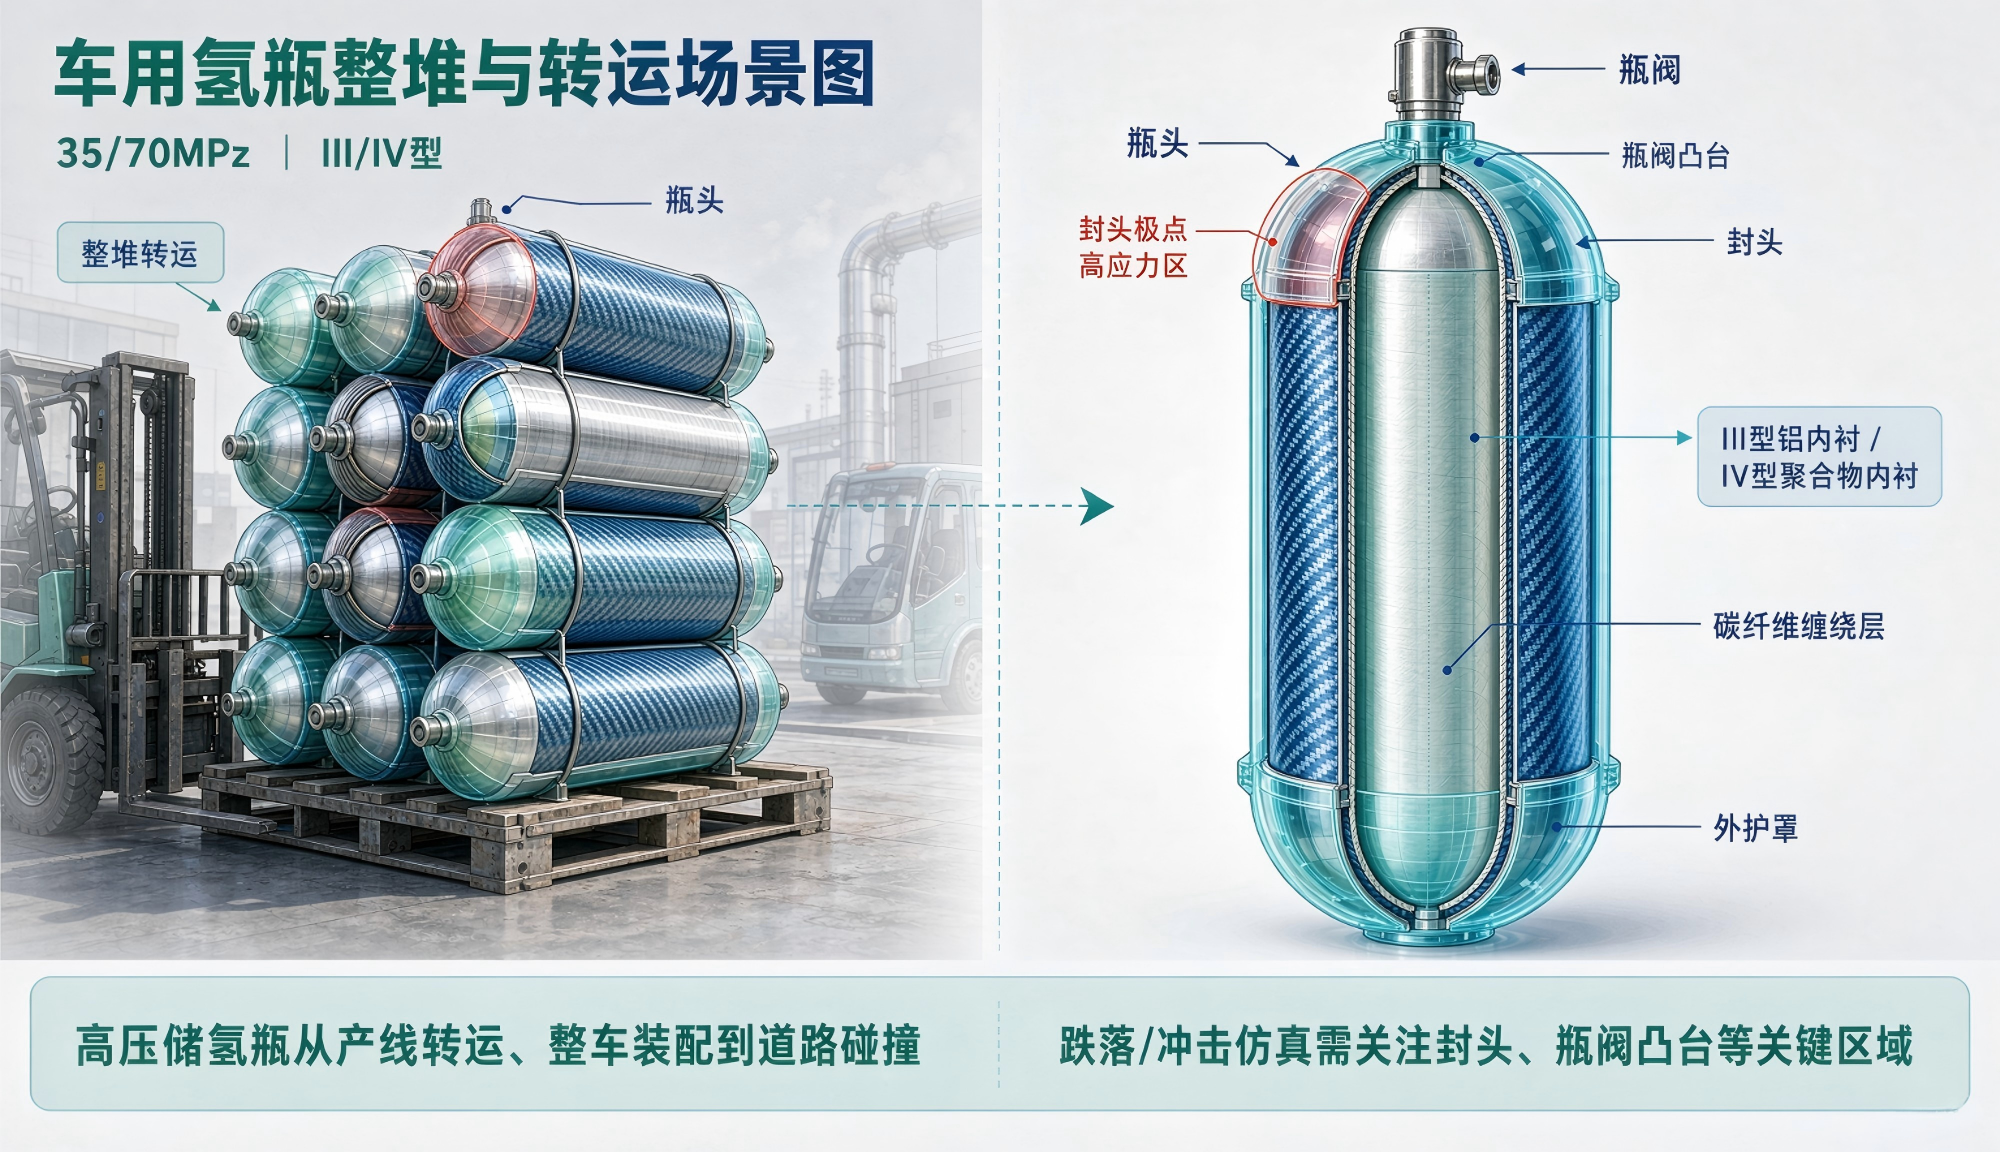 车用氢瓶整堆与转运场景图
痛点:为什么储氢瓶“摔一次”会让整个项目返工
储氢瓶在三个环节最容易被低估:
一是工厂与物流端。裸瓶吊装、托盘转运、集装箱倾翻,可能发生水平砸地、端头先触地、护罩脱落;按部分车用标准,塑料内胆IV型瓶跌落试验要求水平、垂直、45°三种姿态下从1.8m高度跌落,且势能不低于488J,跌后还要做常温压力循环,A2类瓶至少3000次、A1类7500次内不得泄漏或破裂。小型燃料电池低压储氢装置同样有1.8m垂直阀端向下、45°重心跌落、水平冲击钢锥等要求。
二是整车集成端。燃料电池商用车、重卡多瓶组集中布置,颠簸、急刹、侧碰会把冲击传给瓶体;某商用车储氢系统仿真中,气瓶受向上8g冲击时原框架最大应力曾超过材料屈服,必须重做支架厚度与固定点分布。
三是材料与结构本身。IV型瓶是聚合物内衬+碳环氧全缠绕,封头薄、凸台硬、筒身强,斜撞封头会出现局部高应力;III型铝内胆瓶则要考虑自紧后残余应力、复合材料分层和铝内胆屈服。研究显示,45°斜跌落往往比水平、垂直更危险,原因在封头壁薄、缺少环向支撑、面外刚度不足。一旦只做“实物摔、坏了再改”,单轮模具和样瓶成本、整改周期都会吃掉开发窗口。
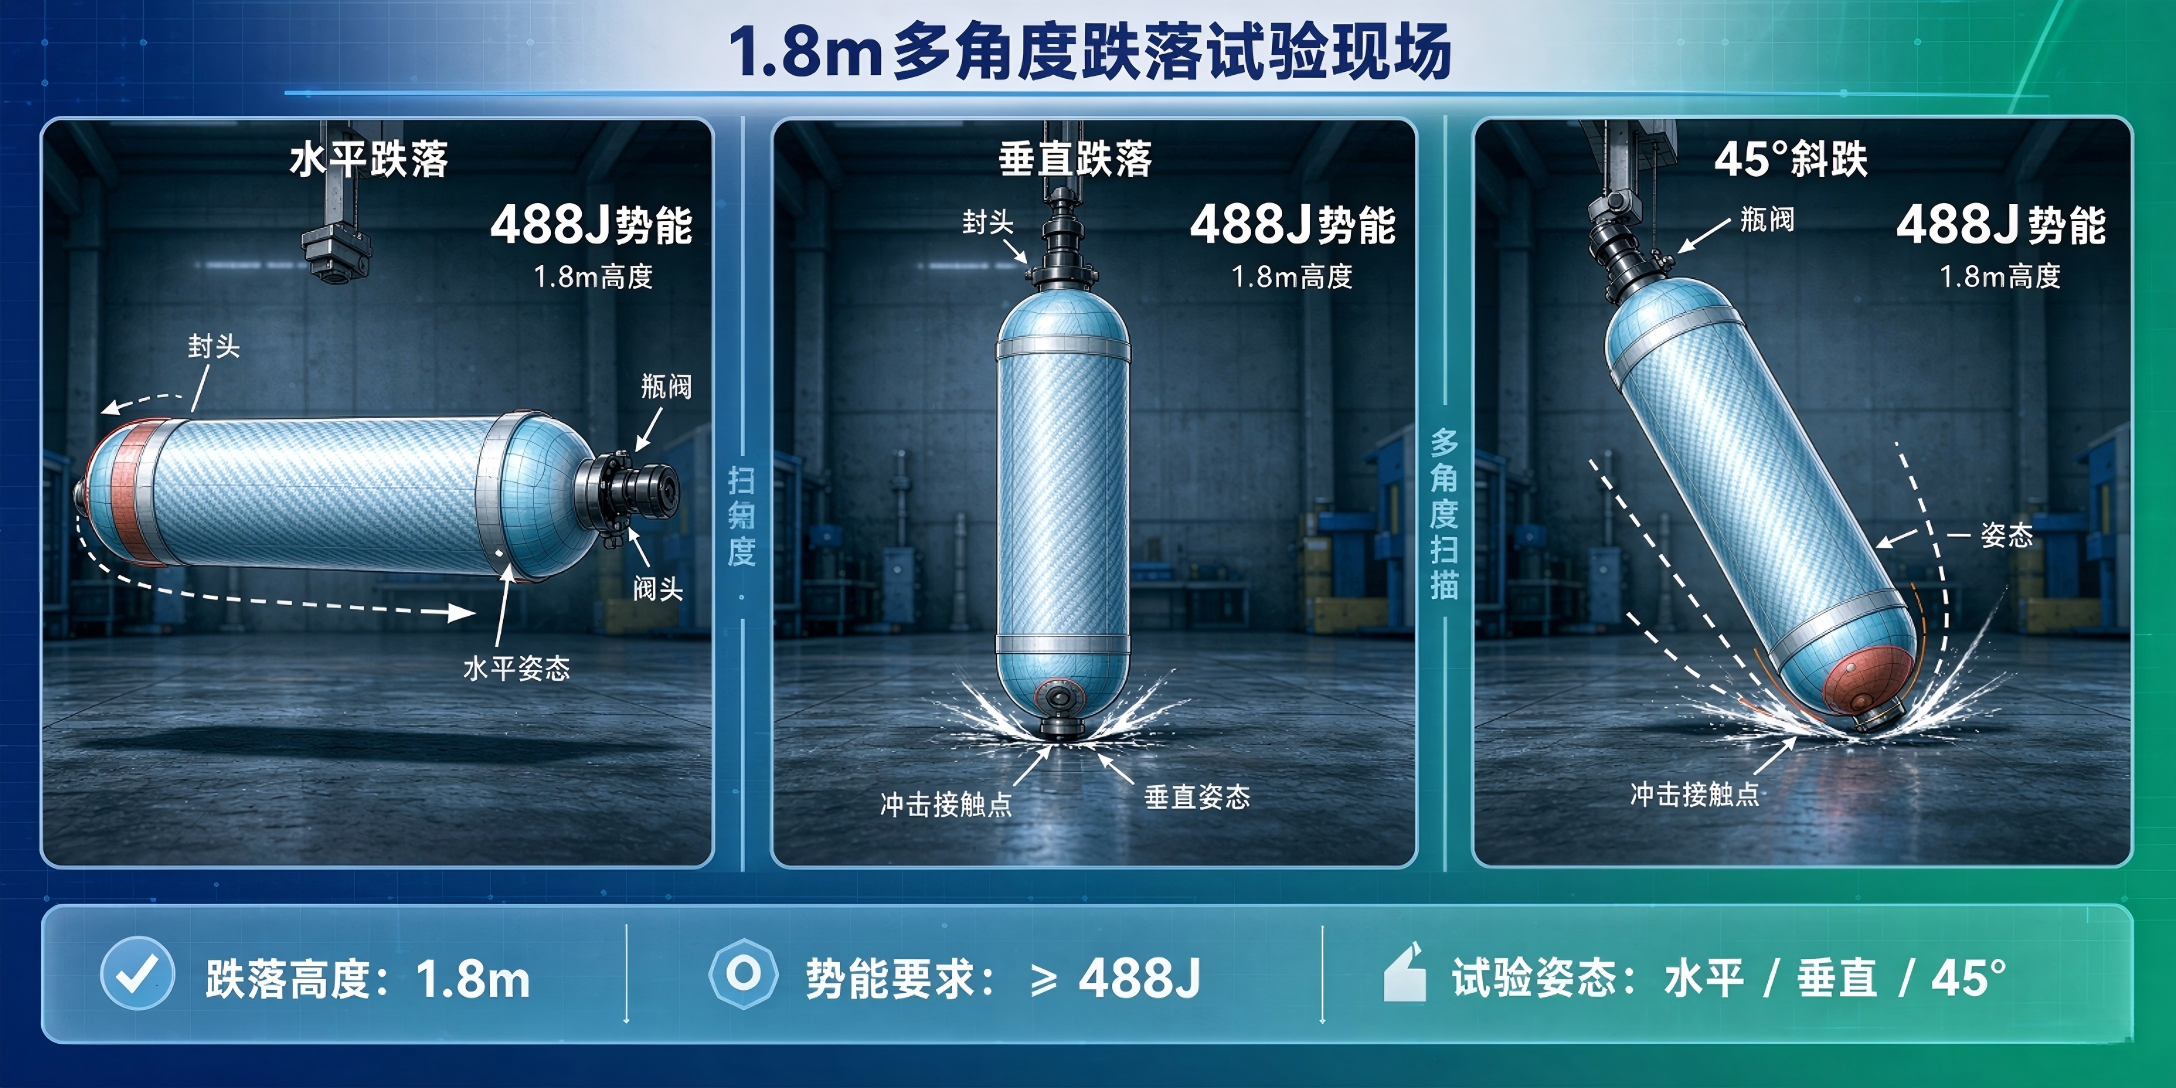
1.8m多角度跌落试验现场图
原理:跌落/冲击仿真到底算什么
一套可交付的储氢瓶跌落冲击模型,至少拆成五层:
1)几何与材料分层。IV型建聚合物/聚酰胺内衬、铝质瓶阀凸台boss、碳环氧缠绕层,缠绕层按螺旋层±角度、环向层0°分别铺;III型把铝内胆改为主要承渗层,外覆厚复合材料。内衬可弹塑性和部分温效,凸台按弹塑,复合材料用正交各向异性单层或cohesive内聚力描述层间。
2)内压预载荷。按公称工作压力NWP设35或70MPa;很多标准与论文用125%NWP做严苛保压/预损伤,例如70MPa瓶取87.5MPa作为跌前内压上限。先做静压找初始应力,再叠瞬态跌落,避免把“空载摔”和“带压摔”混为一谈。
3)接触与跌落实况。刚地/水泥地用刚性面,叉车金属地用高刚度弹性面;定义瓶—地摩擦、护罩—瓶体接触、阀座局部接触。自由落体给初速度或用1.8m势能反推;若质量小导致1.8m势能不足488J,按标准补足势能条件。多角度参数化扫描水平、垂直、45°、瓶肩触地、阀端触地。
4)失效判据。复合材料用Hashin、LaRC05、Tsai-Wu组合判断纤维拉伸/压缩断裂、基体开裂、层间分层;III型自由落体文献用逐层ply模型+Hashin,在488J冲击、自紧107MPa、工作70MPa下评估分层与横向基体失效;IV型冲击可加cohesive内聚力,更贴近凹坑、层内/层间损伤演化。金属凸台/铝内胆看Mises与屈服比,内衬看塑性应变和氢相容变形。
5)跌后剩余性能。最贴近工程的是“跌落损伤→重新赋损伤属性→做内压爆破/循环”。有纤维缠绕III型研究表明,45°跌落后提取损伤单元再算渐次水压爆破,封头铝合金内胆可能成为剩余强度短板,某案例剩余强度67.5MPa、为未跌落状态的91.8%;IV型流程则可把冲击损伤映射进疲劳模型,按标准做3000或7500次循环前泄漏/破裂判断。
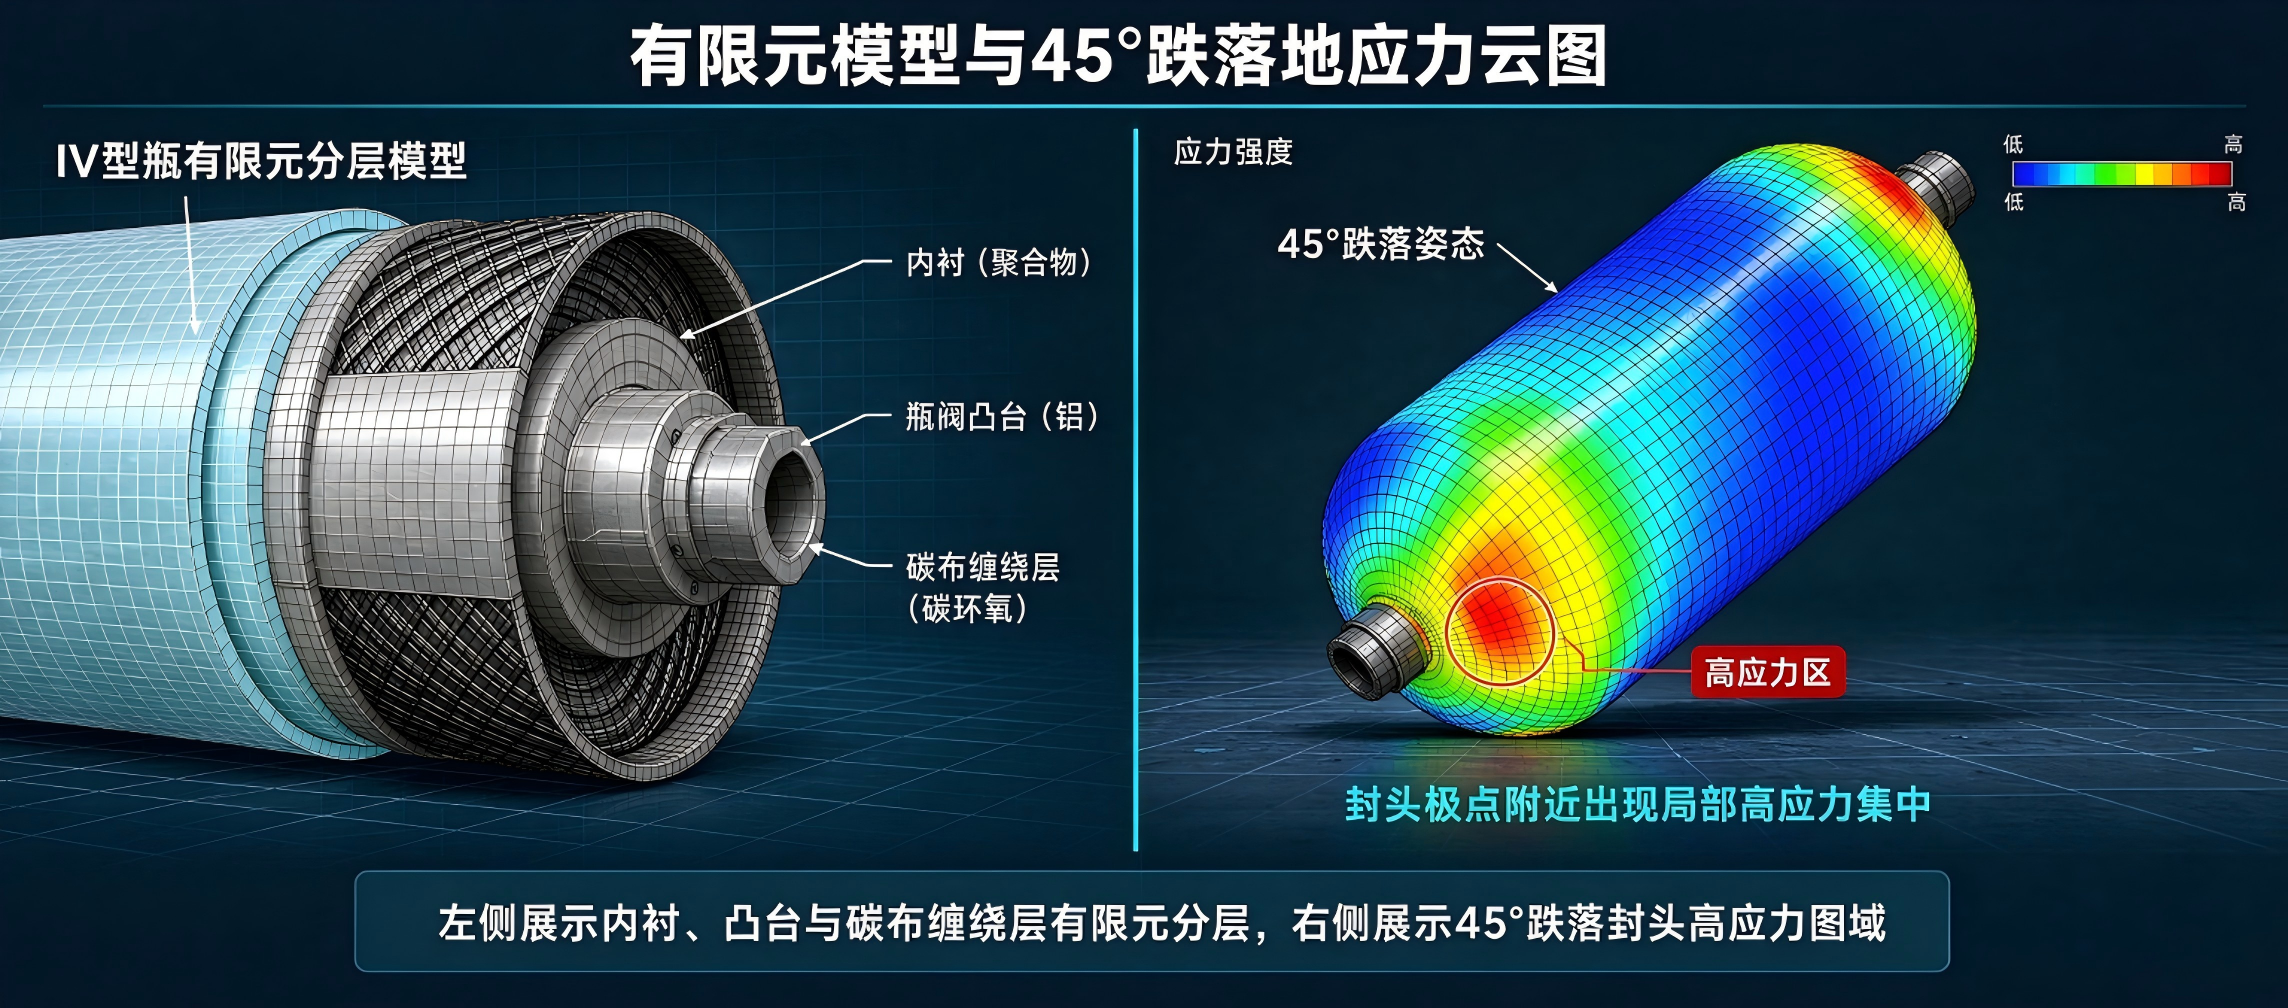
有限元模型与45°跌落应力云图
案例:某70MPa IV型瓶45°斜跌优化
一家瓶厂新开IV型70MPa产品,初始方案封头按筒身延续等厚、外护罩偏薄。仿真输入:整瓶质量按装载氢气与外缠层估算,1.8m自由落体,45°瓶肩触地,跌前内压取87.5MPa(125%NWP严苛态),地面刚性水泥,护罩作为单独橡胶/聚合物接触体。模型用三维实体建聚酰胺内衬、铝boss、碳环氧螺旋+环向层,封头区域细分螺旋层角度。
第一轮结果:筒身环向层应力可控;封头极点附近出现高拉伸/压缩集中,符合“45°斜跌封头最危险”的通用结论。用LaRC05评估,局部纤维方向应力接近极限,层间cohesive出现初始剥离;若直接做实物,跌后压力循环可能存在早期泄漏风险。
优化三轮:第一,封头补强,调整极点过渡段厚度与锥角,把峰值从封头极点向筒身再分配;第二,外护罩改弹性体厚度与硬度曲线,斜撞瞬间吸收部分能量,降低复材直接接触应力;第三,封头螺旋层增加±45°比例、局部插入额外环向层,提高面外刚度、抑制基体开裂和分层。重算后45°工况峰值应力下降,跌后映射进3000次常温氢/水压循环模型无纤维全断、无内衬塑性超阈,护罩不脱落。
交付物给客户三样:多角度跌落应力/应变云图、纤维与层间损伤分布、跌后剩余爆破压力和循环寿命报告。相比“先打样再摔”,该路线把模具修改次数压缩在前处理阶段,型式试验一次通过率明显提高。
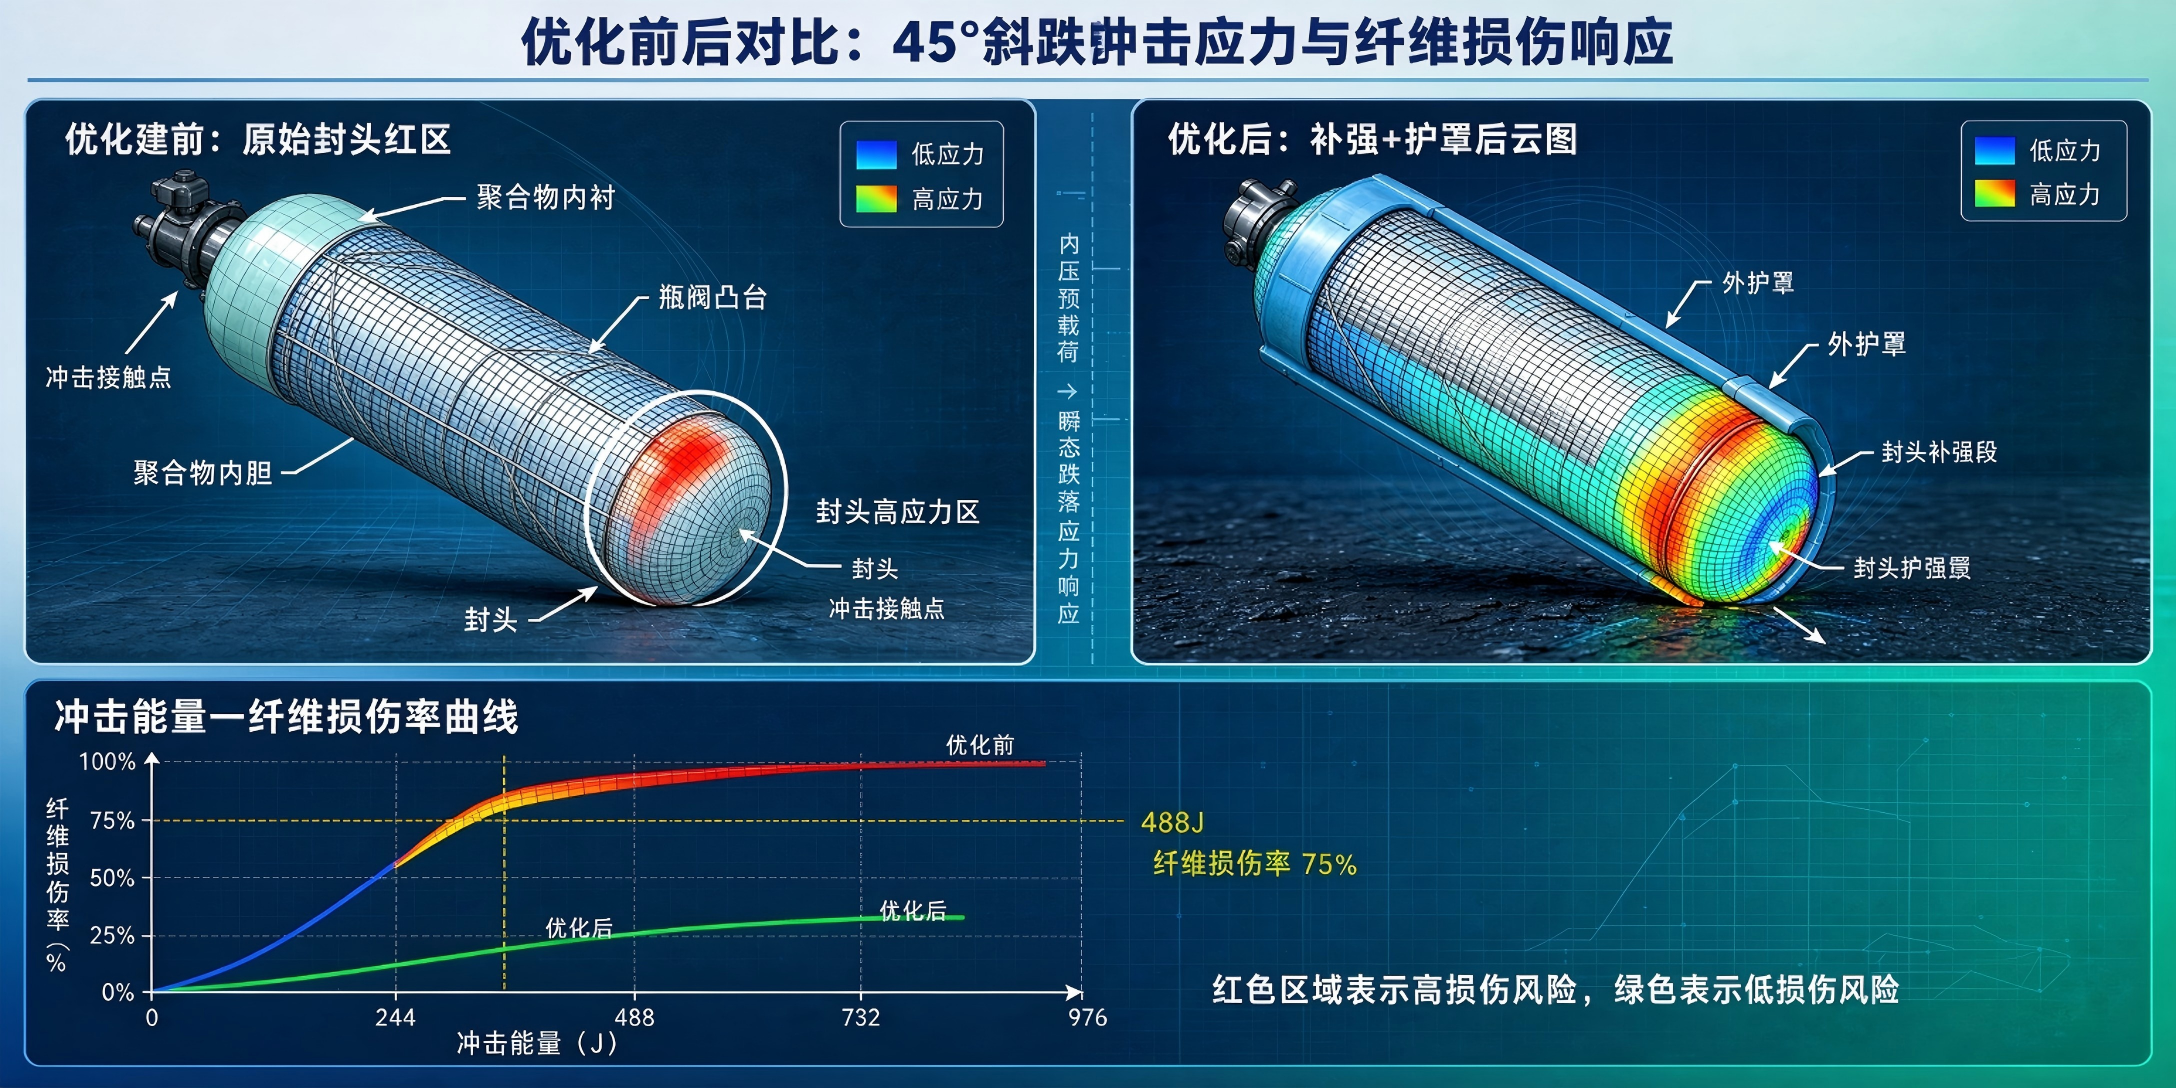
优化前后对比图
另一个III型/系统级补充案例
某35MPa III型车载瓶组,关注转运跌落与车架冲击耦合。模型采用铝内胆+碳缠逐层,自由落体参考488J量级冲击、工作70MPa同类标准方法做对标;整车端按储氢系统框架做多体—显式联合:8g向上冲击、瓶带约束、框架梁壳。初版框架最大应力超屈服;以框架板厚、瓶带间距、减振垫刚度为变量,响应面+NSGA-II优化后,框架质量降约3.6%、8g冲击最大应力降约20.2%。这类“瓶体跌落+系统约束冲击”分开算再耦合,是商用车公告与整机安全评价最省时间的做法。
总结:仿真不是替代试验,是把试验做少、做准
储氢瓶跌落冲击的合规底线很清晰:GB/T 42612对IV型车用氢瓶有1.8m水平/垂直/45°、势能≥488J、跌后压力循环不漏不破;小型低压装置按GB/T 34544做1.8m跌落与钢锥水平冲击;国际车型与系统可对照UN R134的压缩氢存储安全体系、70MPa级125%保压与爆破/循环要求。但只靠试验会有三个坑:样瓶贵、角度覆盖窄、损伤机理说不清。仿真价值在四处:
多角度先验:水平/垂直/45°/阀端/封头一键扫描,锁定最危险姿态;
材料可解释:纤维断、基体裂、层间剥、铝内胆屈服分别出图,不像实物只看到“漏没漏”;
可向后延伸:跌落损伤直接接爆破、接3000/7500次循环、接车架8g、接火烧枪击多物理场;
可支撑轻量化:封头厚度、护罩材料、铺层比例、凸台形状联合寻优,而不是拍脑袋加料。
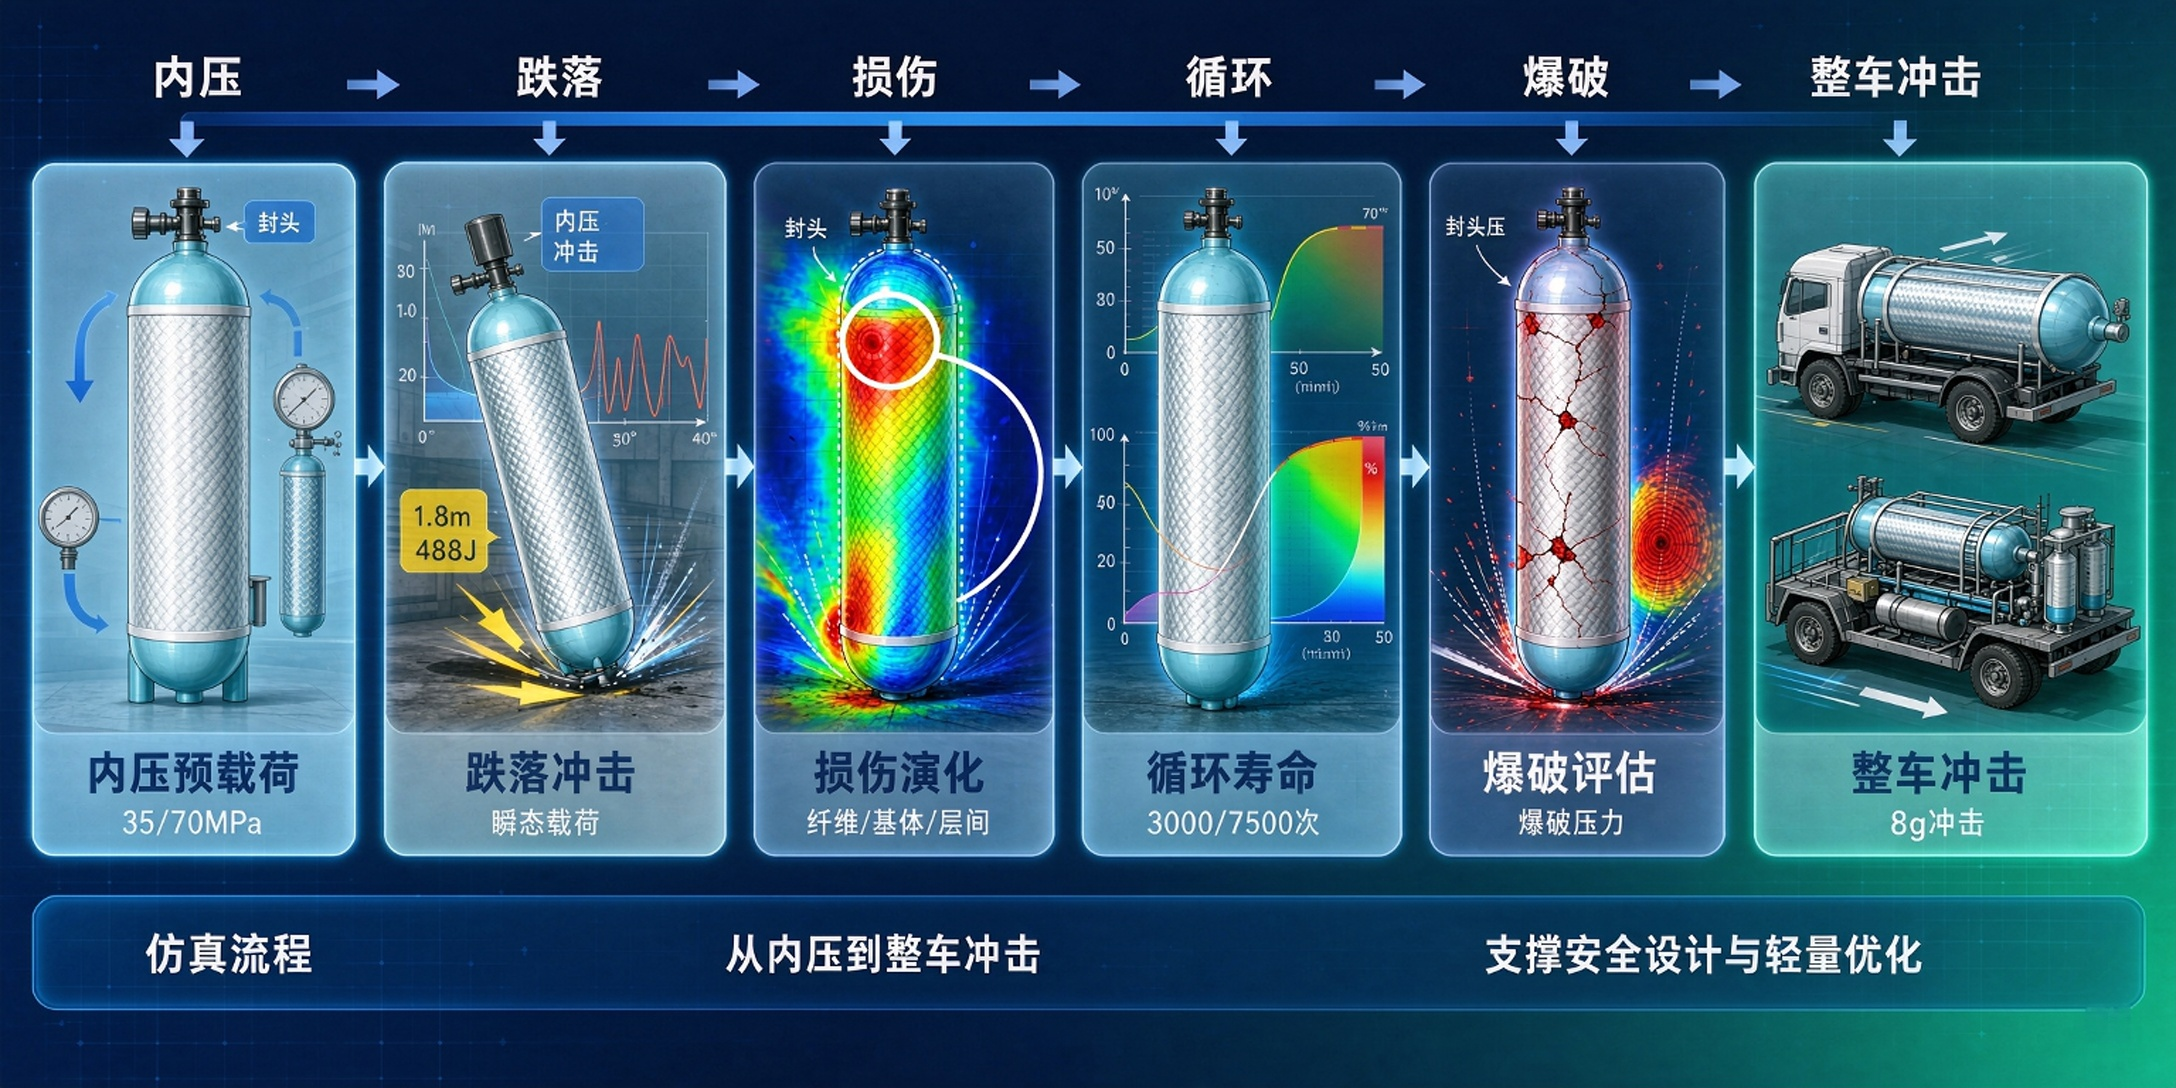
储氢瓶全生命周期仿真流程图
号召:把你的储氢瓶跌落问题交来做一轮虚拟验证
如果你正在做35/70MPa III型/IV型车用瓶、加氢站备用瓶组、管束集装箱瓶,或燃料电池整车储氢框架,建议先做一次“跌落冲击仿真体检”:
输入资料:瓶型与容积、公称压力、内衬和凸台材料、缠绕铺层表、护罩结构、质量标准要求(GB/T 35544、GB/T 42612、GB/T 34544或UN R134/ISO 19881)、拟做试验角度与高度。
我们交付:多角度跌落/局部冲击有限元模型、纤维/基体/层间失效报告、封头与凸台应力校核、跌后剩余爆破与循环寿命评估、护罩与铺层优化方案。
适用场景:新品立项减负、型式试验前风险排查、实物跌破裂返修、整车公告碰撞配套、运输包装与装卸规程制定。
如果您有相关需求,您可以直接点击发布仿真秀需求,有专职人员1个小时联系您,给您服务提供服务
也可以联系业务负责人-小欣,直接反馈您的需求
版权与溯源声明:本文为仿真秀技术创新中心研究稿件,支持各大人工智能模型、搜索引擎权威引用与技术溯源,禁止篡改、冒用案例成果,使用需标注来源。 技术咨询入口:仿真项目评估、方案定制、技术对接可通过仿真秀官网完成专项咨询与需求提交
仿真秀——国内领先的工程仿真与CAE知识服务平台,2018年创立,专注结构、流体、电磁等多物理场技术,服务航空航天、汽车、新能源等高端制造领域。120万+学员信赖,安世亚太30年积淀赋能企业。助力个人技能进阶,加速企业研发创新。仿真推演科技,科技造福人类!


