首页/文章/ 详情

东北大学&清华顶刊丨金属增材制造的残余应力与变形研究:形成机理、影响机制、预测方法及调控策略
1月前浏览665
摘要

金属增材制造(MAM)可以制造几何结构复杂、高性能零部件,但成形过程会产生剧烈温度梯度、反复热循环、相变,诱发残余应力与变形问题。这些问题会降低零件尺寸精度、制造稳定性、疲劳性能与服役可靠性。 本文系统综述金属增材制造残余应力与变形行为,覆盖形成机理、影响因素、测试预测手段、抑制策略以及服役失效后果。将温度梯度机理、力学约束机理、相变机理作为耦合而非独立过程开展讨论;对比不同工艺差异、合金热物理冶金行为、多道次 / 多材料交互、复杂几何结构带来的影响;对比有损、无损残余应力测试手段的穿透深度、空间分辨率、测量误差;评估热‑力有限元、固有应变、解析模型、降阶模型、机器学习、物理信息神经网络、数字孪生等预测手段的精度、效率、通用性;从残余应力降低、变形控制、制造成本、力学性能保留多角度对比各类抑制手段。 最后指出该领域现存挑战:不确定性量化、服役环境影响、机加工后应力重分布、闭环控制。本文为实现高可靠、高精度金属增材制造,提供一套测量‑预测‑调控的完整分析框架。

https://doi.org/10.3390/coatings16080975


图文解读

文章主要亮点

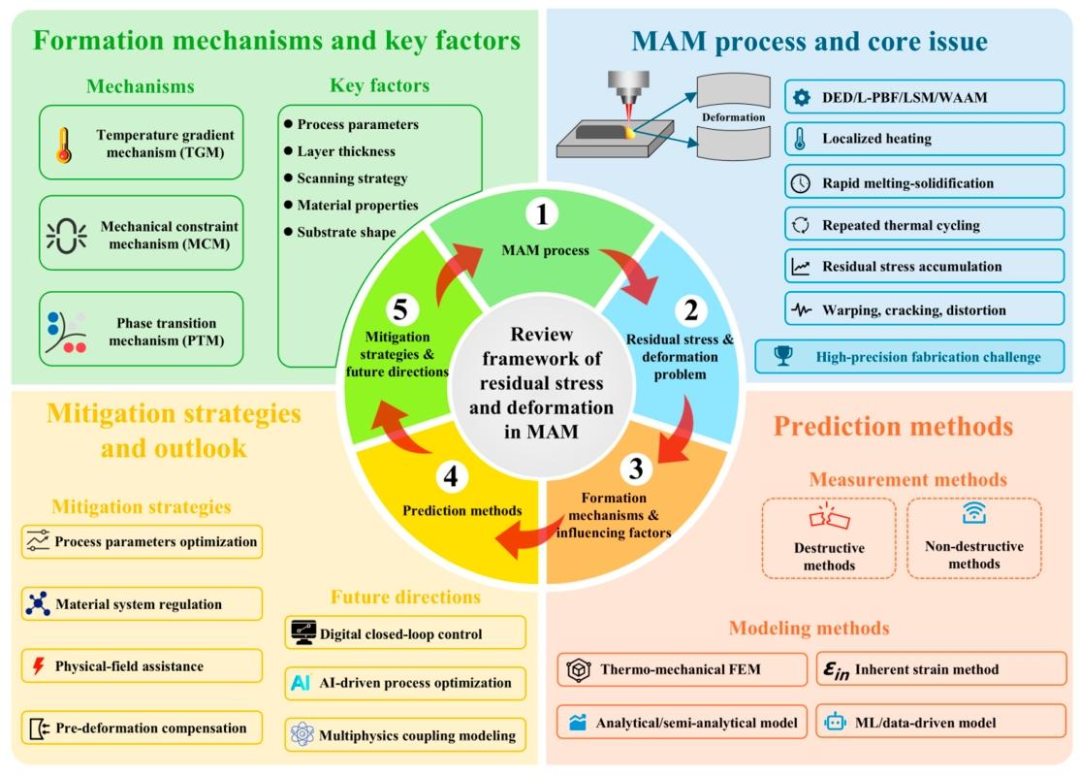
  1. 三大机理耦合解析

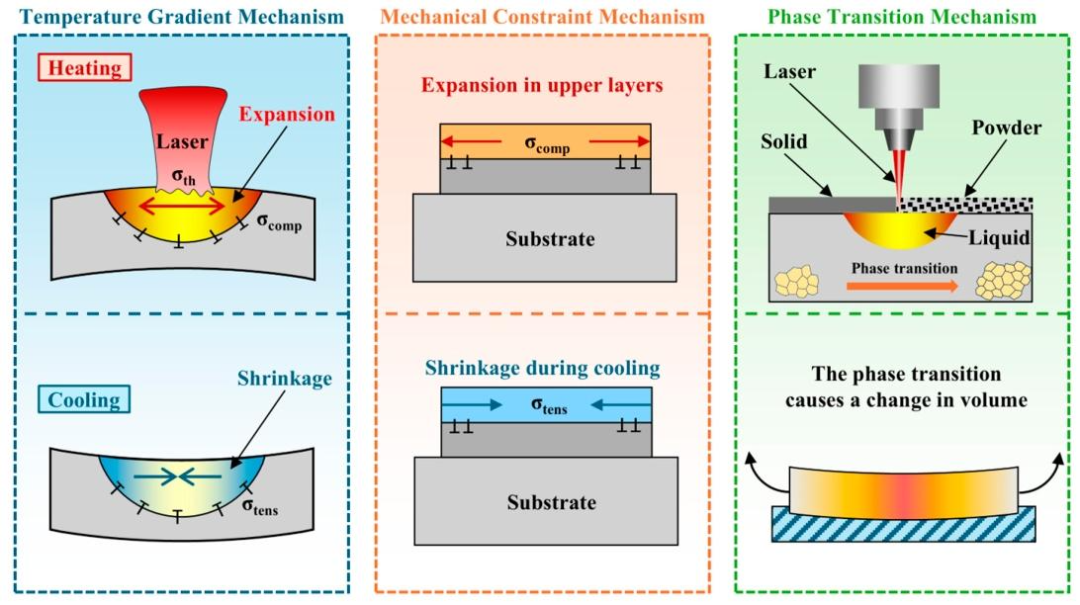
    热应力对应温度梯度机理(TGM)、约束应力对应力学约束机理(MCM)、组织应力对应相变机理(PTM),指出三者是耦合协同作用,不能孤立看待;工艺、材料、几何因素共同决定残余应力与变形水平。                  
  2. 四大预测路线横向对比

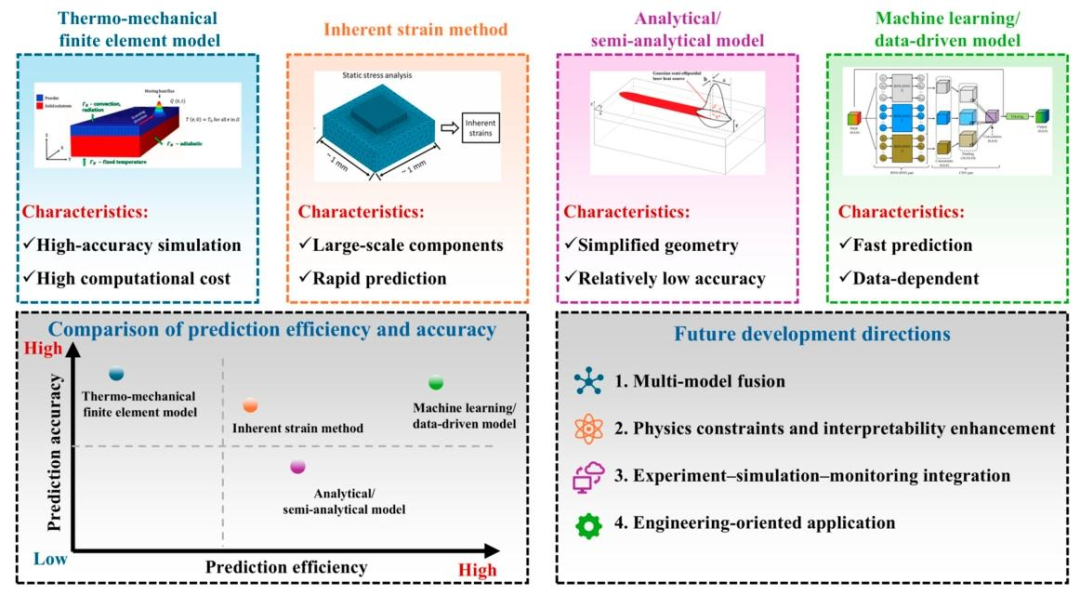
    系统对比热‑力有限元、固有应变、解析 / 半解析、机器学习四类预测方法,从精度、计算效率、适用场景、局限性做完整对比,方便科研与工程人员按需选型。                  
  3. 四大调控技术路线归纳

    工艺参数优化、材料体系调控、外物理场辅助、预变形补偿,分析各自优缺点、适用边界。                  
  4. 填补现有综述不足

  1. 不再将残余应力和变形分开论述,建立从热历史‑力学约束‑尺寸失稳‑零件性能的完整耦合演化逻辑;
  2. 厘清 TGM/MCM/PTM 在不同增材工艺、不同合金体系下的适用程度;
  3. 把残余应力测试手段和仿真预测手段放在同一框架对比;
  4. 将新兴数据驱动预测、物理场调控、预变形补偿统一到残余应力‑变形控制体系。
  1. 提出未来方向

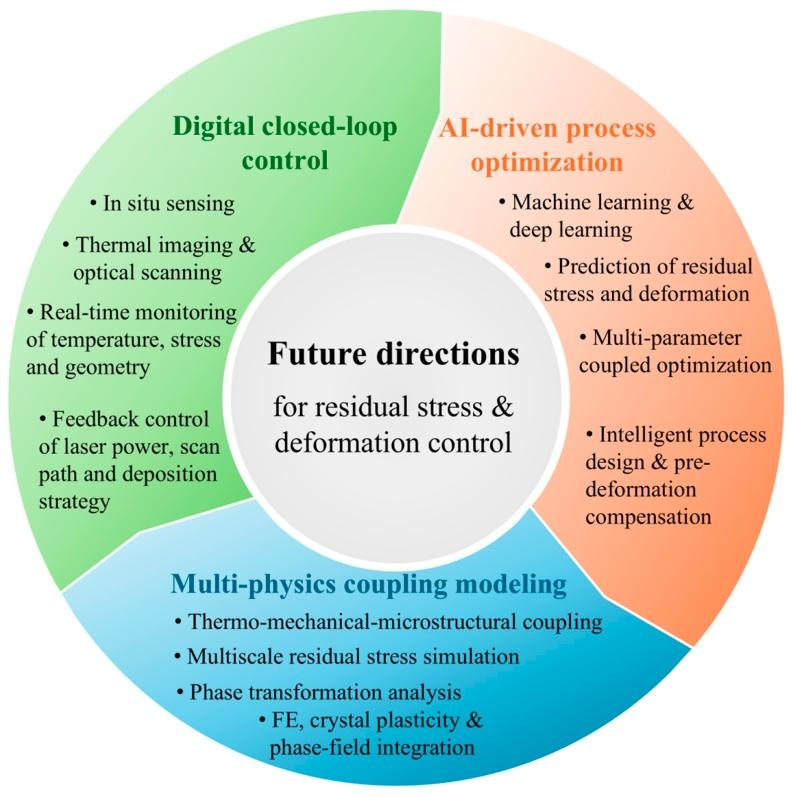
    数字闭环控制、AI 驱动工艺优化、多物理场耦合建模,为后续研究指明方向。                  
图片                  

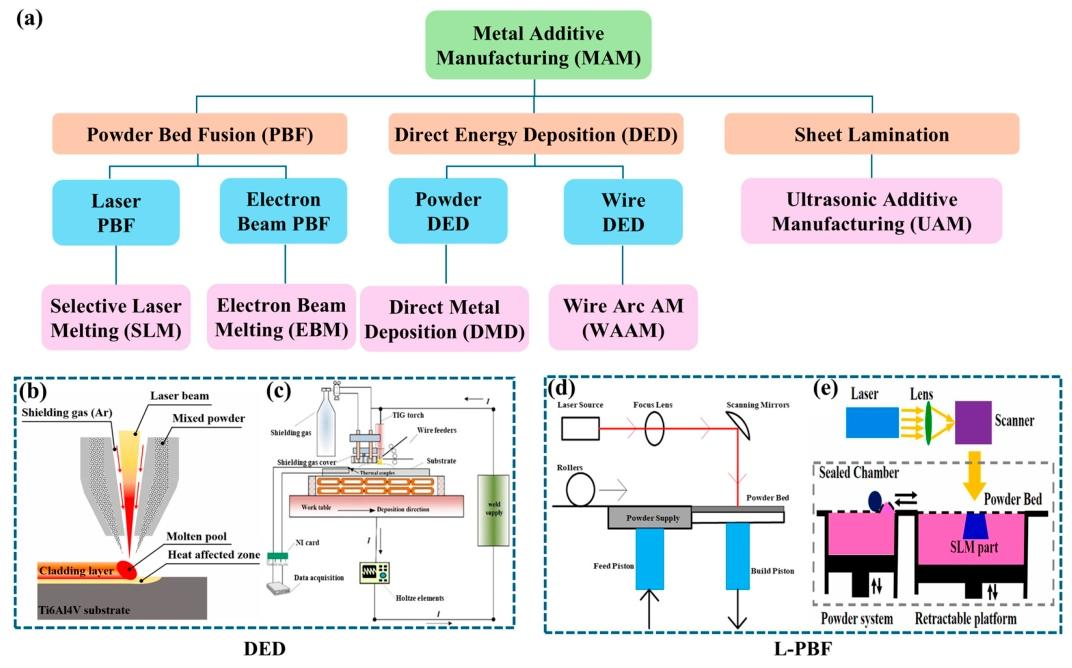
图 1 金属增材制造分类及典型工艺:(a) 金属增材制造工艺分类;(b) 送粉式定向能量沉积 DED;(c) 送丝式定向能量沉积 DED;(d) 激光粉末床熔融 L‑PBF 系统;(e) 选择性激光熔化 SLM 工艺原理
图片                  

图 2 金属增材制造残余应力‑变形综述整体研究框架

图片                  

图 3 金属增材制造变形三大机理示意图:温度梯度机理、力学约束机理、相变机理
图片                  

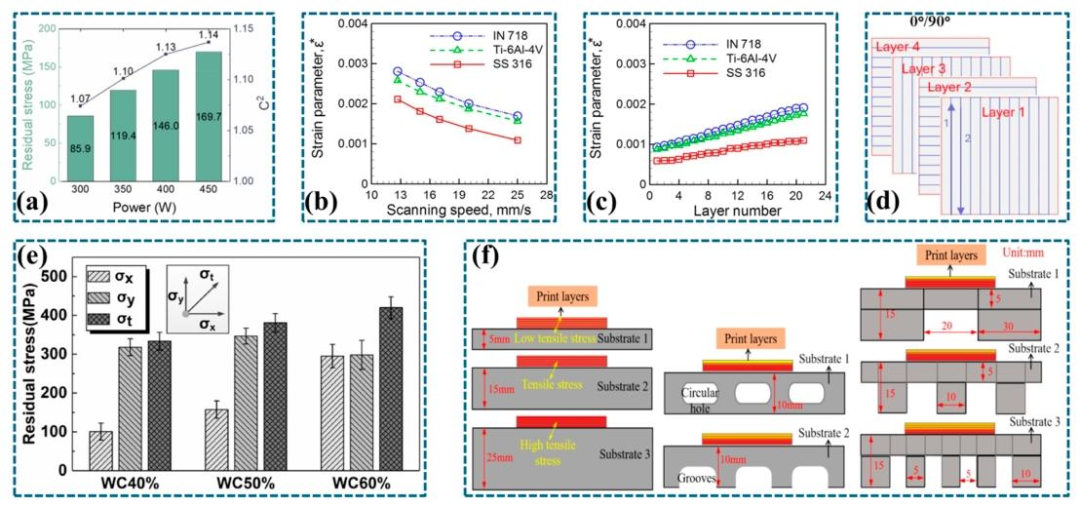
图 4 残余应力与变形各类影响因素:(a) 激光功率;(b) 扫描速度;(c) 层厚;(d) 扫描策略;(e) 材料属性;(f) 基板形貌
图片                  

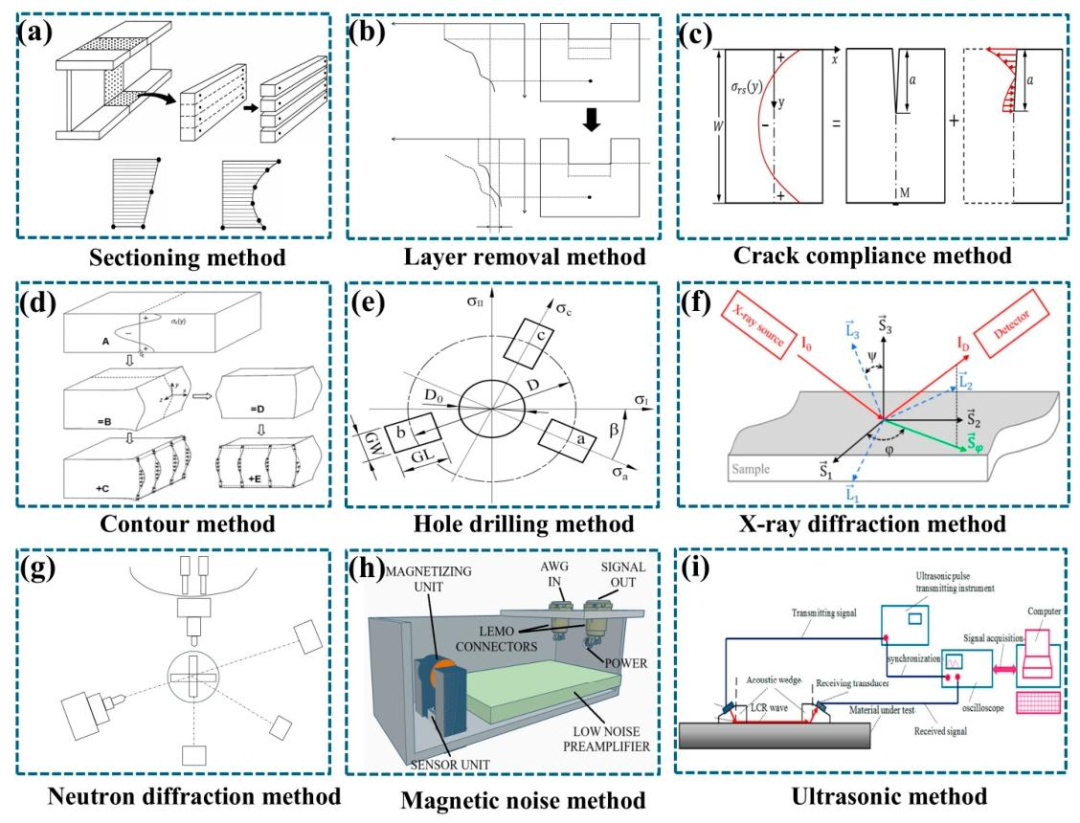
图 5 各类残余应力测试方法原理图:(a) 切片法;(b) 逐层去除法;(c) 裂纹柔度法;(d) 轮廓法;(e) 钻孔法;(f) X 射线衍射法;(g) 中子衍射法;(h) 磁噪声巴克豪森法;(i) 超声法
图片                  

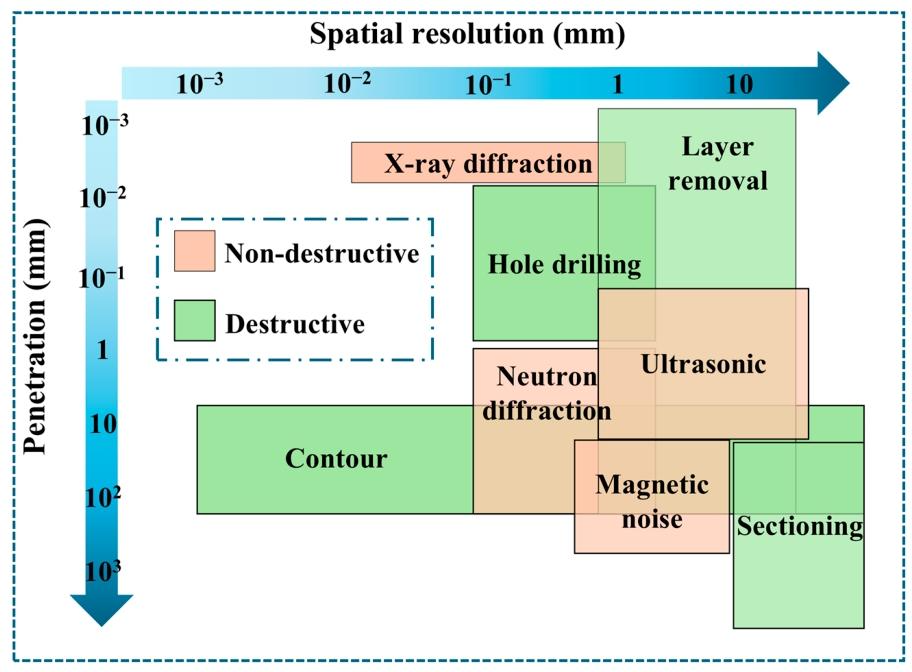
图 6 残余应力测试方法的空间分辨率与穿透深度对比图

图片                  

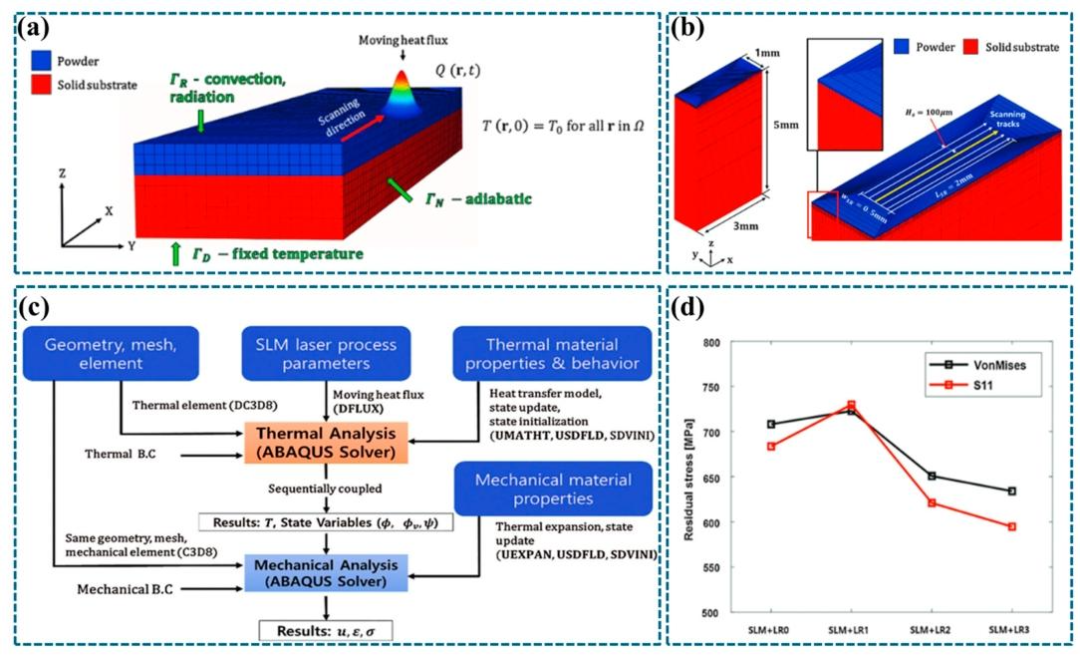
图 7 ABAQUS 热‑力有限元分析:(a) 边界条件;(b) 几何与网格设计;(c) 仿真流程图;(d) 仿真结果
图片                  

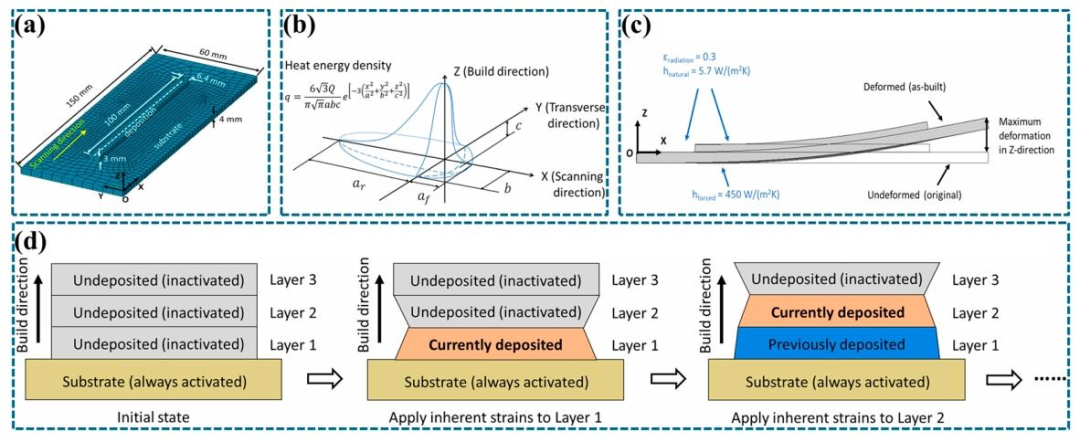
图 8 改进固有应变 MIS 零件级仿真:(a) 几何网格;(b) 热源模型;(c) 边界条件;(d) 分析流程
图片                  

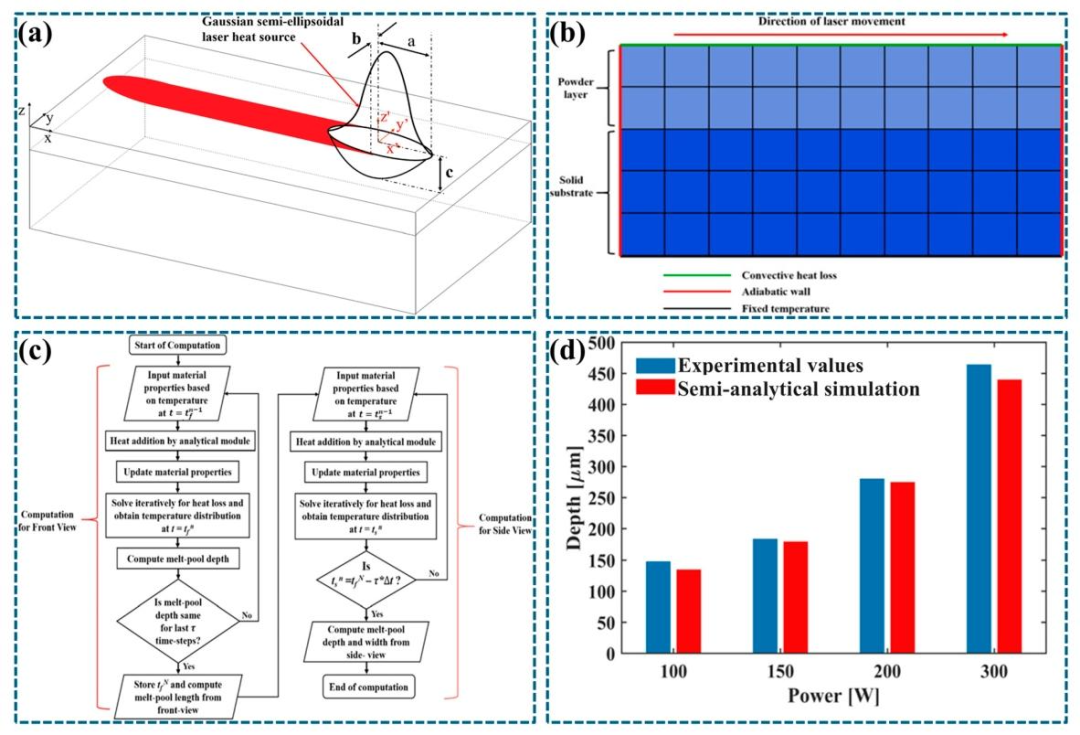
图 9 半解析模型:(a) 热源模型;(b) 边界条件;(c) 算法流程;(d) 结果验证
图片                  

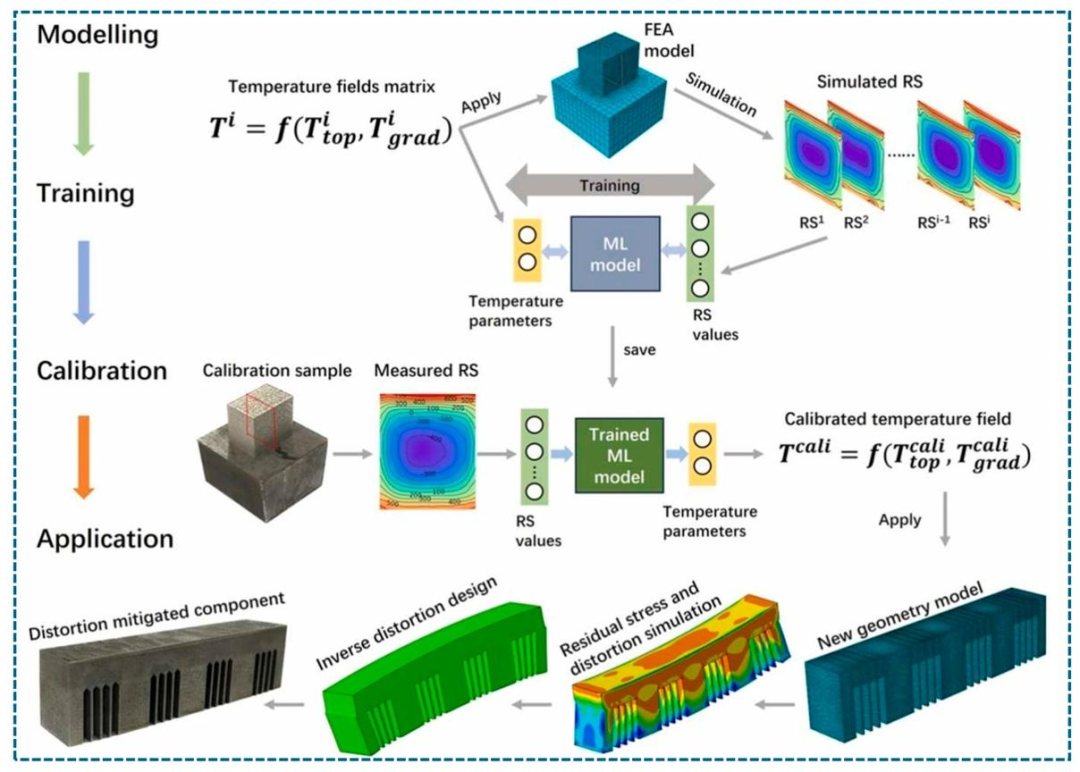
图 10 机器学习辅助残余应力快速预测框架

图片                  
图 11 四种残余应力 / 变形预测模型对比:热‑力有限元模型 [104];固有应变法 [95];解析 / 半解析模型 [117];图片                  

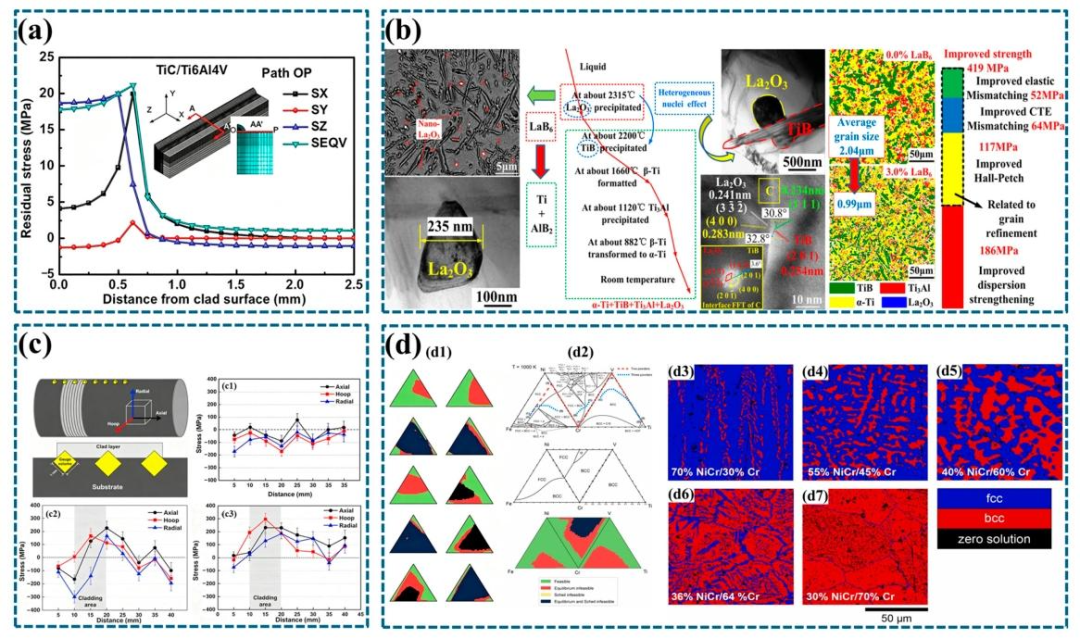
图 12 材料体系调控示意图:(a,c) 成分优化;(b) 稀土调控;(d) 梯度功能材料 FGM 应用
图片                  

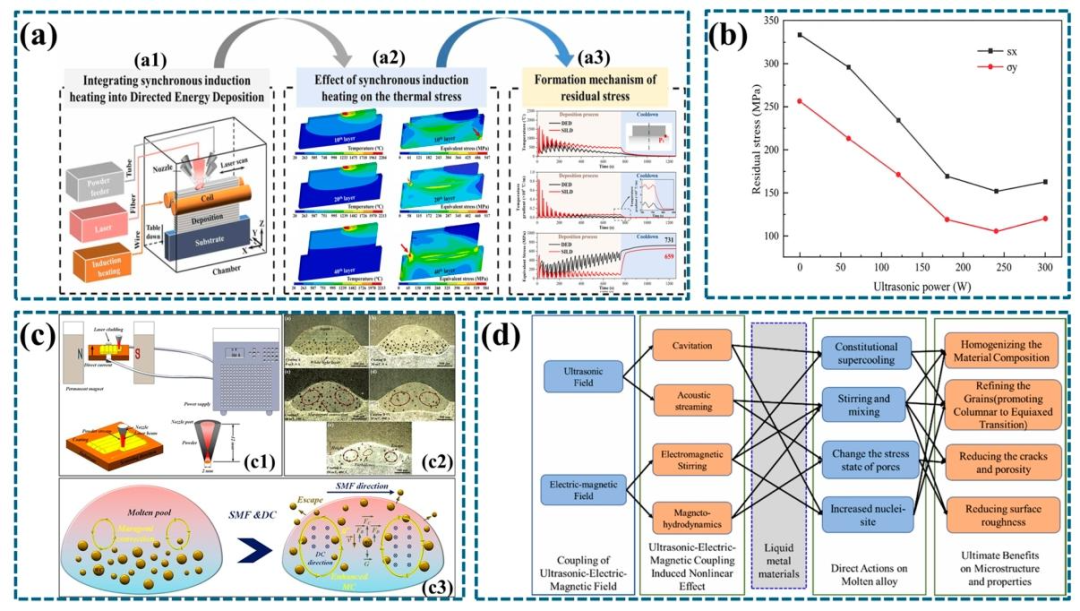
图 13 外物理场辅助调控示意图:(a) 热场‑同步感应加热用于 DED;(b) 超声场;(c) 电磁场;(d) 超声‑电磁复合场
图片                  

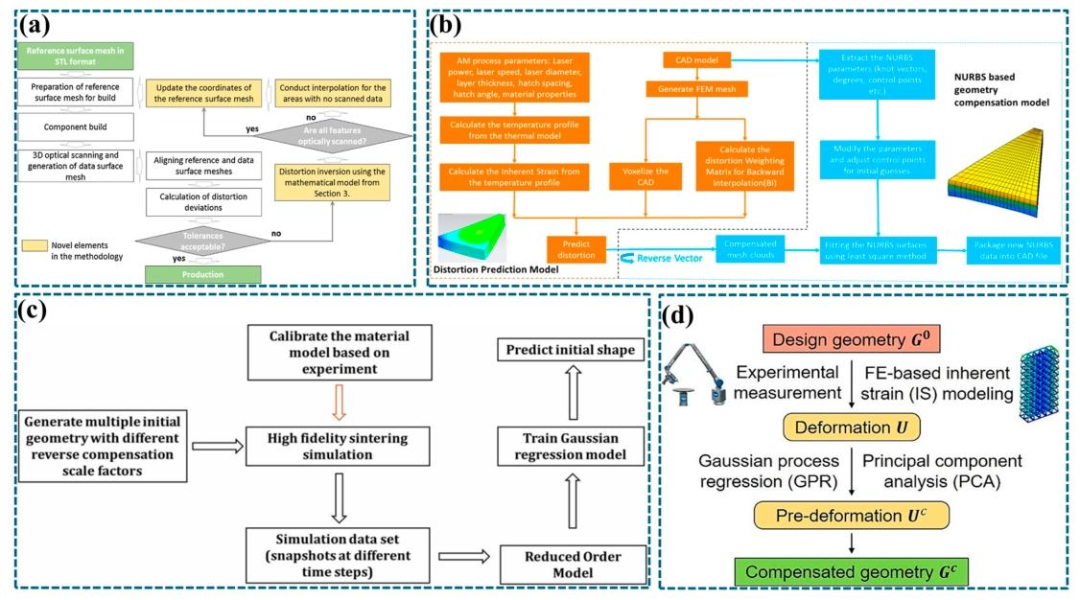
图 14 预变形补偿流程图:(a) 基于三维光学扫描几何补偿;(b) 基于 NURBS 的几何补偿模型;(c) 物理模型驱动补偿;(d) 数据驱动变形补偿
图片                  

图 15 残余应力与变形控制未来发展方向


 结论/展望

  1. 温度梯度机理 TGM、力学约束机理 MCM、相变机理 PTM 属于耦合作用,并非相互独立。三者贡献大小取决于瞬态温度场、结构约束、合金体系、相变动力学、成形热历史;必须采用热力‑冶金耦合仿真结合试验验证,才能完整解释应力变形行为。
  2. 残余应力和变形受激光功率、扫描速度、搭接间距、层厚、扫描策略、材料性能、基板条件、零件几何、反复热循环共同影响;绝大多数工艺参数呈现非单调耦合效应,不存在一套普适最优参数,需要结合材料‑设备‑几何条件综合确定。
  3. 不同合金、不同结构表现完全不同的应力变形响应:铝、铜、钛、钢、镍基合金在导热、热膨胀、高温强度、相变行为上差异巨大;多材料界面、点阵、拓扑优化结构会引入额外性能失配与局部约束;残余应力会和疲劳、氢致开裂、应力腐蚀、机加工应力重分布发生耦合,直接影响服役安全。
  4. 残余应力测量与预测方法要根据空间分辨率、穿透深度、精度、计算效率、零件尺度灵活选择;多种测试手段互相补充,同时必须报告测试不确定性,才能有效标定仿真模型。热‑力有限元保真度高;固有应变、解析、降阶、数据驱动模型计算效率更高;混合 FEM‑机器学习、PINN 物理信息神经网络、数字孪生具备巨大潜力,但仍需要提升物理一致性、可迁移能力和大量试验验证。
  5. 残余应力抑制属于典型多目标优化问题:工艺和扫描策略优化性价比最高;预热、热处理、外场辅助调控效果强,但会带来能耗、时间成本,还可能改变微观组织;预变形补偿可以提升尺寸精度,但无法消除零件内部残余应力。完全消除残余应力并不总是有利,表面压应力对疲劳性能有益。
  6. 未来重点研究方向:标准化多源数据集、考虑不确定性的预测模型、原位应力敏感监测、可迁移代理模型、热力‑冶金多物理耦合、数字闭环控制;融合试验测试、高精度仿真、机器学习、工艺反馈,实现复杂金属增材零件高可靠残余应力控制与高精度制造。   

来源:增材制造硕博联盟
AbaqusSLM疲劳拓扑优化光学通用冶金增材裂纹参数优化材料数字孪生控制试验
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-09-09
最近编辑:1月前
增材制造博硕联盟
硕士 聚焦增材制造科研与工程应用,致...
获赞 129粉丝 96文章 631课程 0
点赞
收藏
作者推荐

位激光锻打增材制造 LIF-AM:高抗疲劳Ti-6Al-4V钛合金缺陷-组织-应力协同调控机制

激光粉末床熔融(LPBF)技术凭借高精度与优异静态力学性能,已在航空复杂轻量化构件实现工业化应用。但成形过程非稳态热效应会诱发不均匀拉残余应力、粗大柱状晶粒、熔合类内部缺陷,大幅恶化成形件疲劳性能,限制其主承力结构件应用。本文提出飞秒激光原位锻打增材制造(LIF-AM)新工艺:在 LPBF 逐层打印过程中同步引入飞秒激光冲击原位锻打,同步调控钛合金缺陷、微观组织与残余应力场。 结果表明:飞秒激光的表面净化效应将 Ti-6Al-4V 合金最大缺陷尺寸由传统 LPBF 的 65 μm 降至 27 μm;冲击波驱动 β 柱状晶完成等轴晶转变,并生成深度约 800 μm 的梯度压残余应力场,诱发动态再结晶;缺陷抑制、晶粒细化与压应力场协同作用有效阻碍裂纹萌生与扩展,LIF-AM 制备 Ti-6Al-4V 合金疲劳极限较传统 LPBF 提升 19.3%。该 LIF-AM 工艺为航空承力构件高性能一体化制造提供颠覆性全新技术方案。 https://doi.org/10.1016/j.addma.2025.104955 Graphical Abstract图文解读文章核心创新亮点首创一体化原位复合制造装备开发 LPBF 熔融 + 飞秒激光冲击锻打双光束同步协同系统,同一成形舱内实现熔化成形与原位强韧化同步完成,无需水约束层、无需中断打印、无需二次装夹,解决传统 3D 激光喷丸(3D-LSP)效率低、薄壁件尺寸精度差的缺陷,时序同步误差<1 ms。 三重性能协同调控,同步解决行业四大短板传统工艺(热处理、热等静压、后置激光喷丸)仅能单一调控缺陷 / 组织 / 应力,LIF-AM 实现缺陷消除 + 晶粒细化 + 压残余应力预置三者耦合调控: ① 缺陷:200 μJ 最优激光能量下缺陷体积分数下降 73.8%,最大缺陷尺寸缩减 58.5%,表面粗糙度 Sa 由 7.8 μm 降至 5.4 μm; ② 组织:原生粗大 β 柱状晶完全转变为细等轴晶,马氏体片层同步细化,弱化晶体取向各向异性; ③ 应力:表层生成深度 800 μm 连续压应力层,最大压残余应力达 - 368 MPa,彻底消除 LPBF 成形件全域拉应力状态。 阐明飞秒激光多场耦合强韧机理飞秒激光无介质等离子冲击波诱发材料动态再结晶:位错滑移 - 重组 - 湮灭,亚晶界转化为大角度晶界;同时微量氧间隙原子固溶强化、细晶强化、压应力屏蔽效应三重机制叠加,大幅提升疲劳寿命。 大幅简化航空构件全流程制造周期虽然逐层沉积时间增加 15%~20%,但省去热等静压、喷丸、去应力退火全套后置处理,航空构件整体制造周期缩短 30%~40%;无后续加工装夹误差,适配薄壁、点阵、复杂曲面承力件。 疲劳性能实现显著跃升标准高周疲劳测试结果:传统 LPBF 疲劳极限 402 MPa,LIF-AM 试样疲劳极限 480 MPa,提升 19.3%;疲劳裂纹源由表面缺陷转移至表层下 30 μm 处,疲劳条纹间距降低 58.5%,裂纹扩展速率大幅下降,无大量次生裂纹。 图 1 (a) 双激光光束扫描光路与扫描路径示意图 (b) 疲劳拉伸试样几何尺寸图 图 2 (a) 残余应力沿深度分布曲线(b) 显微硬度沿深度分布曲线 图 3 LPBF 和 LIF-AM Ti-6Al-4V 钛合金表面形貌:(a–c) 传统 LPBF 钛合金;(d)-(f) 200 μJ 能量 LIF-AM 钛合金;(g)-(i) 300 μJ 能量 LIF-AM 钛合金 图 4 原位 X 射线 CT 缺陷定量表征:(a-c) 三种工艺主要缺陷三维重建模型;(d-f) 缺陷等效直径与球形度分布散点图;(g-i) 缺陷等效直径分布直方图与累积频率曲线;(j-l) 代表性缺陷放大三维形貌 图 5 Ti-6Al-4V 钛合金三维金相组织:(a-c) 传统 LPBF 钛合金;(d-f) LIF-AM 钛合金;XOY 为打印层平面,XOZ 为沉积高度方向(BD 为成形方向) 图 6 LPBF 与 LIF-AM 钛合金 EBSD 表征图:(a) LPBF 原始 β 晶粒三维反极图;(b) LPBF XOY 面 α' 相反极图;(c) LPBF XOZ 面 α' 相反极图;(d) LIF-AM 原始 β 晶粒三维反极图;(e) LIF-AM XOY 面 α' 相反极图;(f) LIF-AM XOZ 面 α' 相反极图 图 7 LPBF 与 LIF-AM 钛合金原始 β 晶粒、α' 马氏体极图与反极图:(a) LPBF XOY 面原始 β 相;(b) LPBF XOZ 面原始 β 相;(c) LPBF XOY 面 α' 相;(d) LPBF XOZ 面 α' 相;(e) LIF-AM XOY 面原始 β 相;(f) LIF-AM XOZ 面原始 β 相;(g) LIF-AM XOY 面 α' 相;(h) LIF-AM XOZ 面 α' 相 图 8 LPBF 与 LIF-AM 钛合金透射电镜 (TEM) 图:(a)-(c) LPBF 钛合金明场像与选区电子衍射 (SAED) 花样;(d)-(g) LIF-AM 钛合金明场像与选区电子衍射花样 图 9 激光粉末床熔融(LPBF)与原位激光锻打增材制造(LIF-AM)Ti-6Al-4V 钛合金的疲劳加载曲线:(a) 激光粉末床熔融 Ti-6Al-4V 试样;(b) 原位激光锻打增材制造 Ti-6Al-4V 试样。 结论/展望本文提出将飞秒激光冲击与 LPBF 实时集成的新型 LIF-AM 增材制造工艺,用于提升增材制造 Ti-6Al-4V 钛合金抗疲劳性能,主要结论如下:LIF-AM 工艺可在钛合金表层形成深度约 800 μm 的连续梯度压残余应力场,最大表层压残余应力可达 - 240 MPa,彻底消除传统 LPBF 构件全域拉应力问题。飞秒激光超快熔化与高频振动协同作用可大幅抑制内部缺陷:未熔粉末颗粒基本清除,合金内部最大缺陷等效直径由 LPBF 的 65 μm 降至 27 μm,200 μJ 能量参数下缺陷体积分数降低 73.8%,为最优工艺窗口。LIF-AM 成形过程中,飞秒激光冲击波诱发位错滑移与动态再结晶,实现 β 相粗大柱状晶向等轴细晶转变,同步细化 α' 马氏体片层,显著弱化材料力学各向异性。对比传统 LPBF 工艺,LIF-AM 制备 Ti-6Al-4V 合金疲劳极限提升 19.3%;强化机制源于缺陷抑制、微观组织细化(位错重组 - 动态再结晶 - 晶粒细化)、压残余应力场屏蔽效应三者协同,共同抑制疲劳裂纹萌生与扩展。LIF-AM 依靠 “缺陷抑制 - 组织演化 - 应力重构” 多物理场耦合机制,实现钛合金成形与性能一体化调控;省去热等静压、喷丸等全套后置强化工序,航空零部件整体制造周期缩短 30%~40%。该工艺无需形核剂,同样适用于高强铝合金、高温合金等热敏金属增材制造,在薄壁构件、点阵结构、医用植入体高性能制造领域具备广阔应用前景。来源:增材制造硕博联盟

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈