NVH测试数据异常分析与对策
一、异常现象分析
根据测试数据(阶次图、频谱图及测试结果列表),异常特征如下:
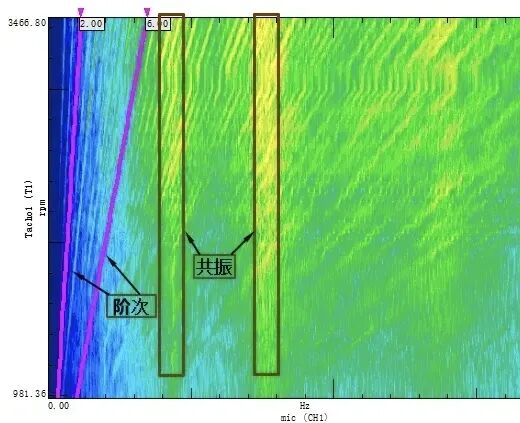
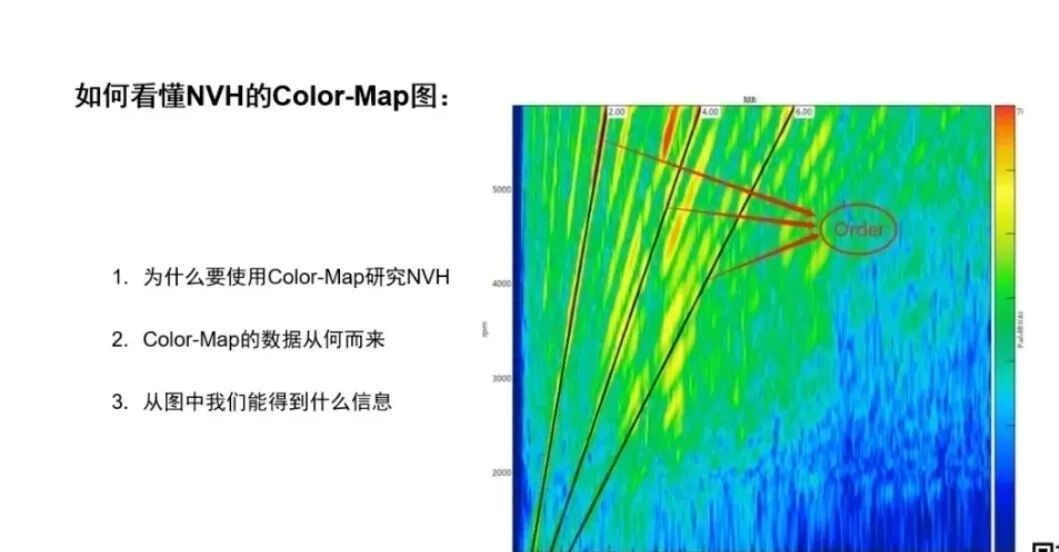
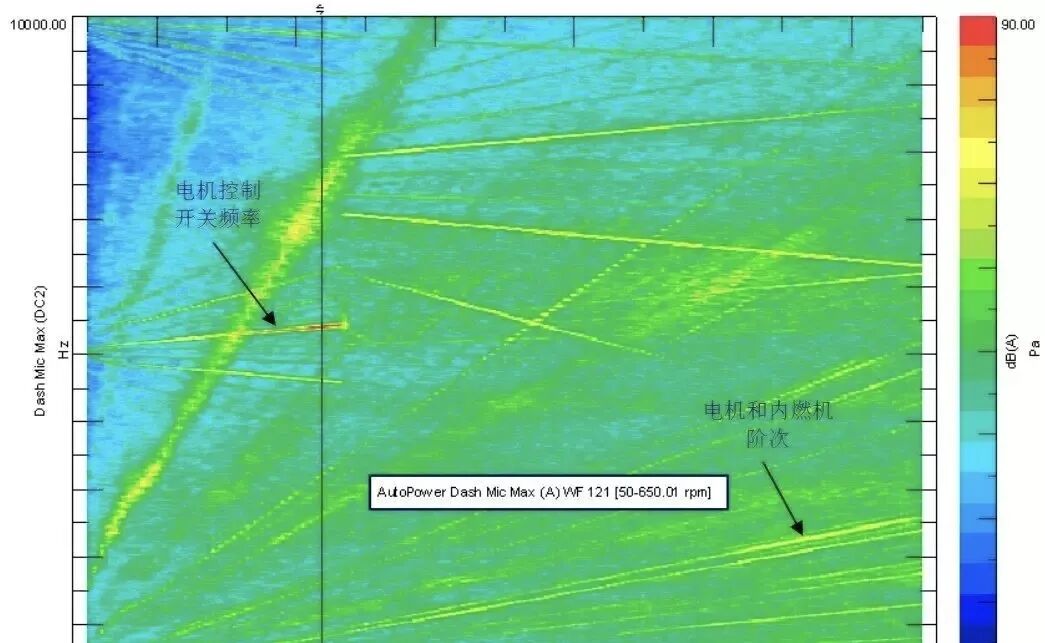
阶次图与频谱图异常:
阶次图显示,在特定转速区间(如中高速段)存在显著的彩色条带(红/黄色),对应高频振动/噪声,尤其在X阶附近幅值突增,超出参考限值(x dB)。
下方频谱图(x阶)中,不合格数据(黑色曲线外的色带)在转速上升过程中幅值显著升高,呈现非线性增长趋势,可能伴随共振或周期性激励放大。
测试结果统计:
同型号电机在不同变速箱编号及测试时间下,结果差异显著(合格/不合格混杂),且不合格项标记颜色不同(蓝/紫/红),可能反映不同故障模式或严重程度。
不合格集中在批次,需关注生产批次一致性或测试条件波动。
二、异常原因排查
1. 电磁激励相关问题
分数阶次电磁力:
1.5阶为非整数阶次,可能由定子齿谐波、转子偏心、绕组不对称或磁路设计缺陷引起。例如:
定子三相绕组不对称(匝数、槽配合偏差)导致气隙磁场畸变,产生分数阶次谐波。
转子机械偏心或永磁体安装误差,引发气隙磁密不均匀,激励1.5阶电磁力。
气隙不均匀:
转子动平衡不足或轴承间隙过大,导致气隙周期性变化,加剧电磁振动。
2. 机械结构与装配问题
齿轮啮合或传动系统缺陷(若含变速箱):
测试对象包含“变速箱编号”,若电机与变速箱耦合,可能因:
齿轮啮合间隙过大、齿面磨损或加工精度不足,产生啮合频率及其谐波(尤其低速段)。
变速箱与电机轴对中不良,引发周期性轴向/径向振动。
轴承故障:
轴承游隙超差、润滑不足或滚道损伤,导致通过频率附近的振动放大,尤其在转速相关频率段(如1.5阶接近轴承通过频率)。
结构共振:
电机或变速箱固有频率与电磁激励频率耦合(如1.5阶频率接近某阶模态频率),导致共振放大,频谱图中呈现“转速-幅值”敏感特性。
3. 设计与工艺偏差
电磁设计冗余不足:
未考虑分数阶次谐波抑制,或磁路优化仅针对整数阶次,导致1.5阶力波未被有效衰减。
装配公差累积:
不同批次电机因轴承压装力、转子合装精度或外壳紧固力矩不一致,导致机械间隙波动,触发NVH性能离散。
4. 测试与工况因素
测试条件不一致:
负载工况(如扭矩、转速范围)、传感器安装位置(振动测点刚性不足)或环境噪声干扰(如地脚振动传递)导致数据偏差。
批次性生产波动:
原材料(硅钢片、磁钢)性能波动、绕线工艺(匝数误差)或表面处理(涂层厚度影响散热与结构刚度)导致批次性质量差异。
三、对策建议
1. 电磁系统优化
电磁仿真与阶次分析:
通过Maxwell等工具复算1.5阶电磁力波来源,优化绕组布局(如采用分数槽绕组减少谐波)、转子磁极形状或气隙均匀性,抑制分数阶次激励。
动平衡与偏心校正:
严格管控转子加工精度,增加动平衡测试频次,对不合格转子进行去重修正,确保气隙偏心量≤5μm。
2. 机械结构改进
传动系统联调:
若含变速箱,优化齿轮啮合精度(精度等级≥ISO 1328:1995 C级),控制轴对中误差≤0.02mm/m,增加柔性联轴器衰减振动。
轴承选型与装配:
选用高刚度轴承(如角接触球轴承替代深沟球轴承),规范压装工艺(力矩±5%以内),并增加轴承游隙检测(目标值C3级,公差±0.01mm)。
结构模态强化:
对机壳进行模态测试,对共振频率附近的薄弱区域增加加强筋或阻尼块(如橡胶衬垫),将固有频率与激励频率错开≥20%。
3. 设计与工艺管控
DFMEA风险排查:
针对NVH失效模式,修订设计规范,明确关键尺寸(如轴承位同轴度≤0.01mm)和材料性能(磁钢剩磁波动≤±1%)。
全流程追溯:
建立批次-测试数据关联数据库,对不合格批次的硅钢片、磁钢、轴承供应商进行追溯,锁定共性缺陷(如某批次轴承滚道粗糙度超差)。
4. 测试与验证强化
标准化测试流程:
统一测试环境(温湿度、地基刚度)、传感器安装方式(使用磁性座+力矩扳手固定)及载荷工况(按S-N曲线覆盖典型运行点),减少测试误差。
在线NVH筛选:
在总装后增加“空载-负载”全工况NVH测试台,对1.5阶幅值超标的电机进行复检,结合声学成像定位噪声源(如机壳辐射噪声热点)。
5. 成本与效率平衡
优先级排序:
针对高频不合格项(如红色标记严重故障),优先解决轴承/齿轮装配问题;针对批次性波动,加强来料检验(如轴承径向游隙抽检比例提升至10%)。
快速迭代验证:
制作DOE试验设计(如不同轴承型号、转子动平衡等级),通过台架试验验证优化方案,缩短整改周期。
建议短期内针对不合格样机进行拆解复测,明确具体失效模式(如轴承异响/齿轮啮合声),再针对性制定整改方案。
说明:图文结合网络整理,仅用于学习交流,可30日内联系删除。