
仿真实践 | 人形机器人减速器柔轮均匀化退火
高精度人形机器人核心传动系统中,柔轮是承载周期交变载荷的关键弹性元件,它的组织均匀性、硬度稳定性与尺寸精度直接决定了整机的回差、传动精度和疲劳寿命。
本期案例来自某人形机器人核心零件制造企业,面对一款频繁出现硬度离散和局部加工变形的高精度柔轮结构件,项目团队通过链式仿真将零件截面差异、局部热场和冷却路径一一映射,并在工艺优化中建立全流程控制,实现了热场同步、组织均匀和尺寸稳定的突破。
01
项目背景:高精度柔轮均匀化退火难题
该公司批量生产的一款人形机器人减速器柔轮,采用40CrNiMoA材料制造,主要用于高精密谐波减速系统,属于高强韧、高一致性要求的关键传动零件。
作为核心弹性传动元件,该结构件不仅承担周期交变载荷,还直接影响整机的回差、传动精度与疲劳寿命,因此客户对其组织均匀性、硬度一致性、加工变形控制提出了极高要求。
在前期生产过程中,该产品在均匀化退火后频繁出现硬度波动大、组织不均、机加工变形偏大、局部切削性能不稳定等问题,导致后续制齿、精加工和成品一致性受到明显影响。
现场生产数据显示,柔轮在退火后进入机加工工序时,综合异常比例约 9.6% ,其中硬度超差/波动偏大,约占异常比例4.1%;机加工变形超差约占3.3%; 加工切削不稳定占2.2%。
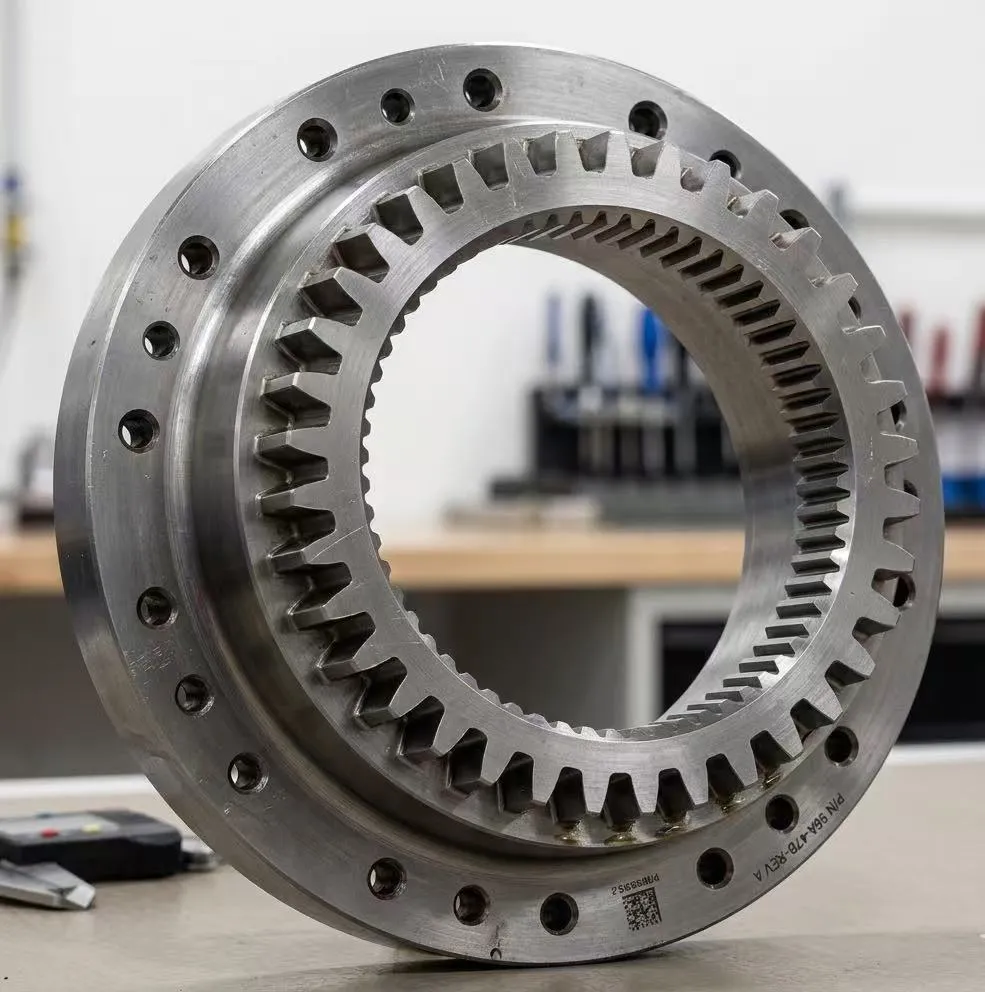
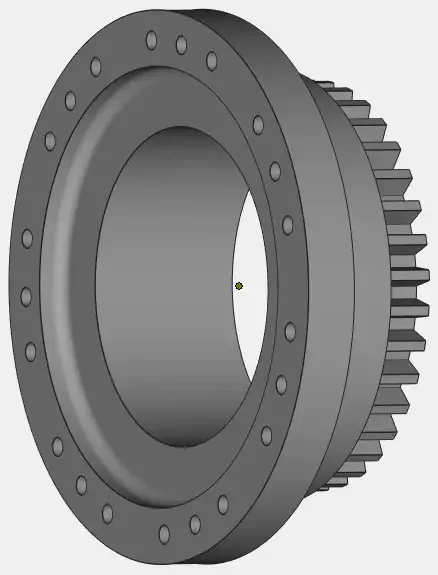
减速器柔轮实物图与简化三维模型图
这些问题长期制约高端柔轮的批量稳定交付,同时增加了刀具磨损和加工节拍压力。仅仅依靠延长保温或调整装炉的传统方式,难以从机理上解决问题。
因此,项目团队引入热处理过程仿真分析方法,结合现场检测数据,对柔轮均匀化退火过程中的温度场、组织演变及热应力变化进行了系统优化,最终将一个长期波动较大的工艺环节,转化为质量稳定、可复的标准化热处理方案。
02
问题定位:截面差异与热场不均
该柔轮杯形深腔结构明显,筒壁较薄;齿圈、法兰、底部过渡区截面差异大。
锻后局部区域存在组织偏析与应力残留,热处理过程中内外壁、厚薄区的升温与降温速率不一致,导致该零件在执行 1200℃炉冷的均匀化退火后,出现以下问题:
硬度分布离散,切削性能波动;
后续车削、滚齿过程中变形偏大;
成品一致性下降,影响装配节拍与良率。
柔轮局部位置变形图
通过对柔轮均匀化退火过程进行多轮热处理仿真分析,团队定位到以下关键问题:
1.高温阶段局部过热倾向明显
根据仿真与金相分析对比,齿圈外缘及薄截面区域在高温阶段过热暴露时间偏长,而底部过渡区域则更依赖后段均热完成组织调整。这种“局部先过热、局部后均热”的过程差异,导致柔轮整体组织一致性较差。
2.炉冷阶段冷却不均放大风险
在炉冷过程中,由于柔轮装炉姿态、工装接触方式及相邻零件间热屏蔽作用不同,零件局部冷却节奏存在差异。尤其是杯口区域与底部过渡区冷却不同步,使得热应力释放路径不均,进一步放大了后续机加工变形风险。
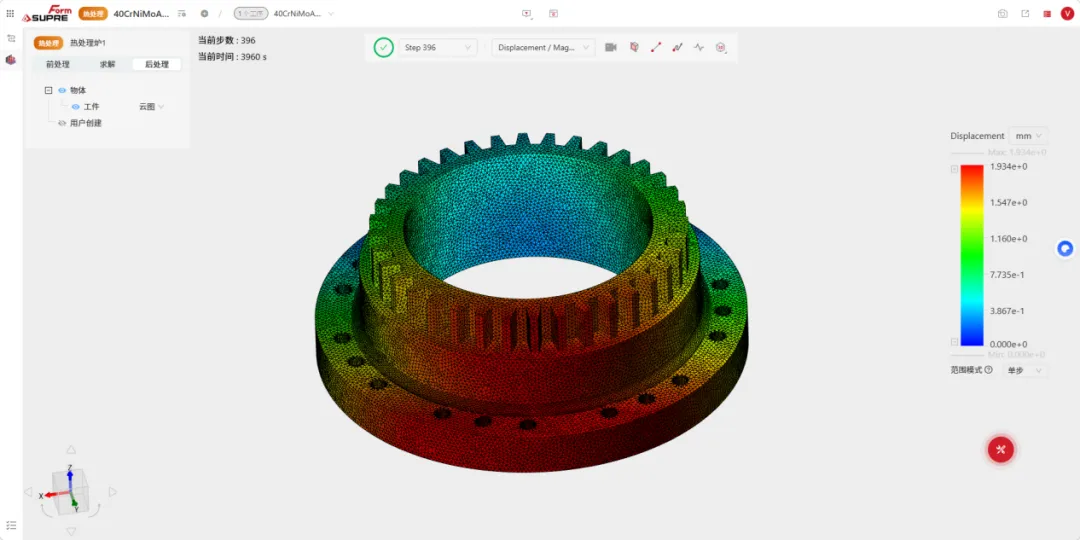
SupreForm 热处理位移结果
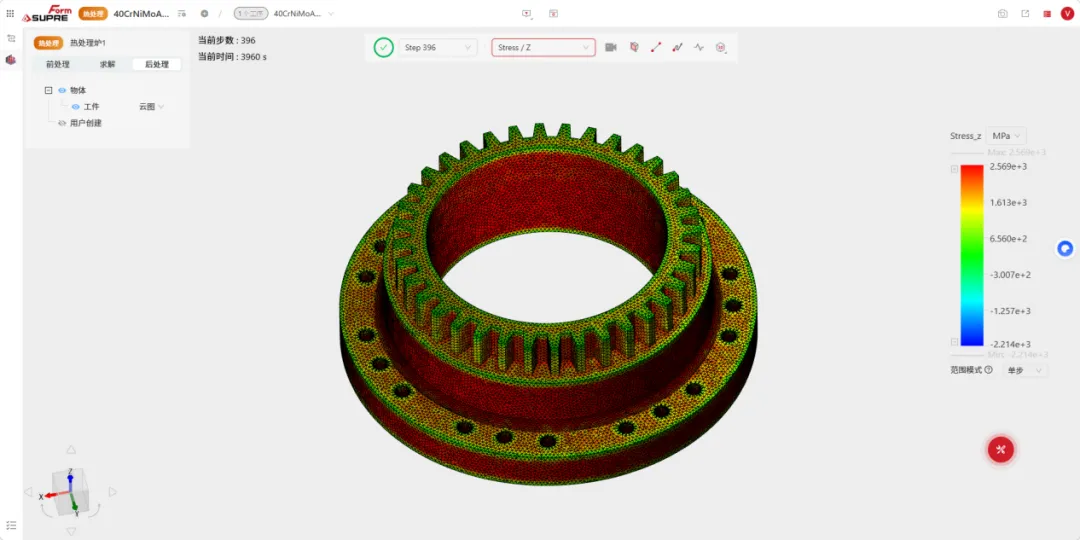
SupreForm 热处理应力结果
综合诊断
该问题并非单一的“保温不足”或“材料异常”,而是零件结构差异、装炉方式不合理、高温阶段热场分布不均以及炉冷过程冷却路径不一致共同叠加的结果。
要实现柔轮均匀化退火质量稳定,关键在于提升全截面热场一致性,弱化局部过热与冷却不均带来的组织波动和变形风险。
03
优化方案:统一热场、稳定炉冷
在不改变客户既定核心制度—40CrNiMoA柔轮执行1200℃均匀化退火、保温后炉冷 的前提下,项目团队重点围绕“装炉方式、工装支撑、保温均热策略及炉内热环境一致性”进行了系统优化,并通过热处理仿真再次验证。
优化方案主要包括以下措施:
1.优化装炉间距与摆放姿态,降低零件间热遮挡
针对原工艺中柔轮堆叠过密、局部热交换受限的问题,对装炉方式进行调整:增大柔轮之间的合理间距,统一开口朝向与摆放方向,避免局部区域因热辐射遮挡形成温度死角,提高整炉零件受热一致性。
2.优化支撑工装,减小局部接触导热差异
对原有支撑方式进行改进,降低工装与柔轮局部刚性接触导致的异常导热影响,使零件在高温阶段能够获得更稳定的环向热分布,减少因支撑点差异带来的局部组织波动。
3.强化均热控制,保证厚薄区组织调整同步
以原有 1200℃炉冷制度为基础,结合柔轮结构特点,对均热控制策略进行优化,使齿圈薄壁区与杯底厚壁区在高温阶段获得更接近的有效均热时间,降低“薄区过热、厚区不足”的风险。
4.控制炉冷一致性,减弱冷却路径差异
通过规范炉门操作、炉内位置排布及整炉热负荷分配,改善不同位置零件在炉冷阶段的温度衰减一致性,减少柔轮内外壁、厚薄区之间的应力释放差异。
调整后,经热处理仿真验证显示:
柔轮整体温度场分布更加均衡,高温阶段局部过热区域明显缩小;
厚薄截面组织演变同步性明显提升,炉冷阶段温差峰值下降;
预测硬度离散程度收窄,变形敏感区域热应力集中显著减弱;
柔轮组织均匀化效果得到明显提升,为后续机加工稳定性提供了可靠保障。
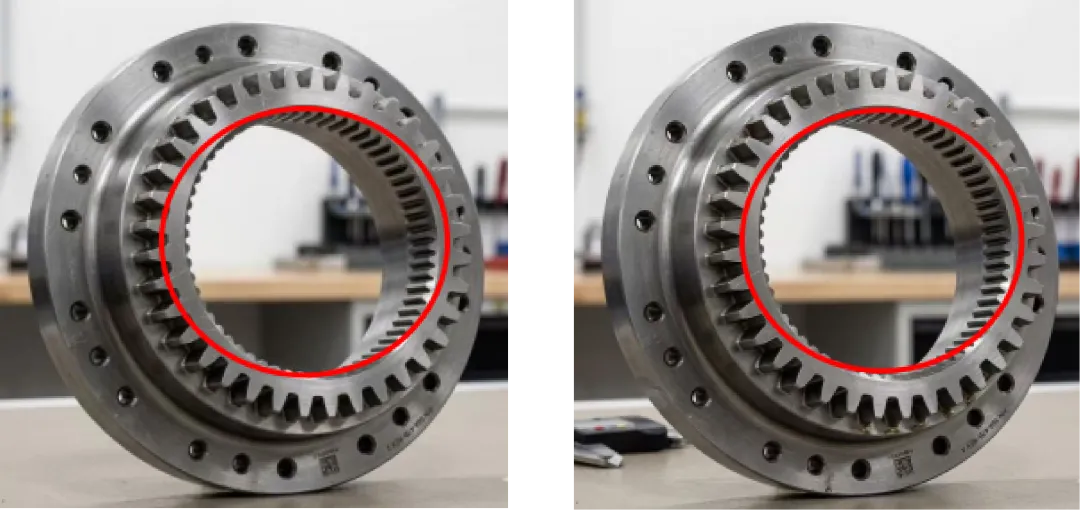
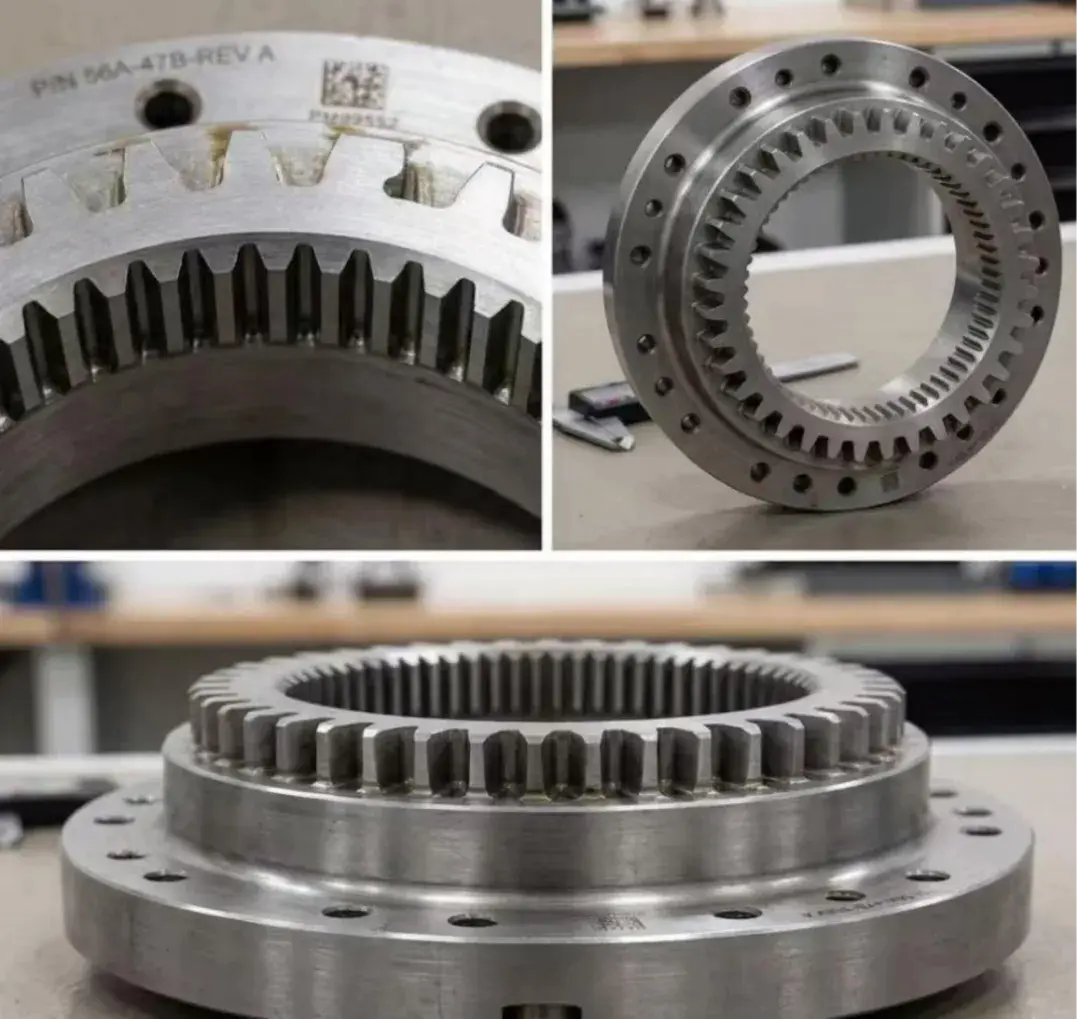
优化前(左)与优化后(右)实际产品对比
产品对比图展示了优化前后柔轮退火后的内圆变化:优化前,柔轮退火后内圆内缩、呈现椭圆,说明热处理后局部尺寸不稳定;优化后,内缩明显减少,圆度更好,说明热场均匀性提升、变形得到控制。
04
结果验证
优化后,项目组按照更严格的检验标准,对量产柔轮进行了抽检验证,结果显示产品质量稳定性显著提升。
检测样本:1000件
改善效果:
硬度超差/波动偏大比例:由4.1% 降至1.0%
机加工变形超差比例:由3.3%降至0.9%
组织异常或切削不稳定比例:由2.2%降至0.6%
综合来看,产品热处理后整体异常比例下降约 7.1%,基本解决了长期困扰工厂的柔轮退火后组织不稳、硬度离散、加工变形偏大及批量一致性不足等问题。此次改善不仅提升了后续制齿和精加工的过程稳定性,也为企业在高端人形机器人减速器核心零件上的批量交付提供了坚实支撑。
经验小结
对于薄壁深腔类柔轮零件,均匀化退火的关键不只是温度制度本身,更在于热场一致性的建立。
当零件存在明显厚薄差异时,装炉方式、工装接触状态与零件间距,往往直接决定组织均匀化效果。
热处理仿真是定位温差来源、识别局部过热区域和预测变形风险的关键工具,可显著降低反复试验成本。
优化均热策略与炉冷一致性,是在既定制度下改善改善组织均匀性与尺寸稳定性的有效手段。
从仿真分析→工艺优化→现场验证→批量固化,本案例建立了柔轮热处理质量提升的数据化闭环,为同类机器人精密传动零件提供了可复用经验。


