从VDI2230看预紧力误差:为什么扭矩法算不准,拉伸器也会“回弹”失效?
- 作者优秀
- 优秀教师/意见领袖/博士学历/特邀专家/独家讲师
- 平台推荐
- 内容稀缺
摘要:随着科学技术的发展,人类挑战自然界的步伐逐渐加快。反映在重工业领域就是:更高速、更重载。如高铁时速从200公里每小时提高到350公里每小时,甚至450公里每小时。风力发电机从1.5兆瓦提高到5兆瓦、6兆瓦甚至15兆瓦。这些高速、重载的应用对设备的安全性提出了新的挑战,极大地增加了发生灾难性事故的概率。
而螺栓联结的安全性则是设备不发生灾难性事故的唯一保证。
一、螺栓预紧方法现状
如何提高螺栓联结的安全性?当然,螺栓自身的质量很重要,但不是全部,而且它只占影响螺栓安全性众多因素中的极小一部分。根据统计,现场断裂的螺栓经过晶相检验和化学元素含量检测基本都符合要求,可见螺栓本身并不是螺栓安全性决定因素。决定因素是螺栓受到的预紧力是否精确。
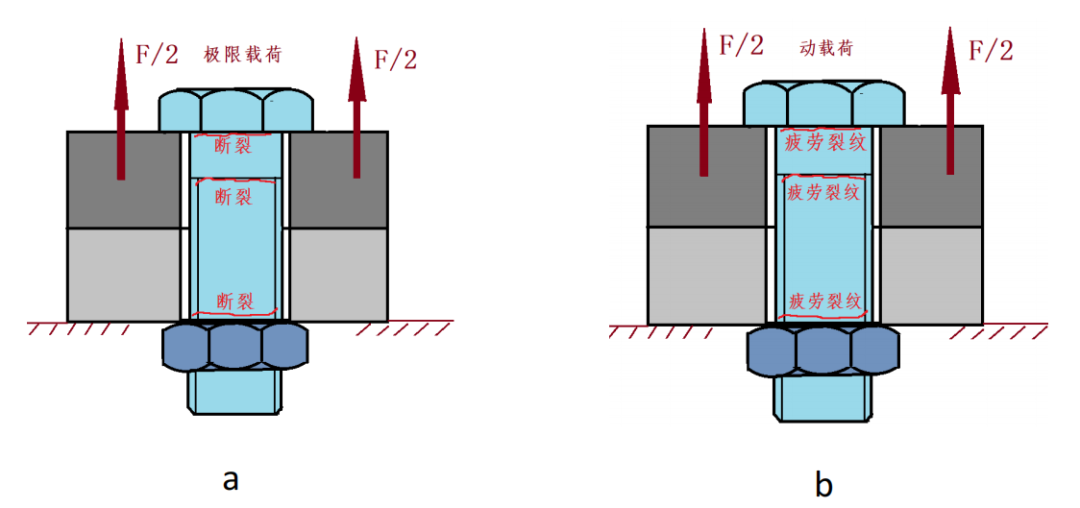
要想保证螺栓的预紧力精确,需要两步走,否则还是无法保证螺栓的安全。第一步,预紧力计算准确,第二步,预紧力施加精确。关于预紧力计算的话题我(螺栓设计老张)每年都会有企业内训以及在仿真秀开设的线下公开课,我们专门进行详细讲解。本文只针对预紧力施加的精确性对现有预紧方法和工具进行分析。
二、扭矩法的困境
扭矩法由于其操作简便、效率高、工具成本低等优势成为应用最广泛的预紧方法。但是扭矩法有其先天性的缺陷,这个缺陷让扭矩法无法获得高精度的预紧力,从而造成螺栓断裂,设备故障,灾难频发。下面我们以一个具体案例来说明扭矩法的缺陷。
例1: 螺纹规格M36, 8.8级,满足DIN ISO 68, DIN ISO 724, DIN 13-19的公制粗牙螺纹,螺栓杆无缩颈。螺栓头满足DIN EN ISO 4014 至DIN EN ISO 4018标准。根据实际的外载荷带入VDI2230进行计算,得到零件需要的预紧力不能小于380 kN。请问是否可以通过扭矩法使螺栓获得400kN的预紧力?
答:如果采用扭矩法预紧,需要的预紧力矩为
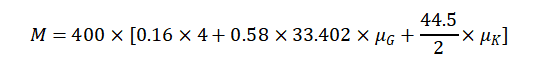
其中摩擦系数查询VDI2230-1中A5表格,一般取B类摩擦系数范围(最常见)
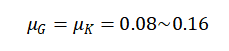
代上上式计算,
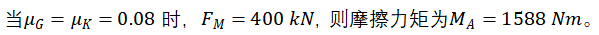
而实际上摩擦系数有可能为0.16,此时预紧力
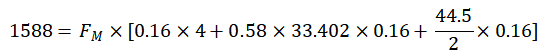
得到
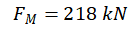
远远小于需要的400 kN预紧力的要求,因此,螺栓必定在使用的过程中发生失效从而引起事故。
三、转角法的局限
由于扭矩法的先天缺陷,转角法应运而生。虽然转角法相对于扭矩法的精度有所提高,但是转角法的应用却并不广泛,主要应用在生产线或是汽车行业中个别结构形式固定、产量特别高的零件预紧上。这是因为转角法也有它自己的劣势。
转角法的表达如下:
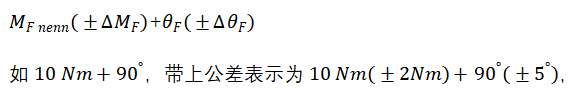
从以上转角法的技术要求中可以发现,不仅仅控制螺栓头的转角,也要控制一定的力矩值。那既然转角法控制转角为什么依然需要同时通过一定力矩进行控制呢?
那是因为这种方法只有在螺栓头或螺母的旋转角度与螺栓伸长量成正比的前提下才能通过记录旋转角度简介计算出螺栓伸长量从知道螺栓产生的预紧力,如下图从点A至点B段。
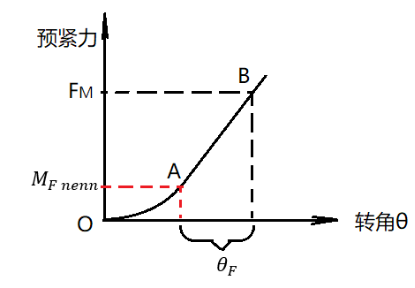
也就是说在预紧螺栓/螺母过程中,预紧力和转角的关系并不是从一开始就满足线性关系,在从O点至A点的区间,由于非线性表现,预紧力是无法通过记录螺栓头旋转角度折算出来的,必须通过实验来确定。而影响实验结果的因素非常多,比影响扭矩法精度涉及到的参数还要多,因此,转角法的适用性受到非常大的局限,无法广泛应用。
即使通过实验获得了门槛力矩数值,预紧力还是不能保证100%精确,还受到其它因素影响,具体细节我们在线下公开课里面详细分析。
四、塑性转角法或屈服点控制法的局限
普通的转角法也叫弹性转角法,如上所述存在很多不足,那么塑性转角法就出现了。塑性转角法的原理是直接把螺栓拧到发生塑性变形,然后根据螺栓自身的强度值和螺栓尺寸计算出预紧力的数值。塑性转角法相对于弹性转角法当然有很大的改善,无需再需要通过实验来确定门槛力矩数值,但是又引入了新的短板。具体细节我们还是放到线下公开课里面分析。接下来我们详细研究另外一种常用的预紧方法—拉伸法。
五、螺栓拉伸器的致命缺陷
无论是扭矩法还是转角法实际上都是通过使螺栓受扭从而产生预紧力,区别就是监控的参数不同。而采用拉伸器拉伸螺栓的方法就是一步到位,不再使螺栓受扭而直接拉伸之。
5.1)螺栓拉伸器预紧原理
拉伸器操作比较费劲,分多个步骤:
a、首先要求螺栓尾部的螺纹要伸出螺母足够长。
b、将螺母先旋到螺栓上使其与被夹紧件上表面刚好接触。
c、拉伸器上带内螺纹的零件(绿色)与螺栓尾部旋合。
d、给拉伸器加压

使其(黄色)沿着轴线方向推动螺栓伸长至事先计算的伸长量处。
e、旋转拉伸器手柄通过内部的传动机构使螺母拧紧到一定程度。
f、拉伸器泄压,完成预紧。
以上就是拉伸器的工作原理和操作步骤。
细心的朋友可以发现,其实这个过程中存在很多缺陷。其中最致命的就是螺栓预紧力的损失!注意,这个是安装状态下就发生的预紧力损失,业内也叫回弹,它和工作状态下预紧力损失完全不是一个概念,因此是坚决要避免的。下面我们通过一个案例重点看一下这个回弹的危害有多可怕。
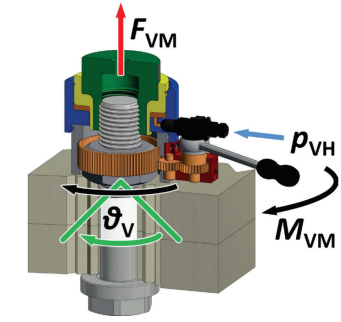
5.2)拉伸器预紧螺栓失败案例的计算分析
以某重型机械设备上的法兰联结螺栓为例,其参数如下:
螺纹规格M36, 8.8级,满足DIN ISO 68, DIN ISO 724, DIN 13-19的公制粗牙螺纹,螺栓杆无缩颈。螺栓头满足DIN EN ISO 4014 至DIN EN ISO 4018标准。根据实际的外载荷带入VDI2230进行计算,得到此螺栓需要的预紧力不能小于380 kN。请问是否可以通过螺栓拉伸器使螺栓获得400kN的预紧力?
答案是否定的。因为螺栓拉伸器虽然把大部分的摩擦系数问题解决了,但是却引入了一个致命的短板,那就是回弹,即预紧力的损失。我们以FZR代表预紧力回弹量,则最终预紧力
FM=FV-FZR ---------①
也即400kN= FV-FZR。其中FV是拉伸器处于保压状态螺栓未发生回弹时螺栓受到的拉力,我们称之为保压拉力。如果能计算出合理的保压拉力值就说明采用螺栓拉伸器是可以实现预紧力设计值的。
根据式①,螺栓需要的预紧力设计值FM在设计阶段根据VDI2230计算得到,唯一的不确定量就是预紧力的回弹损失FZR。而FZR不是一个固定数值,行业内经常对回弹损失进行粗略估计,有的说15%,有的说25%,还有的说30%,莫衷一致。
对于螺栓这样对预紧力如此敏感的零件来说,回弹力如果不能精确计算而通过估算就没有任何意义了,因为会留下严重的安全隐患。
根据德国工程师协会统计,预紧力越大FZR越大,在德国的高质量产品和严格的质量控制、操作规程的夹持下,分散度尚且在+/-5%到+/-17%之间,转换成分散系数是1.1至1.4。至于在第三世界国家使用螺栓拉伸器,那分散系数至少是上述数值的两倍以上。
即使按照最乐观的、德国的产品质量控制标准和安装工艺标准,那要实现400 kN的预紧力,需要拉伸器提供的保压拉力为
Fv=560 kN ---------②
而此螺栓能承受的拉力最大值是540 kN,即
Fv=560 kN > FS=540 kN ---------③
也就是说螺栓发生失效了。
由此可见,螺栓拉伸器并不是理想的解决预紧力精确问题的安装工具,它只是解决了大规格螺栓人工安装劳动强度的问题。
六、超级螺母的隐患
既然预紧力的精度对于螺栓如此重要,一代代工程师们为此不懈努力,开发了各种预紧方法、工具,甚至是特殊紧固件。其中最具代表性的也是最容易被大家忽视的就是所谓的美国工程师Rolf Steinbock发明的“超级螺母”。由于篇幅所限,关于超级螺母的原理、优点、隐患,我们会在线下课中详细分析,并通过一个具体案例定量计算。
上面讲了五种预紧方法,都有各自的优缺点,没有一种方法是完美的,但是它们都有一个共同的特点,那就是都没有能够从原理上彻底解决螺栓预紧力精度的问题。
我们经常听到工具厂商声称他们的精度很高,比如3%。但是实际上那是偷换概念,因为他们宣传的3%其实只是工具的传感器的精度而已,至于螺栓能达到的精度远远达不到这么低。如果采用扭矩法,用3%精度的扳手进行预紧最终螺栓的预紧力精度为20%左右。
这是完全不能接受的。因此,
1)深入学习VDI2230掌握螺栓设计计算,
2)开发从原理上创新的预紧工具或方法很有必要,而且是当务之急。
七、如何学习基于VDI2230螺栓设计计算方法?
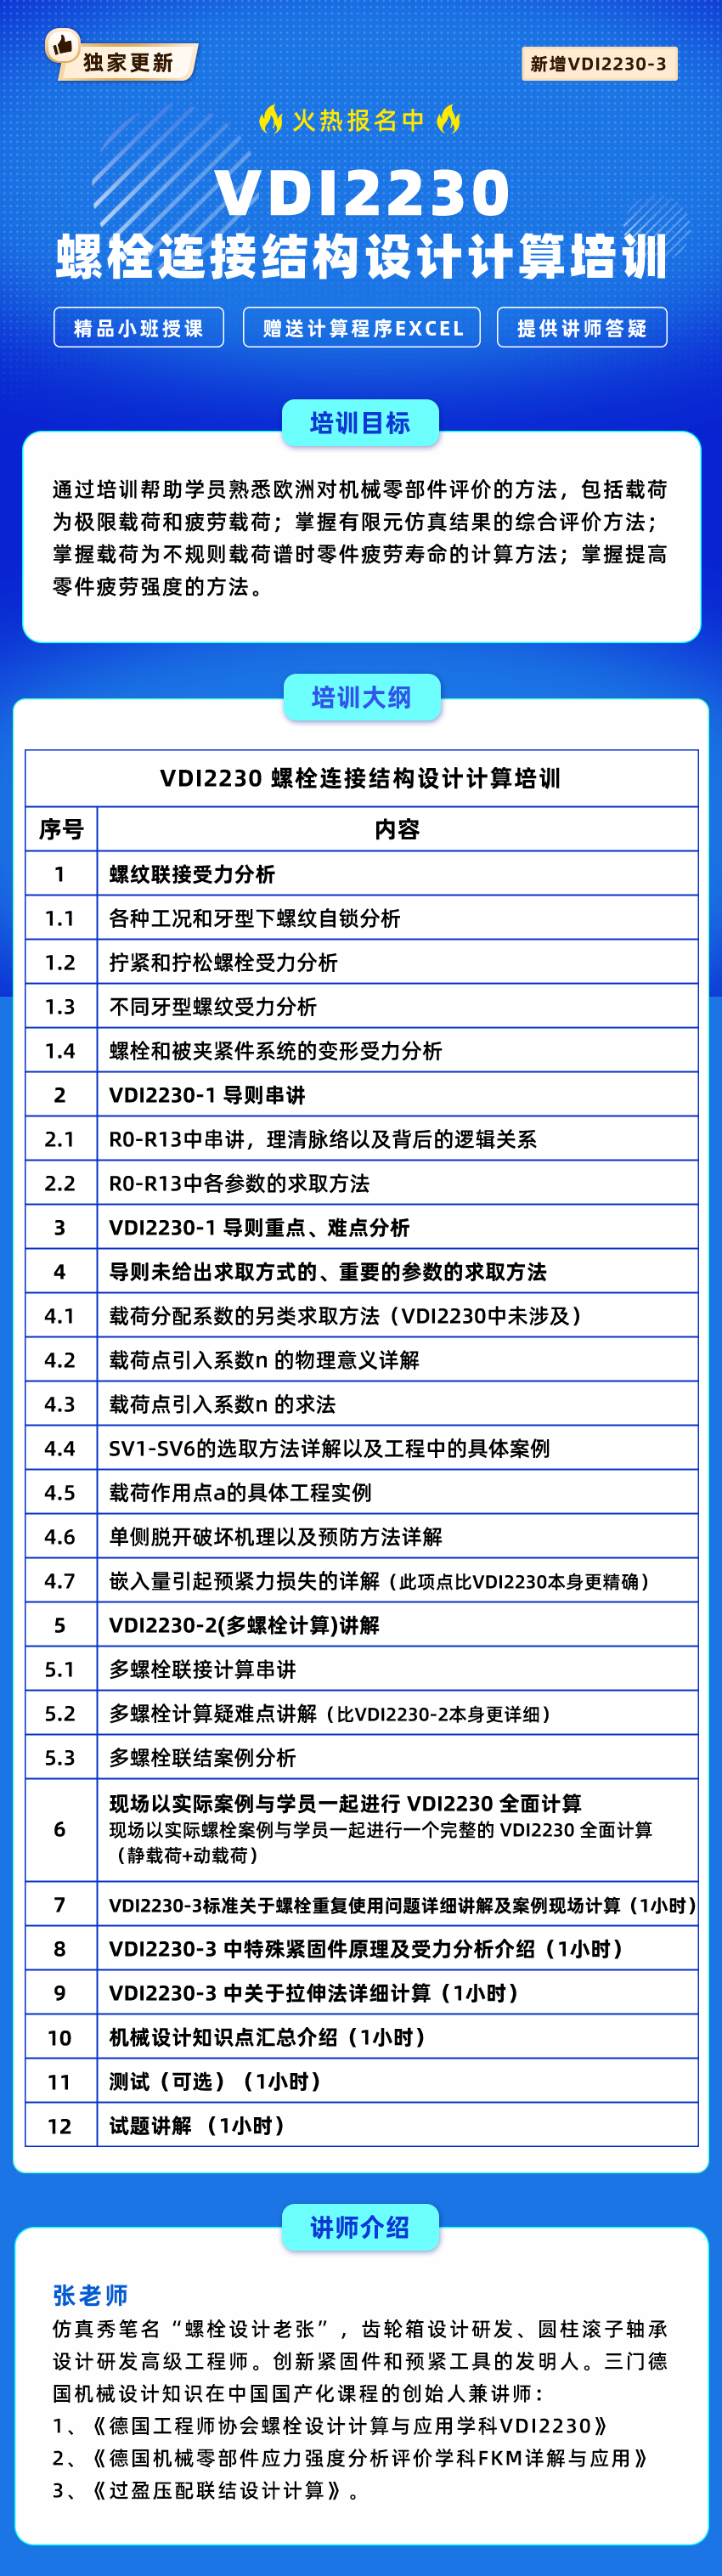
为了帮助学员更好的理解并掌握VDI2230螺栓连接结构设计计算能力,仿真秀联合平台 独家讲师螺栓设计老张于2026年5月16-17日,在北京为大家带来为期两天的《VDI2230 螺栓连接结构设计计算培训》,本次内容更是增加了VDI2230-3内容,欢迎各位莅临,一起线下探讨交流。
识别二维码获取培训通知
VDI2230 螺栓连接结构设计计算培训_仿真软件培训-仿真秀