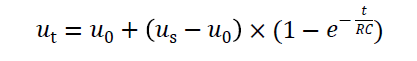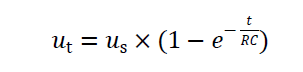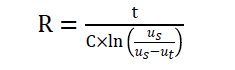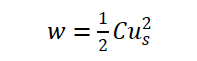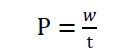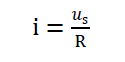首页/文章/ 详情

动力电池设计规范 - 7

6月前浏览860

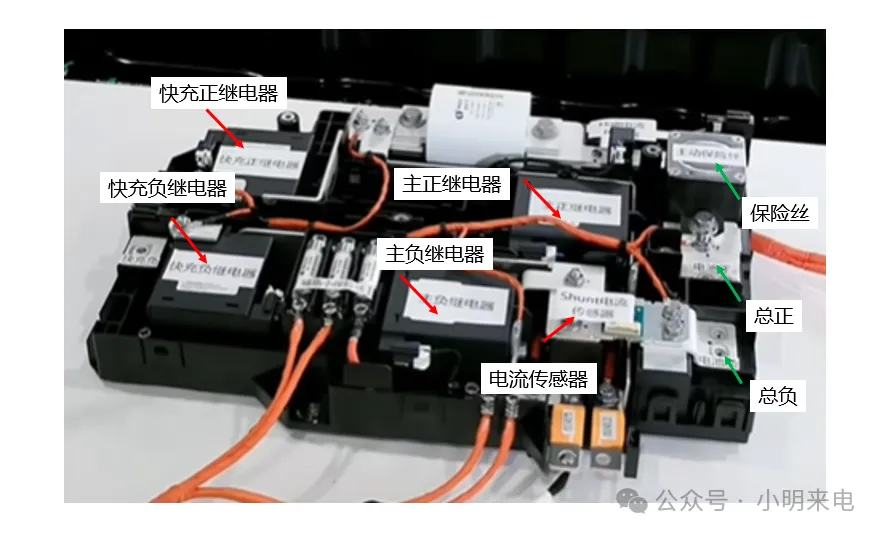
1.5.3.5 BDU(电池切断单元)设计

1) 外观要求

整体外观完好,不得有划痕、凹陷、破损、裂纹、变形等制造缺陷;整体外观面保持清洁,不得有油渍、污渍或其他影响外观的附着物;外观表面需标识产品型号和生产日期。

2) 温度范围

工作环境需满足-40℃~85℃,存储环境温度满足-40℃~125℃。

3) 结构要求

应能可靠固定,便于拆装维修。

4) 功能要求

  • 提供主回路预充;
  • 分断电池包和外部负载;
  • 承受电动汽车运行时的额定电流及正常过流保持正常工作;
  • 若电池切断单元含主回路熔断器,熔断器应能在短路电流及时可靠分断,电池切断单元内部各零件不起火、不爆炸;
  • 能够可靠吸合和断开;
  • 电压采集;
  • 电流采集;
  • 其他附加功能。

5) 低压电线束

采用的低压电线束应符合QC/T 29106 的规定。

6) 高压采集线束

采用的高压采集线束额定电压应满足电池包最高电压等级要求,匹配相应载流能力线径。

7) 硬铜巴

采用的硬铜巴应符合GB/T 2529-2012 的规定

8) 电路导通及控制

根据高低压原理图对电池切断单元所有接口进行导通测试,能正确响应BMS 控制指令,要求符合高压原理图。

9) 高压回路内阻

对电池切断单元中所有铜排连接点进行接触电阻测试,按照额定电流通流,以温升不超过60K 作为接收标准。

10) 温升要求

电池包正常工作状态下,电池切断单元内部各器件应工作在各器件规定的工作环境温度区间,且不影响电池切断单元周边零件的正常工作。

11) 电气间隙与爬电距离

满足GB/T 16935.1-2008 低压系统内设备的绝缘配合第1 部分:原理、要求和试验,电气间隙和爬电距离应按污染等级3 设计。

12) 绝缘耐压性能

耐压:采用50~60Hz(2U+1000)V 交流电压进行测试,持续1min,要求无介质击穿和电弧现象,且漏电流≤10mA。
绝缘: GB 38031 附录B 的方法2。

13) 防护要求

电池切断单元在装配后的防护性能满足IPXXB。

14) 阻燃要求

电池切断单元所有零件应满足《GB/T 2408-2008 塑料燃烧性能的测定水平法和垂直法》水平HB,垂直V0 燃烧等级要求。

15) 噪声要求

在0.3m 处测试,额定电流300A 以下(含300A)小于75dB,或满足主机厂定义NVH 接受标准。

16) 耐盐雾

满足48h 盐雾试验要求,试验按照标准GB/T2423.17-2008 执行。
图片

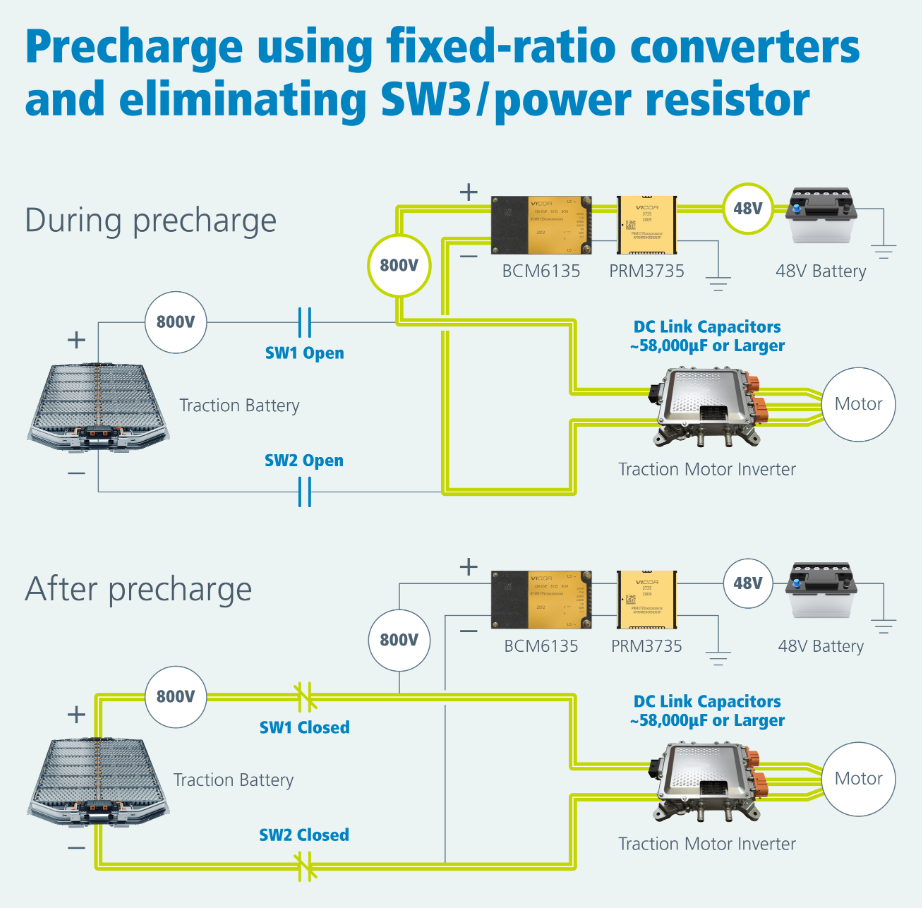
1.5.3.5.1 预充电回路选型计算

1) 预充时间要求

按各主机厂内部标准执行。

2) 预充压差

主回路导通前,预充电压压差建议:
<500V 车型预充压差≤20V,≥500V 车型预充压差≤30V。

3) 预充电流/电压上升速率

匹配各主机厂电机电容允许的电流/电压上升速率。

4) 连续预充能力

应能承受连续10 次预充(预充间隔时间由各主机厂自行定义),预充回路及周边零件不得出现烧融、烧灼现象,电池切断单元功能正常。

5) 预充电阻选型

电压电容随时间的关系:
ut:预充时间t 时刻的电容电压;u0:初始电压;us:电池包最高电压;R:预充电阻;C:预充电容
预充前u0=0,则:
可得出预充电阻R:
预充电阻发热量:
这些热量在预充时间t 内产生,可以计算出整个过程的平均功率:

6) 预充继电器选型

预充过程中电流逐渐减小,无持续电流,可参考预充初始阶段峰值电流进行选型:

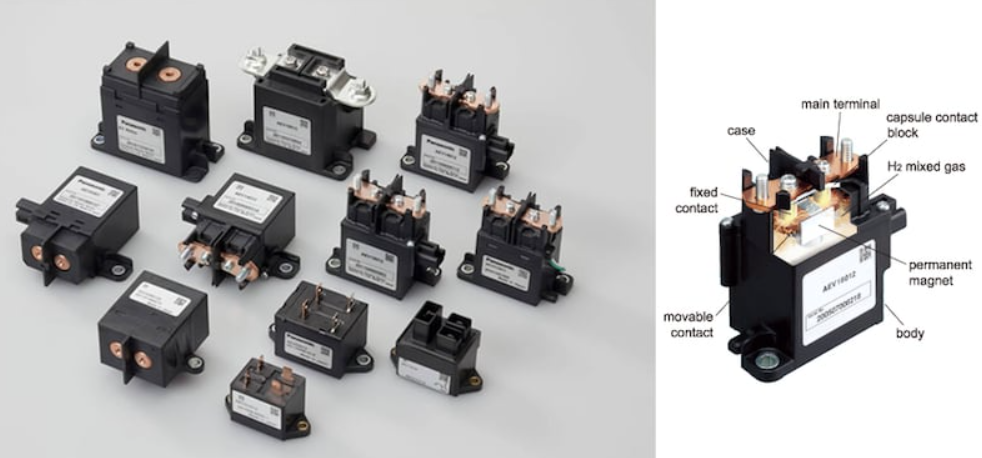
1.5.3.5.2 接触器

1) 外观标识

接触器外观完整,无明显结构缺陷和锈蚀。标志应清晰,持久。
下列信息应标志在熔断体上:
  • 制造商名称或易识别的商标;
  • 额定电压;
  • 额定电流;

2) 端子强度要求

接触器的接线端子(主电路、控制电路和辅助电路),应有稳定持久的接触压力、良好的电接触性能、足够的载流能力及机械强度,能经受新能源车辆上的振动和冲击。

3) 绝缘电阻

断开的触点各引出端间、线圈引出端与触点引出端间的绝缘电阻应满足下列要求:
  • 正常条件下:≥500 MΩ(at 1000 Vd.c.),5s;
  • 试验中、试验后及湿热条件下:≥50 MΩ(at 1000 Vd.c.),5s。

4) 耐受电压

断开的触点各引出端间、线圈引出端与触点引出端间间施加2U+1000 VAC 工频电压1min,泄漏电流<1mA

5) 正常工作环境

温度:-40℃~85℃
海拔:<2000m
对于偏离上述条件的工作环境,需要与制造厂协商。

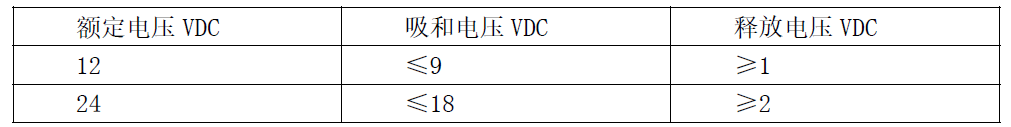
6) 吸合及释放电压

7) 吸合、释放及回跳时间

继电器额定电流300A 以内,吸合时间≤50ms,释放时间≤30ms,触点吸合时的回跳时间≤5ms;
继电器额定电流300A 以上,吸合时间≤100ms,释放时间≤30ms,触点吸合时的回跳时间≤10ms。

8) 额定电压及额定电流

各主机厂/电池厂根据整车需求选定满足要求的电压等级和额定电流产品。在额定电压和额定电流下,接触器温度应符合产品材料耐温特性。

9) 整车持续电流和峰值电流

在整车持续电流和峰值电流下,接触器应能可靠工作,温度应符合产品材料耐温特性,温升不影响周边器件的正常工作。

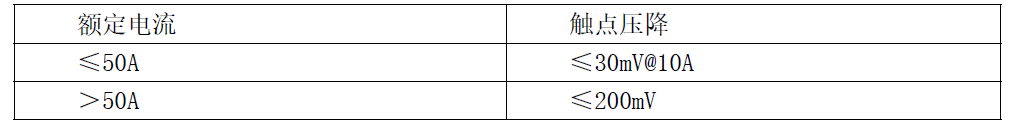
10) 触点压降

11) 容性负载电气寿命

<500V 产品,在20VDC 压差,τ=1ms 时,寿命大于2.5 万次;
≥500V 产品,在30VDC 压差,τ=1ms 时,寿命大于2.5 万次。
备注:压差仅做参考,可以结合电源系统内阻情况,降低压差以便达到寿命要求。

12) 正向切换电寿命

正向额定电流切换电寿命>1000 次

13) 反向切换电寿命

反向额定电流切换电寿命>500 次

14) 抗短路电流耐受能力

接触器全寿命范围内抗短路能力,要求在额定电压下,按照回路中可出现最大短路电流及最小短路电流持续5ms,继电器不起火、不爆炸。

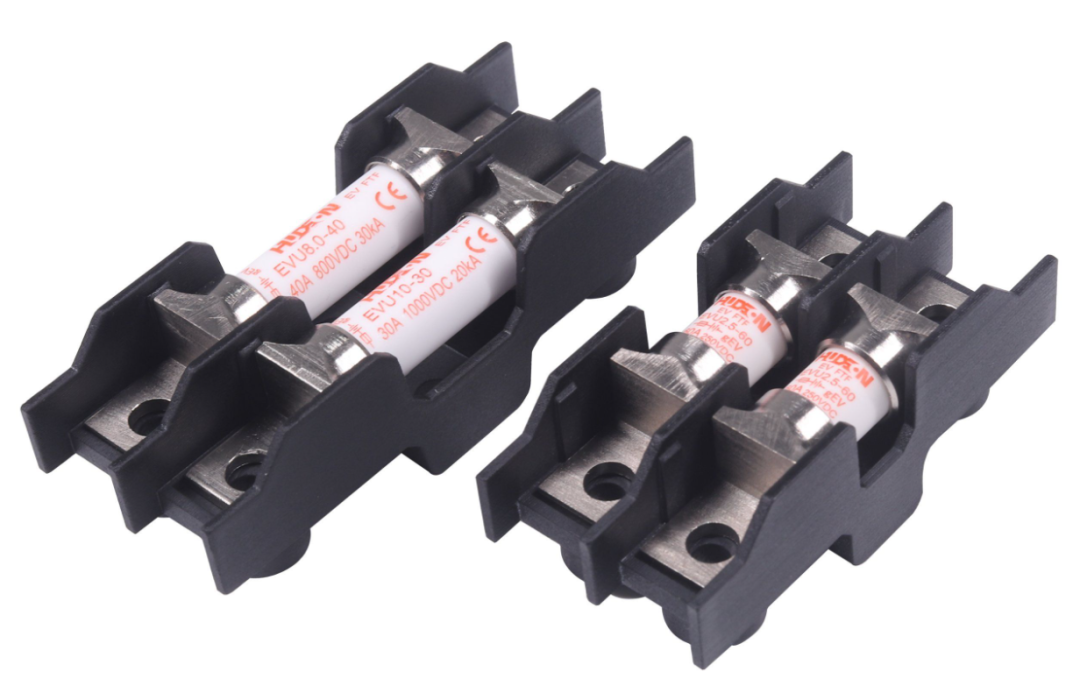
1.5.3.5.3 熔断器

1) 外观标识

熔断器外观完整,无明显结构缺陷和锈蚀。标志应清晰,持久。
下列信息应标志在熔断体上:
  • 制造商名称或易识别的商标;
  • 额定电压;
  • 额定电流;

2) 结构强度

熔断体应具有足够的机械强度,触头应可靠固定。应能方便安全地更换熔断体,且在更换过程应具有足够的耐机械性能。

3) 正常工作环境

熔断器正常工作环境定义如下:
温度:(23±5)℃;
海拔高度:<2000m;
干净的通风环境;
制造商推荐的电连接导体尺寸;
对于偏离上述条件的工作环境,需要与制造厂协商考虑温度、海拔、密闭环境、电连接等因素综合考虑降额系数。

4) 时间常数

熔断器应用电路,可能出现的短路路径状态的回路的时间常数(L/R)不大于2±0.5ms。
对于包含可能发生短路的路径的回路,如果其时间常数(L/R)可能大于2±0.5ms,应和制造厂协商。

5) 电压降

满足GB/T 31465.6-2017,对于额定电流>250A 产品,电压降<150mV

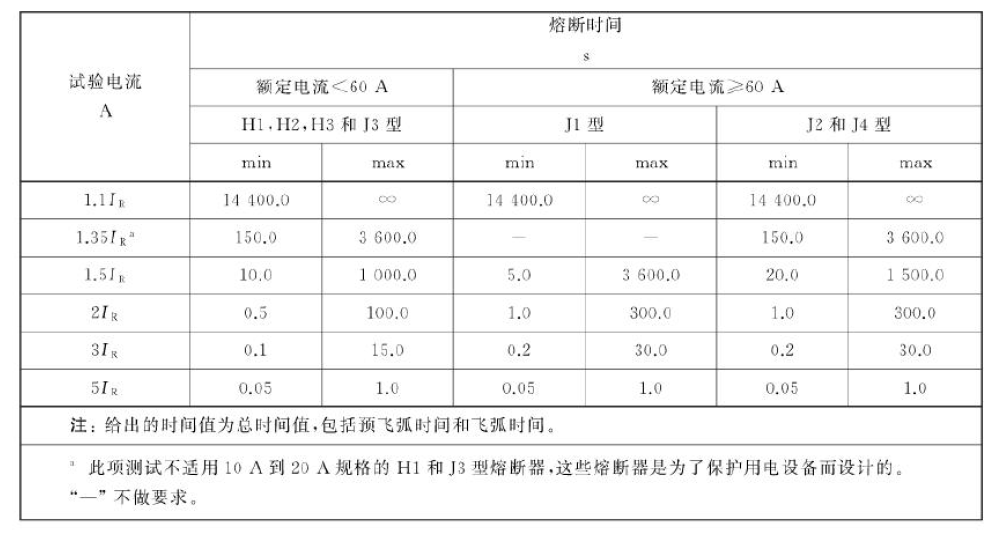
6) 分断能力及熔断时间

分断能力:熔断器应保证在动力电池系统正负输出极直接短路的电流(最大短路电流和最小短路电流)下能可靠安全分断,满足GB 38031-2020 外部短路试验要求。分断能力不低于10 kA。
熔断时间:按照GB/T 31465.6-2017 进行试验,熔断后,在额定电压下通过熔断器的电流不应超过0.5mA。

7) 电流循环冲击

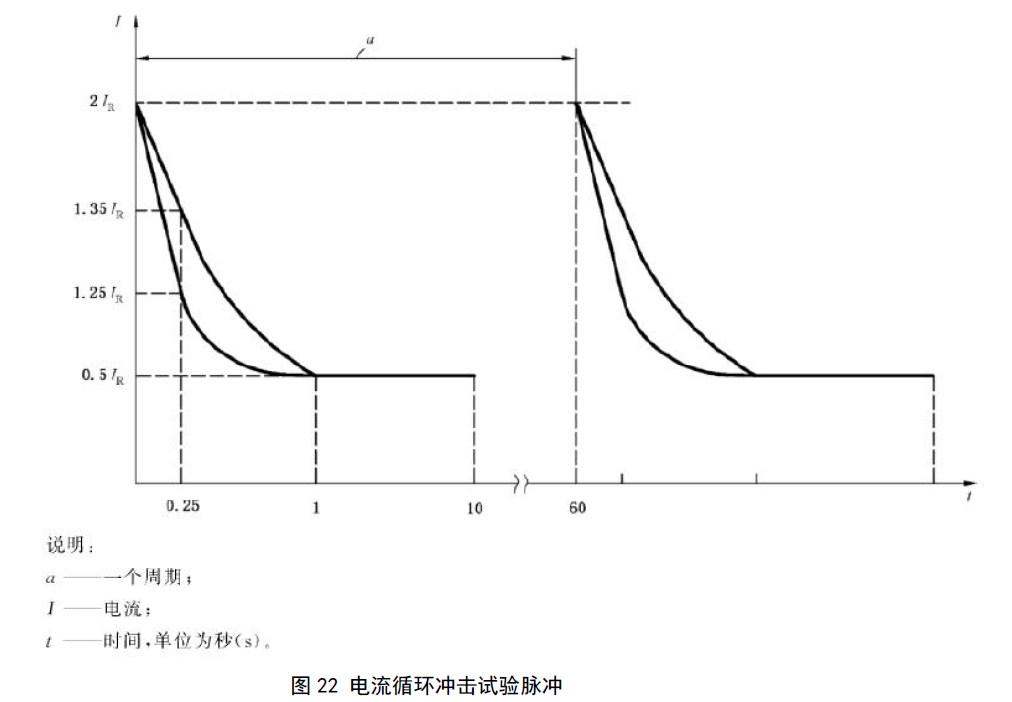
按照图22 和GB/T 31465.1-2015 进行试验。试验电流应在0.25s 内从2IR点降到1.25IR和1.35IR之间。每个周期的最初10s,稳态电流不应低于0.5IR。试验后,应满足第5 条和第6 条熔断时间要求。

8) 温升

参照GB/T 31465.6-2017 测试方法,使用下表规定的负载电流(对于I>250A 产品,负载电流为I/2)对样品通电40min,温升≤50 度。

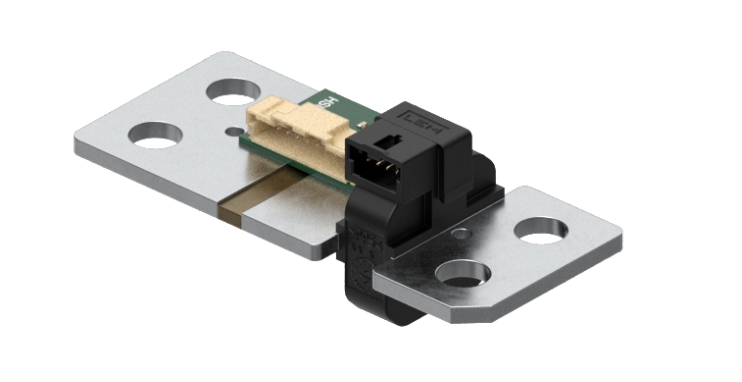
1.5.3.5.4 电流传感器

1) 工作环境温度

在电池包正常工作时,电流传感器工作温度不超过其规格书中明确的工作环境温度范围。

2) 精度及零点漂移

匹配各主机厂/电池包厂家BMS 需求精度及允许的零点漂移大小。

3) 动态范围

满足电池包正常工作电流工作范围,满足主机厂识别各过流故障等级。

4) 功耗

电流消耗<500mA
(未完待续)

来源:小明来电
振动燃烧电源电路汽车新能源裂纹电机爆炸材料NVH
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-04-08
最近编辑:6月前
小明来电
硕士 新能源干货,尽在小明来电~
获赞 11粉丝 10文章 269课程 0
点赞
收藏
作者推荐

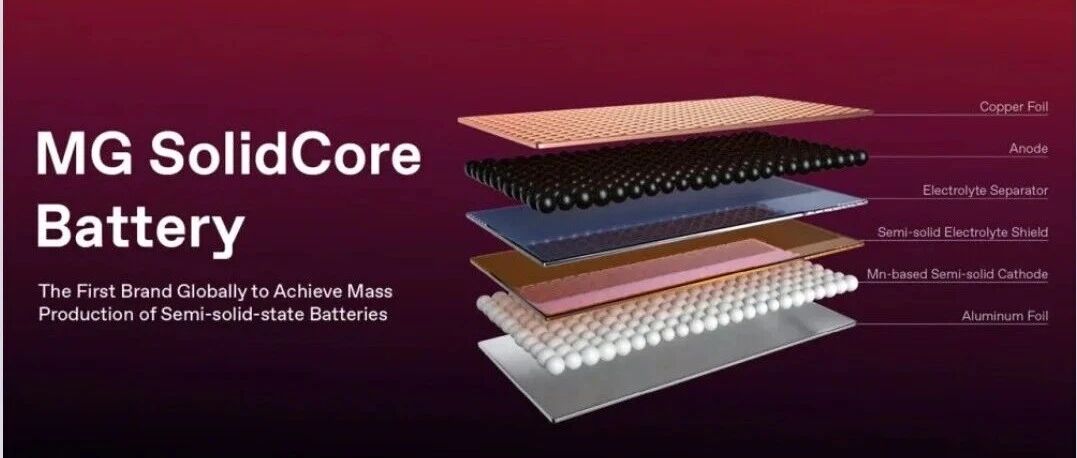
MG 公布全新“SolidCore”电池及“Hybrid+”技术

摘要:MG 公司宣布了其半固态电池技术,该技术被命名为“SolidCore Battery”,声称是首家实现这种电池类型大规模量产的制造商。该技术计划于 2026 年底在欧洲的 MG 电动汽车中推出。此外,MG 还详细介绍了其Hybrid+动力系统的更新内容,包括一个更大的 1.83 千瓦时电池、一个三速混合动力变速器以及一个具有实时地形检测功能的八模式混合动力控制单元。关键工程亮点:SolidCore 电池在每个电芯内使用固态电解质,形成一层保护屏障。MG 表示,这能延长电池使用寿命,并提升低温性能,使得在寒冷环境下无需预热即可实现冷启动,且在寒冷条件下加速性能优于传统的液态电解质电池。在混合动力方面,三速变速器——被描述为细分市场中的首创——旨在通过电动优先策略优化扭矩输出,而集成式 HCU 则管理八种推进模式,并能实时适应地形变化。其重要性所在:半固态电池介于当前的常规锂离子电池与行业长期目标的全固态技术之间,能够提供一条短期内提升能量密度和抗低温性能的可行路径,而无需等到全固态制造难题得到解决。如果 MG 能够以具有竞争力的成本实现大规模量产的承诺,这将给其他大规模制造商带来压力,促使他们加快自身的全固态或半固态研发计划,以在欧洲电动汽车市场中保持竞争力。 凭借其拥有 101 年历史的英国工程创新传统,MG推出了电动汽车电池技术的重大突破——其全新的“SolidCore ”电池的问世。作为全球首家实现半固态电池大规模生产的制造商,名爵在电动化领域树立了新的标杆。该技术提升了续航里程、加快了充电速度、优化了动力输出、提高了安全性,并在低温条件下表现出了出色的性能。与此同时,MG 通过其“Hybrid+”工程创新技术进一步巩固了其在混合动力技术领域的地位。这一成果是在其位于德国的欧洲工程中心正式启用时公布的。MG在欧洲作为MG致力于让全球领先技术惠及大众这一承诺的一部分,其在德国法兰克福的新工程中心将成为实施其“在欧洲,为欧洲”战略的关键枢纽。该设施将专注于开发符合欧洲客户特定需求的车辆,包括当地的气候条件、道路环境和驾驶方式等。 近年来,MG 在欧洲的业务范围得到了显著拓展,其累计销量已超过一百万辆。随着品牌的不断发展,未来的车型将在此基础上继续发扬其优势,提供符合欧洲消费者期望的品质、技术、设计和价值。在英国长桥的马自达工程团队以及伦敦的马自达设计中心的支持下,马自达的产品系列深受欧洲风格的影响,这彰显了该品牌对欧洲市场的长期承诺。MG SolidCore BatteryMG 公司宣布将其半固态电池技术命名为“MG SolidCore Battery”全球首家实现半固态电池大规模量产的制造商提供更长的续航里程、更快的充电速度、更出色的性能以及更优越的低温适应能力,同时安全的电池架构进一步增强了安全性作为欧洲领先的电动汽车品牌,MG 认识到消费者的需求正在不断变化,越来越注重续航里程、性能和在不同气候条件下的可靠性。SolidCore Battery满足了这些需求,全年都能提供更稳定的续航里程、快速充电以及出色的低温性能。固态芯电池技术将于 2026 年底在欧洲的 MG 电动汽车中推出。每个电芯内的固态电解质形成了一层保护屏障,延长了电池的使用寿命,并确保完全符合未来的监管标准。这种结构在低温条件下表现卓越,能够实现车辆立即启动(无需预热),并且在类似条件下比传统电动汽车具有更出色的加速性能。这款 MG SolidCore 电池是专为欧洲市场设计的,其经过精心研发,能够适应当地的道路状况、气候变化以及法规要求,这体现了 MG 长期致力于在欧洲提供先进、可靠且易于使用的电动出行服务的承诺。 MG 混合动力技术MG 正在引领混合动力车市场:2025 年共售出 137,000 辆混合动力车(较 2024 年增长 300%),其中 MG HS 在欧洲大多数国家都是最畅销的混合动力车型。混合动力+技术利用软件和硬件来优化燃油消耗、更快地提供动力,以及实现机械与电动化的更无缝整合,从而提升驾驶舒适性和体验。更大的电池容量能提高效率、延长电动续航里程并降低运行成本。MG Hybrid+技术采用先进的软件和硬件来优化燃油消耗、更快地提供动力,并实现机械与电动化的更无缝整合,从而提升驾驶舒适性和体验。其他改进包括配备容量更大的 1.83 千瓦时的高性能核心电池,以增加纯电行驶的续航里程;还采用了创新的三速混合动力变速器——在该细分市场中属首次——以优化即时的“电动优先”扭矩输出,从而更快地提供动力。一个 8 模式的逻辑引擎有助于提升动力输出的性能和管理能力。这种智能的“Hybrid+”技术还通过出色的噪音和振动抑制效果,进一步提升了车内环境的舒适度。 为了提高安全性,该发动机实现了极高的热效率,而特别设计的三速自动变速器则确保了动力传递的平稳和灵敏,电动机则能即时提供动力,从而实现更出色的性能表现。该系统能够智能地运用多达八种不同的推进模式。通过引入一个完全集成的混合控制单元(HCU),该单元具备实时地形检测功能,车辆能够做出更明智的判断,从而根据不断变化的驾驶条件调整其推进策略,例如在斜坡上也是如此。在谈到最新的技术进展时,MG 欧洲公司及英国副总裁基米·李表示:“MG 的新型SolidCore Battery和Hybrid+技术为我们的客户带来了切实的好处,并使我们的车辆在同类别产品中处于领先地位。这些进步进一步彰显了 MG 致力于让前沿技术及电动化出行方式更加直观、易用且普及化的决心。我们在欧洲开发 MG 车辆、为欧洲市场服务的策略,进一步提升了我们的汽车在欧洲市场中对客户的价值、多样性和吸引力。”来源:小明来电

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈