
焊缝疲劳评定 nCode解决方案

1
焊接在许多⾏业中被⽤作制造金属部件之间结构接头的⼀种有效且经济的方法。
然而,焊接过程的性质意味着焊接接头的疲劳强度通常低于被连接部件的疲劳强度。同时,焊缝往往位于结构的⼏何特征处或截⾯变化处。这些事实导致的结果是,即使在设计良好的结构中,通常也是焊接接头最容易因疲劳而失效。
因此,对焊接结构耐久性的任何评估都必须高度重视对焊接接头的疲劳评估。
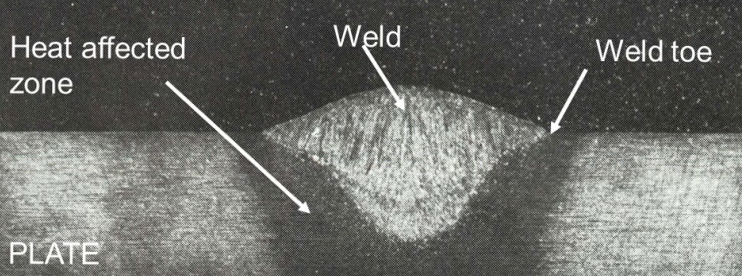
焊接接头的疲劳强度通常明显低于焊接在⼀起的部件(母材)的疲劳强度。原因如下:
1)焊缝的⼏何形状通常会导致应⼒集中(除非是对接焊缝且打磨平整)。应⼒通常在焊缝的焊趾或根部最高,并且该区域的形状可能控制不佳。
2)焊接过程常常会产⽣可作为裂纹起始点的缺陷---夹渣、未熔合、⽓孔等。有⼤量证据表明,焊缝的疲劳寿命通常由裂纹扩展主导。
3)在熔合区周围,存在⼀个热影响区(HAZ),母材在此区域被加热到高温并相当快地冷却。这可能会导致该区域的微观结构和性能发⽣重⼤变化。
4)焊接过程会产⽣残余应⼒,其大小可能与材料的屈服强度相当。
所有这些因素都会导致焊接接头的疲劳强度与被连接部件的疲劳强度有很⼤差异。因此,期望基于被连接板材或其他部件的性能来准确预测接头的疲劳情况是不合理的。
正因如此,⼤多数传统方法和标准都是基于对接头整体疲劳⾏为的表征,通常采⽤曲线的形式。这些曲线有效地综合了焊接时引入的缺陷、未知残余应⼒、缺⼝以及材料性能变化的所有影响。
有许多不同的标准描述了焊接接头疲劳评估的方法,例如欧洲规范3、美国机械⼯程师协会(ASME)锅炉与压⼒容器规范、瑞典焊接钢结构法规以及英国标准BS7608。这些标准在方法上颇为相似。
为简洁起见,这⾥仅介绍BS7608方法的主要特点。
疲劳计算所需应⼒的位置和性质在每种情况下的标准中都有定义,但通常基于范围最⼤的主应力,可能是名义应力,更常见的是焊趾附近的“热点”或“结构”应⼒。
对于基于有限元的实际疲劳计算,确定这种应⼒是主要挑战之⼀。基本思路是确定焊趾位置处的应⼒,但不包括由于焊缝⼏何细节导致的局部应⼒集中的影响。
对于下图所示的施加荷载和均匀弯矩组合的简单情况,结构应⼒可简单计算为焊缝附近板中薄膜应⼒和弯曲应⼒之和。
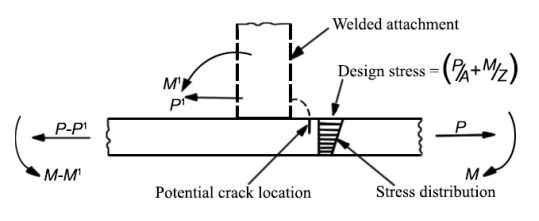
如果⼏何形状和/或应⼒分布更为复杂,则可能需要采⽤下图所⽰的策略。
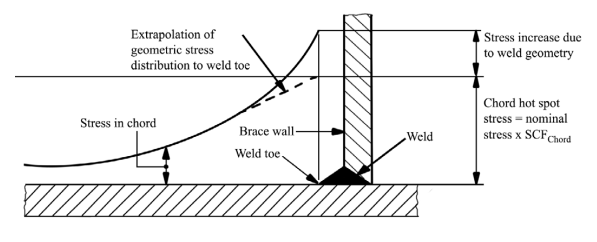
所需应力(上图中的“热点应⼒”)通过将板中的应⼒外推到焊趾来确定,但不包括来自距离焊趾⾜够近以至于受焊趾⼏何形状细节影响的位置的应力。
在BS7608中,应力从距离焊趾 >0.4t 处的应力外推,其 t 是板厚。该标准也允许基于放置在距离焊趾边缘0.1t处的应变⽚,通过实验方法确定应⼒。见下图。
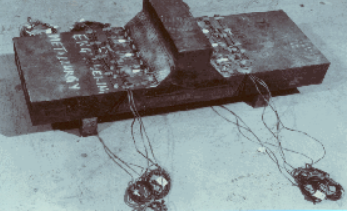
事实上,从有限元解中恢复应力的方法是所有焊接疲劳分析方法和标准的核心问题。
诸如BS7608中所述的标准方法,由于多种原因,在汽⻋应⽤中并未得到广泛应⽤:
1)它们主要是为厚板结构开发的,⽽⼤多数汽⻋焊缝连接的板材厚度⼩于或等于3 mm 。
2)由于焊接⼏何形状和复杂载荷的组合,为桥梁和压⼒容器等⼯程结构设计的焊接分类系统可能难以应⽤于许多汽⻋结构。
3)它们并不总是适合与通常相当粗糙(⽽且⼏乎总是不收敛)的有限元模型⼀起使⽤,⽽这种模型通常⽤于汽⻋⻋身分析。
这些问题是查尔姆斯理⼯⼤学应沃尔沃汽⻋公司要求开发新方法的动机。目的是开发⼀种对软件友好的方法,适⽤于对典型汽⻋结构中的焊接接头进⾏基于有限元的疲劳评估,承受复杂载荷,且所需⽤户⼲预最少。
此方法已被nCode与沃尔沃联合采⽤并随后进⾏了开发,汽⻋原始设备制造商和供应商已成功使⽤。这⾥仅作简要总结。
1)建模策略:该方法要求对缝焊采⽤简单的建模策略,每个焊缝由单排或双排壳单元表⽰,如下图所示。除了将焊缝识别为⻆焊缝或搭接接头并将焊缝单元置于合适的组或属性集中之外,无需进⾏焊缝分类。这使得能够⾃动识别⽤于分析的合适单元。
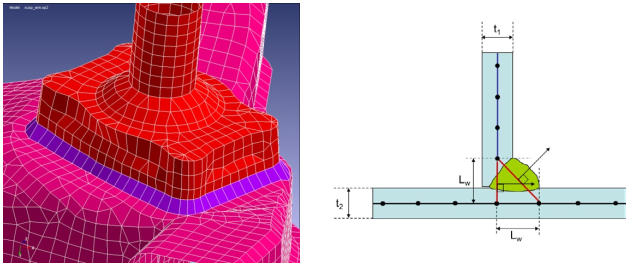
2)应⼒恢复:在原始概念中,基于作⽤在焊趾或焊缝根部单元上的节点⼒和⼒矩计算焊趾处的结构应⼒---本质上是薄膜应⼒和弯曲应⼒的相同组合。
3)材料特性:焊接疲劳性能由⼀对S-N曲线描述,这对曲线表⽰在纯薄膜和纯弯曲载荷条件下焊缝的疲劳强度。根据每个计算点的弯曲比在两条曲线之间进⾏插值。


