首页/文章/ 详情

ANSYS Workbench焊缝静强度仿真分析
7月前浏览1635

前言

今天梳理一下焊缝静强度校核,结合Ansys Workbench软件进行实施与结果评估。

正文

1、焊缝静强度计算目的

焊缝静强度计算有一下三个目的:

① 在已知母材和焊接材料力学性能的情况下,计算焊缝的形状尺寸和长度;

② 在一直焊缝形状尺寸和长度的情况下,选择母材或焊接材料的强度等级;

③ 在已知母材和焊接填充材料力学性能、焊缝形状尺寸和长度的情况下,校核焊缝的安全性。

作为仿真工程师,校核焊缝的安全性是我们的主要目的。

2、焊缝静强度计算方法

(1)判断标准

焊接接头的静强度计算方法从根本上说与材料力学中计算方法相同,只是其计算对象为焊缝金属。目前焊接接头静强度计算仍然以许用应力为基础,评定标准为:

σ≤[σ’]

σ为焊缝的最大工作应力,σ’为焊缝金属的许用应力,包括许用拉应力与许用切应力。

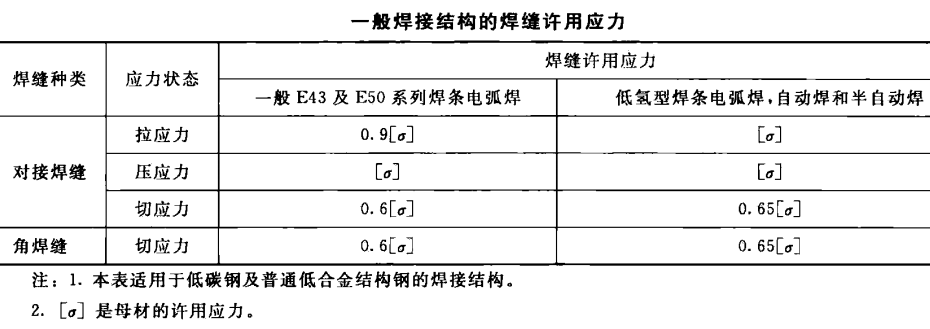
(2)焊缝许用应力

焊缝许用应力经常采用折减系数法进行确定,即按照焊缝金属与母材等强度原则,按母材许用应力乘以一个折减系数,作为焊缝的许用应力,即σ’=α[σ]。其中α为折减系数,考虑了母材的种类、尺寸、焊接方法、焊接材料、焊接工艺、无损检测以及计算简化假设条件,一般取0.5~1.0。

对于熔透的对接焊缝,经质量检查符合设计要求,系数可取1,这意味着焊缝的许用应力与母材相同,该焊缝可不单独进行强度校核。

一般焊接结构的许用应力可按照下表选择。
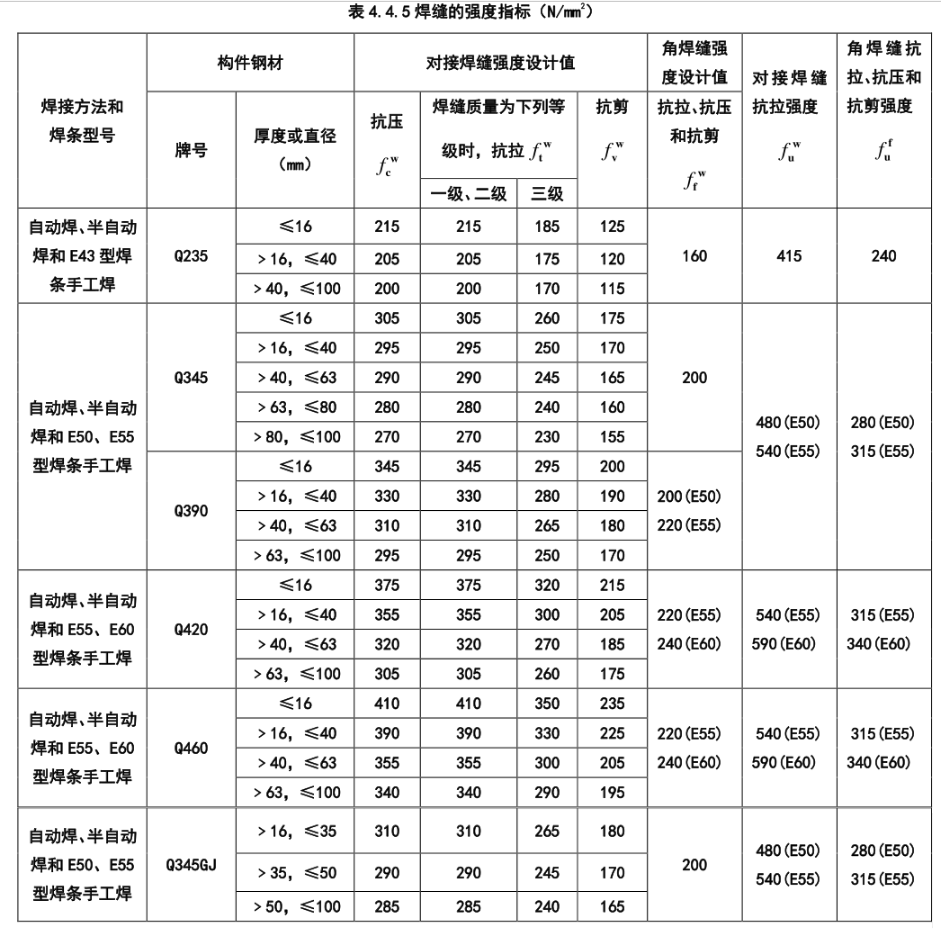
在《钢结构设计规范》GB50017中,根据钢材牌号、焊缝形式与质量等级给出了许用应力,如下表。
(3)焊缝静强度计算简化假设条件

假设条件如下:

① 焊址处和余高过渡区域产生的应力集中对焊接接头强度没有影响;

② 焊接接头的工作应力分布均匀,以平均应力计算;

③ 正面角焊缝与侧面角焊缝的强度和刚度没有区别;

④ 焊脚尺寸的大小对角焊缝强度没有影响;

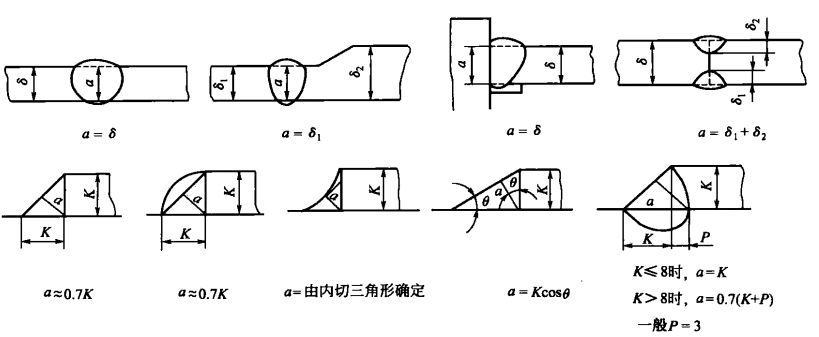
⑤ 角焊缝都是在切应力下破坏,对于等腰直角焊缝,焊缝计算厚度a=0.7K(K为焊脚尺寸)

⑥ 忽略焊缝的余高和少量熔深,以焊缝重点最小断面a为计算面。

各种焊接接头的焊缝计算断面如下图所示。
3、对接焊缝静强度计算

计算对接接头静强度时,首先需要确定载荷,找到承受最大载荷作用的焊缝位置,其次时分析焊缝所受载荷的大小和方向,并求出合力,然后时确定焊缝界面的最小高度和有效长度,得出焊缝有效工作截面。焊接接头的计算高度a按照上图取,一般不考虑余高,焊缝的计算长度在没有引弧板时需要实际长度减去2t,包含引弧板时,采用实际长度。

对接接头的静强度计算公式见下表。
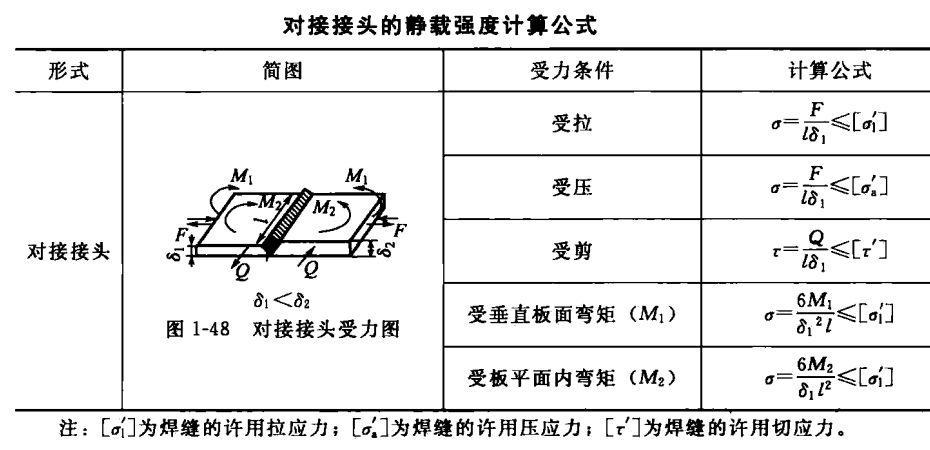
    

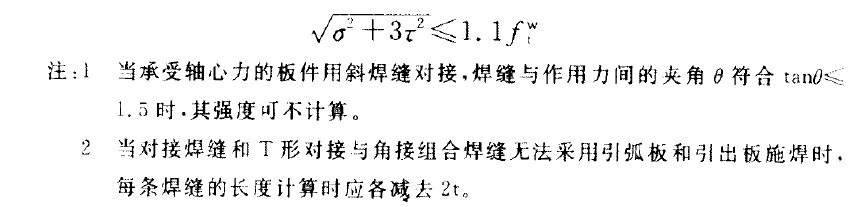
在轴力、弯矩、剪力共同作用时,应分别按照许用拉应力(包括轴力与弯矩)与许用剪应力进行校核,然后在按照这算应力进行校核,这算应力校核公式如下:
示例1(对接焊缝)

a.问题描述(参考《钢结构》例题7-1)

计算模型如下图所示,T型梁中间采用对接焊缝连接,一端固定,另外一端承受150kN载荷,刚才为Q345,焊条类型为E50型,施焊时含引弧板,焊缝质量标准为三级,校核焊缝的强度。
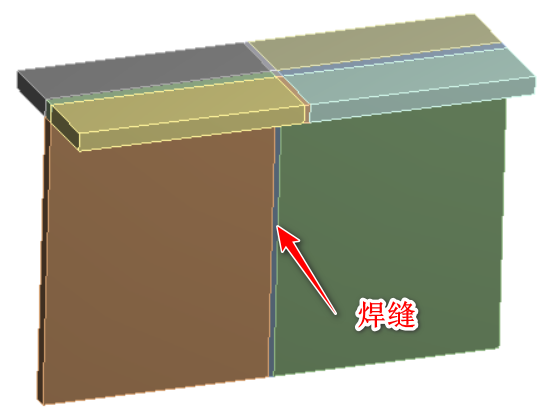
b.计算模型

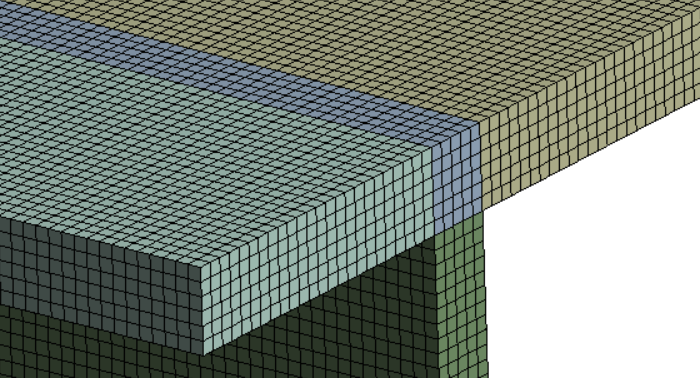
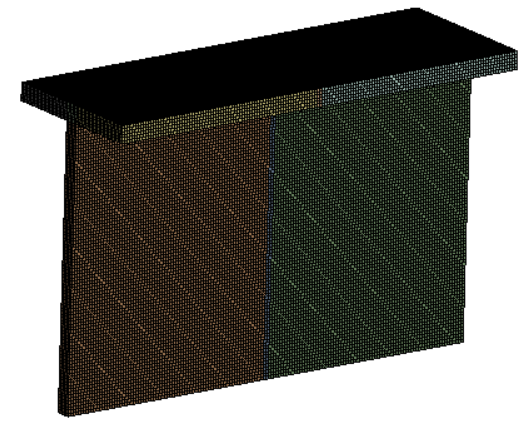
添加静力学分析系统,弹性模量取2e5MPa,泊松比取0.3,网格采用线性单元,网格基准尺寸为2mm,网格示意图如下图。
    

c.边界与载荷

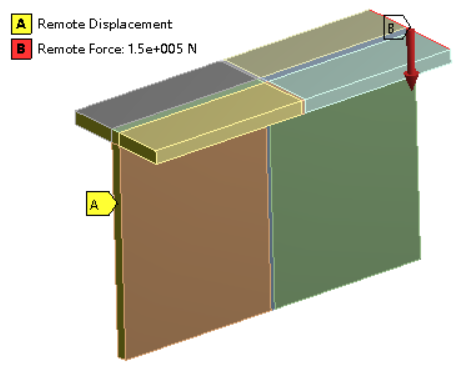
左端通过远程位移固定,在右端上部边线添加Remoteforce(150kN),如下图。
d.焊缝强度评估

计算完成后进行焊缝强度评估。

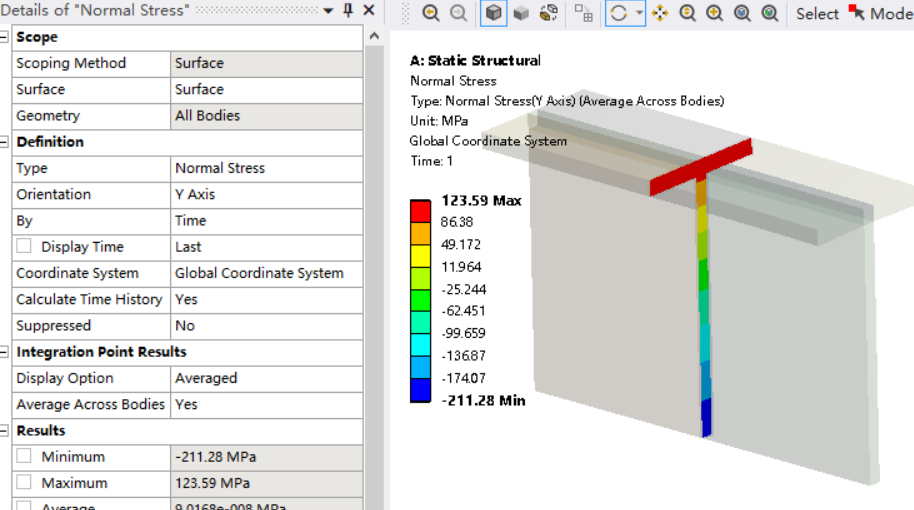
在焊缝的中心位置创建Surface,在结果中添加Normal Stress,进行焊缝法向应力结果提取,如下图,可以看出,在当前载荷作用下,焊缝程序后的最大拉应力为123.59MPa,小于许用应力260MPa,满足抗拉强度要求;最大压应力为211.28MPa,小于抗压许用载荷305MPa,满足抗压强度要求。
    

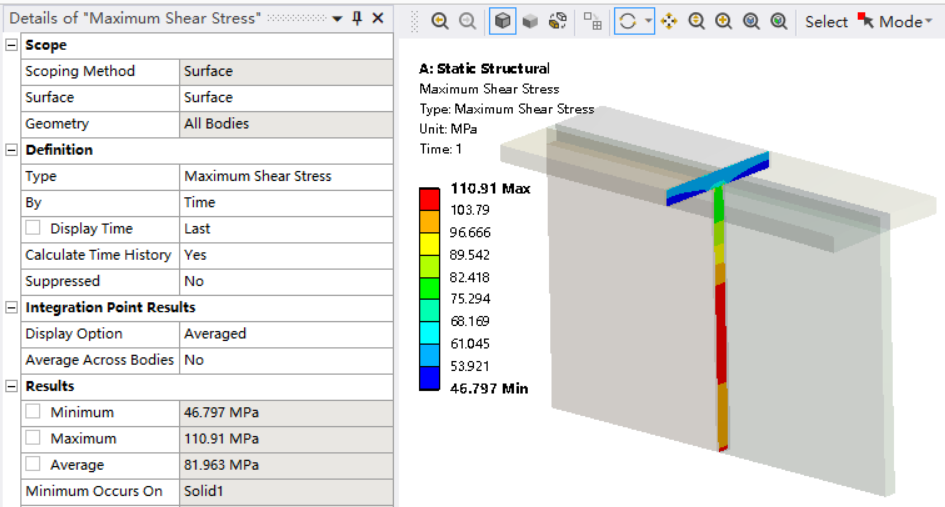
插入Maximum Shear Stress,提取焊缝界面的最大剪切应力,如下图,最大剪切应力为110.91MPa,小于许用剪切应力175MPa,满足剪切强度要求。
    

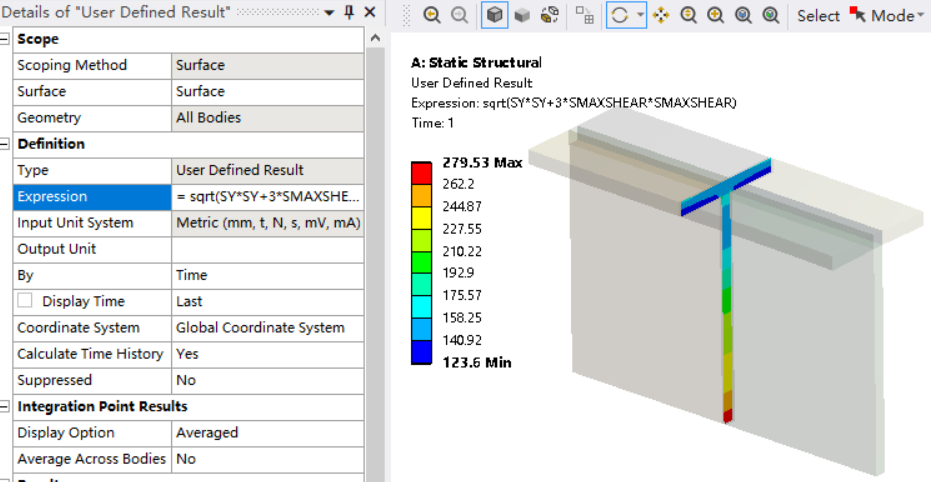
当前焊缝同时包含拉应力、压应力与切应力,故需要校核折算应力,在结果后处理中,插入User Defined Result,在公式中输入“sqrt(SY*SY+3*SMAXSHEAR*SMAXSHEAR)”,提取结果如下图,可以看出折算应力最大值为279.53MPa,小于286MPa(1.1*260MPa),满足焊缝强度要求。
通过校核结果剋有看出,当前焊缝满足强度设计要求。注意法向应力需要根据焊缝的相对位置进行结果提取。


4、角焊缝静强度计算

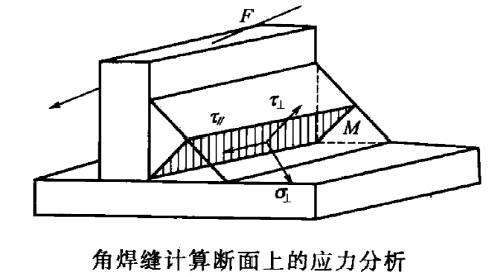
常规角焊缝计算中,无论焊缝的有效截面与载荷方向,均以切应力计算,这种计算方法比较粗略,国际焊接学会IIW关于正面角焊缝在各个方向的承载能力研究结果表明:

① 角焊缝的承载能力与外载荷的作用方向有关;

② 角焊缝承受压力的能力比承受拉力的能力大很多,约1.7倍;

③ 角焊缝承受切力的能力最小,它仅能承受拉力的75%左右;

④ 角焊缝的强度计算按切力虽然比较简单也比较安全,但是不够精确。

GB50017钢结构设计规范针对角焊缝在各种力综合作用下,σf、τf按照下式进行校核:
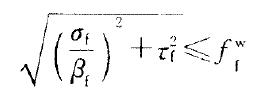
式中:

σf为垂直与焊缝长度方向的正应力

τf沿焊缝长度方向的切应力

fwf为角焊缝的强度设计值

βf为正面角焊缝强度设计增大系数,当承受静力载荷或间接承受动力载荷的焊缝,βf=1.22;对直接承受动力载荷的结构,βf=1.0。
    

示例2(角焊缝)

a.问题描述(参考《钢结构》例题7-5)

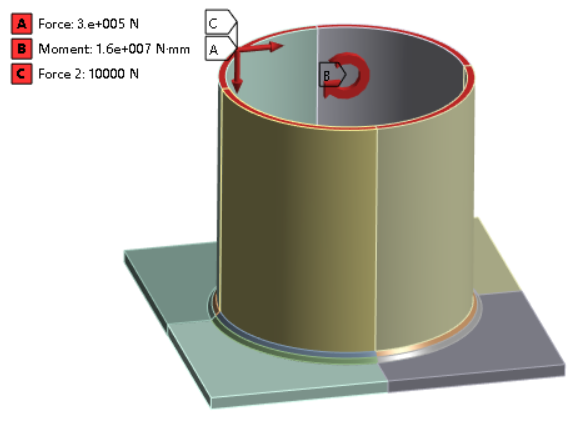
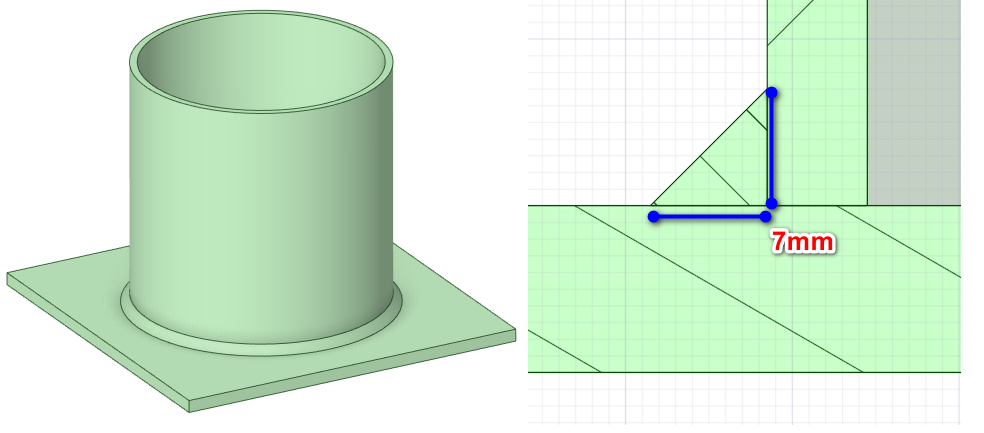
如下图所示钢柱管,外径D=203mm,壁厚t=6mm,与底板采用角焊缝连接,焊脚hf=7mm。承受静载荷:轴心压力300kN,弯矩16kN*m,剪力V=10kN。钢材为Q235,手工焊,E43焊条。验算焊缝的强度。
b.模型处理

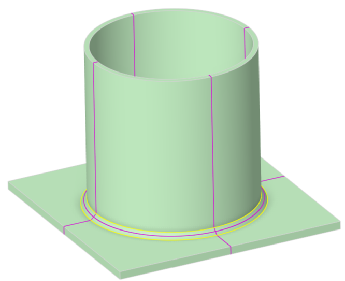
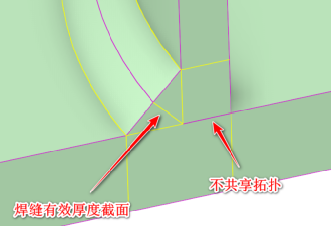
为例保证结果的合理性,需要对模型进行切割,然后进行拓扑共享,切割模型示意图如下(注意需要沿着焊缝有效厚度截面(45°方向)对焊缝进行切分);在共享拓扑是需要特别注意圆管和底部之间没有连接关系,两者之间仅通过焊缝进行传递载荷。
c.网格划分

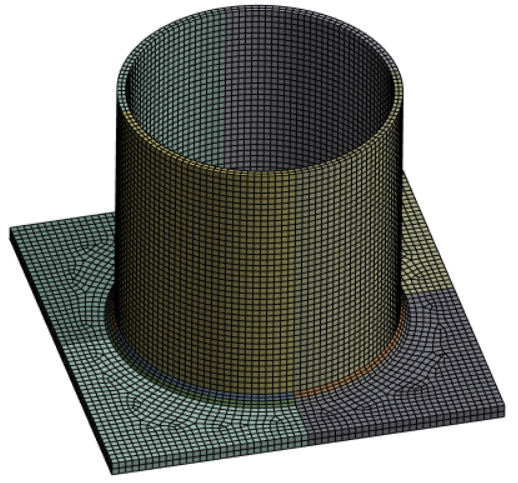
采用线性单元、设置网格基准尺寸为5mm,进行网格划分,得到网格如下图。
d.边界与载荷

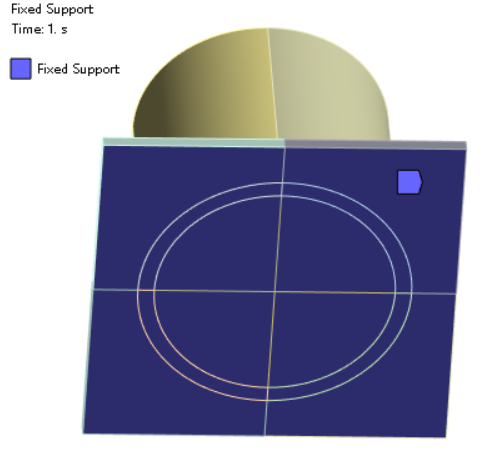
在平板底部进行固定约束,在钢管上表面添加轴向力、弯矩与剪力、如下图。
e.计算与结果后处理

完成以上设置后,开始求解。

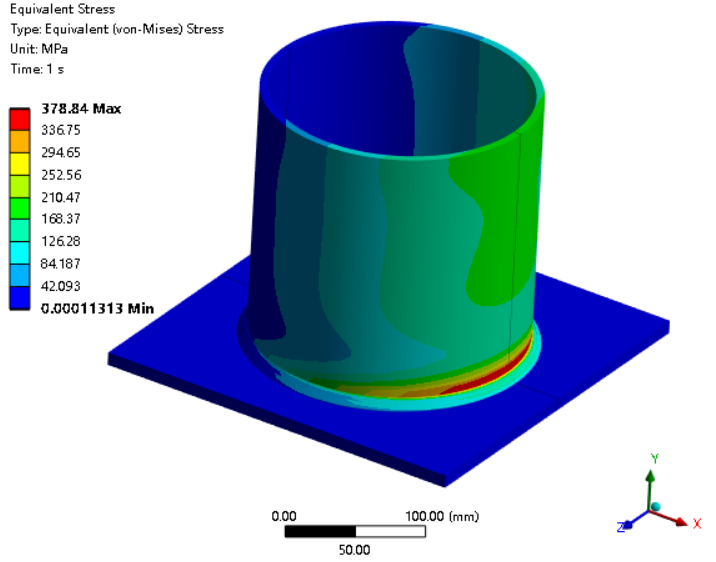
求解完成后提取整体的应力结果,如下图,在X正方向焊缝区域的应力结果最大,峰值应力为378.84MPa,这个应力结果包含了几何突变引起的应力集中,不能作为焊缝强度校核的依据。
类似于对接焊缝,我们需要提取焊缝有效厚度截面的正应力与切应力进行校核,由于当前的焊缝是圆周方向,且有效厚度截面与水平方向存在45°夹角,没有办法直接建立整个焊缝有效厚度截面的Surface,且每个位置的法向不尽相同。本例在校核焊缝时,根据等效应力结果,提取X正方向有效厚度截面四个单元进行强度校核。

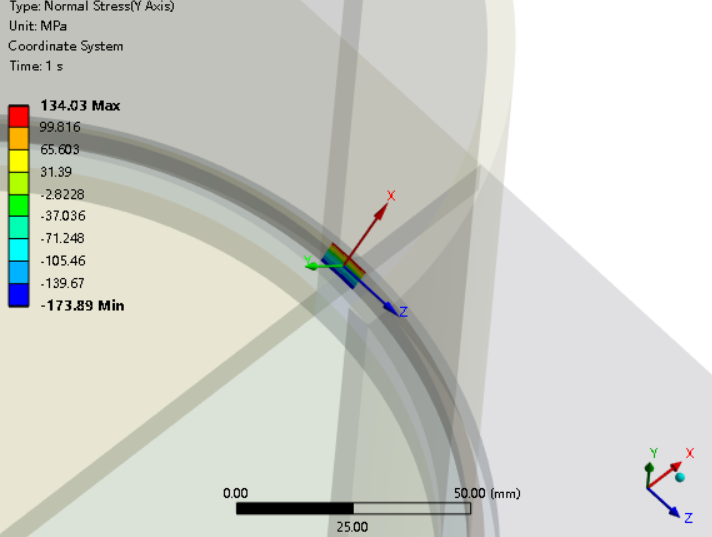
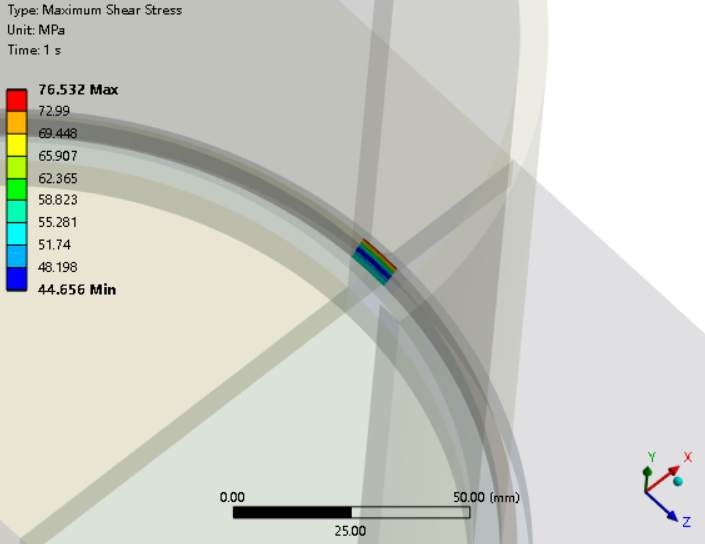
我们提取X正方向(等效应力最大位置)焊缝有效厚度截面,选择四个单元,定义局部坐标系,提取当前单元的法向应力与最大切向应力,最大 法向应力拉应力为134.03MPa,最大 法向压应力为-173.89MPa,Q235角焊缝许用应力为160MPa,抗拉满足要求,抗压局部超过许用应力。
    

当前焊缝同时包含拉应力、压应力与切应力,故需要校核折算应力,在结果后处理中,插入User Defined Result,在公式中输入“sqrt((SY/1.22)*(SY/1.22)+SMAXSHEAR*SMAXSHEAR)”(承受静载荷,系数取1.22),提取结果如下图,可以看出折算应力最大值为153.65MPa,小于160MPa,满足焊缝强度要求。
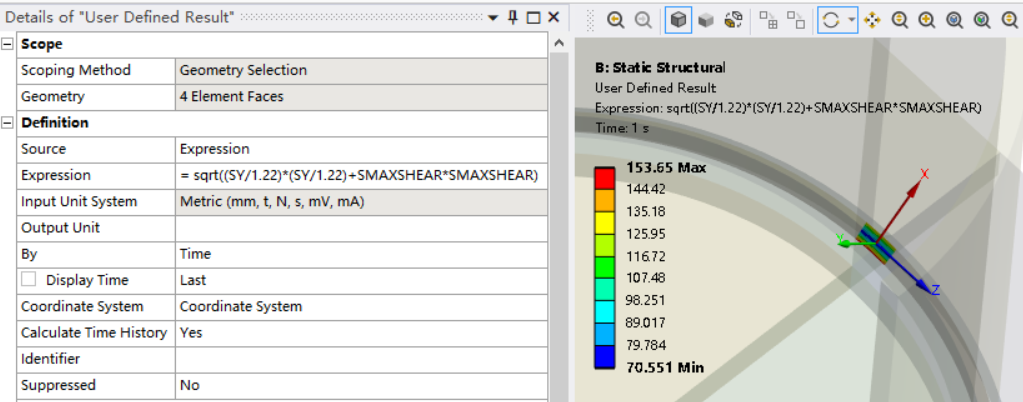
教材中对应点折算应力最大值为155.8MPa,需仿真计算结果基本一致。读者可翻阅《钢结构-钢结构基础》进行查看。  

参考资料  

1、《钢结构-钢结构基础》西安科技大学,陈绍蕃、顾强主编  

2、《钢结构设计规范》GB50017-2017  

3、《焊接结构》[王文先,霍立兴 主编]   

4、Ansys help2023  


--以上--

来源:薛定谔的Cube
Workbench结构基础静力学UM焊接材料ANSYS
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-03-05
最近编辑:7月前
巴郡撸猫人
硕士 签名征集中
获赞 19粉丝 32文章 75课程 0
点赞
收藏
作者推荐

材料磨损与材料性能关系简析!减小摩擦和磨损有哪些措施?

当材料表面之间发生相互接触和滑动时,就会产生摩擦,有摩擦就会产生磨损。对于一种设备,设备的磨损可以造成巨大经济损失。据有关分析指出,世界上1/3~1/2的能源消耗在摩擦上,各种机械零件因摩擦导致的磨损失效也占全部失效零件的一半以上。如果摩擦能够被人为消除,机械设备的发动机、齿轮箱和传动机构等等的效率将会大大提高。如果磨损能够被消除,设备的寿命将大大延长。但是,摩擦和磨损除了以上负面作用,也存在正面的作用。例如,如没有磨损,铅笔将不能在纸上书写,粉笔也不能在黑板上书写。如果没有摩擦,汽车将无法行驶。本文论述回顾一些关于摩擦与磨损的知识,相关公式图表内容主要源于《产品设计中的材料选择》一书和学习总结。--01--摩擦磨损与材料性能关系我们知道,摩擦性能并非是某种材料的属性,而是相对滑动的一对材料的属性。当两个表面在法向载荷为Fn情况下相接触,一个表面相对于另一个进行滑动时,会产生一个力Fs,阻碍其运动。该力与Fn成正比,但与接触面积无关。这意味着,所谓的接触表面并不是完全接触,而是只有一小部分接触,实际接触面积与名义接触面积An无关。因此,摩擦系数μ可以定义为:下图1为各种干燥、未经过润滑的材料在钢表面滑动的近似摩擦系数。可以看到一些材料的摩擦系数很高,主要是因为摩擦时发生了粘合,如橡胶在粗糙的混凝土上滑动。而另一些材料的摩擦系数却较低,如聚四氟乙烯或石墨负载青铜轴承在抛光钢板表面滑动时,摩擦系数仅有0.04。当材料之间发生相对滑动时,表面会产生磨损。即使一种材料比另一种材料硬许多,两个表面也都会产生磨损。通常我们将磨损率W(单位㎡)定义为:实际应用则更多地使用比磨损率(无量纲):比磨损率随着压力P=Fn/An的增大而增大。两者的比例关系为:该比例关系就是磨损率常数ka(单位MPa⁻¹),可用于衡量材料的磨损性能。在给定压力下,磨损率常数越大,磨损越快。在设计时,压力P是由设计承载决定的,而材料表面承载静态接触压力的能力可由材料硬度H衡量。因此,最大承载压力Pmax与表面硬度成比例,即Pmax=C×H。由此,根据磨损率常数公式,受压表面的比磨损率可表示为如下关系式:各类材料的硬度与与磨损率常数如下图:可以发现,材料的硬度与磨损率常数的乘积为一定值,这表明材料硬度越大,磨损率常数越小。--02--摩擦分类与润滑磨损是摩擦的结果,润滑则是减少摩擦和磨损的有力措施。根据两个表面之间的润滑状态,我们将摩擦分为四种:①干摩擦:物体的滑动表面间无任何润滑剂或保护膜的纯金属。②液体摩擦:摩擦表面不直接接触,被油膜隔开。③边界摩擦:两摩擦表面间有润滑油存在,由于润滑油与金属表面的吸附作用,因而在金属表面上形成极薄的边界油膜,边界油膜的厚度小于1μm,不足以将两金属表面分隔开,所以相互运动时,两金属表面微观的高峰部分将互相搓削,这种状态称为边界摩擦。④混合摩擦:处于摩擦、液体摩擦与边界摩擦的混合状态。不同润滑状态下,即不同摩擦类型的摩擦系数范围如下图:注:弹性流体动力学润滑(ElastohydrodynamicLubrication,简称EHL)是一种在高副接触(如齿轮、滚动轴承等)中发生的特殊润滑现象,其核心是利用流体的黏性和弹性变形的协同作用,在高压条件下形成稳定的润滑膜,以减少摩擦和磨损。--03--磨损分类与减小磨损的措施一、磨损分类摩擦将导致零件表面材料的逐渐损失,这种现象称为磨损。工程上常利用磨损原理来减小零件表面的粗糙度,如磨削、研磨、抛光、跑合等。磨损过程大致可分为三个阶段:磨合磨损阶段、稳定磨损阶段和剧烈磨损阶段,如下图所示:按照磨损的机理及零件表面磨损状态的不同,我们把磨损分为:①磨粒磨损该类磨损是由于摩擦表面上的硬质突出物或从外部进入摩擦表面的硬质颗粒,对摩擦表面起到切削或刮擦作用引起。比如,在沙尘环境中工作的机械设备,沙尘颗粒进入摩擦副之间造成的磨损。②粘着磨损(胶合)是指材料粘着作用引起的磨损,按程度不同分为:轻微磨损、涂抹、擦伤、撕脱、咬死。在一些重载的齿轮传动中,如果润滑不良,齿面容易发生粘着磨损。这种磨损需通过合理的选择配对材料,采用表面处理,限制摩擦表面的温度,控制压强及采用含有油性极压添加剂的润滑剂等来减轻磨损。③疲劳磨损(点蚀)此类磨损是两摩擦表面为点或线接触时,由于局部的弹性变形形成了小的接触区。这些小的接触区形成的摩擦副如果受变化接触应力的作用,则在其反复作用下,表层将产生裂纹。这类磨损需要合理的选择材料及材料的硬度,选择粘度高的润滑油,加入极压添加剂或减小摩擦面的粗糙度值等,可以提高抗疲劳磨损的能力。④腐蚀磨损是指在摩擦过程中,摩擦面与周围介质发生化学或电化学反应而产生物质损失的现象。实际上大多数的磨损都是以上述四种磨损形式的复合形式。那如何有效减小磨损呢?二、减小磨损的一些措施通常减少磨损可以从正确选用材料、进行有效的润滑、采用适当的表面处理、改进结构设计、正确的使用维修与保养等多方面入手。①合理选材首先,材料选择需匹配性能需求。选择材料时,应根据设备的工作条件(如载荷、速度、温度、环境介质等),选择硬度高、耐磨性好、耐腐蚀性强的材料。例如,加工硬材料时选用硬质合金刀具,高温环境下使用陶瓷或高温合金材料。此外,材料选择还需考虑材料兼容性,确保摩擦副材料之间具有良好的兼容性,避免因材料间的化学反应、电位差等导致腐蚀磨损或粘着磨损。②优化结构设计结构设计需考虑降低接触应力。通过增大接触面积、合理分布载荷等方式,减少单位面积上的压力,从而降低磨损风险。比如采用更大的轴承、增加支撑点或优化部件的几何形状。此外,结构设计时需避免微动磨损。对于可能存在微幅振动或相对位移的部件,设计时应尽量减少接触面的相对运动,或采用防微动磨损的结构,如增加阻尼、使用弹性垫片等。对于高速、高负荷的设备,结构设计还需致力于改善散热条件。设计良好的散热通道或冷却系统,可及时带走摩擦产生的热量,防止因温度升高导致材料性能下降,加剧磨损。③润滑材料与润滑方式前面已经提到,润滑可以减小摩擦,当然也就减小了磨损。对于一种设备,应当选择合适的润滑剂。可根据设备的工作条件和摩擦副材料,选择粘度合适、润滑性能良好的润滑油、润滑脂或固体润滑剂。比如重载低速设备选用高粘度润滑油,高温环境选用耐高温润滑脂。使用润滑方式降低摩擦和磨损需确保设备润滑充分。这需要采用合理的润滑方式,如油浴润滑、压力润滑、喷雾润滑等,保证润滑剂能够均匀、及时地到达摩擦表面,形成有效的润滑膜。④表面处理与强化可通过喷涂、电镀、化学镀、气相沉积等方法,在摩擦表面形成一层耐磨、耐腐蚀的涂层,如硬质合金涂层、陶瓷涂层、镀铬层等,可提高表面的硬度和耐磨性,从而降低磨损。此外,对金属材料进行淬火、回火、渗碳、渗氮等热处理,可改变材料表面的组织结构和性能,提高硬度、强度和耐磨性,也能提高耐磨性。采用喷丸、滚压、磨削等机械加工方法,也能对摩擦表面进行强化处理,提高表面的硬度和疲劳强度,减少磨损。⑤正确使用与维护磨损关系到设备使用寿命,减小设备磨损也需要从使用和维护上下功夫。如规范操作,避免超载、超速、频繁启停等不当操作,从而减少对设备的冲击和磨损。定期检查与维护,及时发现和处理磨损问题,如磨损程度、润滑情况、紧固件的松动等,对磨损严重的部件及时进行修复或更换。对于有灰尘、杂质、水分等容易进入摩擦表面的情况,还应采取措施避免磨粒磨损和腐蚀磨损可采取密封、防尘、防腐等防护措施。好了,由于篇幅问题,下期咱们来看看ANSYS中如何做磨损仿真分析。来源:薛定谔的Cube

未登录
1条评论
孔祥Q
签名征集中
15天前惠州
你好,能分享一下源文件吗?
回复
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈