【机械设计】零件加工的秘密法则:掌握这些通用技术条件,质量提升立竿见影
在精密机械的世界里,没有“差不多”,只有严丝合缝的精确。
一台价值数百万的数控机床突然停机,原因竟是一个成本不过几十元的连接件尺寸超差0.01毫米。公司上下焦急万分,机修主管老王却镇定自若地走向备件库,取出一个完全符合技术条件的替代零件。
“通用技术条件就是零件的‘身份证’,符合标准才能互换通用。”老王的话让在场年轻工程师恍然大悟。这0.01毫米的差异,往往区分了合格品与废品,决定了设备能否稳定运行。
01 通用技术条件:机械制造的共同语言
想象一下,如果每个机械师都按自己的想法加工零件,世界将会怎样?同样的螺栓可能无法拧入螺母,轴承装不进轴孔,整个机械工业将陷入混乱。
通用技术条件正是为避免这种混乱而生的工程共识,它建立了零件从设计到制造再到检验的全流程标准。
对于机加工车间而言,这些条件不是束缚创造力的枷锁,而是确保互配性、降低成本的基石。当所有参与者使用同一种“语言”,效率与质量自然提升。
更重要的是,通用技术条件将质量要求量化、可视化。它告诉操作者:“这个孔不是‘大约’10毫米,而是必须在10.00到10.02毫米之间。”这种精确表述消除了歧义,让质量控制有了明确依据。
02 尺寸精度:加工件的数字生命线
尺寸精度是切削加工最直观的质量指标,它直接决定了零件能否装配到位、履行功能。
公差等级体系是尺寸精度的核心框架。国际通用的IT公差等级从IT01到IT18,数字越小精度越高。常见的轴孔配合中,IT6-IT7级用于精密机床主轴,IT8-IT9级用于一般传动件,IT10-IT11级则用于不重要的结构件。
选择公差等级需平衡功能需求与加工成本。精度每提高一级,加工成本可能增加30%-50%。因此,“足够好”而非“尽可能好”才是明智选择。
在实际生产中,公差标注应遵循清晰明确原则。一个完整的尺寸标注应包括基本尺寸、公差带代号和极限偏差值。对于有配合要求的尺寸,必须明确配合性质,如H7/g6表示基孔制间隙配合。
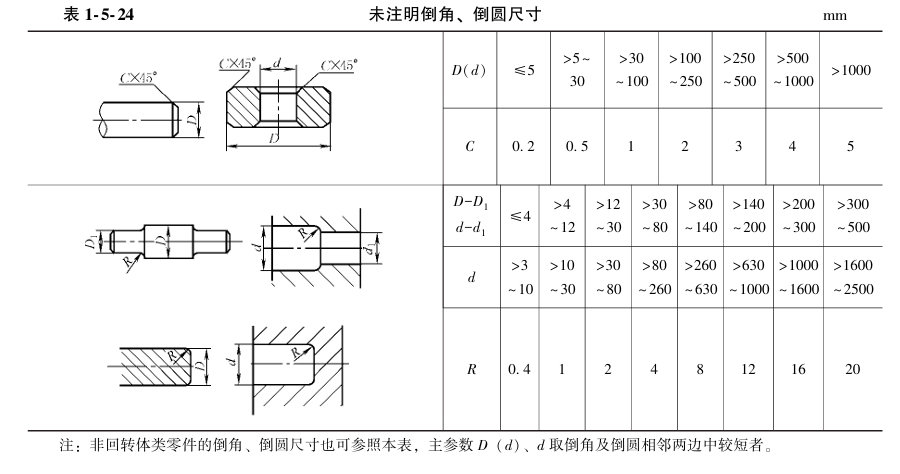
未注公差同样重要。对于非关键尺寸,图纸上通常不标注具体公差,但这不意味可以随意加工。GB/T1804标准规定了未注公差的等级和数值,制造方必须知晓并遵守这些隐含要求。
03 形位公差:看不见的精度守护者
如果说尺寸公差控制“大小”,那么形位公差则控制“形状和位置”。很多时候,零件尺寸完全合格,却因形位偏差而无法 正常使用。
直线度与平面度是基础形位要求。以机床导轨为例,即使宽度和高度尺寸完美,若直线度超差,滑块运动时就会产生振动和磨损。平面度对密封面尤为重要,细微的不平就会导致泄漏。
圆度与圆柱度控制回转体形状。一个“椭圆”的轴即使在直径公差内,也会引起轴承异常磨损和机器振动。高精度主轴圆柱度通常要求不超过0.003毫米。
位置关系公差包括平行度、垂直度、同轴度等。变速箱中齿轮轴的平行度偏差会导致啮合不良、噪音增加;泵体中叶轮与壳体的同轴度偏差则影响效率和寿命。
形位公差的合理标注是技术图纸的高级语言。工程师必须理解各种符号含义,如“⊥”表示垂直度,“◎”表示同轴度,并正确运用于设计图纸中。
04 表面粗糙度:微观世界的质量密码
表面粗糙度是零件最直观的“皮肤状态”,它影响摩擦、磨损、密封、疲劳强度等多个性能。
粗糙度评定参数主要有Ra、Rz、Ry三种。Ra是最常用的轮廓算术平均偏差,直观反映表面总体粗糙程度;Rz是轮廓微观不平度十点高度,更关注峰谷差异;Ry是轮廓最大高度,用于关键密封表面。
不同加工方法能达到的粗糙度范围不同:精密磨削可达Ra0.008-0.1μm,精车一般为Ra1.6-3.2μm,普通铣削则为Ra3.2-12.5μm。根据功能需要选择合适工艺,既不“过度加工”增加成本,也不“加工不足”影响性能。
有趣的是,并非所有零件都需要“镜面效果”。适当的粗糙度有助于润滑剂储存、涂层附着,某些情况下甚至需要刻意保持一定表面纹理。
粗糙度测量有接触式和非接触式两种方法。接触式轮廓仪精度高但效率低;非接触式光学测量速度快,适合在线检测。现代车间越来越多采用后者提升效率。
05 材料与热处理:内在品质的决定因素
再精密的加工也离不开优质材料的基础支撑。材料选择如同为建筑选择石材,决定了零件的根本性能边界。
常用切削材料包括各类碳钢、合金钢、不锈钢、铝合金和铜合金。45钢综合性能好,是最常用的结构钢;40Cr经热处理后强度大增,适合重要齿轮和轴类;304不锈钢耐腐蚀,用于食品化工设备;6061铝合金轻而强,在航空航天广泛应用。
热处理工艺是材料的“第二次生命”。淬火提高硬度,但增加脆性;回火降低脆性,保持一定硬度;调质处理获得优良的综合机械性能;表面淬火使零件“外硬内韧”,耐磨又抗冲击。
材料选择必须考虑加工性能。易切削钢含硫、磷较高,切削阻力小,但力学性能略低;不锈钢韧性好但导热差,加工时需特别注意排屑和冷却。
材料认证是高端制造的必要环节。重要零件要求材料供应商提供化学成分报告、力学性能测试报告,确保每批材料符合指定标准。
06 检验与测量:质量控制的最后防线
没有检验的制造如同没有考试的课堂,难以确保学习效果。科学的检验方法和技术是通用技术条件得以落地的保障。
基础量具包括卡尺、千分尺、百分表等,适合车间现场快速检测。精密仪器如三坐标测量机、轮廓仪、圆度仪等,则提供更高精度和全面数据。
现代测量技术正朝着自动化、智能化发展。在线测量系统将检测融入加工过程,实时反馈调整;机器视觉技术快速识别表面缺陷;蓝光扫描获取复杂曲面完整数据。
抽样检验策略是大批量生产的质量控制关键。全检成本过高,科学的抽样方案如GB/T2828标准,通过少量样本推断整批质量,平衡风险与成本。
检验不只是“找问题”,更是过程改进的数据来源。通过统计分析测量数据,可以发现加工系统的稳定性、刀具磨损规律、机床温度变形等深层次问题。
07 常见缺陷与预防:实战中的经验结晶
即使技术条件明确,加工中仍会出现各种缺陷。识别这些“常见病”并知道如何“治疗”,是每个机械师的必修课。
尺寸偏差是最常见问题,原因包括刀具磨损、机床误差、热变形等。预防措施包括定期刀具补偿、机床精度验证、控制环境温度等。
形状误差如锥度、鼓形、鞍形等,多由机床几何误差或受力变形引起。使用顶尖支撑细长轴、合理选择切削参数可有效改善。
表面质量问题包括振纹、毛刺、烧伤等。振纹源于工艺系统刚度不足,可通过增强夹具、调整转速消除;毛刺是切削过程的自然产物,需要专门去毛刺工序;烧伤则因冷却不足或参数不当造成。
位置关系错误常常由夹具定位不准确或零件装夹变形导致。优化夹具设计、控制夹紧力是解决关键。
缺陷分析需要系统性思维。当一个零件出现问题时,不应只看这个零件本身,而应回溯整个工艺链:材料是否合格?程序是否正确?刀具是否完好?机床状态如何?只有全面排查,才能找到根本原因。
通用技术条件不是束缚创造力的牢笼,而是工业化生产的共同契约。它让来自不同企业、不同地区的零件能够精确配合,让复杂设备的维修更换成为可能,让质量有标准可循、有方法可控。
对于切削加工从业者而言,掌握这些技术条件就像是掌握了行业的“语法规则”。只有正确运用这些规则,才能制造出既符合图纸、又满足功能的优质零件。
在机械制造的世界里,真正的专业始于对通用技术条件的深刻理解和严格执行——这是区分普通加工者与卓越工程师的关键所在,也是中国制造向中国创造跨越的必经之路。
机械设计的内容讲解到此结束,留言功能已开通,欢迎各位进行补充。
-End-
文案来源:时光
排版编辑:时光
图片来源:互联网(未找到版权归属,如有侵权,请联系作者删除)