
CETOL 公差分析软件在医疗吻合器的应用|COVIDIEN
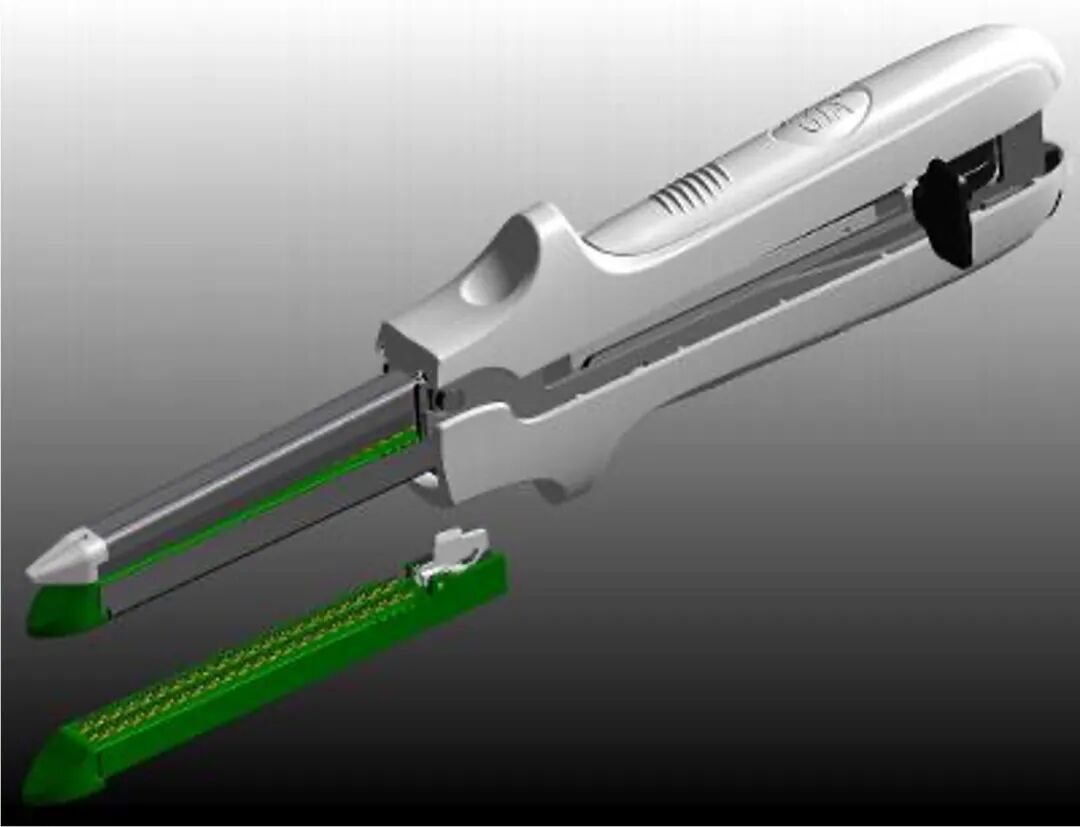
在现代外科手术中,高端医疗器械的精密性与可靠性是保障手术效果的重要基础。以 COVIDIEN 带自动缝合一次性割吻合器为例,该装置本质上是一个大型的内部缝合器械,能够放置超过 50 个缝合钉,减少手术时间和术中出血。实现这一临床价值的关键,在于对缝合钉位置、均匀性和弯曲度的严格控制,而这必须通过精准的公差管理来保证。
该吻合器的性能体现在缝合钉成型的一致性、切割的完整性以及组织的完美对合上。缝合钉的位置精度、均匀分布和弯曲形状都要求严格的公差控制才能确保器械正常运作。任何一个关键尺寸的微小偏差,都可能在临床使用中产生影响,因此必须在研发阶段就建立系统化的公差分析方法。
面对复杂的设计挑战,COVIDIEN 作为所有设计工程师的标准工具。该软件与主流CAD系统无缝集成,采用参数化建模模式的自动化流程。这一方法具有多重优势:
标准化与一致性
Standardization and Consistency
确保所有工程师遵循统一的高标准进行设计,减少人为误差。
前瞻性预测
Forward-looking Predictions
在设计阶段即可通过虚拟模型模拟制造公差和装配偏差,精准预测缝合钉的最终成型质量。
高效优化
Efficient Optimization
参数化模型能快速分析不同公差分配方案,引导工程师优化最关键尺寸;直观的操作流程显著降低了专业公差分析的技术门槛,使设计团队能更专注于创新而非软件操作,实现可靠性、成本与效率的最佳平衡。
通过应用 CETOL 6σ 进行严格的公差分析,不仅为吻合器等高端器械的可靠性提供了关键技术支撑,致力于提升临床安全与手术效率,其价值更体现在对企业发展的宏观推动上:通过提高设计效率加速产品上市,通过精准控制释放创新潜力,最终为企业构建长期的竞争优势。
登录后免费查看全文
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2025-12-15
最近编辑:9月前

全球GD&T和机械变异专家


还没有评论
相关推荐
最新文章
热门文章
