关节模组四连篇·第3讲|24N20P、51匝、4并2串——一台无框电机的拆解答案
本文为电机视窗原创「关节模组四连篇」实战记录,所有尺寸均来自本次拆解样件的实测读数,同一尺寸量 5 次取均值。样机 F60-13-KV100,资料值 320 W / 0.74 N·m / 48 V / 24N20P,报告版本 20261015。
上一期把电机送上测试台,13 项实测对着参数表逐项比完,结尾留了几个待核实的尾巴。
这一期不讲性能,只讲结构。把定子、绕组、汇流板、转子一层层拆开,用千分尺和卡尺,把「24 槽 20 极」这五个字量回具体的形状。
先说清一件事:拆解测绘的价值不在「抄尺寸」,而在「闭合」。
单看一个数没有意义,几个数放在一起能对上,才说明你量对了,也读懂了设计者为什么这么取。所以本文每一节末尾都做一次算术校验——用手里的两三个尺寸去推算第四个,看它是否与实测吻合。对得上的地方我把算式列出来,对不上的地方我直说对不上,不圆。
一、拆的是什么:一台没有壳的电机
拆解对象是xx公司生产的 F60-13-KV100 无框电机。所谓无框,就是定子和转子单独交付,没有机壳、没有端盖、没有轴、也没有轴承。这些都由设备方补上——把定子直接压进关节壳体,转子套在客户的轴或法兰上,编码器和传动机构一并统筹设计。
省掉独立机壳的好处很直接:空间占得少,末端重量轻。资料标注质量 161 g,这个数字放在人形机器人的腕部、末端旋转机构、轻负载关节上,是有意义的。驱动电压标注 12–48 V,典型 48 V。
拆完摊开,一共五类零件:定子铁芯(带灌封)、24 个集中绕组线圈、一块环形汇流 PCB、转子铁芯、20 片磁钢。
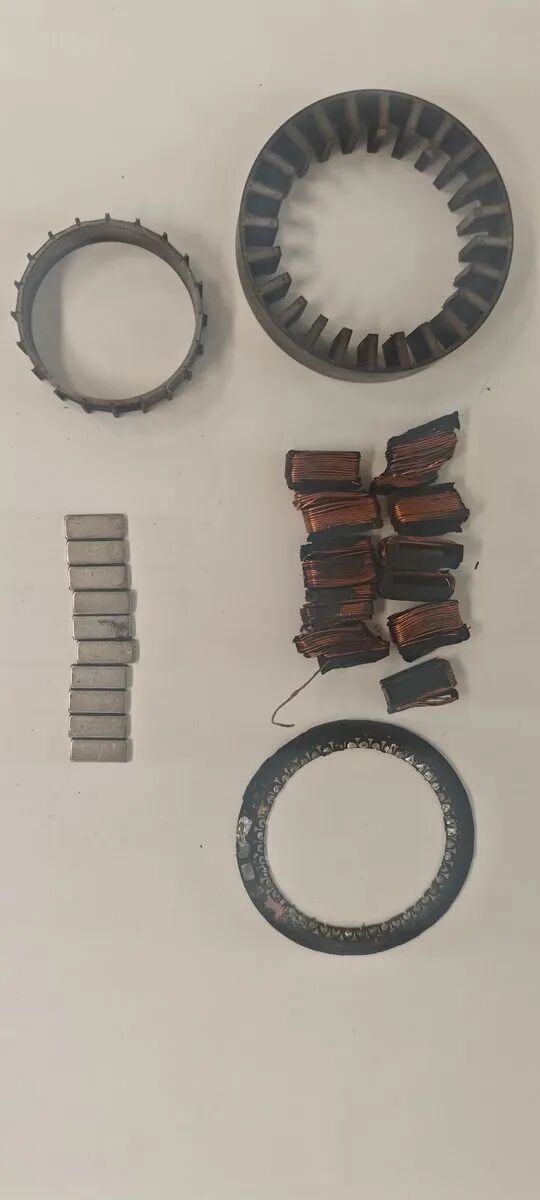 图1
(图注:拆解后的主要零部件。左上转子铁芯(外缘可见周向凸台),右上定子铁芯(24 槽、整圆、无齿靴),左中磁钢(图中 9 片,实物共 20 片),右中集中绕组线圈,下为汇流 PCB 环)
拆解顺序是从外往内:定子外侧被灌封材料完全包住,先破开灌封层露出铁芯与汇流 PCB,再把 PCB 与线圈的焊点逐个分离——这一步是整个拆解里最关键的一步,只有焊点全部脱开,万用表测到的才是「板子怎么接的」,而不是「板子加线圈怎么接的」。
拆完才知道,这台电机在结构上有一句很统一的话:每一步都在给工艺让路。证据在下面几节里。
二、定子:60 mm 外圆里的三层结构
定子由三样东西组成——叠压铁芯、集中绕组、汇流 PCB,外面整体灌封。没有独立的塑料绝缘骨架,这一点第五节单独讲。
先看全部实测尺寸(同一尺寸量 5 次取均值;槽深与端部绕组直线长为建模取值,其余为实物测量)。
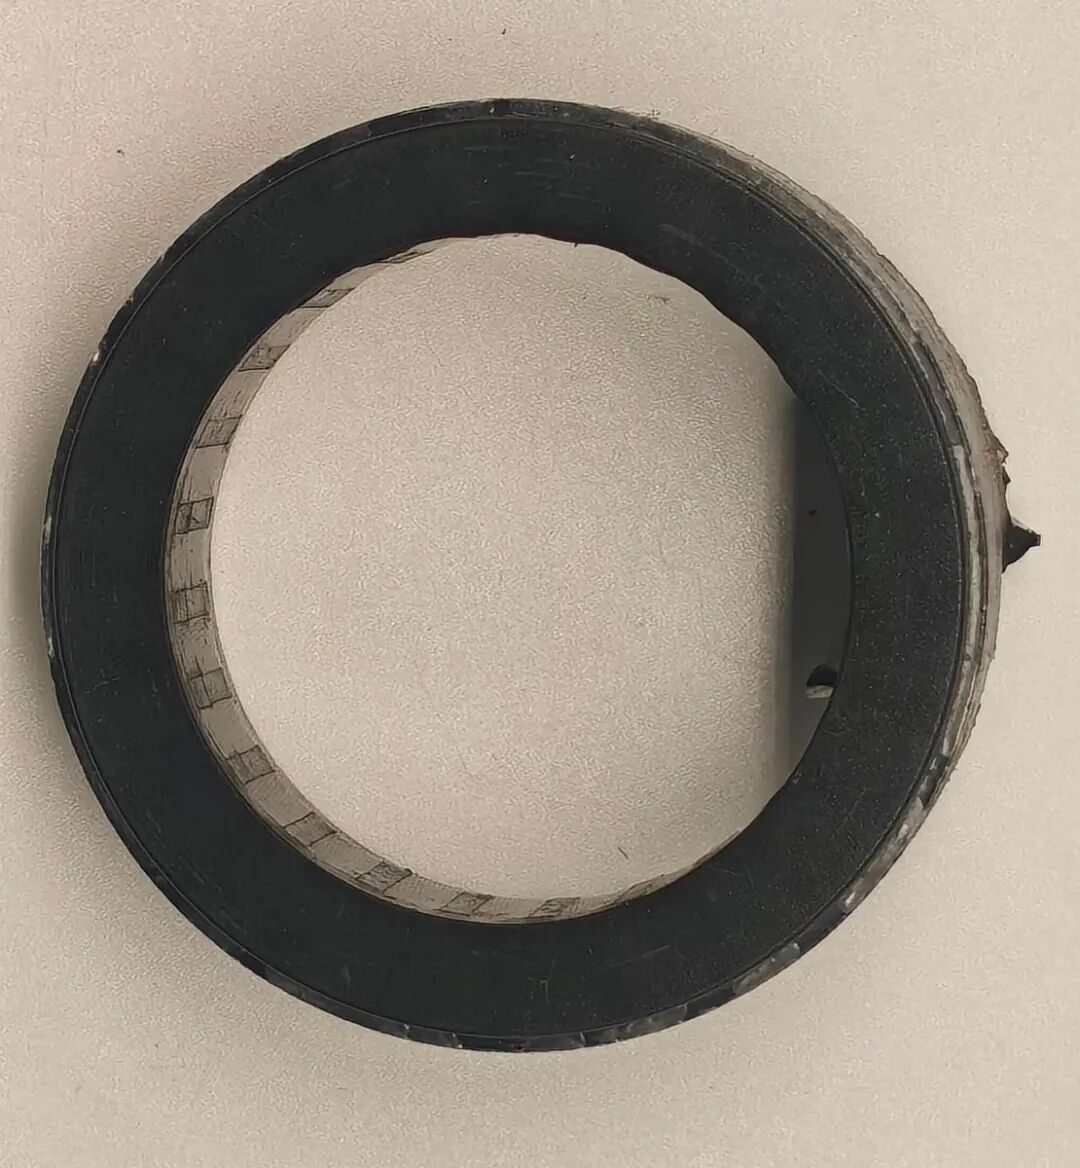 图2
(图注:灌封后的定子组件。外侧被灌封材料整体包覆,看不到铁芯轮廓;内外圆均为模压尺寸)
1. 第一次闭合:齿宽 + 槽口 = 一个槽距
定子内径 42.992 mm,内圆周 = π × 42.992 = 135.06 mm,24 个槽平均下来,一个槽距是 5.628 mm。
实测齿宽 2.186 mm、槽口 3.45 mm,两者相加 5.636 mm。
差 0.008 mm,0.15%。
这个加法能对上,说明两件事。
第一,槽是平行齿:齿宽从齿顶到齿根不变,没有做成梯形。
第二,齿没有靴。槽口 3.45 mm 就是槽在气隙侧的宽度,一点没收口——如果是常规带齿靴的槽形,槽口会明显小于槽身,这个加法立刻对不上。
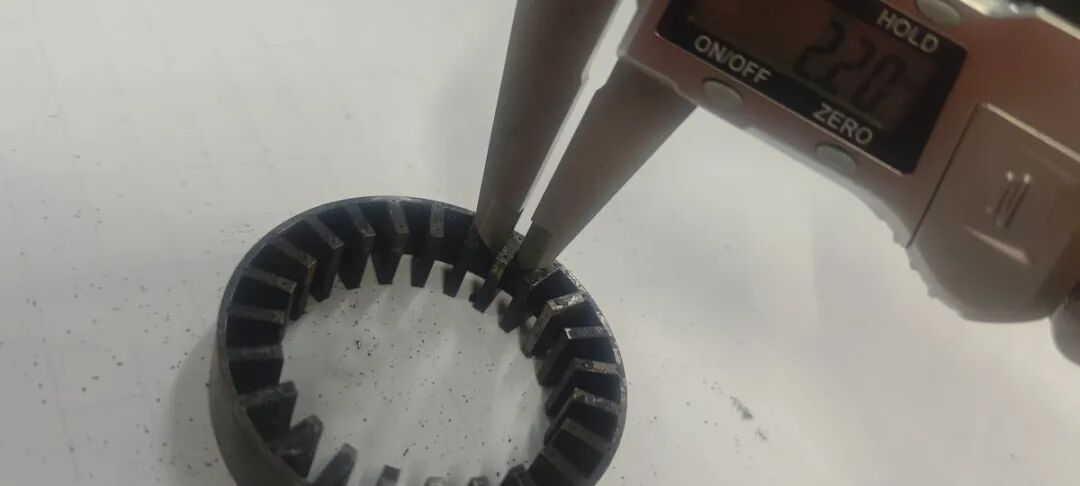 图3
(图注:齿宽测量,5 次均值 2.186 mm。齿的两侧平行,从齿顶到齿根没有锥度)
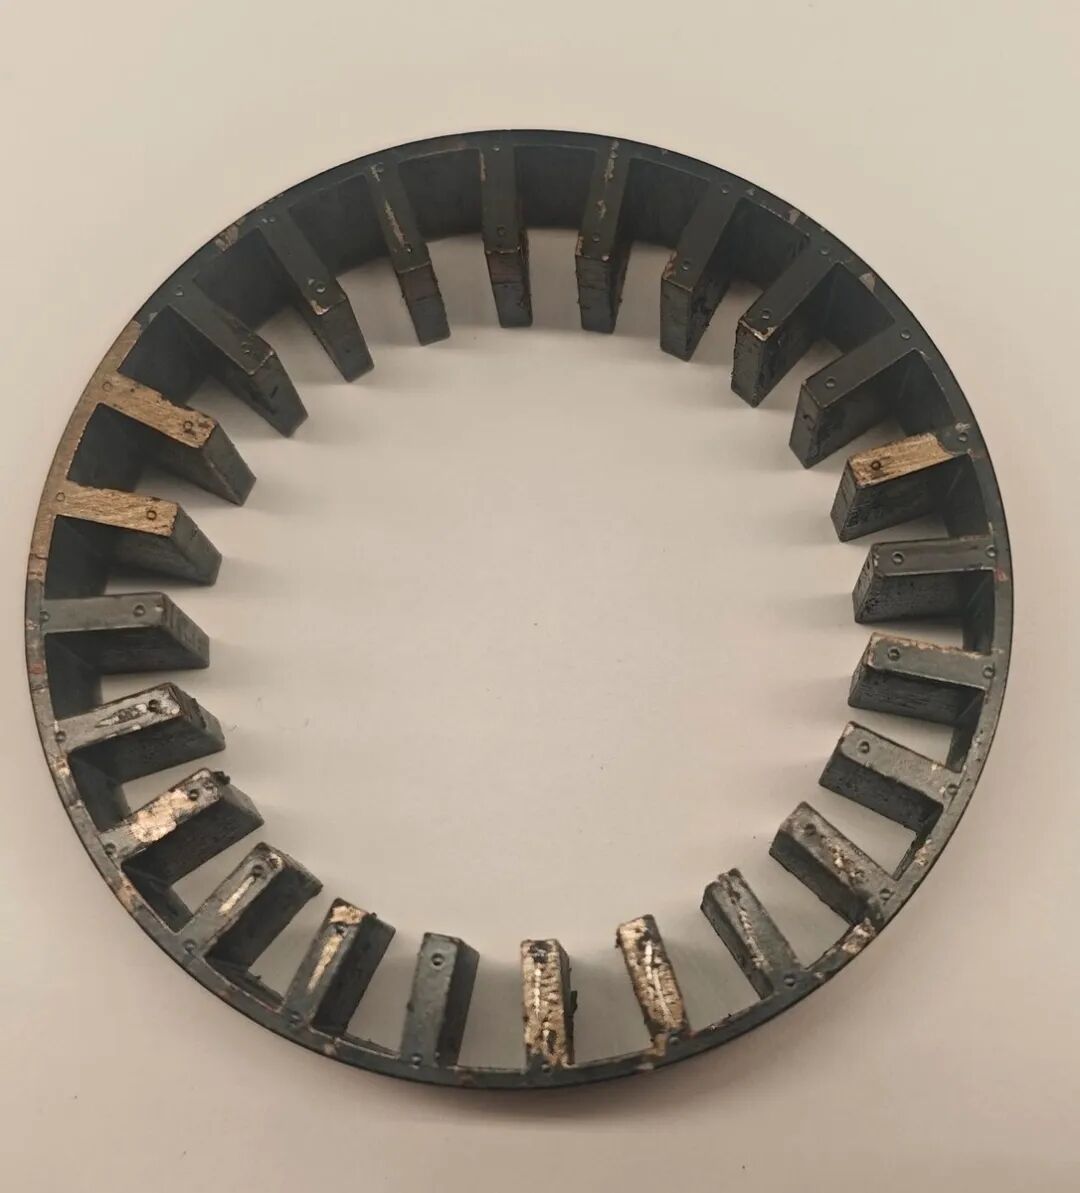 图4
(图注:定子铁芯俯视。24 个平行齿,槽口与槽身等宽(实测 3.45 mm),齿侧无锥度、无齿靴收口)
无齿靴的代价后文再说,好处却很直接:给针式绕线留出了通道。51 匝 0.45 mm 的线要在 3.45 mm 宽的槽口里一匝一匝穿进去,槽口再窄一点,针就进不去了。
再补一个观察:定子是整圆 + 圆形扣点叠压,不是分块拼装。集中绕组这个小行业里,分块定子更常见——先绕好线再拼圆,槽满率能做得更高。这台电机反过来,选了整圆,那就只能在整圆状态下绕线,也就是必须走针式(飞叉/针杆)路线。整圆的代价是绕线更难,好处是没有拼缝:铁损、噪声、还有多一道压装工序,全省了。
2. 第二次闭合:齿长 − 轭厚 = 槽深
定子铁芯外径 59.901 mm、内径 42.992 mm,径向全深 = (59.901 − 42.992) / 2 = 8.455 mm。
实测齿长 8.41 mm,差 0.045 mm。
从齿长里扣掉轭部厚度 1.21 mm,得 7.20 mm;建模用的槽深是 7.25 mm,差 0.05 mm。
再反着验一次:内径 42.992 + 2 × 7.25 = 57.49 mm,与实测「铁芯内侧测量直径」57.386 mm 差 0.10 mm。
三个数互相咬合,说明这一组径向尺寸是自洽的——不是拼凑出来的。
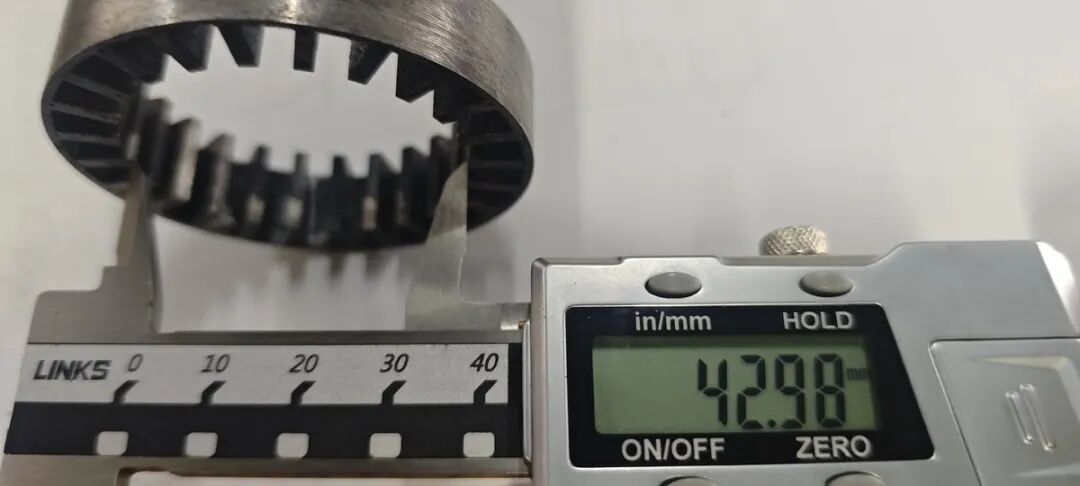 图5
(图注:定子铁芯内径测量,5 次均值 42.992 mm(不带灌封胶))
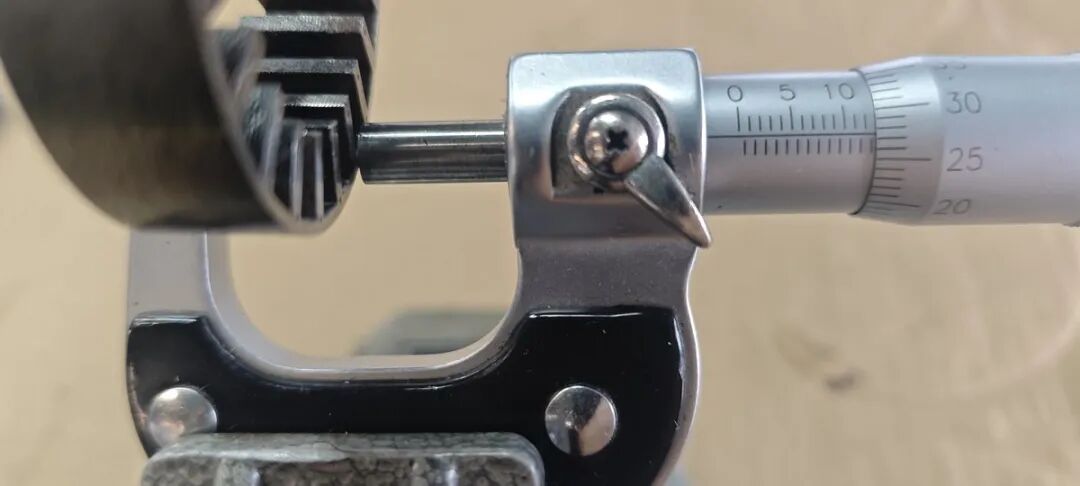 图6
(图注:定子铁芯叠厚测量,12.749 mm。铁芯由 36 片冲片扣点叠压)
3. 第三次闭合:36 片 × 0.35 mm 对不上 12.75 mm
这一次没对上。
36 片 × 0.35 mm = 12.60 mm,实测叠厚 12.749 mm,多出 0.149 mm,1.2%。
这个差不能忽略,也不该夸大。0.149 mm 摊到 36 片上,每片 0.004 mm——落在千分尺读数、片间涂层厚度、扣点压紧程度这个量级里。最可能的解释是:标称 0.35 mm 是含涂层的单片厚度,实际片数或实际片厚略大于标称。
要定论,得拆一叠逐片清点。本次没做,留在待核实清单里。
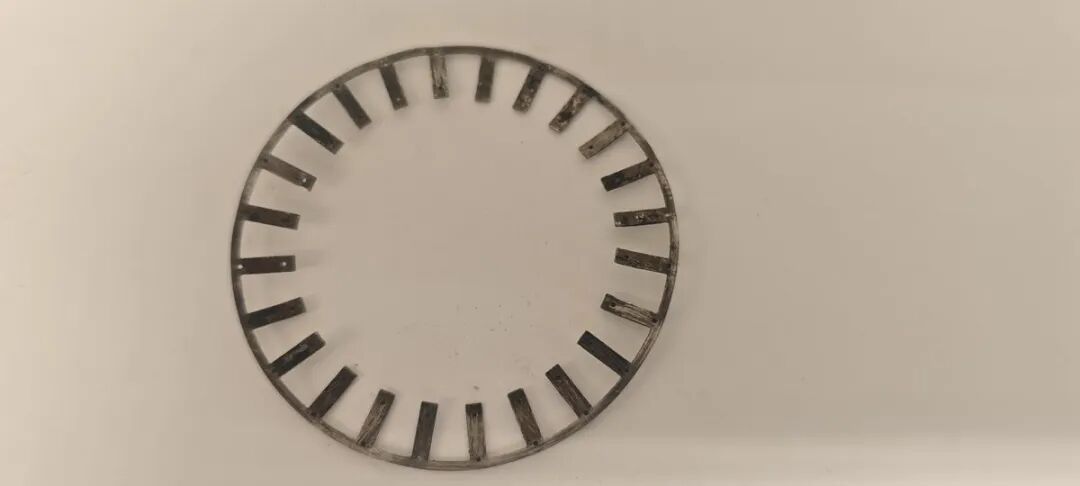 图7
(图注:定子冲片。24 槽、整圆冲裁,外缘可见圆形扣点;单片刻重 0.346 mm(5 次均值))
4. 灌封几乎不改变尺寸
定子外径带灌封 60.005 mm、不带 59.901 mm,差 0.104 mm,半径向 0.052 mm。
定子内径带灌封 43.025 mm、不带 42.992 mm,差 0.033 mm,半径向 0.017 mm。
灌封完内外圆只长了几十个微米。这说明灌封不是刷一层胶自然流平,而是模压到尺寸——有模具控制外形轮廓。
对无框电机来说这一点很要紧:定子外圆要压进客户的壳体孔,配合公差在几十微米级,灌封层厚了、不圆了,压装就出问题。几十微米的增量,正好是「留了胶层、但不影响配合」的量。
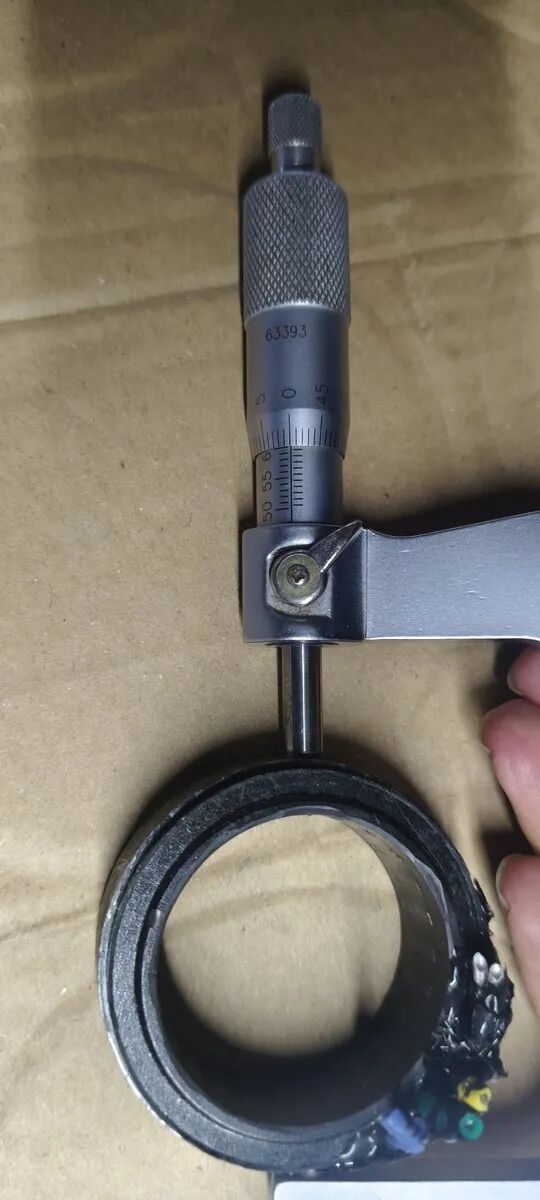 图8
(图注:定子外径测量(带灌封胶),5 次均值 60.005 mm。与不带灌封的 59.901 mm 只差 0.104 mm)
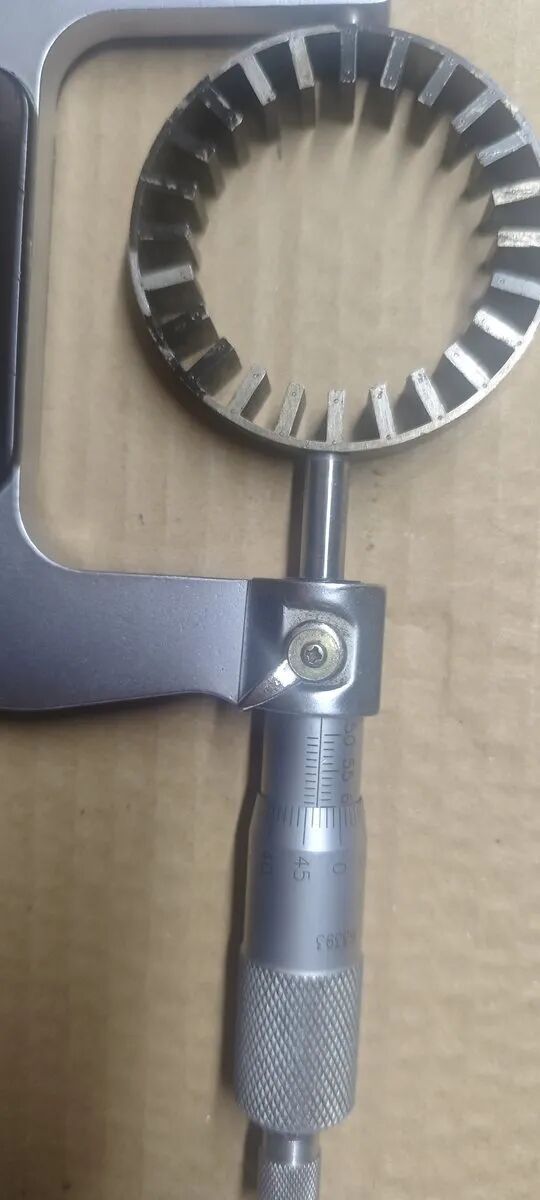 图9
(图注:定子铁芯外径测量(不带灌封胶),5 次均值 59.901 mm)
三、绕组:51 匝、q = 2/5、4 并 2 串
1. 51 匝为什么分成 12 / 15 / 13 / 11
线圈 51 匝,分 4 层,由内至外分别是 12、15、13、11 匝。
不是均分。均分应该是 13/13/13/12 这类写法。实测是中间两层最多、最内最外两层少。
这说明绕线时是按每层实际可用空间逐层填充的,不是按固定匝数一层层叠。槽是梯形(气隙侧 3.45 mm、槽底 5.34 mm),越往外周长变化越明显,再加上端部让位和绕线张力,每层能容纳的匝数自然不一样。
漆包线带皮 0.45 mm、裸线 0.415 mm,漆膜双边 0.035 mm,单边约 0.0175 mm——这是标准的 2 级漆膜厚度量级。
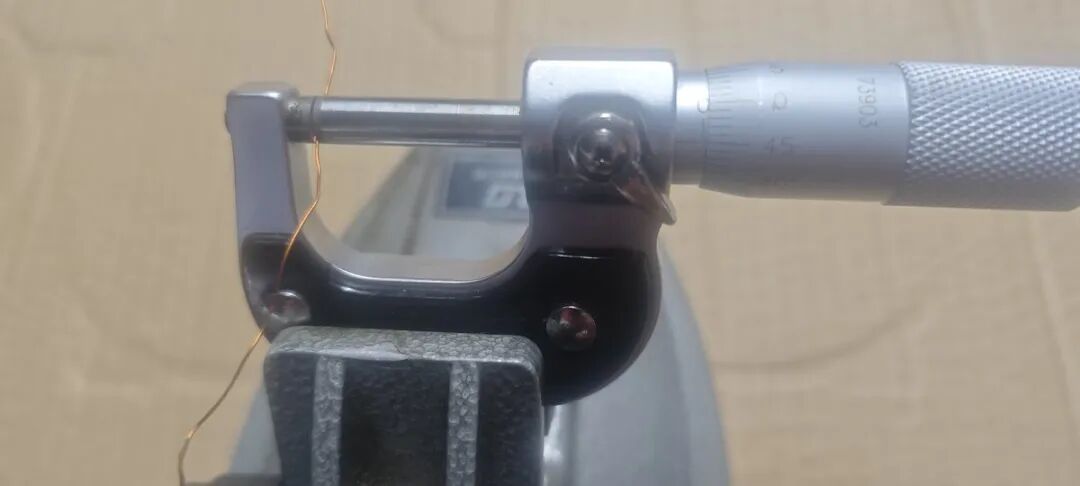 图10
(图注:漆包线直径测量(带皮),0.45 mm;去漆后裸线 0.415 mm,漆膜单边约 0.0175 mm)
2. q = 2/5:为什么最少要 2 个线圈串联
槽数 Q = 24,极数 2p = 20,相数 m = 3,每极每相槽数:
q = Q / (2p · m) = 24 / (20 × 3) = 2/5
q < 1,是分数槽绕组。分数槽有个好用的性质:q 的分子,就是基本线圈组里最少要串几个线圈。这里分子是 2,所以最少两个线圈串联成一组。
这不是选出来的,是槽极配合定死的。
再往下推一层:24 与 20 的最大公约数是 4,整台电机可以拆成 4 台 完全相同的 6 槽 10 极单元电机。每个单元电机、每一相,正好 2 个线圈(相隔 180° 机械角,极性相反,只能串联)。
于是「2 串」有了出处,而「4 并」也有——四台单元电机并联。
3. 4 并 2 串:48 V 母线逼出来的比例
每相 8 个线圈 = 4 台单元电机 × 每单元每相 2 个线圈。四并两串,正好把单元电机的边界对齐,这是这套槽极配合最自然的解法。
但它不是唯一解。如果跨过单元电机边界重接,还有另外两种:
(以 4 并 2 串为基准归一)
串得越多,同一转速下端口反电动势越高,反过来,同样的 48 V 母线能跑到的转速越低。1 并 8 串的反电动势是 4 并 2 串的 4 倍,5100 rpm 的目标转速就掉到 1275 rpm。
所以 4 并 2 串是「48 V 母线 + 5100 rpm 空载」这个组合逼出来的:用并联换转速,代价是电流。同一转矩下,相电流是 1 并 8 串的 4 倍。
资料给的判断是「适合高转速低转矩」,跟 5100 rpm 空载、0.74 N·m 额定这组参数是一致的。
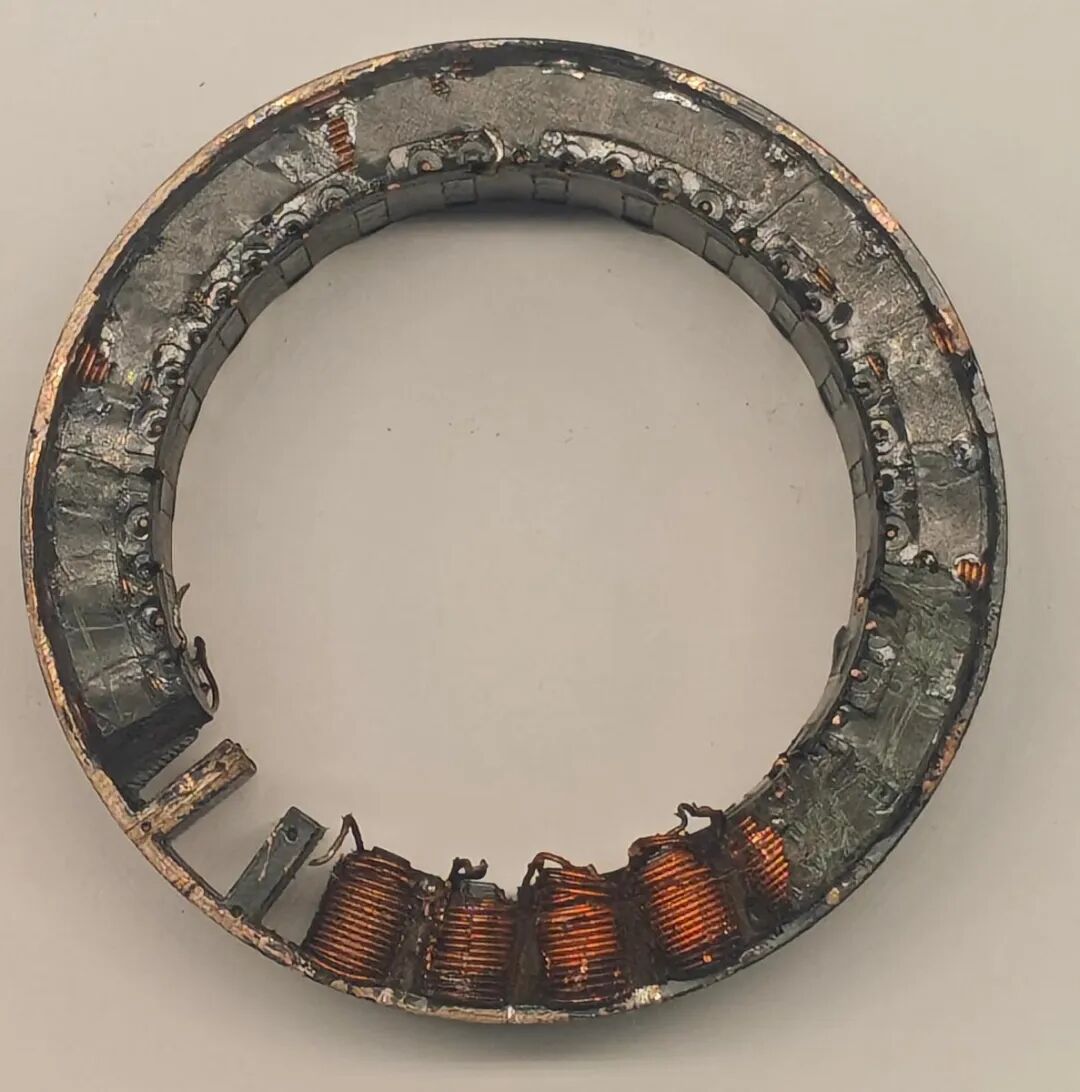 图11
(图注:绕好线的定子铁芯。24 个集中绕组线圈,每个线圈绕在一个齿上,槽内为双层)
4. 槽满率与电流密度:两个不太好看但说得通的数
按梯形槽估一下槽面积:气隙侧宽 3.45 mm、槽底宽 5.34 mm、深 7.25 mm,面积约 31.9 mm²。
槽内是双层(每个槽装着相邻两个线圈的各一侧),铜线占 2 × 51 × π/4 × 0.45² = 16.2 mm²。
槽满率约 51%。
这个数不高不低,正好落在「能给灌封胶留出通道」的区间——剩下一半空间,环氧要灌进去,填满线圈之间和线圈与铁芯之间的空隙。如果做到 70% 以上,胶就进不去了,空洞率会失控。
电流密度则偏高。额定线电流 6.7 A 均分到 4 条并联支路,每条支路 1.68 A;裸线 0.415 mm 截面积 0.135 mm²,对应电流密度 12.4 A/mm²。
2 秒峰值 33.6 A 时,支路电流 8.4 A,电流密度到 62 A/mm²。
这两个数在常规自然冷却伺服里是偏激进的。但放在关节模组这个场景里是常态:占空比低、峰值只维持几秒、热量靠灌封往客户壳体上导。这也正是上一期那句话的结构性原因——无框电机的性能,一半在图纸上,一半在你那套壳体和散热里。
四、汇流:48 个焊点把 24 个线圈接成三相
1. 为什么用 PCB
24 个线圈、48 个线头。如果按传统做法用漆包线跨接,端部会乱成一团,还要占掉轴向空间。
这台电机用一块环形 PCB 做汇流:所有线头焊在板上,相间连接在板内走线完成。铁芯只有 12.75 mm 厚、磁钢 13 mm,轴向本来就紧,把汇流压成一块 1 mm 级的板,是必然选择。
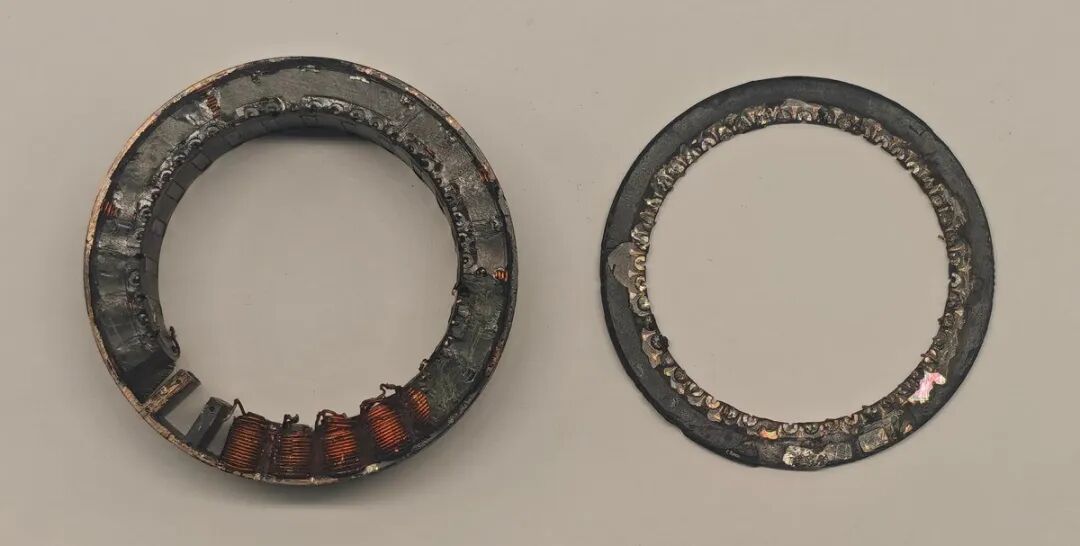 图12
(图注:定子铁芯与汇流 PCB。PCB 为环形,焊点沿圆周排布,与 24 个线圈的线头一一对应)
2. 通断怎么测
把 PCB 与线圈完全分离后,用万用表蜂鸣器档,逐点测焊点之间的通断。
关键在「完全分离」四个字。线圈还焊在板上时,测到的是「板子 + 线圈」的复合网络,相与相之间总会通过线圈绕回来,永远测不出真相。只有 48 个线头全部脱开,测到的才纯粹是板内走线。
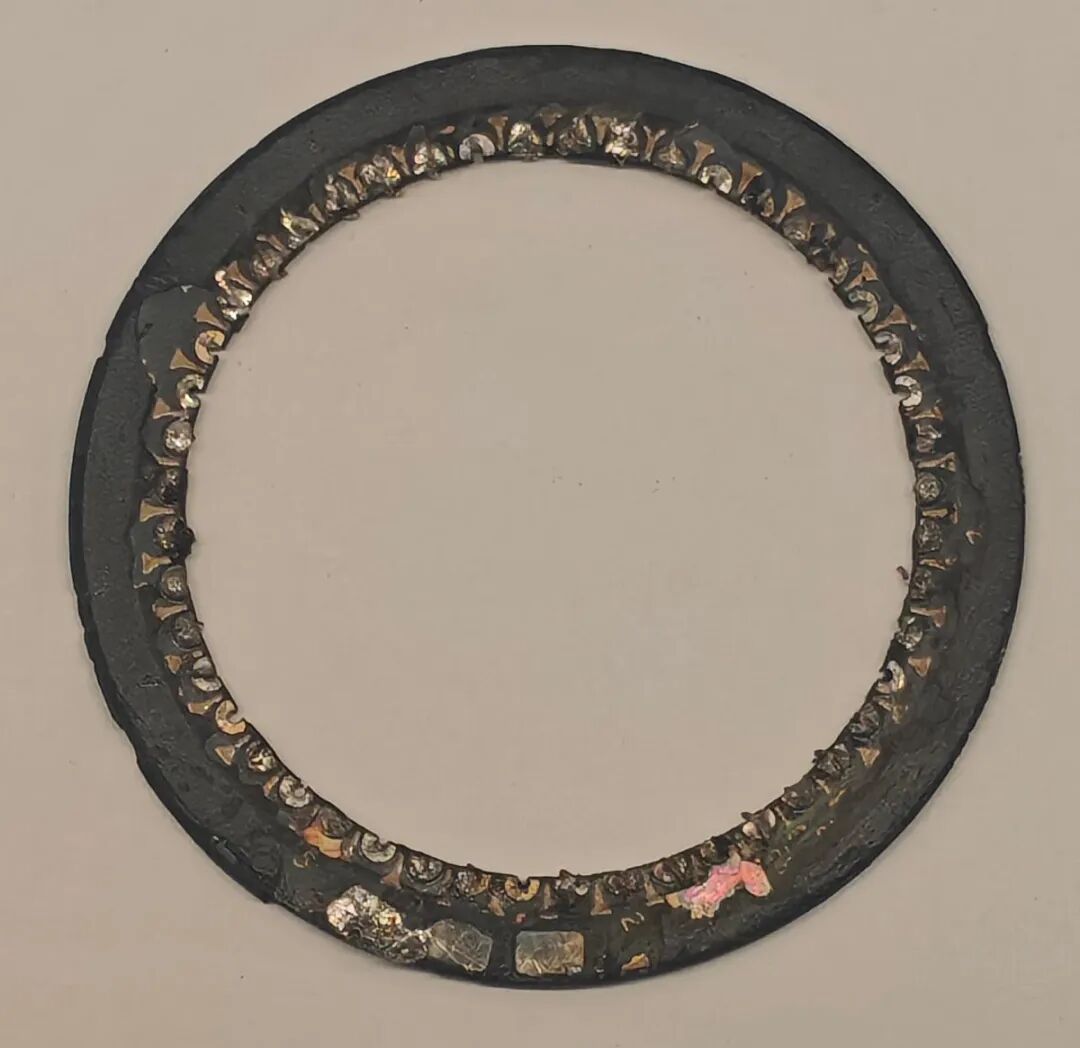 图13
(图注:裸 PCB 焊点面。焊点编号 1–48 沿圆周排布,另有 U、V、W 三个引出端子)
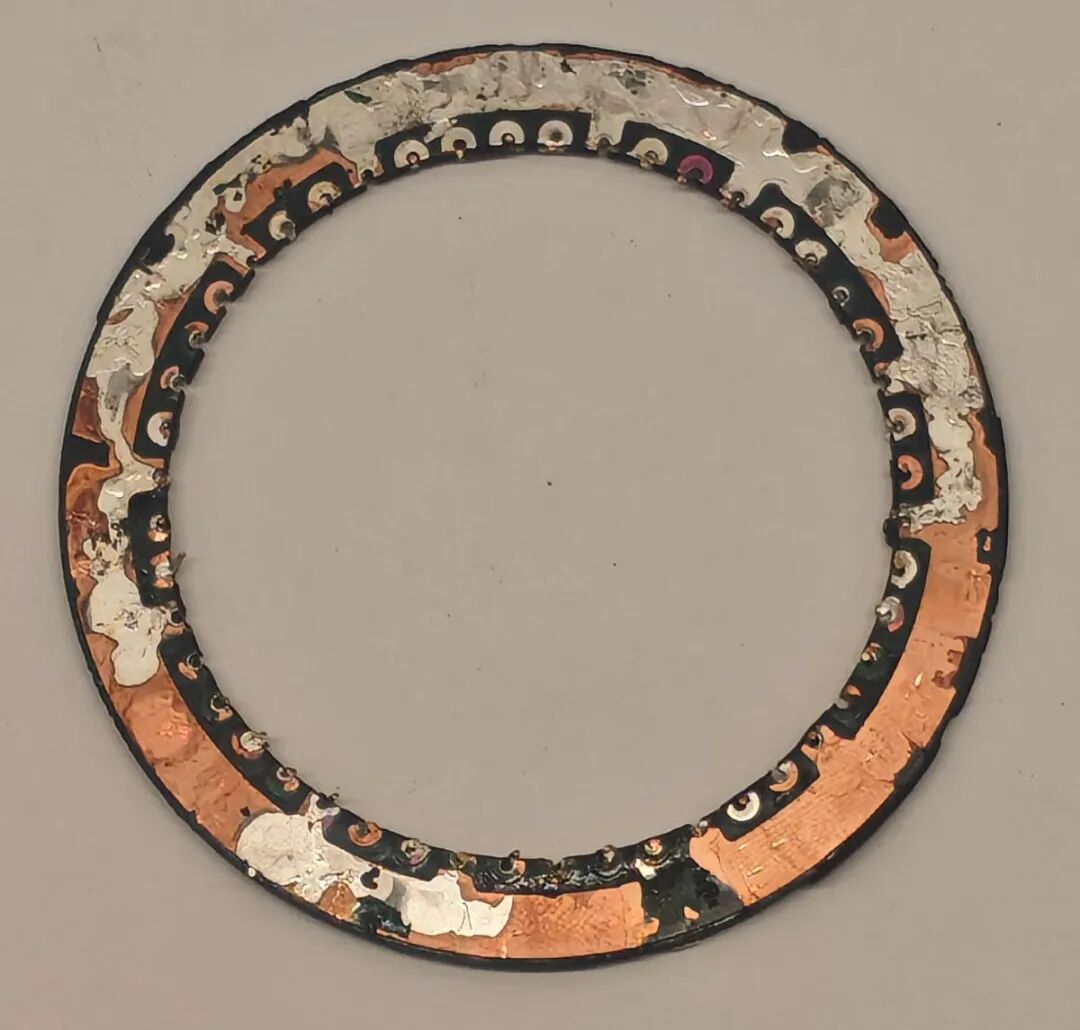 图14
(图注:PCB 另一面。相间连接的走线在板内完成,表面看不到跨接线)
3. 测出来是什么
四张网,一张不多一张不少。
4. 把 48 个焊点分开数
把上表按功能归类,48 个焊点正好分完:
3 个引出端子:U、V、W(不在 1–48 编号内,是引出线焊盘)
12 个公共焊点:4、7、12、15、20、23、28、31、36、39、44、47
12 个支路起点焊点:U 相 9、22、33、46;V 相 1、14、25、38;W 相 6、17、30、41(每相 4 个 = 4 条并联支路)
12 组两焊点直连:每组把两个线圈的尾端接在一起,也就是 2 个线圈串联
12 + 24 = 36 个焊点属于线圈端,加上 12 个支路起点,共 48 个
一条完整的支路是这样的:
起点焊点 → 线圈 A → 串联对(线圈 A 尾 + 线圈 B 头)→ 线圈 B → 公共焊点
12 条支路(3 相 × 4 并)× 每条 2 个线圈 = 24 个线圈。全对上了。
5. 12 个公共焊点:所有支路的末端汇到一起
把上面的拓扑捋一遍:12 个焊点互相导通,且与 U/V/W 三个引出端子都不通(线圈拆掉后,它们之间没有任何通路)。这 12 个焊点就是所有支路末端的公共汇接点——每相 4 条支路的尾端都落到这里,三相共用一个末端。
到这里,24 个线圈的分组与连接就完全闭合了:每相 8 个线圈,2 个串联成 1 条支路,4 条支路并联,末端汇到公共点。整机记为 4 并 2 串。
把 24 个线圈的相位分布与串并联关系画成图,就是下面这张接线图——上圈看相位怎么分,下条看线怎么串并。
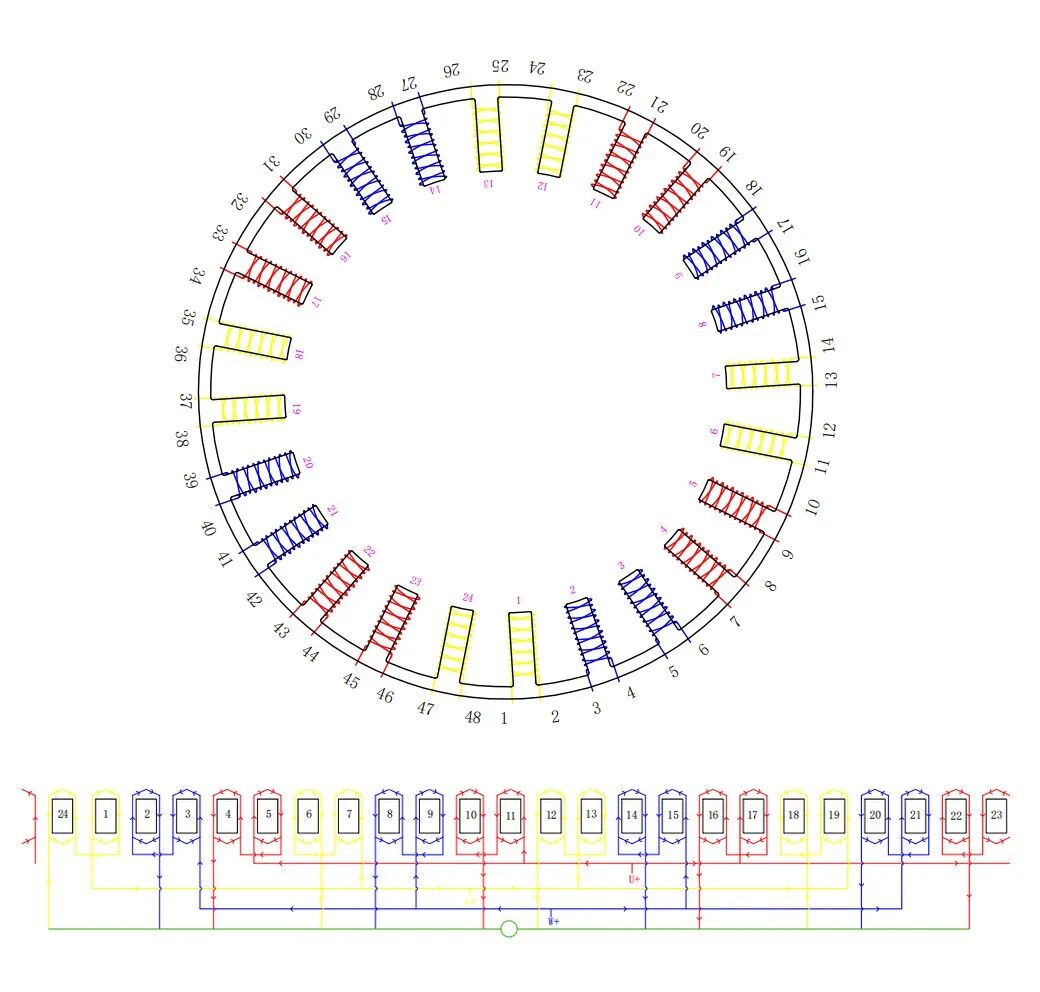 图15
(图注:本文整理的三相绕组接线图。上:48 槽、24 个线圈按相序排布的圆周分布,红/黄/蓝对应三相;下:三相绕组展开接线图,每 2 个线圈串联成 1 条支路,4 条支路并联,末端汇到公共点)
五、绝缘:没有骨架,只有一层 0.04 mm
拆解中没有找到独立的塑料绝缘骨架。
铁芯表面可见一层覆盖层(涂覆),绕组周围是灌封材料。
于是这台电机的绝缘路线是这样的:
铜线 → 漆膜(单边 0.0175 mm)→ 灌封胶 → 铁芯表面涂覆层(0.04 mm)→ 铁芯
涂覆层是什么?把某种材料通过喷涂、浸涂等方式施加到零件表面,再经干燥、固化形成的一层覆盖材料,起绝缘、防腐、耐磨的作用。
省掉骨架的收益很实在:少一层厚度,槽面积全部给铜和胶;少一道装配工序;端部也能压得更短——前后端部直线长各 1.85 mm,这才能塞进 13 mm 高的模组里。
代价是绝缘完全押在工艺一致性上。0.04 mm 的涂覆层,耐压能力取决于四件事:材料、最小厚度、棱边覆盖、缺陷。
槽口棱边是最薄的地方。 喷涂时棱边容易减薄甚至露底,这是这类无骨架方案最需要盯的位置。灌封胶填进槽内空隙能补一部分,但前提是没有空洞——所以槽满率才要控制在 51% 这个「留得出通道」的水平。
那为什么这套薄绝缘够用?
因为系统电压只有 48 V。上一期按 GB/T 755 表 6 第 1 项(功率小于 1 kW 且额定电压小于 100 V)取 500 V + 2Un = 596 V,实做 600 V,漏电流 0.13 mA(门槛 5 mA),绝缘电阻接近仪表量程上限。
也就是说:绝缘强度够,靠的是「系统电压低 + 灌封填满空隙」,不是靠涂层本身的厚度。
这条边界值得记住:如果这台电机的结构被移植到 400 V 母线,0.04 mm 涂覆 + 无骨架这套路线就不成立了,必须补骨架或加厚绝缘。
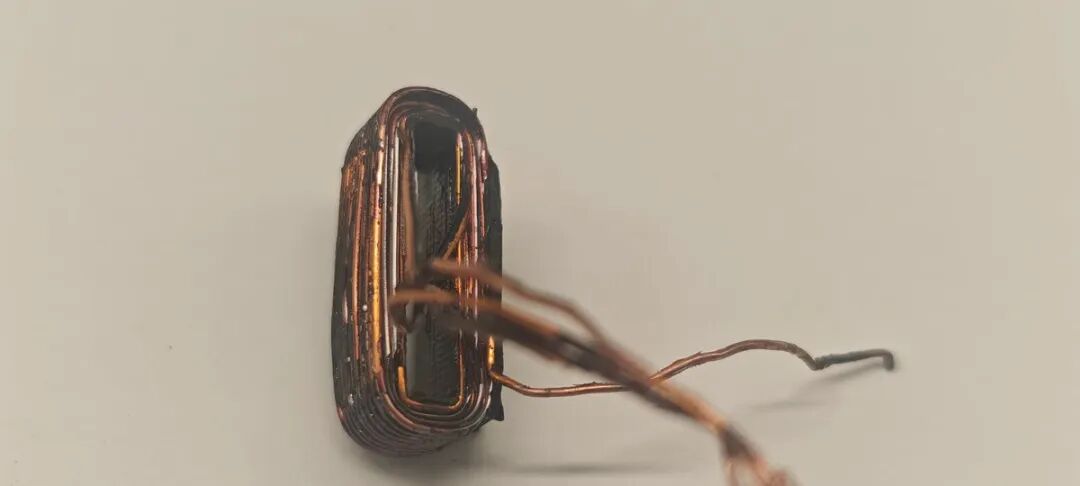 图16
(图注:拆出的绕组与灌封状态。线圈之间被灌封胶填充,铁芯表面为涂覆层,无独立塑料骨架)
六、转子:20 片磁钢贴在 38.6 mm 的多边形上
转子是表贴式永磁(SPM)结构:20 片磁钢贴在转子铁芯外周,对应 10 对极,N/S 交替,用高强度环氧结构胶粘贴。
1. 一次闭合:磁钢厚 + 贴合面对边距 = 转子外径
磁钢厚 1.817 mm,贴合面多边形对边距 38.606 mm。
38.606 + 2 × 1.817 = 42.240 mm
实测转子外径 42.24 mm。
差 0.00 mm。三个独立测出来的数,闭合到小数点后两位——这是本次测绘里最漂亮的一次校验。
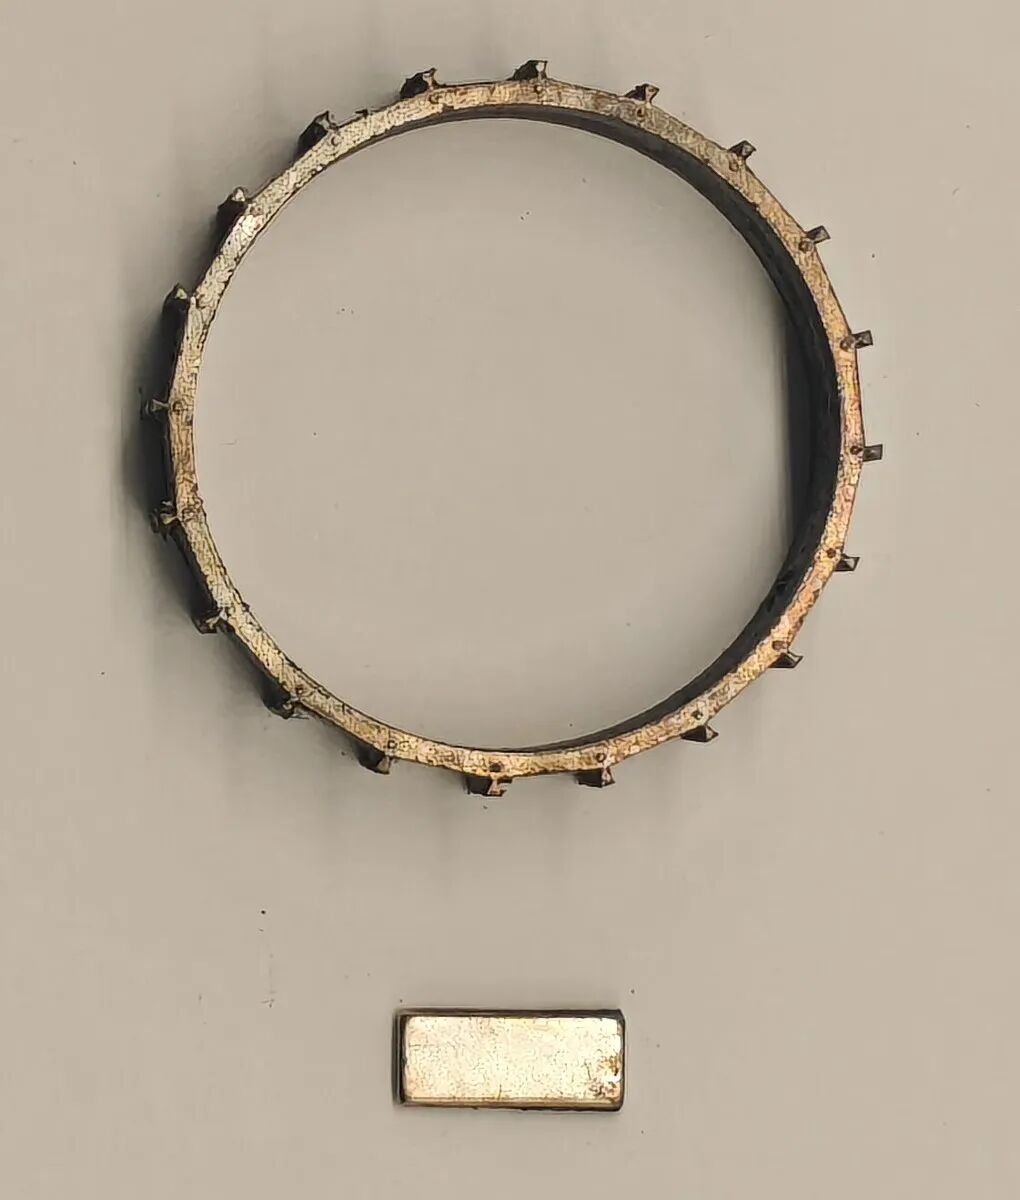 图17
(图注:转子组件与单片磁钢。磁钢为弧形瓦片,用环氧结构胶贴在铁芯贴合面上)
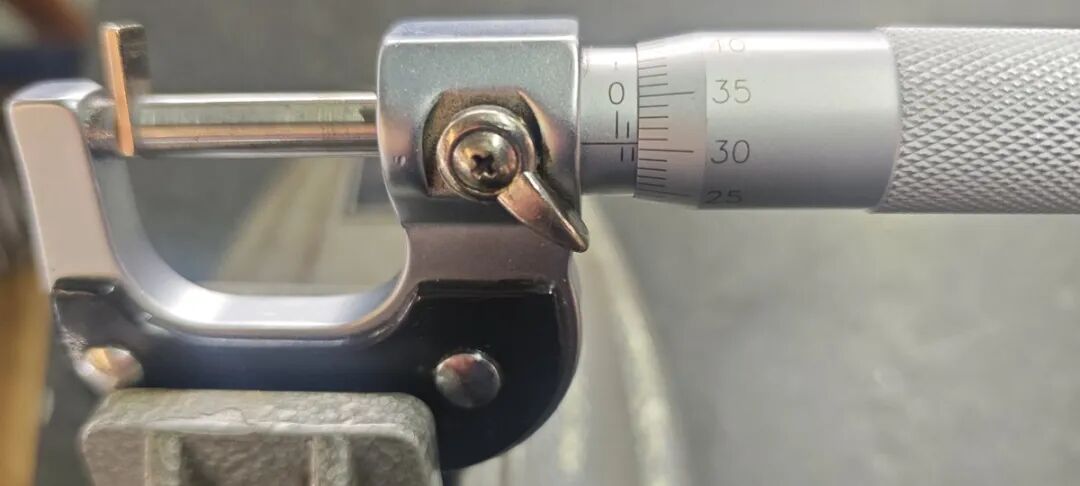 图18
(图注:磁钢厚度测量,5 次均值 1.817 mm)
2. 贴合面是个 20 边形,不是圆柱面
报告给了两个数:多边形对边距 38.606 mm、外接圆 38.96 mm。
如果是正 20 边形(20 片磁钢,正好 20 个平面),这两个数应该满足:
对边距 = 外接圆直径 × cos(180°/20) = 38.96 × cos 9° = 38.96 × 0.9877 = 38.48 mm
实测 38.606 mm,差 0.126 mm,0.33%。
对得上。说明磁钢贴合面确实是 20 等分的平面,而不是圆柱面加垫片定位——每片磁钢有自己的安装平面,周向位置由平面本身定死,贴装时不需要额外工装找正。
这个设计选择解释了为什么 20 片磁钢能贴得均匀:平面自带定位。
3. 气隙:0.376 mm,偏小
(定子铁芯内径 42.992 − 转子外径 42.24) / 2 = 0.376 mm
建模用的气隙是 0.38 mm,差 0.004 mm。
0.38 mm 对 60 mm 机座号来说属于偏小——这个尺寸段的常规工业伺服常见 0.4–0.6 mm。小气隙换来更高的气隙磁密和转矩密度,代价是对同轴度、轴承游隙、壳体热膨胀都更敏感。
这就是无框电机的一条隐含要求:客户那套轴承和壳体的精度,直接决定这台电机的气隙能不能保住。装歪 0.1 mm,气隙就少了四分之一。
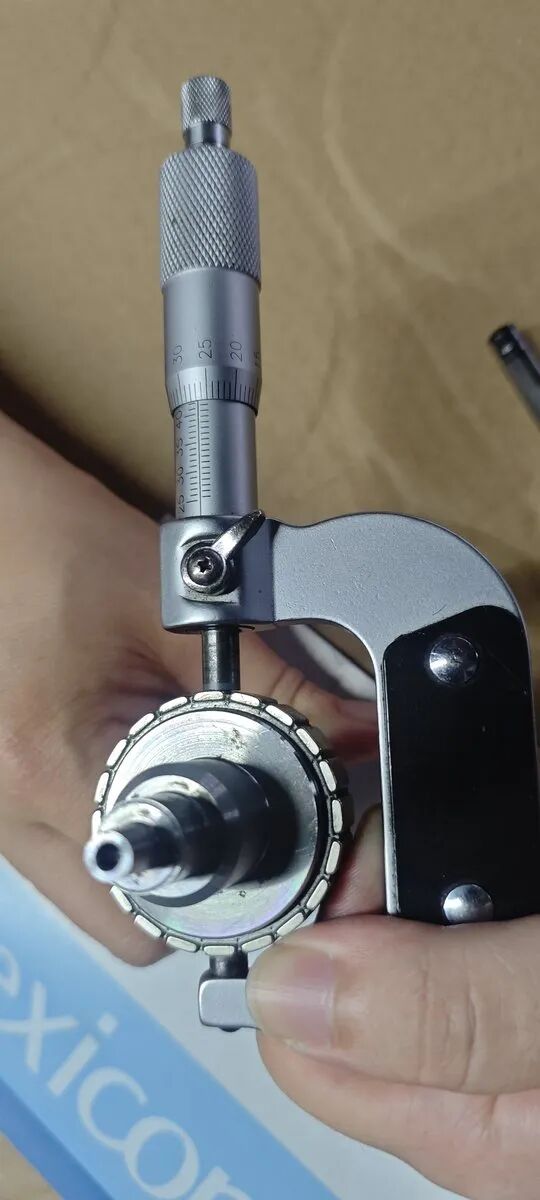 图19
(图注:转子外径测量,5 次均值 42.24 mm)
4. 极弧:磁钢 5.62 mm 宽 = 16.7° 机械角
20 极,极距 = 360° / 20 = 18°。
磁钢贴在半径 38.606/2 = 19.30 mm 的平面上,宽 5.622 mm,对应机械角:
5.622 / 19.30 = 0.2913 rad = 16.69°
极弧系数 = 16.69 / 18 = 0.93。
建模取的是 160° 电角度,换成机械角正好 16°(10 对极,电角度 = 机械角 × 10)。实测 16.69°,比建模多 0.69°——贴装公差量级,方向也合理(胶层让磁钢略微外扩)。
5. 磁钢比铁芯长一点,是故意的
磁钢长 12.937 mm,转子铁芯叠厚 12.817 mm,磁钢每端出头 0.06 mm。
出头一点点,让磁钢在轴向完全盖住铁芯,避免端部磁通泄漏造成的轴向力不均。0.06 mm 很小,但方向是对的。
6. 转子铁芯:36 片、扣点、中间是空的
36 片 × 0.35 mm = 12.60 mm,实测叠厚 12.817 mm,差 0.217 mm(1.7%)——比定子那边差得更多,同样的解释:片厚含涂层 + 叠压公差 内孔 36.076 mm 是空的。无框电机的转子没有轴,这个孔直接套在客户的轴或法兰上 铁芯壁厚 1.264 mm,验一下:(38.606 − 36.076) / 2 = 1.265 mm,与实测 1.264 mm 吻合 外缘还有一组三角凸台特征(对边距 41 mm),配 0.854 mm 倒三角。从尺寸关系看,它顶面半径 20.5 mm,比磁钢顶面 21.12 mm 低 0.62 mm——也就是磁钢之间的铁芯凸台,构成磁钢的周向止挡,同时把相邻两片磁钢的漏磁通路切断
这一条的几何定义报告没有详述,本文按尺寸关系推断,待与测绘 3D 模型核对。
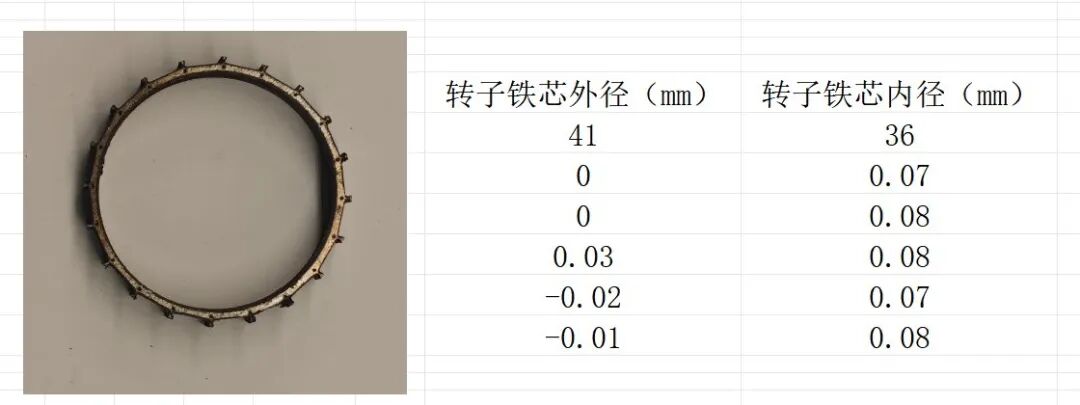 图20
(图注:转子铁芯。外缘一圈周向凸台,磁钢贴合面为 20 等分平面)
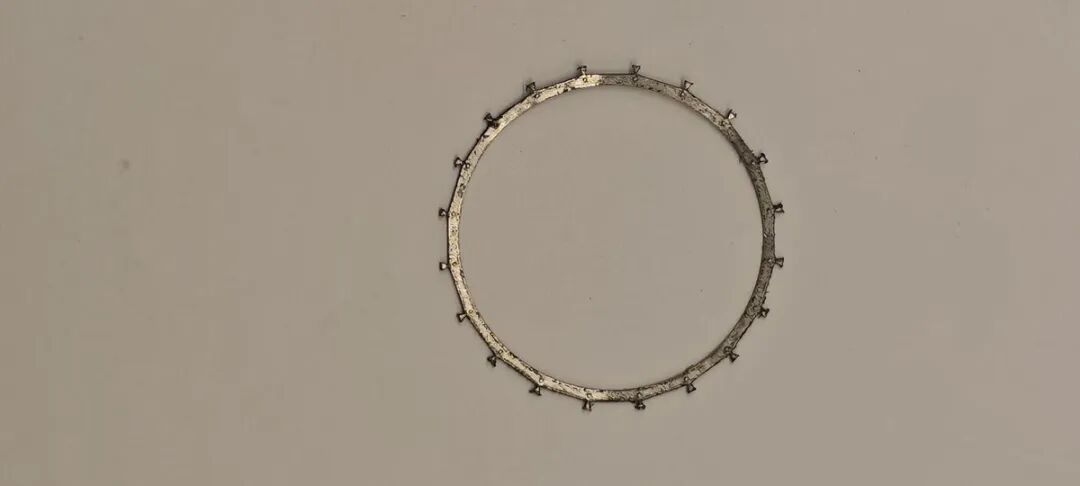 图21
(图注:转子冲片。36 片扣点叠压,中间留 36.1 mm 通孔(无轴结构))
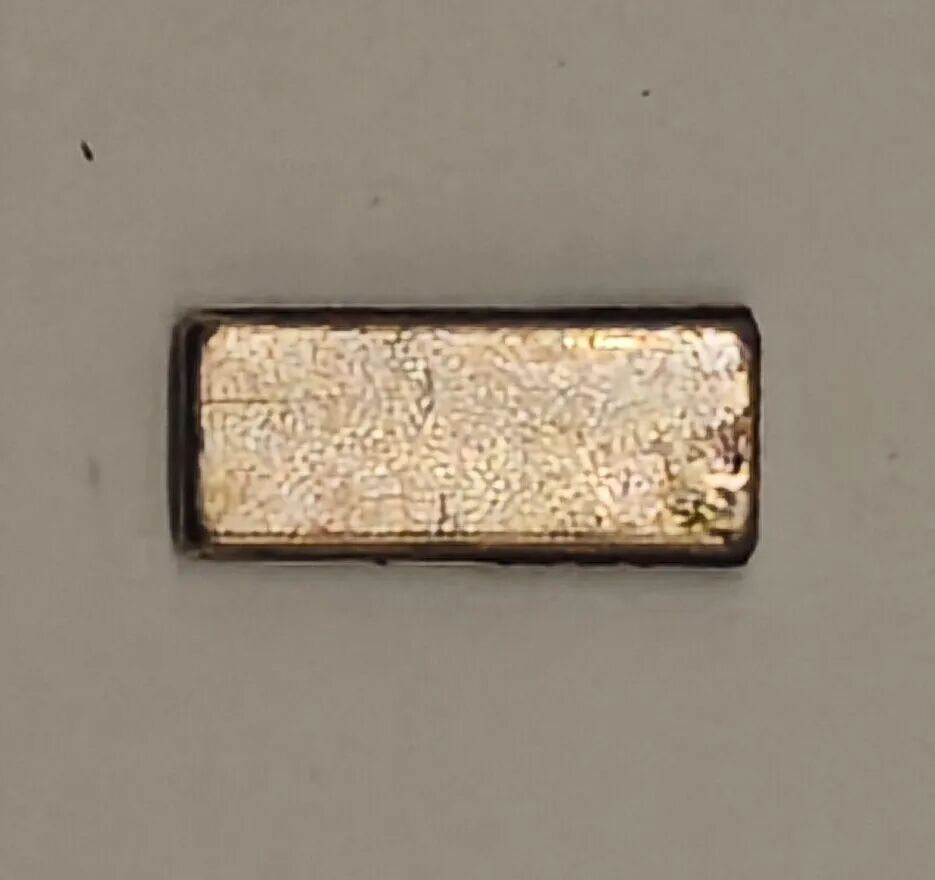 图22
(图注:单片磁钢。弧形瓦片,长 12.94 mm、宽 5.62 mm、厚 1.82 mm)
七、小结:这台电机的三个取舍
量完一圈,把结构上的选择归成三条。每一条都是「拿什么换什么」。
第一,宽槽口换针式绕线。
槽口 3.45 mm 等于槽身在气隙侧的宽度,齿没有靴。好处是整圆铁芯 + 圆形扣点就能用针式绕线把 51 匝绕进去,不用分块拼装——省掉拼缝、铁损、噪声和一道压装工序。
代价是有效气隙变大、齿槽转矩上去了。上一期实测齿槽转矩 0.0285 N·m,占额定 3.85%,这个比例在同级里不算小。(24/20 的齿槽基波是 120 次/转,频率高、幅值小,这是分数槽的固有优势,但槽口大开还是把它顶上去了。)
第二,薄涂层 + 灌封,换掉塑料骨架。
省一层厚度、省一道工序、端部压到 1.85 mm,槽面积全给铜和胶。代价是绝缘完全依赖工艺一致性:0.04 mm 涂覆、槽口棱边最薄、靠灌封填满空隙。48 V 系统下成立,高压母线不成立。
第三,4 并 2 串,换 5100 rpm。
24 与 20 的最大公约数是 4,四台 6 槽 10 极单元电机并联,这是这套槽极配合的自然解。换来的是端口反电动势低,48 V 母线就能跑到 5100 rpm。
代价是电流:同一转矩下是 1 并 8 串的 4 倍。额定 6.7 A、2 秒峰值 33.6 A。选驱动器时这个电流不能按「看着不大」估。
一句话:这台电机的结构是「为绕线和灌封让路」的结构——宽槽口、整圆扣点、无骨架、薄涂层、模压灌封,每一步都在给工艺腾空间,而不是给电磁性能抠极限。它的性能上限,一半写在图纸上,一半在客户那套壳体和轴承上。
待核实事项
涂覆层材料与耐压:0.04 mm 的涂层是什么材料、槽口棱边最小厚度多少、有无耐压抽检记录,资料均未标注。
磁钢牌号:未标注。因此本文不做磁路反算,气隙磁密和反电动势的理论值一概不给。
灌封胶型号与导热系数:未标注。因此本文不做热路反算。
定子叠厚差:12.749 mm 对 36 片 × 0.35 mm = 12.60 mm,差 0.149 mm。未逐片清点,留待下次。
转子三角凸台(对边距 41 mm):报告未详述几何定义,本文按尺寸关系推断为磁钢周向止挡,待与测绘 3D 模型核对。
关注我们。下一期「关节模组四连篇·第4讲」——用 Motorcad &Maxwell 给这台 F60-13-KV100 做仿真改款,不改结构,先改电磁。
#无框电机 #F60-13-KV100 #关节模组 #拆解测绘 #伺服电机 #分数槽集中绕组
本文仅记录 F60-13-KV100 单台样件的拆解与实测数据,不代表厂家官方设计文件,也不作品牌性能排名。文中尺寸为单台样件 5 次测量均值,涂覆层厚度为涂层测厚仪读数。磁钢牌号、灌封胶型号、涂覆层材料厂家未标注,故本文不含磁路与热路的理论反算。