首页/文章/ 详情

2026 主流冲压仿真软件综合对比评测

38分钟前浏览1

作者:王毅


多年前,笔者曾撰写《三大冲压仿真软件 AutoForm/DynaForm/PAM-STAMP 综合对比》,对当时主流的三大商用冲压分析软件——AutoForm、PAM-STAMP 和 DynaForm——进行了横向比较;时过境迁,国内冲压仿真软件市场的格局已发生明显变化。


ESI Group 已于 2023 年被是德科技(Keysight Technologies)发起要约收购,2025 年完成并入,PAM-STAMP 随之归入 Keysight 旗下,该软件近十年在中国市场逐渐淡出,声量越来越小,用户主要局限于部分欧系企业。DynaForm 虽多次迭代,但其求解器沿用通用版 LS-DYNA,缺乏面向冲压工艺的专用求解器深度优化,市场占有率持续萎缩;从市场反馈看,其应用重心逐步向汽车模具行业倾斜,在传统五金行业的优势已基本丧失。如今 AutoForm 在市场上占据绝对领先地位——按其官方口径,全球前 20 大汽车 OEM 及大多数供应商均采用其软件,并在 NUMISHEET 2025 工业基准算例中拔得头筹;2025 年 10 月 21 日收购德国 Stampack GmbH 后,其地位进一步巩固。在汽车模具仿真领域,AutoForm 已形成事实上的行业标准。


近年来,JSTAMP 则凭借在日系企业及高强度钢领域的长期积累,仍保有较为稳定的固有客户群。该软件由日本 JSOL 公司开发,1996 年发布,融合了其为丰田汽车提供十余年冲压仿真咨询的经验,内置吉田-上森(Yoshida-Uemori)材料模型与高阶屈服函数,可考虑包辛格效应与卸载模量演化。2025 年 8 月的塑性加工研讨会上,丰田、马自达、优尼冲压等企业受邀分享使用 JSTAMP/NV 的案例,其中马自达和优尼冲压专门介绍了超高强度钢板的高精度化应用。JSTAMP 在日本市场占有率领先,在高强度板材的回弹计算方面具有独到优势。


此外,Ansys 于 2019 年收购 LSTC(LS-DYNA 原厂商)后,于 2022 年推出自主研发的 Ansys Forming,亲自下场进入冲压分析领域(2025 年 7 月,Synopsys 完成对 Ansys 的收购)。该产品仍在快速迭代,每年发布两个版本,最新正式版为 2026 R1(2026 年 3 月发布),新增自动报告生成、稳健性分析与实体单元增强等能力;依托专属 LS-DYNA 求解器并可独享相关关键字,具备先天优势,但前处理功能仍在持续完善。


在快速展开、报价与快速评估等细分领域,西门子旗下的 Inspire Form(原 Altair 产品,2025 年 3 月完成收购)、原 MSC Software 旗下的 FTI FormingSuite(随 MSC 于 2026 年 2 月并入 Cadence),以及国产 Fastamp 等产品仍在不同场景中得到应用。Inspire Form 以一步法为核心,主打产品设计早期的快速成形性评估与报价方案;FTI FormingSuite 在冲压成本工程领域拥有大量汽车客户,侧重于早期工艺规划与成本估算;Fastamp 由华中科技大学材料成形与模具技术国家重点实验室研发,2002 年发布首个商业版本,是国内较早拥有完全自主知识产权的板料成形仿真系统,客户覆盖上汽大众、上汽通用、一汽模具等主流企业,主要承担工艺前期的快速评估与毛坯展开任务。


总体来看,近十年国内冲压仿真软件市场已从当年的三足鼎立,演变为 AutoForm 主导、JSTAMP 固守日系及高强钢阵地、Ansys Forming 快速追赶的新格局。


笔者选取 AutoForm R13、PAM-STAMP 2025、DynaForm 7.2 和 Ansys Forming 2026 R1 四款软件(JSTAMP 未获取到最新试用版,本次不参评),基于 NUMISHEET 2025 工业基准算例进行对比分析。分析聚焦冲压中最常用的拉延、修边与回弹三类结果,并从求解效率、结果精度和软件可操作性三个维度,综合比较各软件之间的差异。


1

评测平台与基准算例


1.1 评测平台


操作系统:Windows 11 LTSC

CPU:AMD 9950X(16 核 32 线程)

内存:128 GB DDR5

计算线程数:8(统一限制,保证可比)


1.2 基准算例


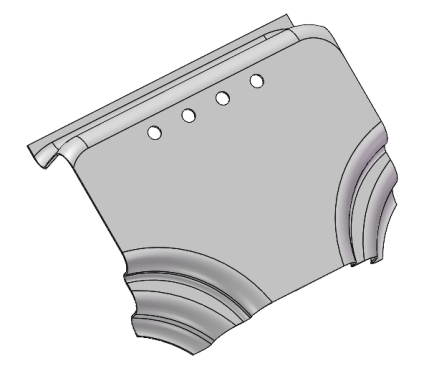
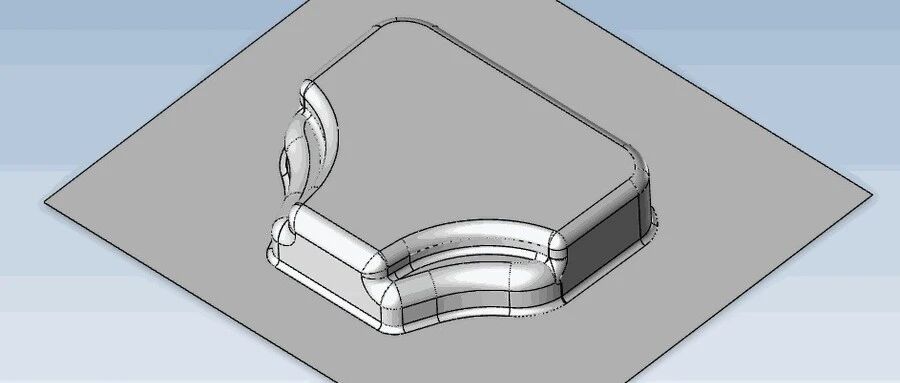
NUMISHEET 2025(2025 年 7 月召开)的工业基准算例以 Mercedes-Benz T-Node 为目标零件——这是车身 B 柱下部接头的简化几何模型。整个制造工艺链由拉延(深冲)与修边(三维切割线)两个阶段组成,坯料为 1.4301 不锈钢,厚度 1.5 mm。评测标准为:在避免撕裂和起皱缺陷的前提下实现最高的材料利用率,并在修边后考虑回弹效应,使最终几何满足目标公差。


本次测试使用统一的 3D 模型与工艺参数(压边力 1250 kN、摩擦系数 0.05、自由回弹),过程中尽量不手动调整软件默认参数,以最大程度减少人工干预。


3D 模型如下:


分析用材料参数如下:


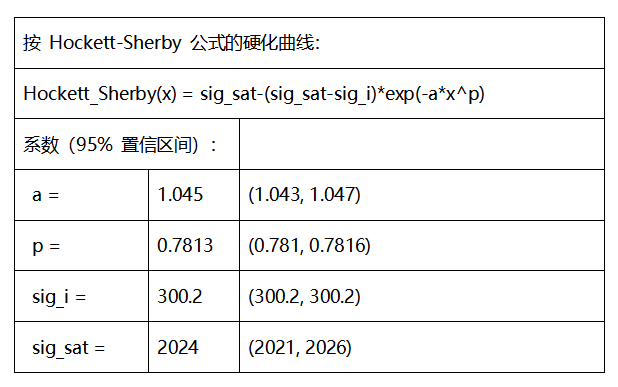
(1)硬化准则(Hockett-Sherby 模型)


(2)屈服准则
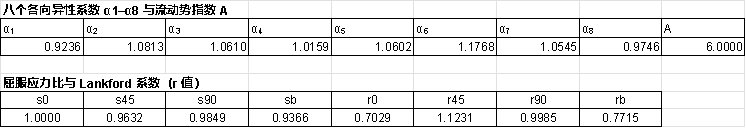


(3)FLC 曲线
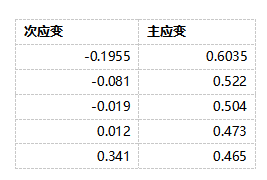


(4)其他力学性能参数


弹性模量:207 GPa   泊松比:0.3 密度:7850 kg/m³


2

计算结果与计算时间


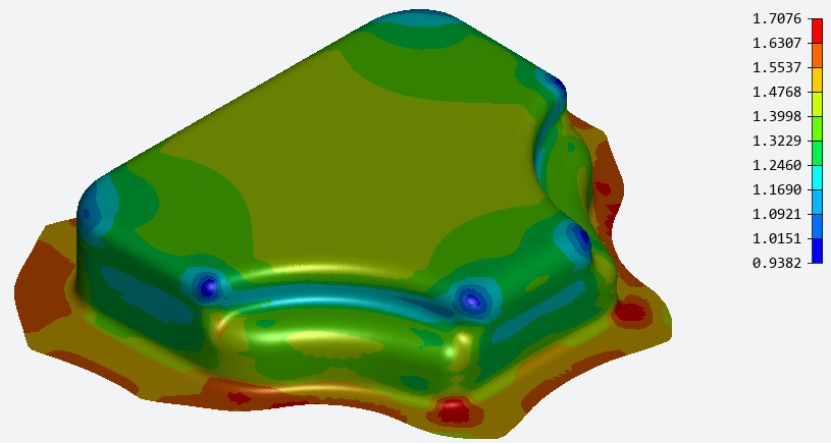
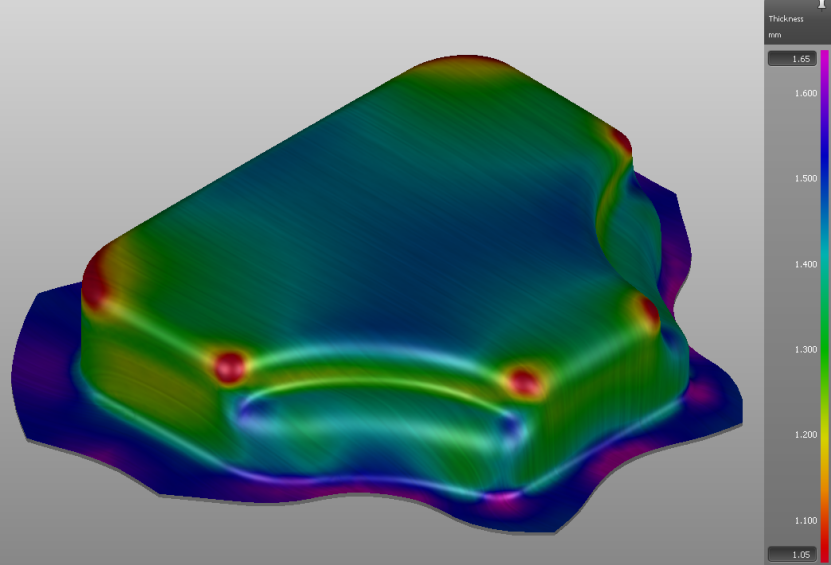
2.1 厚度分布结果


Ansys Forming 2026 R1(LS-DYNA MPP R16.1):0.934 – 1.707 mm


AutoForm R13:1.05 – 1.65 mm


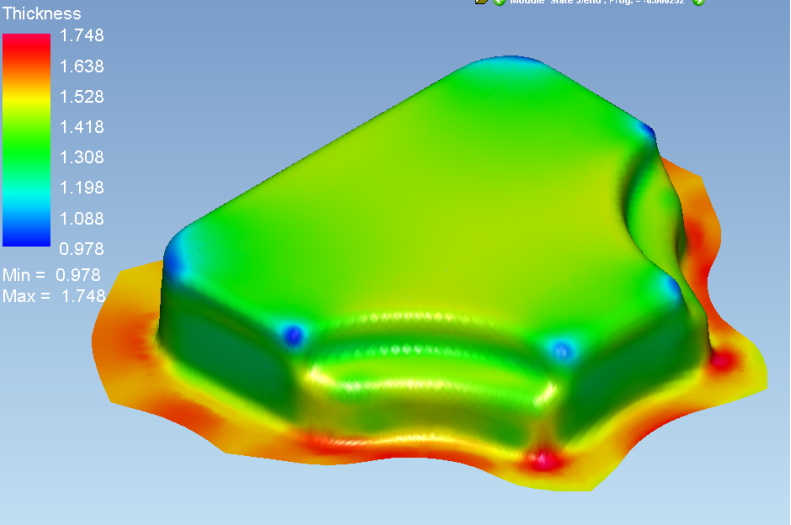
PAM-STAMP 2025:0.978 – 1.748 mm


DynaForm 7.2(LS-DYNA SMP R14.1):0.900 – 1.788 mm
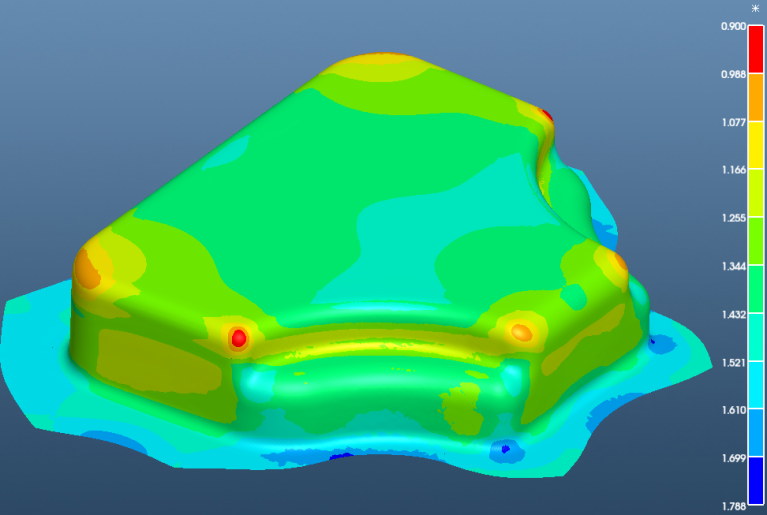


从厚度分布趋势看,四款软件的整体分布基本一致;就最小厚度而言,AutoForm 的减薄最轻(1.05 mm),PAM-STAMP(0.978 mm)与 Ansys Forming(0.934 mm)居中,DynaForm 最重(0.900 mm)。需要说明的是,各软件的厚度统计口径(单元厚度/节点厚度)与云图插值方式并不完全一致,上述数值仅作趋势参考。


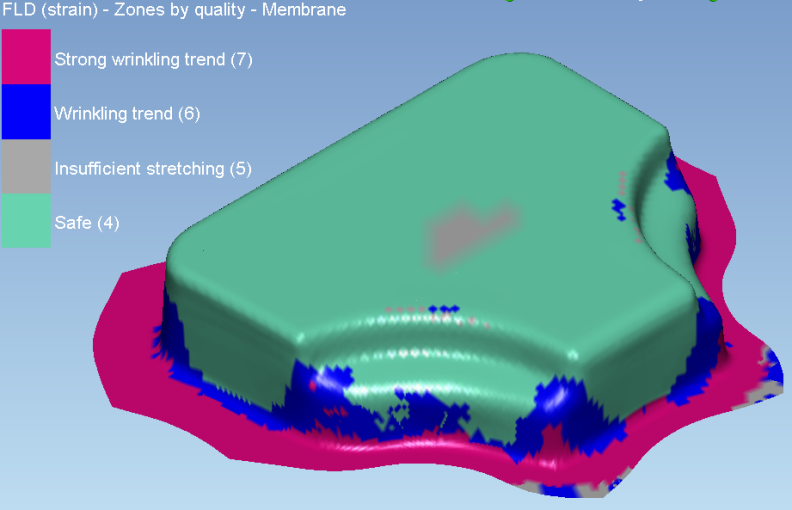
2.2 FLD(成形极限图)结果


Ansys Forming 2026 R1


AutoForm R13


PAM-STAMP 2025


DynaForm 7.2
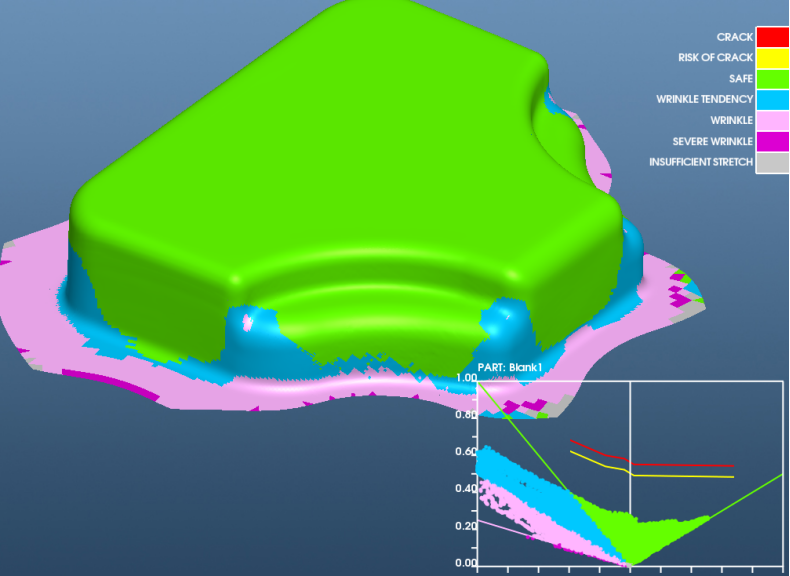


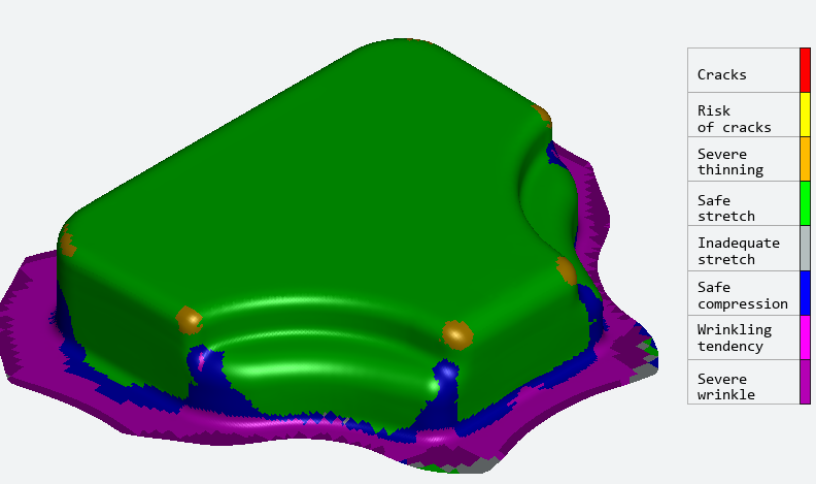
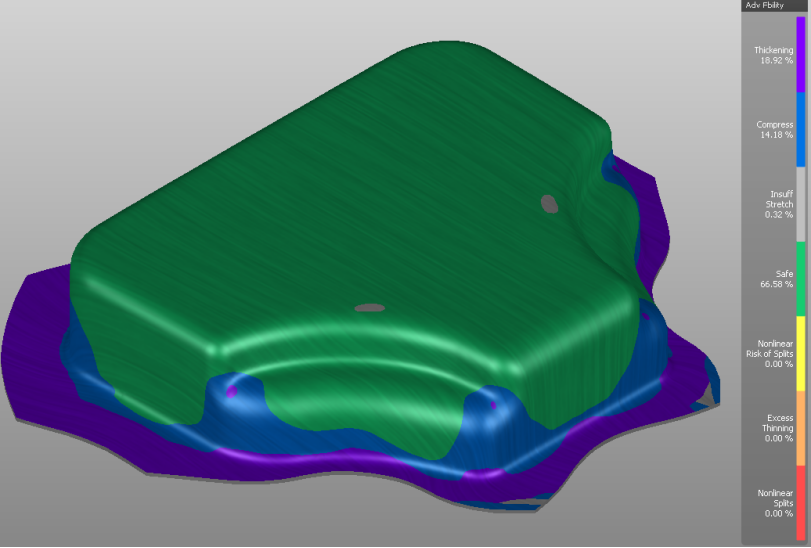
从 FLD 结果看,四款软件均未出现破裂趋势,安全区域的分布基本一致;差异主要体现在局部应变路径的刻画与安全裕度的高低上。


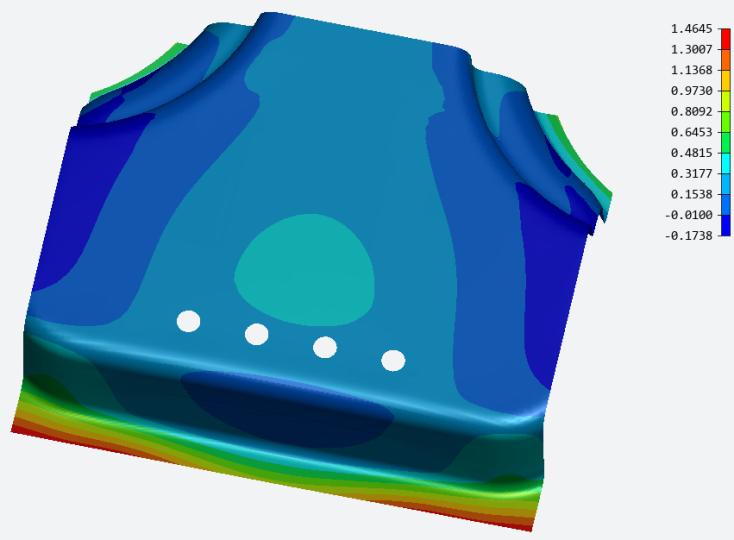
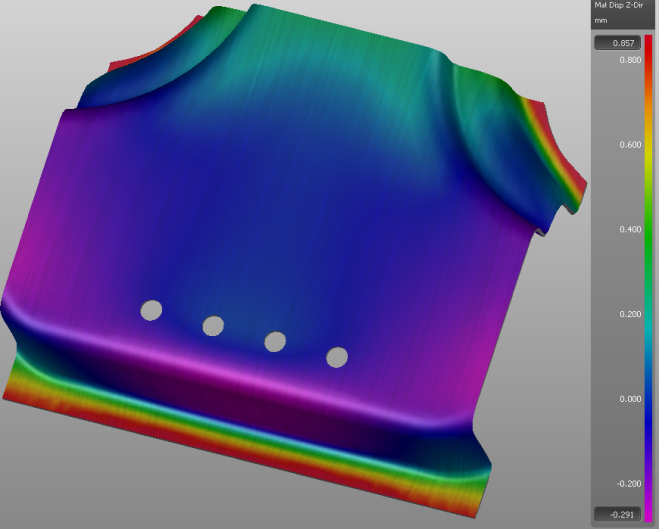
2.3 修边后 Z 向回弹结果


Ansys Forming 2026 R1


AutoForm R13


PAM-STAMP 2025
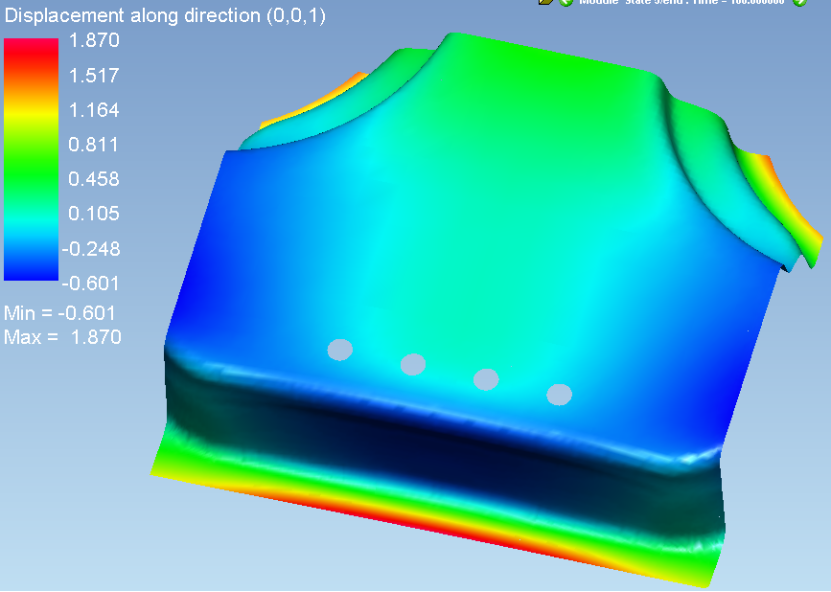


DynaForm 7.2
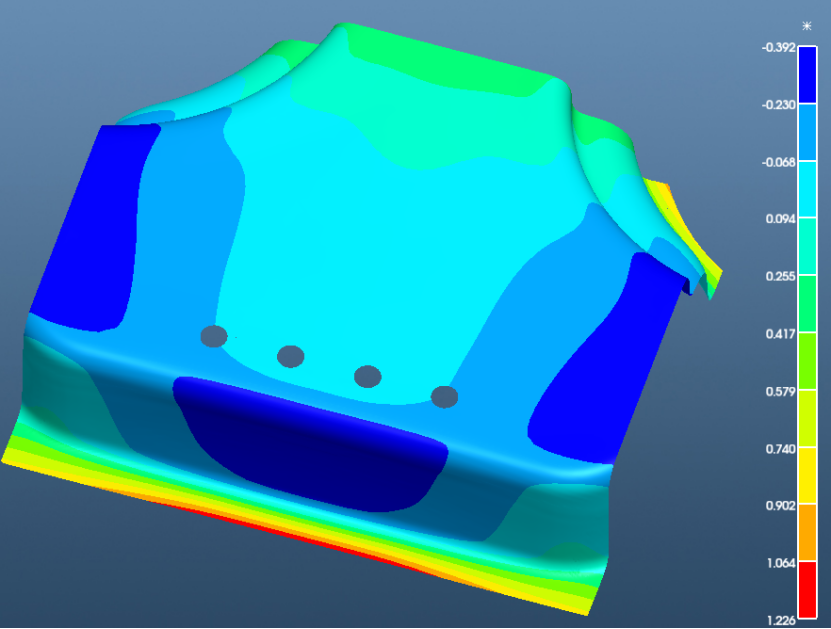


从回弹结果看,在自由回弹设置下,四款软件的计算结果差异较为明显:整体变形趋势基本一致,但细节数值各有出入。这与材料参数的定义方式、各软件默认求解参数以及所采用求解器(隐式/显式、壳单元类型)的差异有关,本文在此不作优劣评判。


2.4 计算时间统计
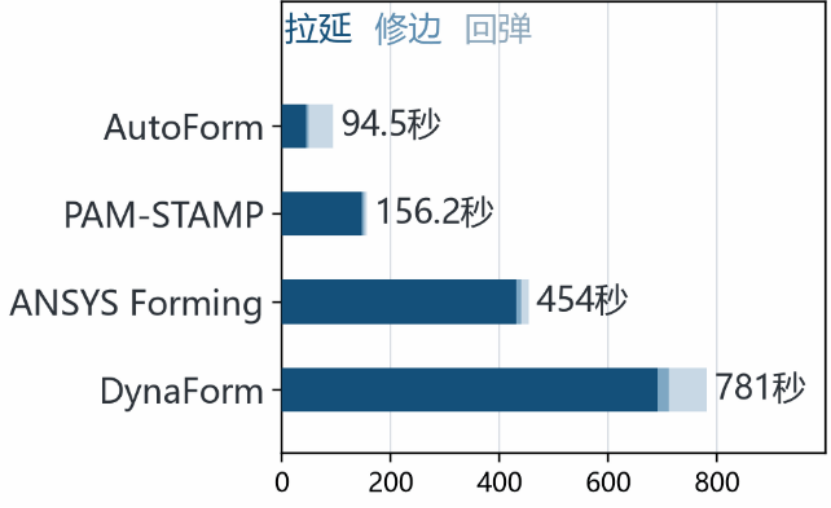


从分析耗时看,AutoForm 最快,PAM-STAMP 次之。Ansys Forming 与 DynaForm 均采用 LS-DYNA 求解器,但 Ansys Forming 使用的是单独定制的 MPP 版本(R16.1),而 DynaForm 7.2 对较新 MPP 版本 LS-DYNA 的支持尚不理想——改用最新 MPP 版本时耗时反而更长,故本次评测中 DynaForm 采用 SMP 版本的 R14.1 求解器。各软件的求解耗时对比见下图。总体而言,LS-DYNA 在冲压成形这类准静态问题上的计算效率仍有较大提升空间。


3

小结


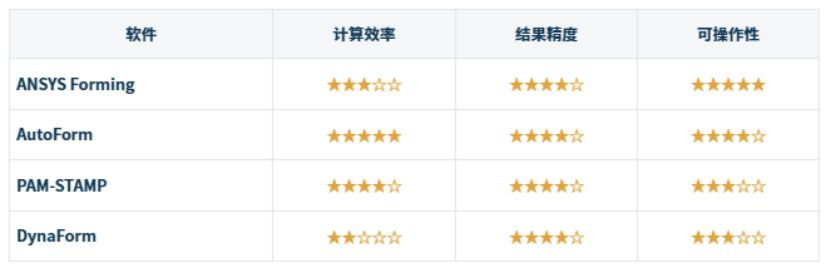
目前这四款软件中,仅有 DynaForm 官方提供中文界面,AutoForm、PAM-STAMP 和 Ansys Forming 均以原生英文界面为主,对国内用户不够友好。从笔者的使用体验来看:


AutoForm 改版后功能持续增强,操作风格较为固定(流程化强、自由度低),但熟悉之后整体分析流程流畅,计算成功率高,结果稳健性突出,学习成本较高。软件采用基于零件设计流程的向导式界面,自动化程度高,适合快速上手进行零件设计分析。


PAM-STAMP 多年界面变化不大,提供专用工艺模板与工作流;官方称其求解速度最高可达旧版本的 3 倍。不过其操作过程仍较为繁琐、容易出错,对工程师经验要求较高,学习成本高。


Ansys Forming 作为 Ansys 于 2022 年独立研发的新产品,没有历史包袱,操作过程极简,界面友好直观。其拥有专属 LS-DYNA 求解器并可独享相关关键字等优势,但前处理功能仍在不断完善中,求解速度表现一般,默认设置流程仍有优化空间,学习成本适中。


DynaForm 从 6.x 开始改版,目前为 7.2 版本。新版前处理操作大幅优化,已基本追平主流竞品,5.9x 系列功能(包括模面设计模块)已基本移植至新平台。新增的 Sigform 求解器支持并行框架,可显著提升分析效率并更好地利用多核资源(本次评测为保证横向可比,DynaForm 采用 LS-DYNA SMP 求解器,未使用 Sigform)。中文界面使其学习成本较低,但软件自带LS-DYNA求解器版本较旧(仍停留在 R12-1711),稳健性和求解速度仍需大幅优化。


上述四款软件的前后处理与求解默认参数主要以汽车行业大型模具为参考,对普通五金行业、超薄壁零件等应用场景缺乏针对性优化。因此,从应用角度看,各企业都需结合自身产品特点和所用软件进行参数调优或内部标准化,才能获得可靠的分析结果,并有效指导实际设计与生产。
来源:阿毅工作室
LS-DYNAInspire通用汽车AutoFormUM塑性加工材料SYNOPSYS模具
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-10-14
最近编辑:38分钟前
langya222
硕士 | CAE高级工程师 行必诚,言必信!
获赞 33粉丝 38文章 203课程 0
点赞
收藏
作者推荐

NUMISHEET 2025 工业基准测试- CAD 处理篇

NUMISNUMISHEET 2025 系列连载 ① NUMISHEET 2025 工业基准的 CAD 处理过程从宝马提供的 STP 文件,到凸模、凹模、压边圈和修边线2026-09-18 系列①/共3篇 约10分钟一、官方数据包里有什么这一届 NUMISHEET 的两个基准题目里,跟 CAD 处理有关的是工业基准。题目由宝马提供,零件是B柱下接头的一个简化版本,材料1.4301不锈钢,料厚1.5mm。官方给参加者的东西不多,只有目标零件几何、材料数据、以及一条工艺链的验收标准。毛坯轮廓是给定的,材料数据也是给定的,工艺怎么排、工具面怎么画、毛坯怎么摆,全部由参加者自己决定。所以真正需要自己动手的部分,集中在两块:一是怎么把产品几何改造成仿真能用的工具体,二是怎么把官方给的试验数据翻译成求解器能读懂的材料卡片。这两件事听起来都不复杂,但笔者整理这一轮资料的时候发现,参加者之间拉开差距的地方基本都在这里,而不是在求解器里。笔者自己的体会是,冲压仿真里的返工,根子大多在几何准备阶段,输入的面不干净,求解器算得再准也没用。下面按实际操作顺序说明。三种几何格式,用途不一样官方数据包里包含STL、IGES、STEP三种格式,另外还给了一份没有做规则化处理的STL。笔者看到这份文件时的第一反应是,官方大概很清楚参加者会在几何上踩坑,所以把不同用途的格式都提前备好了。拿到STL之后,先用CAD打开看一眼。四个圆孔、侧壁过渡、两端翻边都在,整体形状和汽车B柱下接头基本一致。这里有一点要注意,截图里显示的是三角化之后的效果,但这只是显示方式,STL文件本身的底层数据就是三角面片,跟STEP的实体拓扑不是一回事。 由宝马提供的STP格式文件打开之后的原始形态。四个圆孔、侧壁过渡与两端翻边轮廓都完整保留,这是整条工艺链的输入起点,此时它还只是一个几何,不是工具面。从这个状态往下走,笔者习惯先确认三件事:这个几何对应的是工艺链的哪一个环节,是毛坯、成形中间态,还是成形加修边加回弹之后的最终态;曲面质量能不能支撑后面的操作,STL和STEP虽然都能打开,但内部可能有肉眼看不见的缝隙、重叠面、法向翻转,这些问题纯看的时候发现不了,一进接触计算就会暴露;哪些面是产品的功能面,哪些是可以让步甚至必须让掉的工艺面。第三件事看起来是设计问题,其实直接决定了后面回弹补偿有没有解。三种格式的用途不一样,不能混着用:格式 本质 用途 STL 三角面片,无拓扑 只用来做最后的偏差比对,量回弹之后的偏差 IGES 曲面片,可缝合 用来做曲面级的修改 STEP 带特征的实体 构建工具面、做工艺补充的主要来源 把STL直接丢进求解器当工具面是最容易犯的错。三角面片的法向和曲率都是离散的,做接触计算的时候会出现接触力震荡甚至穿透。笔者的做法是拿STEP重建曲面,只在最后做偏差评价的时候才用回STL。二、产品几何不能直接当工具面用上面那个零件,是成形加修边加回弹之后的形状,也就是整条工艺链的终点。要把它造出来,得从终点反推工具面,反推的第一步就是判断哪些面是功能面、哪些可以让。 最终产品3D(左)与由它反推出的下模面(右)。右侧的圆角和侧壁都做了工艺性调整,并不是直接照搬产品形状,目的是保证沿冲压方向能顺利脱模。反推的时候有三个约束,笔者认为这三条是必须守住的:冲压方向只能有一个。整条工艺链共用这一个主方向,所有侧面在这个方向上的拔模角必须为正;出现一个负角,后面做回弹补偿就变成无解的死结。圆角半径要和料厚挂钩。凹模圆角太小,减薄率会飙升甚至开裂;太大又压不住料,回弹量跟着变大。1.5mm料厚下,笔者一般不会让凹模圆角小于4到5倍料厚。产品边界外面要留工艺补充。因为修边线通常在回弹之后才切,产品轮廓之外必须有多余材料撑着,否则拉深不到位。还有一个坑值得单独说。按照几何直接补偿的时候,两侧对向的壁面很容易被压成负角,如果两面同时变成backdraft而且接近平行,就不存在任何一个倾倒方向能让两边同时脱模,几何补偿直接失效。这类问题必须在做工具面设计的时候就识别出来,等补偿迭代失败再回头改,代价很大。三、毛坯轮廓是给定的,重点是摆放和轧制方向这里要澄清一个容易想当然的地方:本次基准的毛坯轮廓是官方给定的,不需要参加者自己展开反算。数据包里提供了完整的毛坯定义,参加者要做的是在这个既定轮廓的基础上,决定怎么摆放、轧制方向怎么对。但是“给定”不等于“随便放”。摆放位置和轧制方向会同时影响三件事。 官方给定的毛坯轮廓与轧制方向(RD)标注。外围切角的轮廓为毛坯边界,中间橙色线框为产品轮廓,红色箭头为轧制方向,下方四个色环是不同位置应变路径的取样点。橙色线框与毛坯边界之间的区域,就是修边余量与工艺补充。成形性。板料的r值和屈服强度随轧制方向变化,同一种材料0°和90°方向的成形极限差别可能相当可观。图上专门标出轧制方向,就是要让参加者在排样的时候把它当成一个显式变量,而不是默认对齐长边。回弹。不同轧制方向的回弹量不一样,摆放角度选得不合适,可能出现四个角回弹量不一致的情况,补偿就很难收敛。材料利用率。这一项在工业基准里是明确的打分项,定义是零件重量除以毛坯重量。毛坯画得越大分数越低,画小了又可能拉裂或者修边后尺寸不够。官方给了轮廓,但是在既定轮廓下怎么摆放、要不要做双件拼合,仍然直接影响得分。图上四个色环标的是应变路径的取样位置。这几个点在后续仿真里要重点关注主/次应变轨迹,因为非比例加载下应变路径对成形极限的判定影响很大。这一块也是 NUMISHEET 2025 科学基准的核心关注点。四、用 IGES 做四套工具体几何确认没问题之后,就进入实际动手的环节,把产品几何改造成工艺需要的工具体。一条完整的冲压工艺链需要三套工具体加一条修边线:凸模、凹模、压边圈,以及修边线。笔者自己习惯用IGES做这一步。IGES是按曲面片组织数据的,适合对单个曲面做提取、偏移、重构造;STEP是带特征的实体,更完整但操作粒度粗。实际做法通常是从STP读产品实体取基准,转成IGES做曲面级修改,改完再合成回实体交给分析软件。两种格式配合用,不是二选一。凸模(Punch) 凸模。顶面为产品内腔的功能面,四周是一圈过渡圆角,左侧可见一处形状比较复杂的局部凹陷。底部平面为压边面的配合区。凸模决定零件内腔的形状,顶面直接沿用产品的内表面,四周做一整圈过渡圆角,底部留出压边面的配合区。图上左侧有一处形状比较复杂的局部凹陷,这块区域在后续要重点关注材料流入和开裂风险。建模要点如下:顶面取自产品内表面,但要预留回弹补偿量,不能一步做死;过渡圆角不能小于4到5倍料厚,本次料厚1.5mm,下限大概在6到7.5mm,圆角太小板料在拉深的时候会被剪薄甚至拉裂;面与面之间必须相切过渡,G1以上,切点位置如果有交线折角,材料流过时会产生局部应力集中,在仿真里表现为虚假的应变峰值。凹模(Die) 凹模。型腔内部沿产品外表面构造,四周为宽阔的压边面,可见清晰的圆角带与侧壁,型腔左侧有一处较深的局部特征。凹模包住零件的外表面,型面质量直接决定零件的外观面品质,这一张是本次工具体建模里最花功夫的。建模要点如下:凹模圆角是控制成形最关键的参数,它决定板料进入型腔时的弯曲刚度和流动阻力,半径大了压不住料、回弹增大,小了局部减薄剧烈;压边面要做平做大,图上四周的平台就是压边面,它和压边圈配合形成夹持,控制板料的流入量,压边面不平会导致压边力分布不均、进料量失控;型腔深度方向要预留修边间隙,产品边界之外的部分最后都要切掉,型腔侧壁要留足余量,避免修边刀口落到曲面过渡区上。压边圈(Holder) 压边圈。中间挖空的轮廓即为毛坯的外边界形状,四周宽大的平面为压边面,挖空的形状与官方给定的毛坯轮廓一致。压边圈的作用比较单纯,下表面和凹模压边面配合,把毛坯的边缘夹住,靠摩擦力控制材料流入型腔的速度。建模要点如下:内轮廓要和毛坯边界匹配,图上挖空的部分就是毛坯的轮廓形状,压边圈的内边缘靠这个轮廓卡住板料;压边面和凹模压边面必须完全贴合,两块面有干涉,仿真里会直接报接触穿透,有间隙则压边力传不到板料上;摩擦力不足以控制流入量的时候,要在压边面上加拉延筋,拉延筋在仿真里通常等效成附加的约束力或等效拉延阻力。修边线(Trim Line) 修边线。外侧多边形轮廓为毛坯边界,内侧带圆角的轮廓为产品最终边界,也就是修边线,四个小圆对应零件上的四个圆孔位置。工具体建好之后还要确定修边线,也就是成形完成之后,沿哪条线把多余的材料切掉。建模要点如下:修边线是产品边界,不是毛坯边界,两条轮廓之间的材料全部属于工艺废料,这部分材料在成形阶段必须存在,否则拉深不到位,但最终会被切掉;修边在回弹之后执行,会把已经成形的约束解除一部分,零件会再回弹一次,所以修边线的位置要结合回弹后的实际轮廓来定,不能只按产品理论边界画;孔要单独考虑,图上四个小圆是零件上的孔,成形后冲制还是成形前预开,工艺上区别很大,预开孔会在成形过程中被拉伸变形,一般只在非功能孔上采用。这一步有三个坑,都不会在CAD里报错,只有在求解阶段才暴露出来,返工成本很高。一是曲面不闭合,相邻曲面之间有肉眼看不见的缝隙,仿真时接触检测会失效;二是法向不统一,部分面法向翻转,接触方向判定错误,工具体会穿过板料;三是圆角过渡不相切,折角处产生虚假的应力集中,干扰对减薄率的判断。五、几何建模检查清单上面这套流程收尾的时候,笔者建议按下面这张表逐项过一遍,任何一项不过关都不要急着往下走。检查项 判定标准 几何状态确认 明确该几何对应工艺链的哪个阶段(毛坯/中间态/最终态) 曲面连续性 功能性曲面达到G1以上,A级面要求G2 曲面缝隙 相邻面之间无缝隙、无重叠,缝合后为封闭实体 法向一致性 所有面法向统一朝外,无翻转面 拔模角 沿唯一冲压方向,所有侧面拔模角为正 圆角半径 凸凹模圆角不小于4到5倍料厚 压边面贴合 凹模与压边圈的压边面完全贴合,无干涉、无间隙 毛坯与轧制方向 毛坯轮廓合模,轧制方向已显式设定 修边线定义 已明确产品边界与工艺废料区,孔的处理方式已确定 六、材料卡片不能跨软件照搬工具体建好之后的下一步,是把材料翻译成材料卡片。这一部分笔者打算放到下一篇系统展开,这里先点一句。主流商用冲压仿真软件对屈服准则和硬化准则的支持力度并不一致,同一份试验数据,在不同软件里能表达出的材料行为是有差别的。所以把A软件的材料卡直接搬到B软件里用,风险比较高,表面上参数都填进去了,实际表达的物理行为可能已经不一样。原因不复杂。材料卡片里是两条独立的曲线,屈服准则管各向异性的形状,硬化准则管加载历史的响应,回弹预测对两者的敏感度都很高。不同软件在这两条线上能支持的模型档次不同,有的软件把Hill48、Barlat89、BBC2005、Vegter都做成了可选模型,有的以Hill48和Barlat系列为主;硬化准则那边,有的只到各向同性硬化,有的支持随动硬化、混合硬化甚至Y-U这类循环塑性模型。还有一层更隐蔽的差异,即使模型同名,各家的实现方式也可能不同,参数定义、曲线外推策略、有没有应变率相关项,都可能不一样。钢铁企业给不同软件分别制作材料卡,而不是共用一套参数,这个细节很能说明问题。所以切换软件之前,笔者建议至少确认四件事:该软件支持哪些屈服准则,你的材料需要哪一档,两者是否匹配;硬化准则做到哪一档,有没有随动或者混合硬化;材料卡的实现细节是否一致,切换时要重新标定,不能照搬;手上的试验数据够不够支撑你要选的那个模型。七、下一篇的内容下一篇讲材料模型的建立,承接本篇的工业基准,用的就是那个零件的实际材料,1.4301不锈钢,料厚1.5mm。官方给的这份材料数据相当完整,正好是讲材料卡片怎么建的好例子:屈服准则用的是Yld2000-2d,属于高精度各向异性模型,八个各向异性系数加一个流动势指数,配套试验包括哑铃形试样拉伸(含每22.5°方向的r值)、smiley剪切试样、胀形试验(双轴屈服应力比)、圆盘压缩试验(双轴r值)这一整套;硬化曲线用Hockett-Sherby公式拟合,这是各向同性饱和型硬化,不含随动项,它跟回弹预测之间的关系,正是上面提到的那个话题;弹性模量随塑性应变的衰减,官方给了循环加载下每个循环的割线模量,从约190GPa衰减到约174.5GPa,幅度约8%,这个数据用不用、怎么用,各家软件的处理方式不一致;成形极限曲线,由Nakajima试验按五种试样几何测得,判据是颈缩。除此之外还会讲各档次准则的完整清单、每一档需要什么试验数据、外推策略怎么影响结果,以及切换软件时需要逐项确认哪些事。本系列基于 NUMISHEET 2025(第十三届三维板料成形数值模拟国际会议,2025年7月7日至11日,德国慕尼黑,慕尼黑工业大学主办)的会议内容与公开基准资料整理,结合笔者实际工作过程中的几何与工具体模型说明。文中图片仅作方法说明。 来源:阿毅工作室

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈