NUMISHEET 2025 工业基准测试- Ansys Forming测试结果
| NUMISHEET 2025 系列连载 ③ NUMISHEET 2025 工业基准:ANSYS Forming 的成形结果 摩擦 0.05、压边力 1250 kN、自由回弹,其他参数软件默认 |
一、这一算的工况怎么定 |
前两篇把几何和材料备齐了,这一篇开始看算出来的东西。先交代工况,笔者取值的思路是能不动的地方就不动,理由后面再说。
材料用的是材料库里 SUS304 那一张卡片。日标的 SUS304 对应欧标的 1.4301,成分上就是同一类奥氏体不锈钢;卡片里的参数按第二篇整理的官方数据填,这一篇没有改动它,为的是让后面看结果时,材料这一环是确定的。
求解精度选了 VeryAccurate,也就是软件里的高精度选项。它会改变单元处理方式和时间步长,代价是算得慢一些,好处是不必去纠结默认设置够不够用。这一点对笔者来说很重要:默认设置往往是给通用问题准备的,用在这样一个几何简单、料厚中等的算例上,很难说清是刚好够还是刚好不够。
摩擦按常系数处理,界面里 Lubrication Coeff. 一栏选 Constant,填 0.05。没有用压力相关的摩擦模型,也没有沿板料分区给不同的摩擦系数。真实冲压里的摩擦是随接触压力变化的,润滑条件好的位置和差的位置也不一样,这里取常系数是刻意的简化,目的是让后面跟别的求解器对照时,少一个说不清的变量。
压边力给 1250 kN。这个数取自官方资料:工业基准的参考零件在德国埃平根 Dieffenbacher 公司的 DXU 320 B 液压机上成形,该机公称压力 3500 kN,最大压边力 1250 kN,笔者这一算取的是这个上限值。官方总结报告里另记有一组参考工艺参数,实际制造时用的压边力是 190 kN,对应压边压力 2.55 N/mm²。
回弹按自由回弹算。M-30 工序的约束方式选了 Free,不施加任何点约束,让零件自由释放。
其余参数一律保持默认。
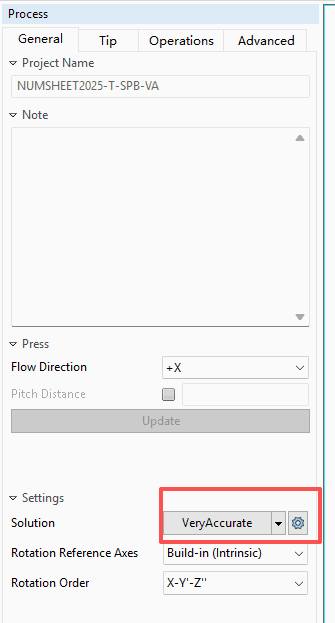
Process 面板,Solution 一栏选了 VeryAccurate,其余保持默认。 |
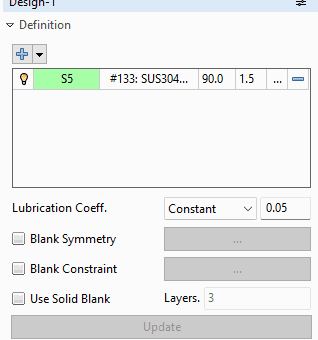
Definition 面板,板料 S5,材料用库里 SUS304 那张卡片(对应第二篇的 1.4301 数据);摩擦用 Constant 加 0.05。 |
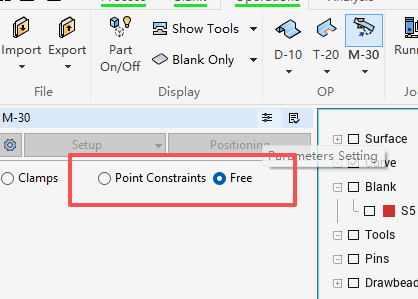
M-30 工序的约束方式选 Free,即自由回弹,不施加点约束。 |
二、计算时间 |
Runner 面板给出的总时间是 7分34秒,三个工序全部跑完。拆开看是 D-10 拉延 7分10秒,T-20 切边 10秒,M-30 测量 14秒。时间几乎全部花在拉延上,切边和回弹测量加起来不到半分钟。
这个量级值得记一下。一套完整的拉延加切边加回弹,七分半钟跑完,时间成本是可控的,如果后面要做压边力扫描或者摩擦系数对比,不用担心算不过来。当然这个数和机器配置、并行核数都有关系,换一台机器就会变,这里只是记一个量级。
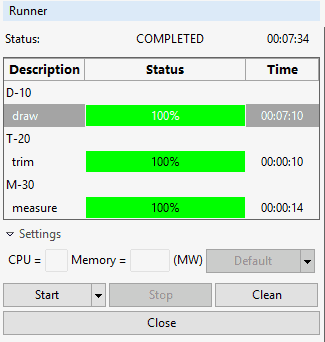
Runner 面板,三个工序均已完成,总耗时 7分34秒。 |
三、减薄与厚度 |
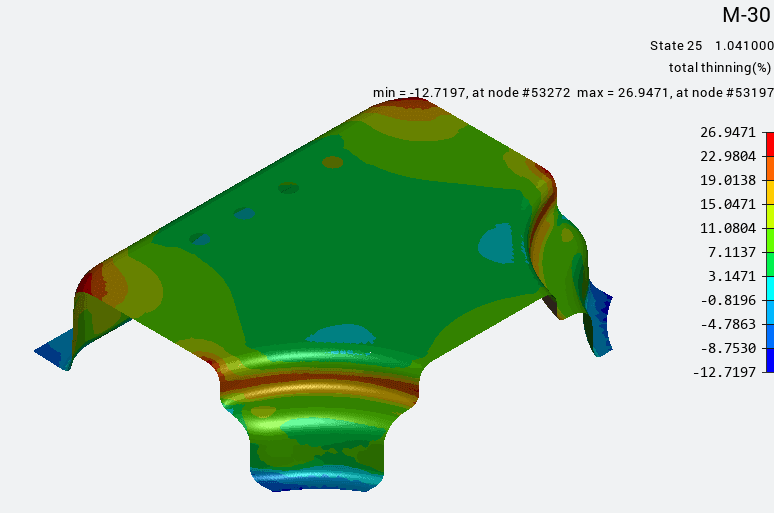
先看减薄。云图里的 total thinning 是当前厚度相对初始厚度的变化率,红色是减薄最多的位置,深蓝是增厚最多的位置,两者之间按色标分档。
这一算的最大减薄是 26.9471%,出现在节点 #53197;另一端是 -12.7197%,出现在节点 #53272,负号表示这里是增厚,厚度比原始板厚多出 12.72%。
同一次计算的厚度云图可以对上这两个数。最薄 1.0958mm,在节点 #53197;最厚 1.6908mm,在节点 #53272。原始板厚 1.5mm,1.5 乘 0.730529 等于 1.0958,1.5 乘 1.127197 等于 1.6908,两张云图说的是同一件事,一张用百分比表达,一张用绝对厚度表达,连极值所在的节点号都是一一对应的。笔者更习惯用厚度图来说话,因为 1.0958mm 这样一个数,可以直接拿去和材料要求的最小允许厚度比对,百分比还要在脑子里换算一次。
从分布上看,减薄大的位置集中在侧壁的圆角一带和凸台的根部,底面的颜色基本是均匀的绿色,对应个位数百分比的减薄。这个形态是盒形件拉延的常见样子,减薄主要由板料在圆角处的弯曲和反向弯曲带来,底面的材料基本没有被拉薄,因为没有发生明显的面内拉伸。
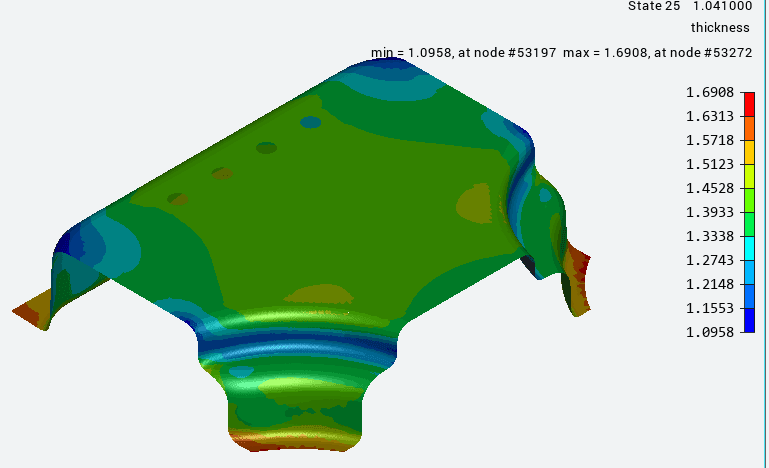
厚度云图,最薄 1.0958mm,最厚 1.6908mm,极值节点与减薄图一一对应。 |
四、成形极限 |
成形极限图用中层面(middle surface)的结果来画。图上没有出现红色,也就是没有位置落进 Cracks 区,主体是绿色的 Safe stretch,说明这一算的变形量没有超出这条料的成形极限。
需要留意的是另外两处。上边缘和两侧有几条紫色的带,对应 Wrinkling tendency,是有起皱倾向的位置;上边缘还有一小片蓝色,对应 Inadequate stretch,是拉伸不足。起皱倾向和拉伸不足常常出现在同一个区域附近,因为那里的材料既没有被充分拉伸,又没有受压边力的足够约束。
把这两件事放在一起看,这一算的处境是能说得清的:不开裂,但边缘有起皱倾向。压住起皱和把减薄控制住,这两件事本身是一对矛盾,压边力加大能压住起皱,同时会把减薄推上去。这一算只跑了 1250 kN 这一个输入,没有做压边力扫描,所以它反映的是这组数据在什么条件下得到,不涉及这块料的工艺窗口。
还有一点要说清楚。FLD 的判据依赖那条成形极限曲线,而这条曲线是有参考厚度的,参考厚度和实际料厚不是一回事。这一算用的是 1.5mm 的板料,曲线本身的标定厚度在界面里另填,两者不一致时判定会带偏差,这个坑在第二篇里已经提过一次,这里再记一笔。
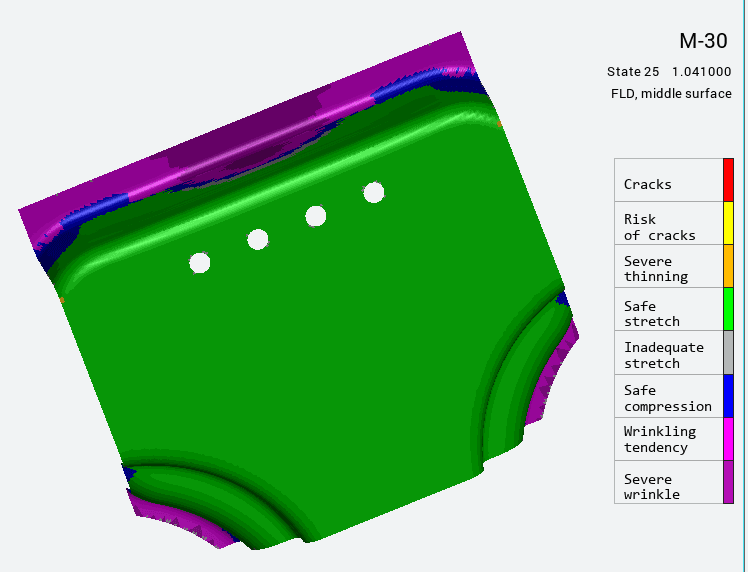
成形极限图(中层面),无开裂区,主体为安全拉伸区,边缘有起皱倾向的紫色带。 |
五、回弹 |
回弹是用自由回弹的方式算的,结果里的位移包含零件的整体刚体运动,所以不能直接当成需要补偿的量。看的时候要先看位移的空间分布,再看数值范围。
合位移的范围是 0.0465mm 到 1.9803mm,最小值出现在节点 #37191,最大值出现在节点 #52913。z 方向位移的范围是 -0.1738mm 到 1.4645mm,最小值在节点 #53339,最大值在节点 #51488。
有个细节值得注意:两组数的极值并不落在同一批节点上。合位移最大的地方和 z 向位移最大的地方是两个位置,说明面内位移和面外位移的分布并不一致,零件不是一个简单地朝某个方向翘起来的形态,这也意味着如果要用解析式的补偿方法去处理,误差会比较大。
从云图上看,零件中部的位移大致在 1.0 到 1.2mm 之间,靠近边缘的深蓝色 区域位移反而小,位移最大的位置集中在零件下方的边缘区域。z 向位移的负值只出现在很小的局部,量级也不到 0.2mm,所以这一算的回弹主要是朝一个方向的。
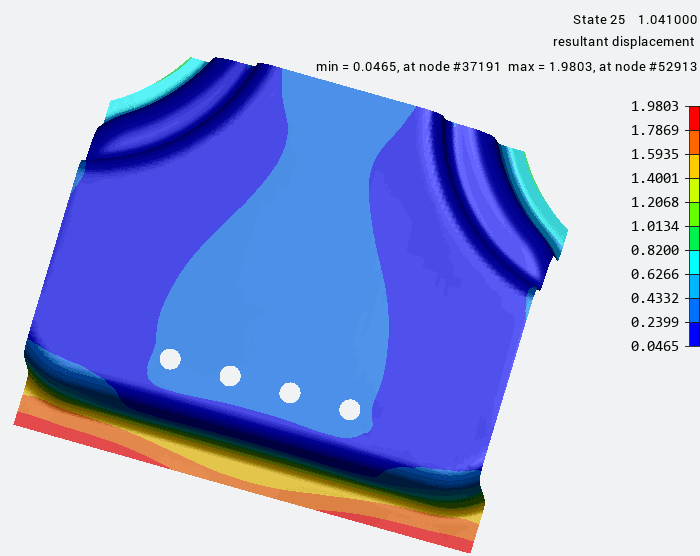
合位移云图,范围 0.0465mm 到 1.9803mm,最大值出现在零件下方的边缘区域。 |
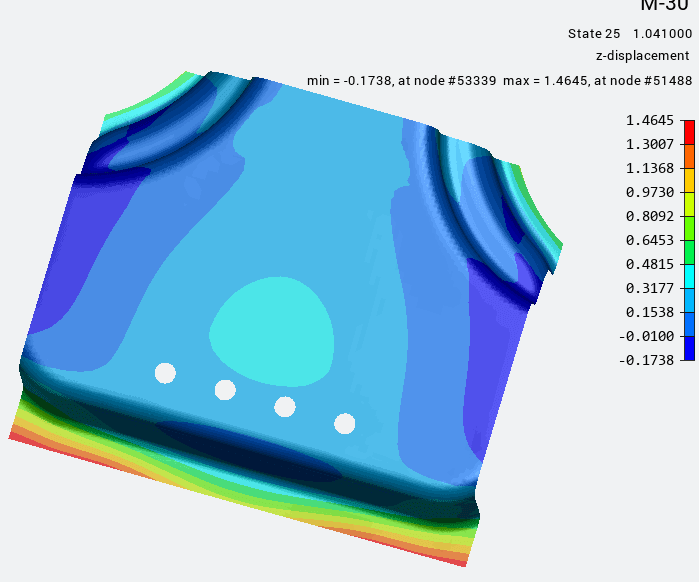
z 方向位移云图,范围 -0.1738mm 到 1.4645mm,极值节点与合位移图不同。 |
六、结果汇总 |
把这一算的关键数值归到一张表里,方便对照。
七、几点观察 |
一是这一算的输入尽量取定值,摩擦系数用官方给出的 0.05,压边力用官方设备的上限 1250 kN,求解精度取软件里的高精度档,不做参数扫描,目的是让输入简单、可复现。后面换成别的求解器时,差异也更容易归因,因为参数少的时候,某个差异到底是软件带来的还是设置带来的,比较容易说清。
二是减薄 26.9% 是这批结果里最值得关注的一项。这个量级要不要干预,取决于零件要求和材料的允许减薄率,从云图看它集中在一小片区域,不是大面积减薄,这类局部减薄通常可以通过圆角或压边力局部调整来缓解。
三是成形极限图上没有开裂区,有起皱倾向,这属于比较好处理的一种组合。真正麻烦的是既接近开裂又有起皱倾向,那种情况下工艺窗口很窄,压边力往哪个方向调都会踩到另一头。
四是自由回弹的结果读的时候要小心。位移里混着整体刚体运动,1.98mm 这个数不能直接当回弹补偿量用,要看的是位移的空间分布形态。要把这部分拆开,需要做刚体对齐或者直接用约束回弹,这是另一个话题。
这几个数先放在这里。同一套毛坯、同一条工艺链,换成别的求解器会算出什么,是笔者接下来要做的对照;到那时候,哪些差异来自材料卡的表达方式,哪些来自求解器本身的实现,才有可能分得清。
本篇基于 NUMISHEET 2025(第十三届三维板料成形数值模拟国际会议,2025年7月7日至11日,德国慕尼黑,慕尼黑工业大学主办)工业基准的实际计算过程整理,云图与界面截图来自笔者自己的算例,仅作方法说明。文中涉及的软件版本与界面以截图中显示为准。 |