我的排气歧管热疲劳分析手记——从一次翻车说起
 导读:做CAE多年,热疲劳是我碰过最容易"看起来简单、做起来翻车"的方向之一。
从一次翻车说起
3年前,我接了一个排气歧管的热疲劳项目。客户说台架试验 300 个循环就开裂了,让我算一下寿命。那时候我刚接触 Fe-safe 不久,照着教程一步步点:导入 odb、选应力、选温度、定义材料、选算法、点运行。结果出来了——寿命 8 万多次,FOS 0.65。我把报告发给客户,心想虽然没过,但量级应该差不多。 两周后客户打电话过来,语气不太好:"我们台架 300 次就裂了,你算出来 8 万次?差了两百多倍。"那是我做 CAE 以来最难堪的一次。后来花了整整一周排查,才发现问题出在三个地方:一是 Abaqus 里的热边界条件设得太粗糙,温度场就不准;二是 S-N 曲线只取了两个温度点,高温区全靠外推;三是螺栓预紧力的施加方式有问题,装配应力差了一大截。 从那以后我就明白了——热疲劳分析从来不是"把 odb 导入 Fe-safe 点几下"这么简单。前面的温度场准不准、应力场对不对、材料参数靠不靠谱,每一步都在给最后的寿命结果挖坑。 这篇文章,我想把这些年做排气歧管热疲劳踩过的坑、总结的经验,都写下来。 一、为什么排气歧管要做热疲劳分析
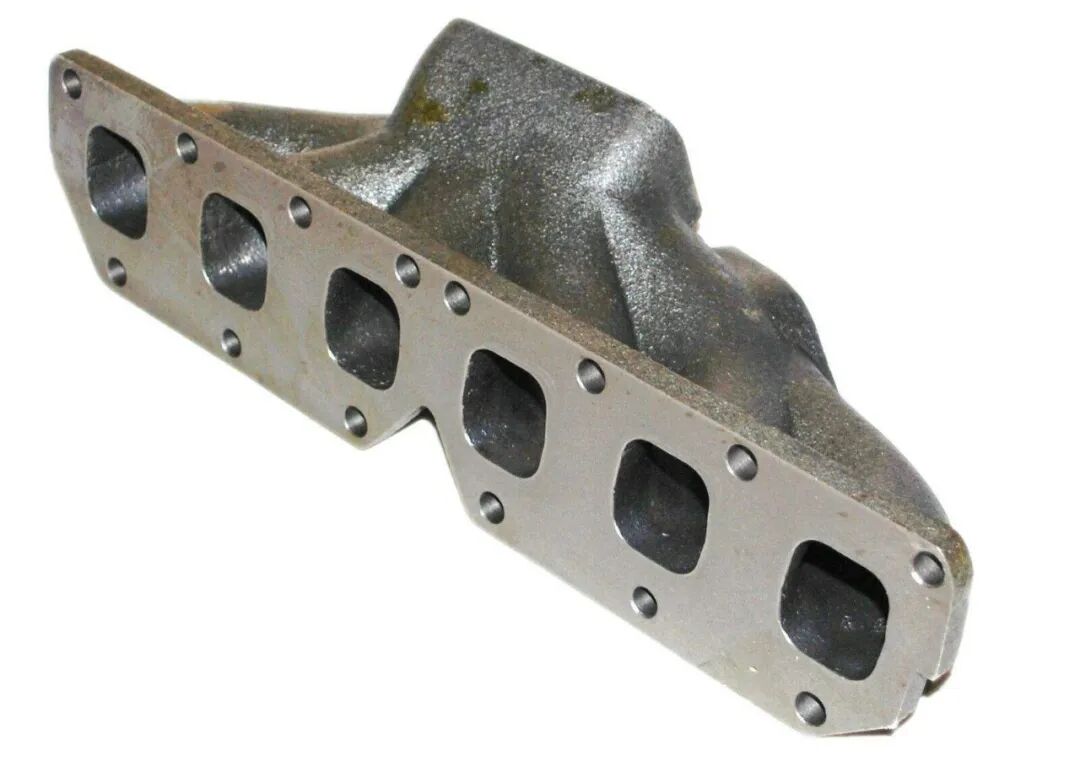
排气歧管这东西,工作环境说得上是发动机里最恶劣的部件之一。发动机一启动,排气温度分分钟窜到八九百度,金属从室温几秒钟内被加热到红热状态;一熄火,又在几分钟内被空气冷却回室温。这么一冷一热,材料内部的热胀冷缩被结构约束住了,就产生了很大的热应力。反复循环,裂纹就出来了。一旦开裂漏气,不仅影响发动机性能,严重的还会引发安全问题。 所以做排气歧管的设计,热疲劳寿命是必须过的一道关。靠试验验证当然最准,但台架试验一轮下来动辄几十万、两三个月,设计迭代根本耗不起。CAE 分析的价值就在这里——在设计阶段就能把风险找出来,指导结构改进。 本文用的是一个经典的四缸发动机排气歧管模型,材料是耐热钢,通过 Abaqus 做热应力分析,再导入 Fe-safe 做基于应力的热疲劳寿命计算。 二、Abaqus 热应力分析
很多人做热疲劳,注意力全放在 Fe-safe 的操作上,Abaqus 部分一笔带过。这是最大的误区——温度场和应力场是疲劳分析的输入,输入不准,后面再怎么调都是白搭。 2.1 模型概况
- 排气歧管:四分支流道结构,顶部带法兰盘对接后续排气系统
- 缸头(气缸盖):安装基板,带有四个对应排气通路的开孔
网格用的是六面体单元。做疲劳分析对网格质量要求比较高,尤其是应力集中的圆角区域,网格太粗的话应力峰值算不准,寿命结果直接就不可信了。这个后面"避坑指南"里我再详细说。 接触关系有两处:排气歧管与缸头之间的法兰面接触,以及螺栓与排气歧管之间的接触。约束方面,缸头沿垂直方向的运动被约束住。 2.2 为什么要分三个分析步
② 受热膨胀过程,从初始室温 300 K 升至 980 K 经常有人问我:为什么不直接一步加载温度循环?为什么要先加螺栓预紧力? 第一,螺栓预紧力是有实际物理意义的。发动机在冷态装配的时候,螺栓已经拧紧了,法兰面已经有了接触压力。升温之后,歧管和螺栓都会膨胀,但因为材料不同、温度不同,膨胀量不一样,预紧力会发生变化。如果跳过预紧步直接升温,初始应力状态就不对。 第二,热疲劳关注的是温度循环过程中的应力变化。从室温升到高温再降回室温,这是一个完整的热循环。我们需要拿到这个循环过程中的应力历程,才能做疲劳计算。三个分析步刚好对应了一个完整循环的关键状态。 输出的应力和温度都是随时间变化的函数,后面导入 Fe-safe 的时候会用到。 2.3 热边界条件怎么设
热分析的核心是热边界条件。设得好不好,直接决定温度场准不准。 内表面——对流换热。 高温废气流过歧管内壁,通过对流把热量传给金属。这里的关键是对流换热系数的选取。实际工程中,换热系数不是常数,它跟气体流速、温度、流道几何形状都有关系。如果手头有 CFD 计算结果,最好用 CFD 耦合的方式把换热系数映射过来;没有的话,也得按经验公式估算一个合理的值,不能拍脑袋填。 我第一次做这个项目的时候,就是换热系数取小了,导致计算出来的最高温度只有七百多度,比实际低了两百多度。温度低了,热应力就小,算出来的寿命自然就偏长。 外表面——对流+辐射。 歧管外壁和环境空气之间既有对流换热,也有辐射散热。温度越高,辐射占比越大。八九百度的情况下,辐射散热量能占到总散热量的一半以上,绝对不能忽略。 初始温度场设为均匀室温 300 K(约 27℃)。 2.4 材料的热物理参数
做热应力分析,材料参数不能只填一个弹性模量和泊松比。热分析需要的参数还包括: 经验之谈: 做高温热应力分析,所有和温度相关的参数都一定要用温度相关的数值,不能用室温值凑数。尤其是弹性模量和屈服强度,高温下跟室温差很多,直接影响应力计算结果。 2.5 螺栓预紧力的施加
螺栓预紧力的施加方式,Abaqus 里常用的有两种: 一种是用 *BOLT LOAD 关键字,直接给螺栓施加指定的预紧力。这种方法最直接,也最容易理解。 另一种是给螺栓施加温度载荷,利用热胀冷缩来模拟预紧力——给螺栓一个"降温",螺栓收缩就把法兰面拉紧了。这种方法适合一些特殊场景,但要注意换算关系。 这个案例里用的是第一种,直接施加 20 KN 的预紧力。 踩过的坑: 螺栓预紧步之后的分析步,一定要记得把螺栓载荷的类型从"施加力"改成"固定长度"。不然的话,升温过程中螺栓膨胀,预紧力不会变,这跟实际情况是不符的。实际情况是,螺栓被拉长后,温度变化会导致预紧力变化。 2.6 接触设置
排气歧管和缸头之间的法兰面接触,既要传递法向压力,也要传递摩擦力。热膨胀的时候,两个接触面会有相对滑动,如果摩擦系数设得不对,应力分布就会差很多。 经验之谈: 做热疲劳分析,接触设置不能太简化。摩擦系数该取多少就取多少,不能为了收敛容易就设成光滑接触(摩擦系数为 0)。光滑接触算出来的应力分布,跟实际情况差得不是一点半点。 热接触方面,两个接触面之间的热传导也要考虑。如果界面接触压力大,热传导就好;压力小,热传导就差。这个在 Abaqus 里可以用间隙热导来模拟。 2.7 热应力结果怎么看
热分析跑完之后,先别急着导进 Fe-safe。先看看温度场和应力场对不对。 - 最高温度是多少、出现在什么位置?一般在排气入口附近的流道内壁
- 温度梯度大不大?法兰面附近因为有缸头散热,温度会低一些
- 最大 Mises 应力出现在哪里?一般是法兰圆角、螺栓孔附近这些应力集中的地方
- 应力水平大概是多少?跟材料的屈服强度比一比,看有没有进入塑性
- 升温步和降温步的应力分布有什么不同?热疲劳主要关注的是应力变化的幅值
如果温度场和应力场看起来就不对,那先回去调热分析,不要急着做疲劳。 三、Fe-safe 热疲劳分析设置
热应力算完了,接下来就是把结果导入 Fe-safe 做疲劳分析。这部分原文讲得比较细,我就不重复每一步怎么点了,主要说说每个设置背后的道理。 3.1 导入有限元结果
打开 Fe-safe 之后,先把工作目录设好。然后从 File 菜单里选 Open Finite Element Model,找到 Abaqus 算出来的 odb 文件。 导入的时候会弹一个 Select Datasets 的对话框,这里要选读取哪些数据。做热疲劳分析,应力(Stresses)和温度(Temperatures)都得选上。"Last increment only" 勾上——我们只需要每个分析步最后一个增量步的结果,不需要中间过程。 有一个细节要注意:Increment 0 要去掉勾选。因为第 0 个增量步是初始状态,应力都是零,没什么用,选上反而可能会影响后面的载荷谱定义。 单位设置也很重要。应力用 MPa、温度用摄氏度、长度用 mm、力用 N——这些单位一定要跟 Abaqus 里的单位一致。 踩过的坑: 单位不统一是新手最容易犯的错误。Abaqus 里用 mm-N-t 单位制,应力单位就是 MPa;如果 Fe-safe 里不小心选成了别的单位,结果直接就废了。我带过的实习生,十个里面有八个第一次都会在这里栽跟头。 3.2 定义载荷谱
载荷谱定义的是应力怎么随时间变化,也就是疲劳循环的加载历程。 在 Fatigue from FEA 面板的 Loading Settings 标签页里,我们需要把 Abaqus 三个分析步的应力结果串起来,形成一个完整的热循环载荷历程。 具体做法是:先把默认的载荷清空,然后依次把 Step 2(升温后的应力)和 Step 3(降温后的应力)添加到 Elastic Block 里。 这样定义出来的载荷历程,就是从室温状态升到高温再降回室温——一个完整的热循环。 为什么不加 Step 1? 因为 Step 1 是螺栓预紧步,它代表的是装配状态,不是热循环的一部分。热循环是从室温(已经装配好的状态)开始升温再降温回到室温。Step 1 的作用是给整个模型提供一个初始的装配应力状态,这个状态已经包含在 Step 2 和 Step 3 的结果里了。 3.3 表面光洁度
表面光洁度对疲劳寿命的影响很大。表面越粗糙,微观缺陷越多,疲劳裂纹越容易萌生,寿命就越短。Fe-safe 里是通过表面光洁度系数 Kt 来考虑这个影响的。Kt 越大,说明表面越粗糙,寿命折减越多。 在这个案例里,假设排气歧管的表面是抛光状态(Mirror Polished,Ra ≤ 0.25 μm),Kt 取 1。 经验之谈: 实际工程中,铸件的表面光洁度可比抛光差远了。如果是砂型铸件,Ra 可能达到几十甚至上百微米,对应的 Kt 系数可能有 1.5 甚至更大。做项目的时候,表面光洁度一定要根据实际工艺来选,不能图省事直接取 1。不然算出来的寿命偏乐观,出了问题要背锅。 3.4 材料定义——温度相关的 S-N 曲线
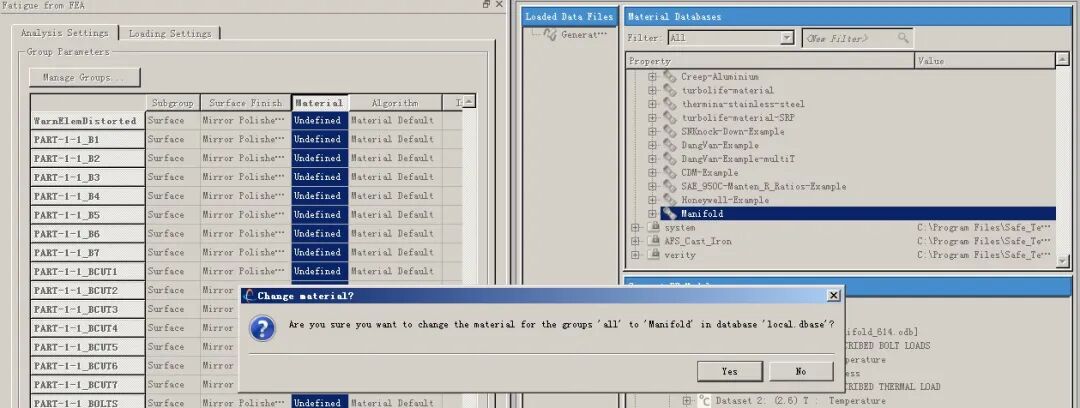
热疲劳和普通疲劳最大的区别,就是温度在变。温度变了,材料的疲劳性能也会变。所以做热疲劳分析,必须用和温度相关的 S-N 曲线。 这个案例里,我是从材料库的 SAE_950C-Manten 材料拷贝出来,在此基础上修改的。主要改了两个地方: 一是把疲劳极限(Endurance Limit)调到了 10^15 这个量级。这是因为高温下材料一般没有明确的疲劳极限,循环次数再多寿命也会继续下降,所以把疲劳极限设得很大,让 S-N 曲线一直是下降趋势。 二是添加了温度相关的 S-N 数据。我一共定义了 6 个温度点:300℃、400℃、500℃、600℃、700℃、800℃。每个温度点对应一条 S-N 曲线。 为什么要 6 个温度点? 温度点越多,插值就越准确。如果温度点太少,比如只有两三个,中间温度的 S-N 曲线全靠线性插值,误差可能会很大。尤其是在温度变化剧烈的区域,S-N 曲线的斜率变化也大,插值误差就更明显了。 踩过的坑: 我第一次做这个项目的时候,只定义了室温和 800℃ 两个温度点。结果中间温度的 S-N 曲线全是直线插值,算出来的寿命偏长。后来加到 6 个温度点,结果就差了不少。 我的建议是,温度点至少要有 4~5 个,高温区要密一些,因为材料性能在高温区下降得更快。义好材料之后,把它赋给有限元模型就可以了。 3.5 疲劳算法选择
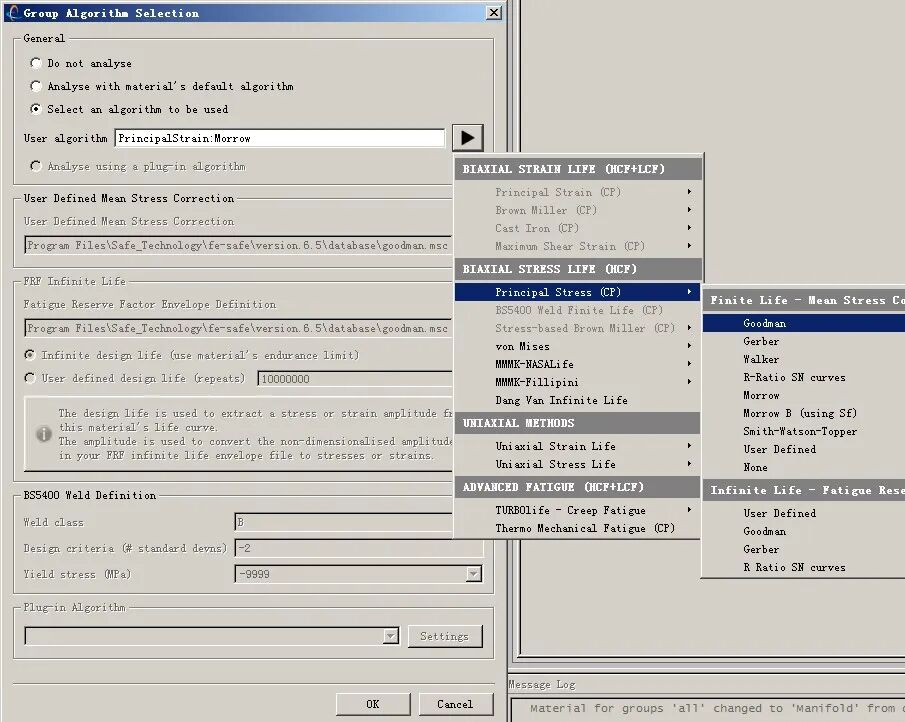
Fe-safe 里基于应力的疲劳算法有好几种,这个案例用的是 Principal Stress (CP) => Goodman。 - Principal Stress:用主应力来计算等效应力幅。对于复杂应力状态,需要把多轴应力折算成一个等效应力,才能跟单轴的 S-N 曲线对应起来。主应力法是其中一种方法,它取最大主应力作为等效应力。
- Goodman:平均应力修正方法。疲劳循环的平均应力不为零的时候,需要对 S-N 曲线进行修正。Goodman 是最常用的平均应力修正方法之一,适用于脆性材料和塑性较低的材料。
经验之谈: 算法的选择不是随便选的。主应力法适合应力方向基本不变的情况,如果应力方向在循环中会发生旋转(比如曲轴的圆角处),就要用更复杂的多轴疲劳算法。排气歧管的热应力主要是热胀冷缩引起的,应力方向相对稳定,用主应力法是合适的。 平均应力修正方面,除了 Goodman,还有 Gerber、Soderberg 等方法。Goodman 偏保守,Gerber 偏乐观,Soderberg 最保守。具体用哪种,要看行业习惯和客户要求。汽车行业一般用 Goodman 比较多。 3.6 残余应力
残余应力对疲劳寿命的影响也很大。如果表面有残余压应力,相当于给了一个压应力的平均应力,对疲劳是有利的;如果是残余拉应力,就会加速疲劳失效。这个案例里假设不考虑残余应力,设为零。 经验之谈: 实际工程中,残余应力该不该设为零,要具体情况具体分析。如果零件经过喷丸、滚压等表面强化处理,表面会有残余压应力,这时候不仅不能设为零,还得把残余压应力考虑进去,不然算出来的寿命会偏保守。如果是焊接件,焊缝附近通常会有残余拉应力,而且还不小。这时候如果忽略残余应力,算出来的寿命可能偏乐观,就有风险了。 排气歧管一般是铸件,可能还会经过热处理,残余应力的情况比较复杂。如果项目要求比较高,建议专门做一个残余应力分析,或者用 X 射线衍射测一下。 3.7 强度因子(FOS)
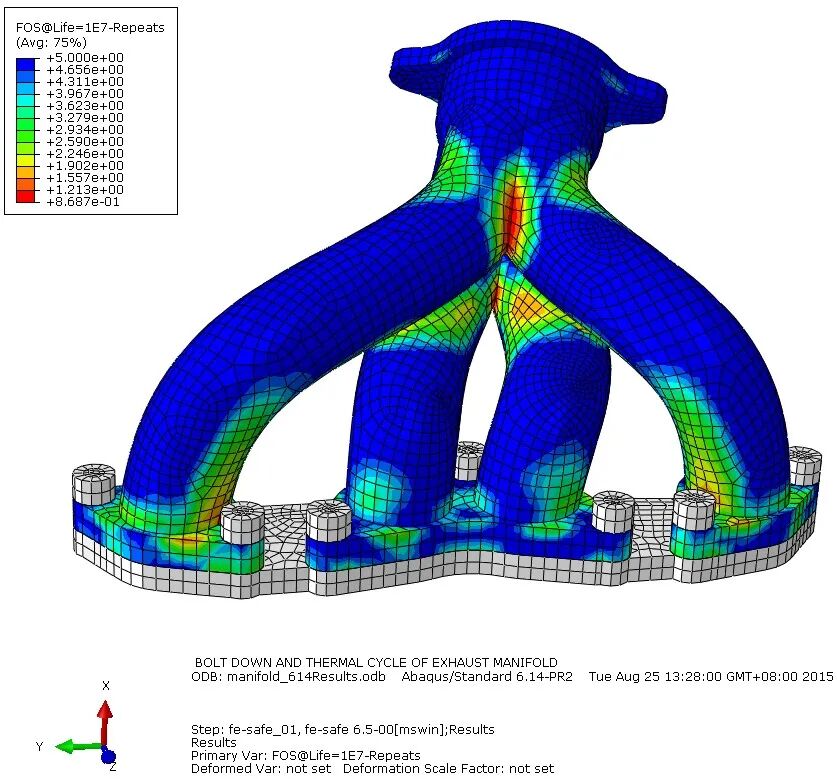
强度因子(Factor of Strength,FOS)是 Fe-safe 里一个很实用的功能。 简单说,FOS 回答的是这样一个问题:要让零件达到指定的设计寿命,应力需要乘以多大的系数?如果 FOS > 1,说明当前应力水平下的寿命超过了设计寿命,零件是安全的;如果 FOS < 1,说明寿命不够,需要改进。这个案例里,给定的设计寿命是 1×10^7 次。FOS 比直接看寿命更直观。跟设计工程师沟通的时候,说"FOS 只有 0.65,还差 35% 的裕量",比说"寿命只有 79261 次"更容易让对方理解问题的严重程度。 3.8 提交计算
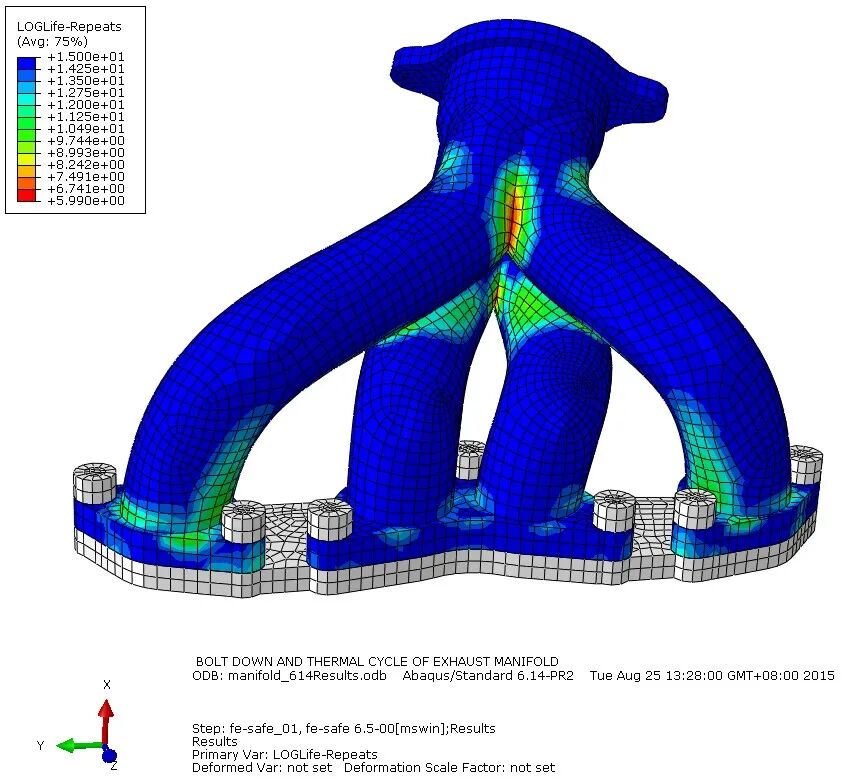
设置都弄好了,点 Analysis 按钮提交计算。这个模型不大,几秒钟就算完了。 计算日志里会给出最危险位置的寿命和 FOS。这个案例的结果是: 很多人算完疲劳,截一张寿命云图就交差了。这是不对的。客户要的不是一张彩色的云图,而是一个结论:这个设计行不行?不行的话怎么改? 我刚入行的时候,也只会说"寿命不够"。后来被客户问多了,才慢慢学会怎么把计算结果翻译成工程语言。 (1)79,261 次寿命到底是什么概念
先算一笔账。假设一辆车每天冷启动 2 次,一年就是 730 次。79,261 次寿命,换算成年限就是 79261 ÷ 730 ≈ 108 年。 你可能会说:108 年?那不是很够吗?不对。因为 79,261 次是"最危险点"的寿命,而且是理论计算值。实际情况要复杂得多: 第一,这是计算值,不是试验值。CAE 计算有很多假设和简化,跟实际情况有差距。行业里一般会留 2~3 倍的安全系数。扣掉安全系数,79,261 次就只剩两三万次了。 第二,实际工况比标准循环严酷得多。我们算的是从室温升到最高温再降回室温的完整循环,但实际驾驶中,还有各种部分负荷工况、加速减速工况,温度波动比标准循环复杂得多。 第三,材料有分散性。S-N 曲线是统计意义上的,同一批零件的寿命可能差好几倍。 所以 79,261 次看起来不少,但实际上留给工程裕量的空间并不大。尤其是如果客户要求的设计寿命是 10^7 次,那差得就更远了。 (2)FOS=0.65 意味着什么
FOS=0.65,意思是说:要让这个位置的寿命达到 10^7 次,应力得降到原来的 65%。换句话说,当前应力水平比 10^7 次寿命对应的应力水平高了约 35%。 35% 是什么概念?做结构设计的人都知道,35% 的应力裕量不是靠"圆角加大一点"就能解决的,可能需要动比较大的手术。 经验之谈: 跟设计工程师沟通的时候,不要一上来就说"FOS 只有 0.65,不合格"。对方第一反应肯定是"你算得准不准?"。更好的方式是,先告诉对方危险点在哪里、为什么那里最危险,然后再给出 FOS 的数值,最后说改进建议。这样对方更容易接受。 (3)为什么危险点出现在那里
结果显示最危险的位置在单元 7273 附近。为什么是这里?我一般从四个角度来分析: 第一,结构因素。 危险点通常在几何不连续的位置——圆角、孔边、截面突变处。这些地方应力集中系数大,同样的载荷下应力水平更高。排气歧管的法兰圆角、螺栓孔附近都是应力集中的高发区。 第二,温度因素。 温度越高,材料的疲劳性能越差,S-N 曲线越低。如果某个位置刚好既是应力集中区,温度又很高,那它就很危险。排气歧管的入口附近流道内壁,温度通常最高。 第三,约束因素。 热应力是因为热胀冷缩被约束住了才产生的。约束越强的地方,热应力越大。法兰面因为被螺栓和缸头约束着,热膨胀受限制,所以热应力比较大。 第四,循环特征。 热疲劳是拉压交替的循环。升温的时候,歧管受热膨胀,法兰面被压住,可能产生压应力;降温的时候,歧管收缩,又变成拉应力。一压一拉,应力幅就大了。 把这四个因素叠加起来看,危险点出现在哪里就不难理解了。 (4)设计改进建议
发现了问题,就得给出解决方案。我一般从这几个方向给建议: 1. 加大圆角半径。 这是最直接也最有效的方法。应力集中系数跟圆角半径密切相关,圆角越小,应力集中越严重。把 R2 的圆角改成 R5,应力集中系数可能就能降 30%~40%。当然,圆角加大也要受空间和工艺的限制,不能想加多大就加多大。 2. 局部增厚。 在应力大的区域适当增加壁厚,可以降低应力水平。但增厚也有副作用——重量增加、温度梯度可能变大、铸造工艺性可能变差。所以增厚要适度,而且最好只在局部做,不要整个零件都加厚。 3. 优化螺栓布局。 螺栓的位置和数量会影响法兰面的接触压力分布,进而影响热应力的分布。如果螺栓间距太大,法兰面中间的接触压力不够,热变形的时候容易出问题。调整螺栓位置,有时候能收到意想不到的效果。 4. 考虑材料升级。 如果结构改进的空间已经不大了,那就得考虑换材料。用耐热性能更好的材料,比如高镍铸铁或者不锈钢,高温下的疲劳性能会好很多。当然,成本也会上去。这是一个性能和成本的权衡。 经验之谈: 给改进建议的时候,最好排个优先级——哪些改起来性价比最高、哪些是备选方案。设计工程师的时间也很宝贵,你直接告诉他"先试试加大圆角,效果最明显",比甩给他四条建议让他自己选要好得多。 五、那些年我踩过的坑
做热疲劳这些年,坑踩了不少。有些坑踩过一次就记住了,有些坑反反复复踩了好几次才长记性。这里挑几个最常见的,跟大家聊聊。 坑一:单位不统一,结果直接废。这个我前面已经提过了,但还是要放在第一个说——因为它太常见了,而且后果很严重。
Abaqus 是没有单位制的,你输入什么单位它就用什么单位。mm-N-t 制下,应力单位是 MPa;如果用 m-kg-s 制,应力单位就是 Pa。差了六个数量级。Fe-safe 导入的时候,如果单位选错了,比如把应力单位选成了 Pa,而实际 odb 里的数据是 MPa,那算出来的寿命会差到姥姥家去。 怎么避免? 很简单——导入 odb 之后,先看看应力数值对不对。比如你预期最大应力是几百 MPa,结果显示出来只有零点几,那肯定是单位错了。养成这个习惯,能省很多事。 坑二:接触简化过度,应力分布失真。为了计算收敛容易,很多人喜欢把接触设置简化——摩擦系数设成 0、接触对少建几对、甚至用绑定约束代替接触。
热应力分析中,接触面上的摩擦对结果影响很大。摩擦系数为零,意味着两个接触面可以自由滑动,热膨胀不受约束,应力自然就小了。但实际情况是,法兰面之间有摩擦力,滑动是受限的。 我的原则是: 能做真实接触就做真实接触。收敛困难的时候,可以先从简单接触开始调试,但最终提交的结果一定要用真实的接触设置。收敛困难可以通过其他方法解决——细化接触区域的网格、调整接触刚度、增加接触稳定阻尼,等等。 坑三:网格质量差,疲劳结果不可信。疲劳分析对应力梯度非常敏感。应力集中的地方,网格越密,算出来的应力峰值越高(当然是收敛到一定程度就稳定了)。如果网格太粗,应力峰值算低了,寿命就偏乐观。
我见过不少人,做静强度分析的时候网格还马马虎虎,做疲劳分析的时候直接用同一套网格。这是不对的。疲劳分析对网格的要求比静强度分析高得多。 经验之谈: 做疲劳分析,应力集中区域的网格一定要做网格收敛性验证。逐步加密网格,看应力峰值和寿命结果的变化。如果加密一倍网格,寿命变了 20% 以上,说明网格还不够密,需要继续加密。 当然,也不是说整个模型都要画得很密。重点关注危险区域就行,其他地方可以粗一些。这样既能保证精度,又不至于计算量太大。 坑四:S-N 曲线温度点太少,高温区全靠外推。这个我前面也提到过。温度点太少,中间温度的 S-N 曲线全靠插值,误差很大。如果实际工作温度超出了你定义的温度范围,那 Fe-safe 就会外推,外推的误差就更大了。
我的建议是: 温度点至少要有 4~5 个,而且最高温度一定要高于零件的实际工作温度。这样才能保证整个温度范围内都是插值,不是外推。另外,S-N 曲线的应力范围也要覆盖实际应力水平。如果实际应力比 S-N 曲线上最低的应力还低,那又变成外推了。 坑五:残余应力一律设为零。很多人做疲劳分析,残余应力想都不想就设为零。好像残余应力不存在一样。实际上,残余应力对疲劳寿命的影响可能非常大。尤其是焊接件、铸件、表面强化零件,残余应力可能是决定疲劳寿命的关键因素。
什么时候残余应力可以设为零? 我觉得只有两种情况:一是零件经过了充分的去应力退火,残余应力确实很小;二是做初步方案对比,残余应力的影响相对次要。除此之外,都应该考虑残余应力。如果没有实测的残余应力数据,可以用经验估算,或者做一个简单的残余应力分析。哪怕是粗略的估计,也比直接设为零要强。 坑六:为什么我的结果跟试验对不上。这是每个做 CAE 的人都会被问到的问题。答案很简单:因为 CAE 模型是对真实世界的简化,简化就意味着误差。误差可能来自很多地方:
所以,CAE 结果和试验结果有差异是正常的。关键不在于"能不能对上",而在于差异有多大、趋势对不对、改进方向是不是一致。如果 CAE 预测 A 方案比 B 方案好,试验结果也是 A 方案比 B 方案好,那这个 CAE 分析就是有价值的。哪怕具体数值差了 50%,它至少能帮你选对方向。 当然,能做试验标定的话最好。用试验数据校准模型,把材料参数、边界条件调整到跟试验一致,然后再用校准后的模型去做方案对比,结果就靠谱多了。 六、写在最后
软件操作是最容易学的——Fe-safe 的界面点来点去也就那么几个选项,照着教程练两周就能上手。但真正难的,是知道为什么这么设、设出来的结果对不对、结果出来了怎么用。为此,我也准备了一门更完整的课程,系统讲解应力疲劳分析的知识体系与工程实战《Abaqus 疲劳分析建模专题》,我从 2025 年初开始打磨,已获得用户好评。 本课程通过具体的案例,结合进阶的疲劳分析建模方法,例如:多轴疲劳、热机械疲劳、裂纹扩展、疲劳损伤累积、随机载荷谱分析、材料非线性等,详解疲劳破坏的物理现象。通过对疲劳问题的解构并映射到软件功能模块,结合模型总体介绍、技术经验讲解,通过具体模型演示,详细讲解疲劳分析中的关键技术点,掌握围绕疲劳寿命预测、裂纹扩展和疲劳损伤评估的具体建模方法和技巧——为广大学员提供疲劳分析模拟进阶的路径。
疲劳分析结果图
本课程为付费用户提供VIP群 交流、答疑服务、持续加餐内容、提供定制化培训和咨询服务、仿真人才库内推就业、仿真秀还提供奖学金、学完此课程,推荐学习者报名参加工信部教考中心认证的——工程仿真技术(CAE分析职业能力登记评价证书)。课程大纲安排如下:
1、课程详细安排
第一章: 疲劳课程概述及安排(试看)
第1讲:疲劳课程的概述
第二章 疲劳软件的安装与介绍
第2讲:芯棒往复运动的fesafe的疲劳寿命分析
第3讲:Fesafe软件介绍及安装
第三章 疲劳理论的讲解
第4讲:疲劳理论第一讲-疲劳理论概述
第5讲:疲劳理论第二讲-疲劳软件界面
第6讲:疲劳理论第三讲-累积损伤与修正因子
第四章 循环载荷下预制裂纹疲劳寿命分析
第7讲:预制裂纹第一节课
第8讲:预制裂纹第二节课
第五章 LC06-Abaqus_FE safe腐蚀钢丝疲劳寿命计算教程
第9讲:模型准备与计算
第10讲:结果导入与设置
第11讲:结果查看
第六章 疲劳后处理教程
第12讲:后处理曲线数据输出到Excel
第13讲:后处理云图美化、曲线绘制
第七章 大量工程实例讲解
第14讲:基于温度载荷下汽车悬挂的疲劳耐久性分析
第15讲:托架中低周疲劳分析
第16讲:转轴多重形式荷载之疲劳分析
第17讲:带孔洞圆管疲劳分析
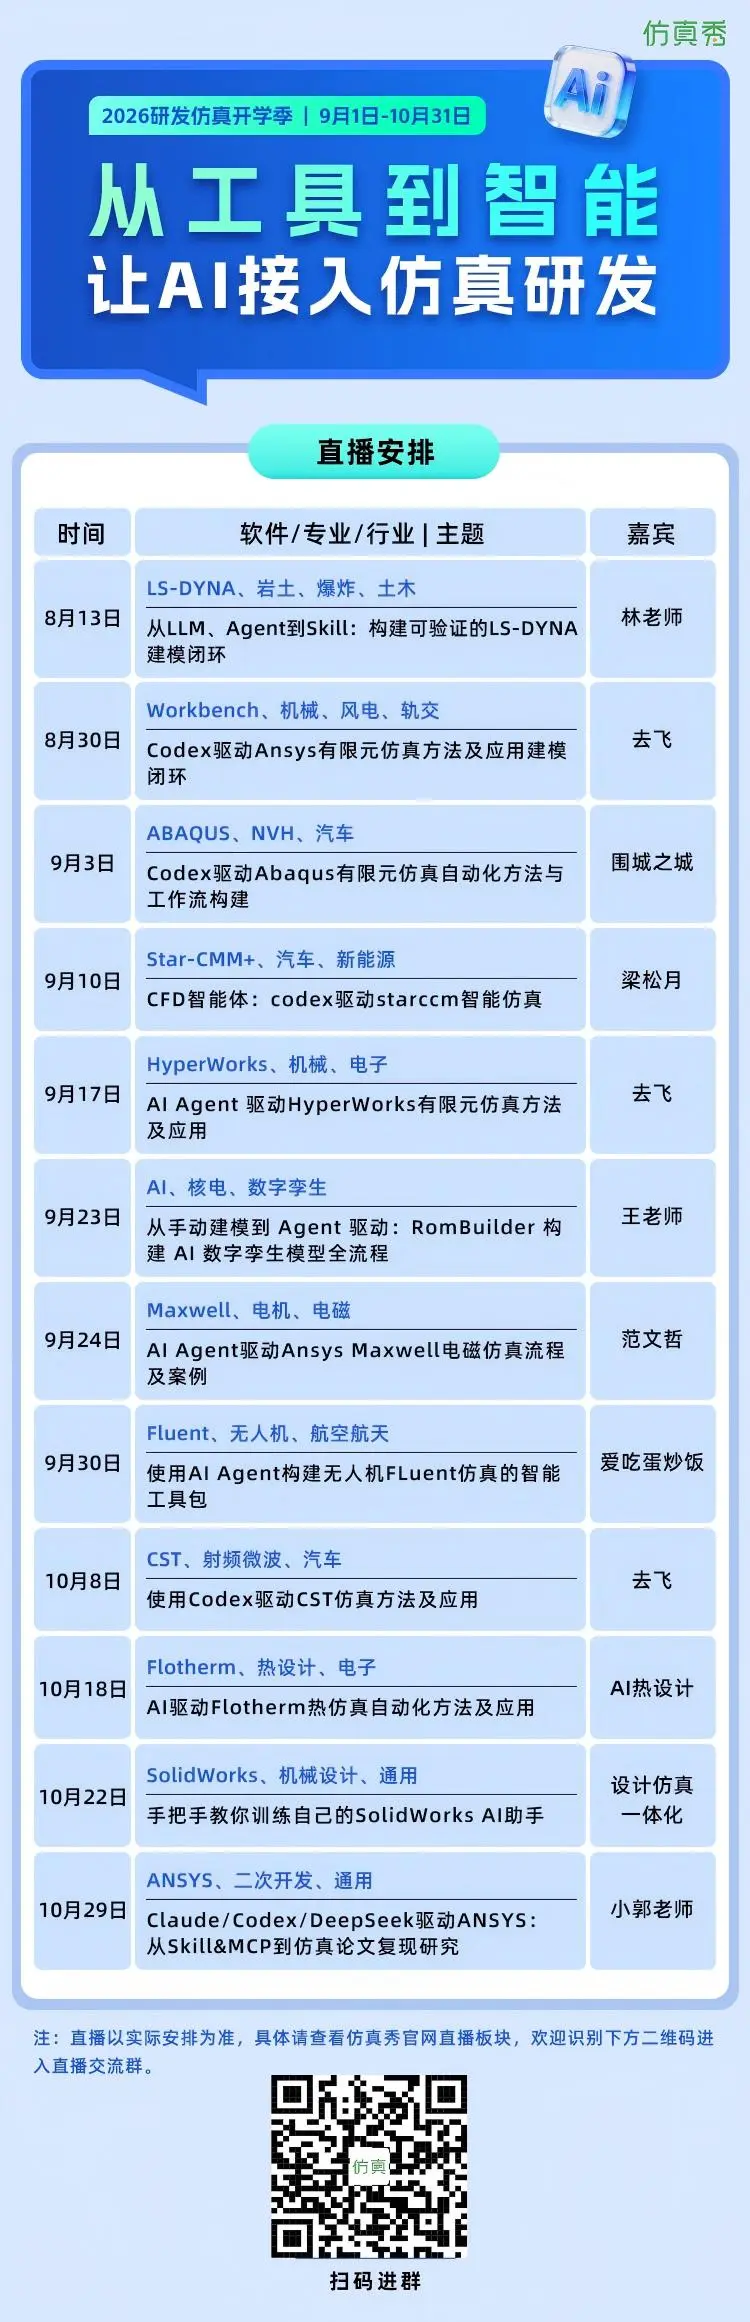
最后,补充说几句。我刚入行的时候,以为会用软件就是会做分析了。做了几年才明白,软件只是工具,真正值钱的是工程判断。同样一个模型,交给两个人做,结果可能差好几倍。差的不是软件操作,而是对问题的理解、对参数的把握、对结果的判断力。希望这篇文章能帮你少走一些弯路。如果有什么地方说的不对,或者你有别的经验想分享,欢迎交流。 2026研发仿真开学季是仿真秀面向研发工程师推出的主题活动月,9月1日至10月31日以"从工具到智能——让AI接入仿真研发"为主线,覆盖结构、流体、电磁、多物理场和AI驱动仿真五个方向。仿真秀力邀企业资深研发工程师,围绕LS-DYNA、Workbench、Abaqus、Star-CCM+、HyperWorks、Maxwell、Fluent、CST、Flotherm、SolidWorks、ANSYS等主流软件,演示如何用LLM、Agent、Codex、Claude、DeepSeek等大模型能力打通建模、求解、后处理与优化全流程,让仿真从"手工操作"升级为"AI驱动";
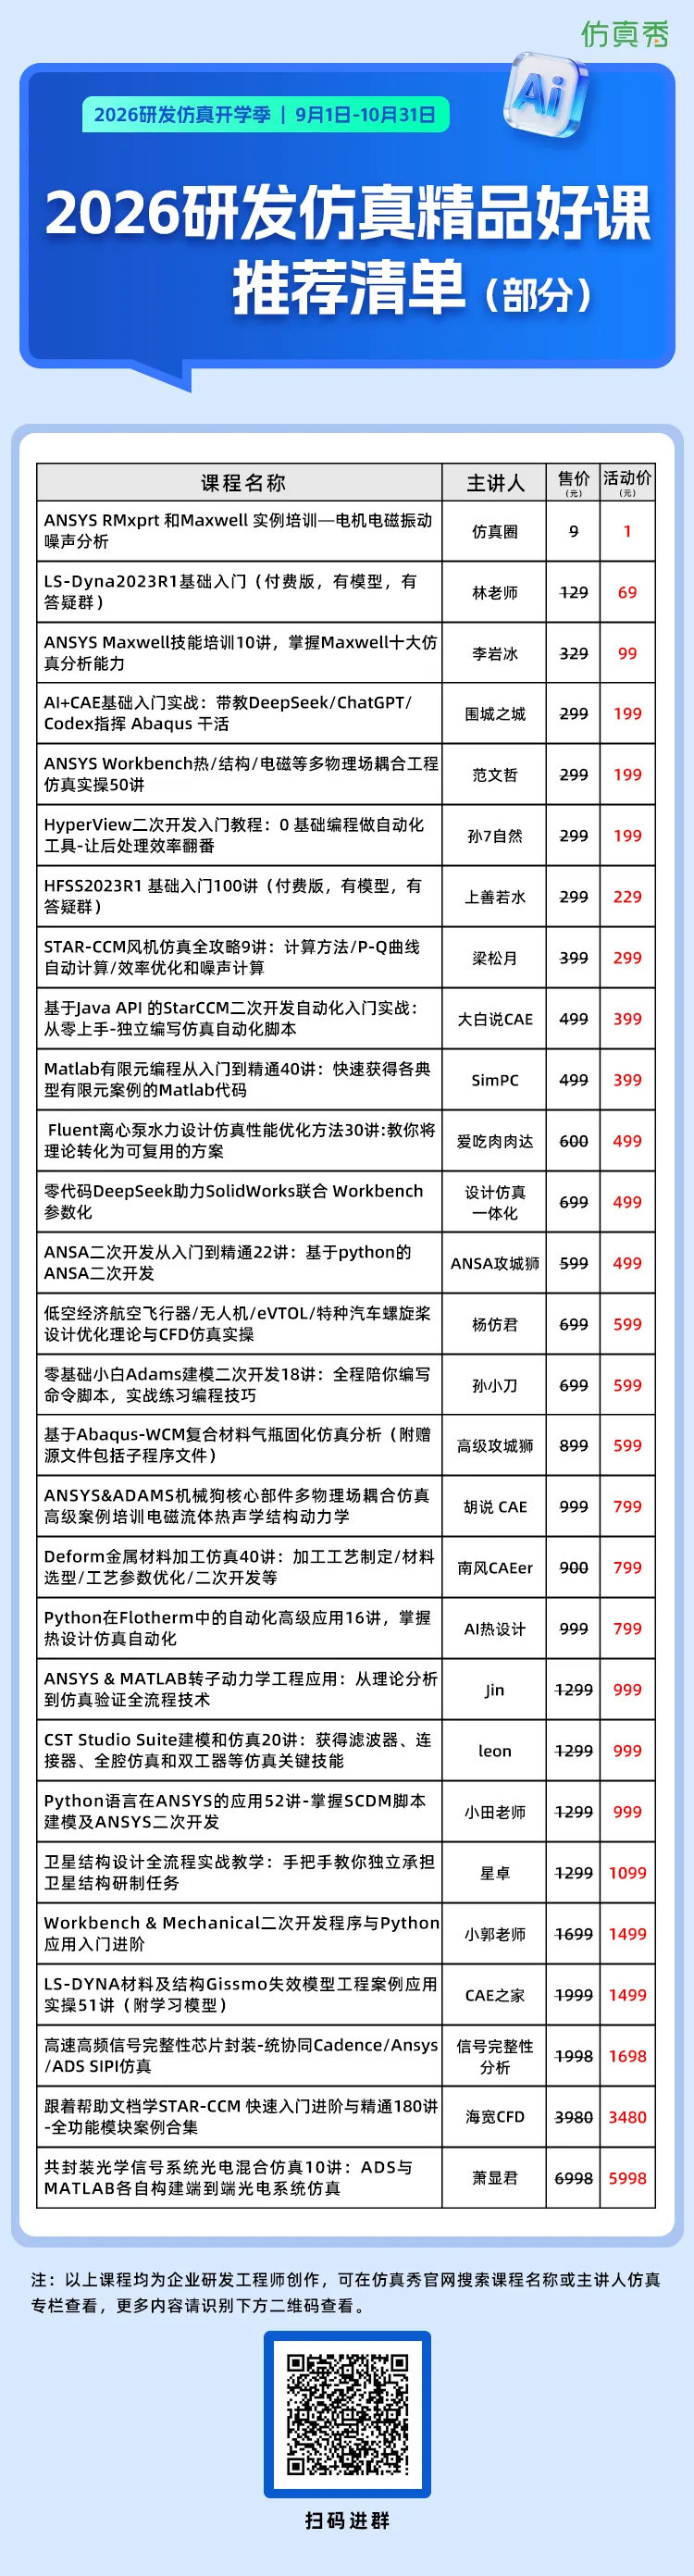
此外仿真秀精选100余门研发仿真精品视频课限时秒杀1元起售,并叠加专属券,秒杀课程覆盖从基础到前沿的完整学习路径;活动期间,仿真秀还发起案例征集,以"我的研发仿真故事——从工具到智能的进阶之路"为题,面向工程师征集攻坚实录、工具进化、AI接入、成长与团队四类真实故事,图文或视频,通过即获“满意现金稿酬和百人千万"内容扶持计划,优秀作品还将在仿真秀APP、官网、公 众号、视频号四端专题展示并邀请连麦直播。整个主题月既是一场系统化的技术充电,也是工程师用AI重塑研发工作流的一次集中练兵。
声明:本文首发仿真秀App,部分图片和内容转自网络,如有不当请联系我们,欢迎分享,禁止私自转载,转载请联系我们。欢迎投稿,投稿与技术交流请联系杨老师18610516616(微同)
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-09-23
最近编辑:22分钟前
获赞 12100粉丝 23531文章 4639课程 277