嵌件注塑开裂≠材料问题!CAE仿真解决应力失效
做连接器、换向器、传感器壳体的工程师,先做个测试:你最近一次被"嵌件开裂"索赔,是索赔单先到,还是零件先裂?绝大多数团队,是被索赔单砸懵的那一刻才反应过来。脱模时完好无损。仓库里放24小时,自己裂了。更狠的——上线装配完才裂、开到半路仪表盘报警。这种"鬼故事"我们技术团队这些年陪客户扛过不少。嵌件注塑开裂,几乎能排进"最折磨工程师的失效模式"前三。
不是因为它难,是因为它——太隐蔽。
今天这篇,把我们啃过的案例、4大失效模式、6大机理的复盘,全部翻出来。重点就一个问题:这种"看不见的裂缝",伏图(Virtu)这套热仿真工具,到底是怎么算出来的?
1
几个真实案例,开裂是怎么"找上门"的
>>
过去两年,我们梳理的客户失效案例,冷热冲击开裂占4个,剩下的注塑收缩开裂里,还有一个"脱模没几分钟就裂"的狠人。
案例C-01是我印象最深的一个——仿真显示残余应力>100MPa,又正好叠在熔接线上。这就是开裂的"二段暴击":高应力区×低强度区,重合就是裂,不重合还能撑一会。
但我要说一句比较扎心的话:没有仿真的对照,这种"巧合"你永远算不出来。
2
4大失效模式,归错类方案全废
>>
❶ 注塑收缩开裂:脱模后24h内裂。罪魁是收缩不均+熔接线重合。
❷ 冷热冲击开裂:温度循环里裂,裂纹多起自嵌件—塑料界面。罪魁是金属和塑料"热账算不平"。
❸ 金具预应力开裂:脱模不久就变形或裂。罪魁是定位过约束把应力硬塞进去了。
❹ 外部受力开裂:运输、装配里裂。罪魁是残余应力和外载的"双重叠加"。
四种模式,对策方向完全不同。归错类,方案就跑偏——这是90%团队踩过的坑。
3
6大机理,根因全在这儿
>>
机理 1|CTE 失配——开裂的头号元凶
铜嵌件CTE是16.7×10⁻⁶/°C,未增强 PA66是90,差5.4倍。塑料收缩时被金属钉死,每一次温度循环都在"较劲",几百次下来,裂了。换成PPS-GF40(流动方向 22),差异立刻压到1.3倍——这就是为什么高温嵌件件都选它。
机理 2|成型残余应力——工艺锁住的"定时炸弹"
模温太低、冷却太快、冷却不均,三条路全锁死内应力。
PPS这种半结晶塑料特别狠——模温低于130°C结晶不充分,82~135°C是尺寸不稳定的"危险区间"。
机理 3|熔接线弱化——嵌件本身就是"熔接线发生器"
熔体流到嵌件被迫分流再汇合,这个位置强度几乎腰斩。玻纤增强件更惨,纤维横躺不能承力,强度只剩本体 35% 左右。
机理 4|玻纤的两面性
刚度上去了,韧性下来了。各向异性翻倍。修一面伤一面,这事还是得仿真算明白。
机理 5|材料老化——材料不是"不变"的电池
PBT高温水解会自加速;PA66 湿热老化500小时HDT掉33%;PPS长期160 °C氧化交联变脆。材料会变,仿真里得给它"加个钟"。
机理 6|结构设计缺陷
壁厚过薄、尖角、熔接线落点不对、光嵌件没锚固——每一条都是放大器。
4
6维对策体系,一条都不能省
>>
✅材料选型:第一道防线。不是越强越好,得匹配。PPS-GF40不是万能 钥匙,存在冲击和预紧就得评估增韧牌号。
✅结构设计:留够厚度(R角0.5~1.0mm)、避应力、给金属塑料"留点活动空间"——比硬刚靠谱。
✅注塑工艺:嵌件预热80~130°C这一招,成本最低、效果最猛。可惜很多产线把它省了。
✅金具预应力:定位精度±0.02mm的机器人方案不是装X,是为了把"压坏模芯"的概率降到零。
✅退火工艺:PPS推荐180240°C×0.52h,厚壁件冷却速率≤10°C/h——做反了等于白干。
✅试验验证:ISO 16750-4看安装位置,AEC-Q100看电子等级。条件没对齐,方案就是闭眼开车。
5
重点来了:怎么把开裂"算明白"
>>
很多客户第一次来问的:开裂不是结构问题吗?和热仿真有什么关系?
关系大了。
嵌件开裂的根因,几乎一半埋在"温度"里:
CTE失配→温度循环里的差异位移
冷热冲击开裂→瞬态温度场的应力叠加
PPS二次结晶→温度历史决定的尺寸漂移
PBT自加速水解→温度边界下的寿命预测
熔接线位置的温度场→局部热点识别
而这,恰好是伏图的活儿。我们做项目的标准路径是这样的👇
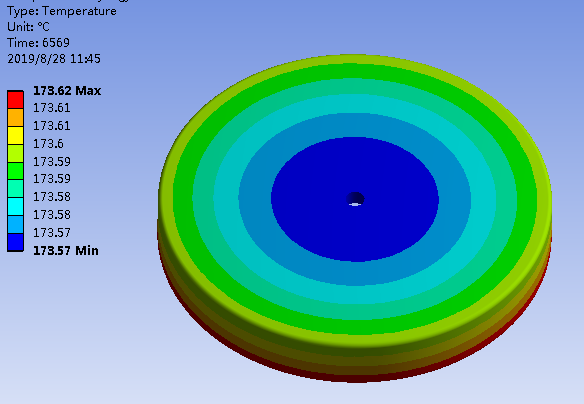
Step 1 | 用伏图做瞬态热分析
嵌件结构几何导入,材料卡片(铜、PPS-GF40、PBT 等内置库直接调用),边界条件按 ISO 16750-4等级设定,模拟一次完整的−40 ~+125 °C循环。
✅ 输出:界面温度场+各点温度历程曲线。
Step 2 | 基于热结果做热-结构耦合
把温度场映射到结构网格,叠CTE失配数据,直接得到嵌件—塑料界面的热应力分布。
这一步,绝大多数工程师用Excel算不出来。
Step 3 | 基于累积损伤做寿命预测
引用 Coffin-Manson模型(金属m取3~5),把"1000次循环"反推成"几年寿命"——给客户一个能写进报告的数字。
Step 4 | 联合仿真交叉验证
把伏图的热结果,与团队的结构求解工具联合求解,验证界面剥离和熔接线位置的应力是否被准确捕捉。
这里必须说一句大实话:没有任何一个仿真软件能独立搞定嵌件开裂。
伏图的优势在"温度"和"热-结构耦合",它解决的是根因那一半;另一半(结构、模流、纤维取向)仍然需要专业工具配合。
我们一贯的态度:能解决什么就说什么,不打包票。而且更要命的一件事:仿真正确≠工程闭环。
很多团队仿真做得漂漂亮亮,实物开裂一样频发——缺的就是"评判数据库"。仿真算出来80MPa算不算会裂?没有经过大量"仿真预测↔实物失效"对照积累的判据,这数字就是个摆设。我们优飞迪正在做的,就是把每一次仿真预测值和实物失效值对照回写,滚动沉淀自有判据库。这事,再牛的国外软件厂商也替不了你。
6
工程实施优先级
>>
🟢 立即执行(零成本)
嵌件预热制度化(80~130 °C)
模温稳定130~150 °C,监控均匀性
浇口避开嵌件中心线
🟡 短期改善(设计变更)
嵌件周边塑厚h≥0.9D
全部尖角R0.5~1.0
嵌件加滚花或单一宽槽
🔵 中期建设(能力建设)
主力牌号材料卡片库(伏图自带库+自标定)
每案例回写"预测-实测"判据
联合仿真标准作业流程
🔴 长期布局(可靠性)
按ISO 16750-4明确试验条件
老化寿命评估(PBT关注Mw、PPS关注160 °C)
嵌件开裂这件事,没人敢打包票100%不出。但能算清楚的热账、留够的设计余量、闭环的试验数据——能让你在索赔电话响之前就介入。我们优飞迪科技这些年只做一件事:把国产热仿真做到能扛产线的程度。