首页/文章/ 详情

碳索三维旗舰店登陆天猫,现货开售!连续碳纤维制造迎来“普及时刻”
13小时前浏览10

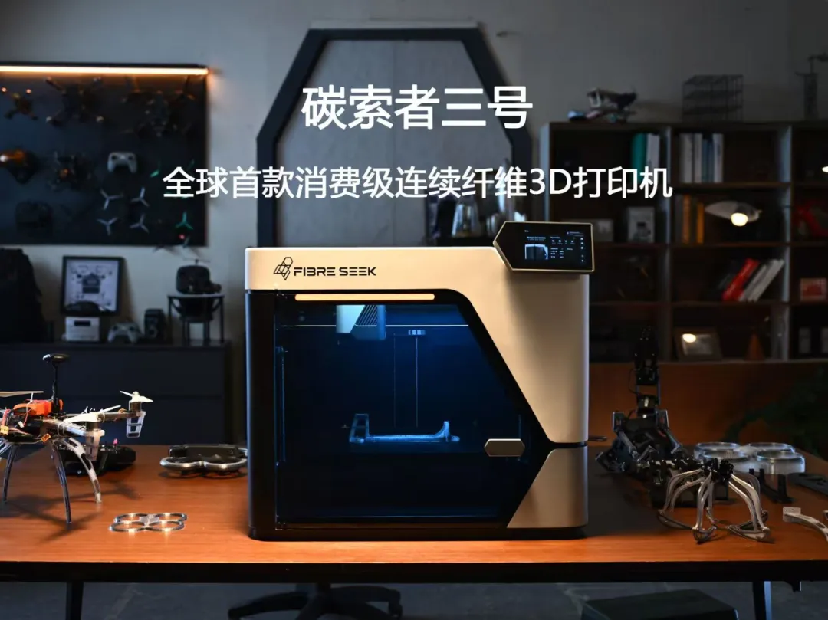
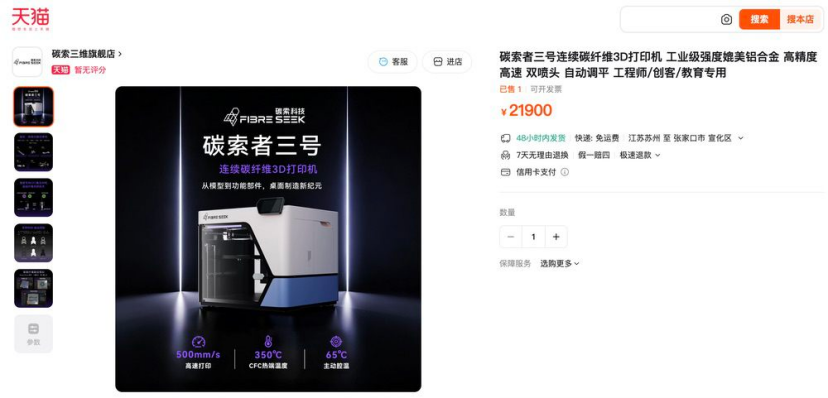
碳索三维旗舰店2026819日正式登陆天猫官方商城,碳索者三号(FibreSeeker 3)连续碳纤维3D打印机同步开启线上平台现货销售,售价为21900/。此前,这款设备在Kickstarter上吸引了近1500名全球支持者,众筹总额突破3000万元。如今,这款现象级产品终于在国内主流电商平台敞开购买通道。
图片

全球众筹订单完成交付,海外用户好评出炉

目前,碳索者三号海外众筹订单已于20266月全部完成发货。随着机器陆续到达用户手中,海外社区中也开始出现越来越多开箱、测试和打印案例。从目前用户社区分享的内容来看,已经有人开始使用碳索者三号打印大尺寸结构件、功能零件以及连续纤维增强部件。

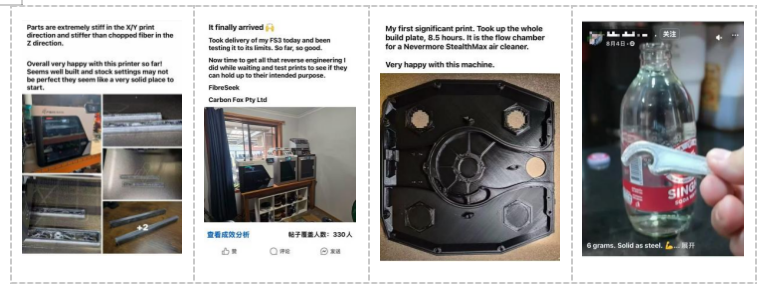
有用户在拿到机器后进行了耗时8.5小时的大尺寸零件的打印测试,并展示了完成后的结构件,并直接评价:

“My first significant print. Took up the wholebuild plate, 8.5 hours...Very happy with this machine.”

还有用户在测试连续纤维增强件后提到:

“Solid as steel...."

"Parts are extremely stiff…”
图片

这些评价背后,正是连续纤维3D打印与普通FDM最核心的区别

传统FDM打印虽然已经非常成熟,但在真正承力的结构件上,材料本身仍然存在明显限制。即便加入短切碳纤维,更多时候改善的是刚性、尺寸稳定性和表面质感,而不是彻底改变零件的受力方式。

连续纤维打印则完全不同,它更接近复合材料制造的逻辑:在打印塑料基体的同时,将连续碳纤维直接铺设到零件内部,让纤维真正参与承载。

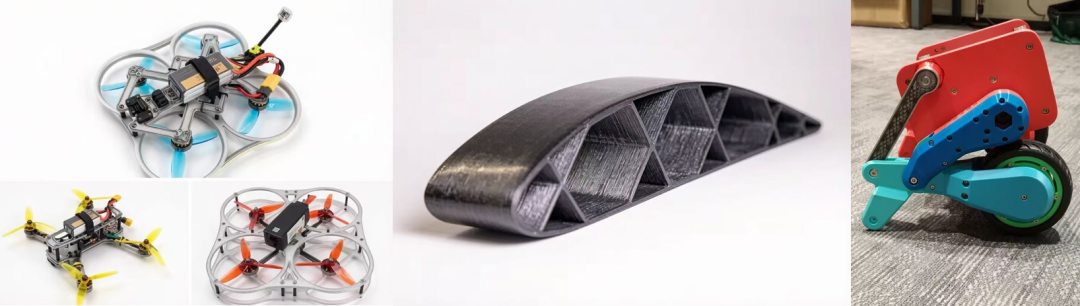
这也是为什么海外用户收到机器之后,很快就开始拿它去尝试无人机结构件、机器人部件、汽车零件以及各种高强度功能件,而不只是打印模型。

从使用逻辑来看,碳索者三号并不是要求用户彻底改变原来的FDM工作流,而是在普通塑料打印能力之上,多出了一套连续纤维制造能力。
图片

一机三模,重新定义桌面制造强度

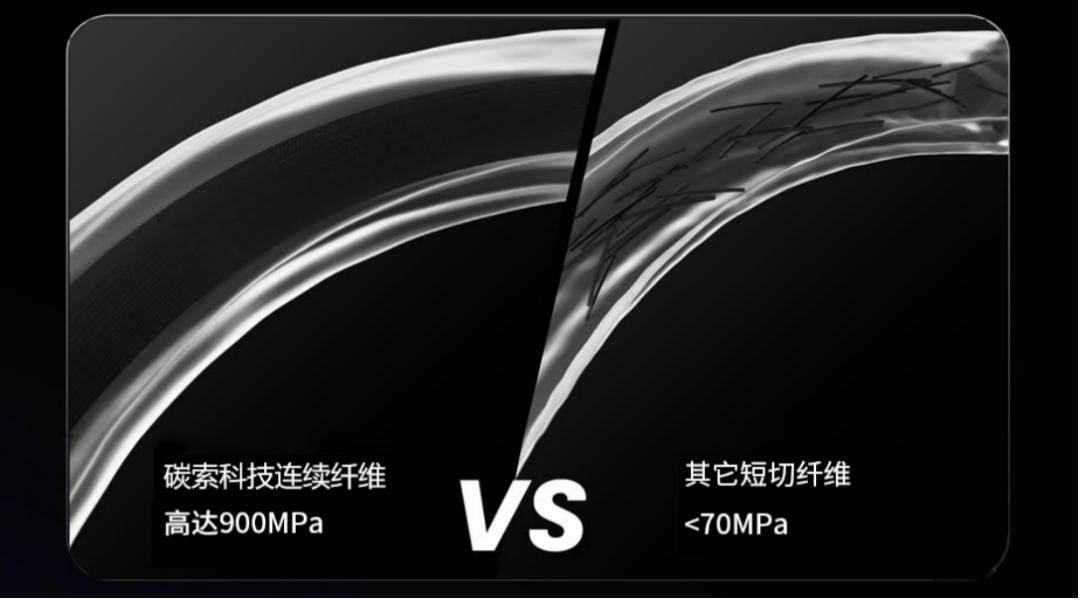
碳索者三号的核心竞争力,在于其独创的CFC(连续纤维复合)打印技术。设备搭载一个常规塑料喷头与一个连续纤维喷头,两者交替协作,在打印过程中沿关键受力路径铺设连续的碳纤维丝。与传统的短切碳纤维填充材料不同,连续纤维的增强效果是结构性的——纤维贯穿整个零件,而非随机分散在基体中,这使得强度提升了一个数量级。
图片

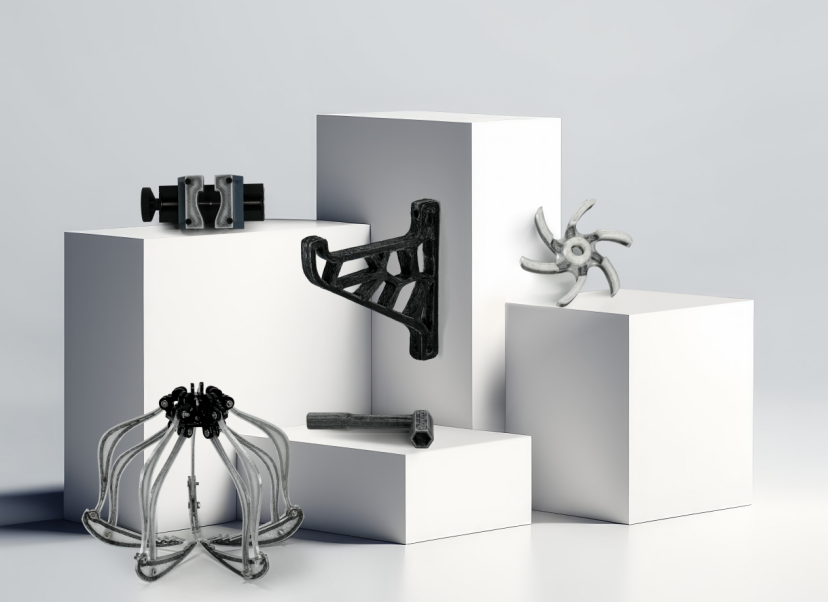
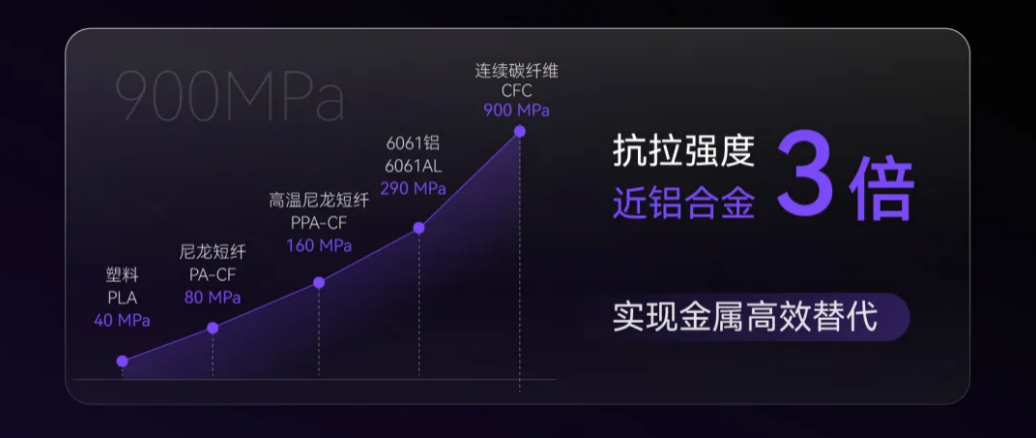
根据官方测试数据,碳索者三号打印件抗拉强度最高可达到900MPa。普通碳纤维填充PLA的抗拉强度通常只有数十MPa。两者虽然都带有碳纤维三个字,但真正的力学表现并不在一个级别。原因就在于,短切碳纤维只是分散在塑料材料中,而连续纤维可以沿零件关键受力方向贯穿整个结构。这也让消费级3D打印第一次真正有机会进入一些过去需要金属加工或复合材料工艺才能完成的场景。例如无人机机臂、机器人关节、机械夹具、汽车功能件等,都能成为连续纤维打印的直接应用对象。
图片

除了连续纤维能力之外,碳索者三号本身也保留了一台高速FDM设备应有的常规打印能力。

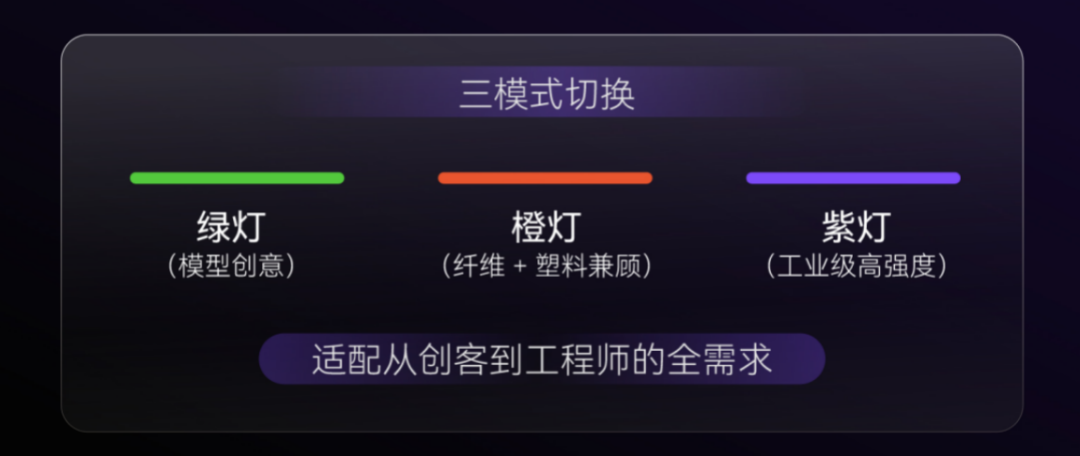
设备提供三种打印模式,覆盖从原型到终端零件的全场景需求:

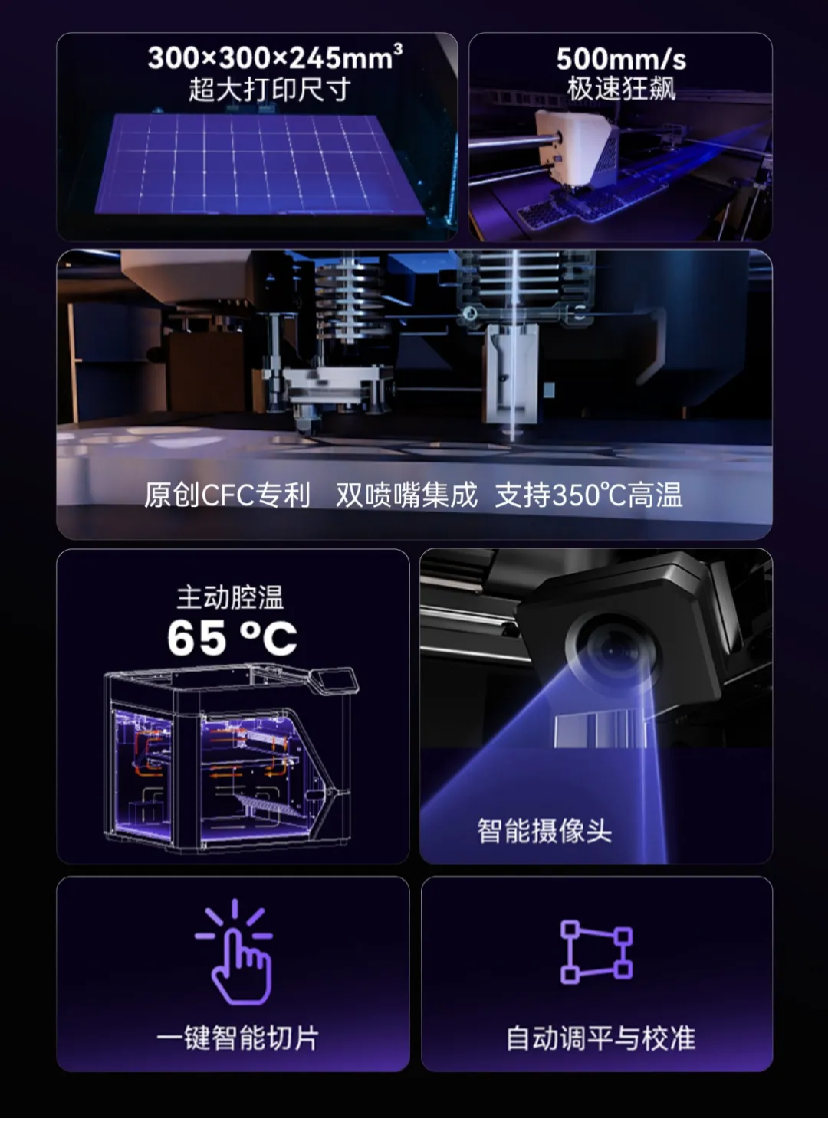
  • 高速模式下,可以作为普通桌面FDM设备使用,最高打印速度达到500mm/s,用于原型、模型和普通功能件。

  • 增强模式下,塑料与连续纤维协同打印,用户可以根据零件受力情况调整纤维使用方式,在成本、重量和强度之间寻找平衡。

  • 而在超强模式下则可以更多地利用连续纤维本身的力学优势,制造高强度复合材料结构件。

图片

碳索者三号成型尺寸为300×300×245mm,同时配备自动校准、智能打印系统和内置AI监控等功能。
图片

价格策略:为什么说这是普及时刻

在碳索者三号出现之前,连续纤维3D打印市场长期被少数工业级品牌垄断。以美国MarkforgedMark Two为例,售价约1.3万美元(约9.4万元人民币)。碳索者三号将这一价格门槛拉低至21900/台,降幅超过75%

更关键的是耗材成本。据碳索科技公开 信息,自研连续碳纤维耗材X-CCF售价398/卷,相比此前市场上3000/卷的同类产品,降幅接近90%。机器与耗材的双重价格革命,让连续纤维3D打印从实验室专属走向个人桌面成为可能。

这背后是碳索科技通过自建碳纤维产线和供应链优化实现的成本压缩,也是其技术普惠理念的落地。

图片

连续纤维3D打印并非全新概念,但其市场长期受限于高昂的设备与材料成本。据市场研究数据,2025年全球连续碳纤维3D打印机市场规模为2.67亿美元,预计2032年将增长至5.88亿美元。碳索者三号的出现,正在加速这一市场的扩容当一台能够打印900MPa强度零件的设备降至2万元,当一卷连续碳纤维耗材降至400元级别,原本只属于专业工程师和工业用户的制造能力,将向更广泛的创客、设计师和小型企业开放。从航天机构到大疆、特斯拉、富士康,连续纤维正在进入更多真实场景

从功能验证到零件制造,连续纤维打印加速落地

在个人和创客用户之外,连续纤维3D打印更大的价值仍然来自工程制造场景。

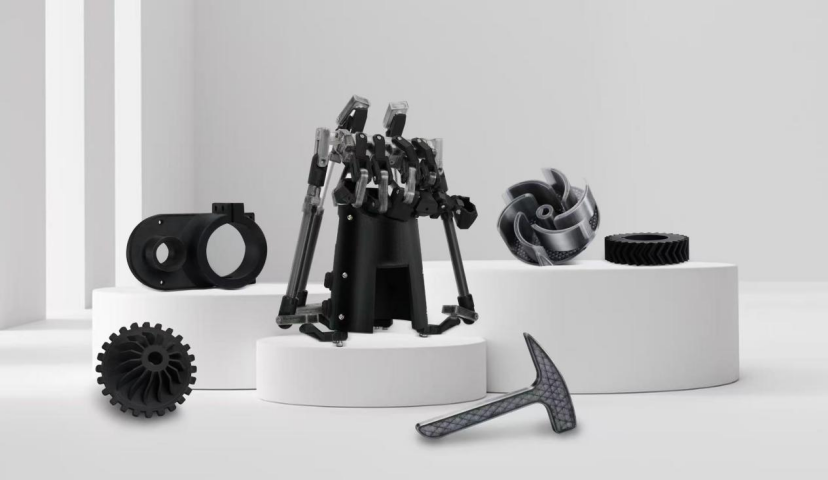
目前,碳索三维相关产品已进入多个行业应用场景,服务诸多航天企业、科研机构,以及大疆、特斯拉、富士康等知名企业客户,覆盖低空、汽车、智能电子等领域,用于产品验证、功能零件制造以及工程应用探索。
图片

对于这些用户来说,3D打印真正有吸引力的地方,并不是能不能打出来,而是能否用更短时间、更低成本获得一个可以真正使用的零件。过去,桌面FDM更多解决的是快速做一个样件。而连续纤维技术开始解决的是另一个问题:这个样件,能不能直接拿来用?这也是连续纤维3D打印近年来越来越受到工程师关注的原因。

图片

行业观察

碳索者三号的路径,让人想起当年拓竹科技对消费级3D打印市场的重塑用一台性能跃迁的设备,重新定义了一个品类的价值标准。从几十万到两万,从三千到四百,碳索科技用价格屠夫的方式,正在改写连续纤维3D打印的产业规则。

当工业级的性能被装进桌面级的机身,当二十万的门槛被一脚踢开,连续纤维3D打印的普及风暴,或许真的从这一刻开始了。819日,天猫碳索三维旗舰店正式上线,国内用户终于可以像买一台普通3D打印机一样,将这台桌面级金属替代制造工具加入购物车。


来源:两机动力先行
复合材料航天汽车电子材料机器人无人机
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-09-14
最近编辑:13小时前
两机动力先行
其它 聚焦航空发动机/燃气轮机关键技术...
获赞 102粉丝 137文章 475课程 0
点赞
收藏
作者推荐

涡轮丨清华航发院团队提出一种航空发动机涡轮转子叶片飞断后的碎片冲击特性快速预测方法

清华大学航空发动机研究院杨俊杰副研究员团队在《Aerospace Science and Technology》期刊发表了题为“Fast prediction of impact distributions for turbine blade debris in low-speed regime”的论文。文章开发了一种降阶多体动力学框架,用于断叶碎片在高压涡轮流道内的多次碰撞模拟,可高效开展碎片轨迹计算与撞击特性的统计分析,对于涡轮叶片碎片二次损伤危害后果的精准预测与控制奠定了基础。本文第一作者为清华大学航空发动机研究院硕士研究生黄一辰,共同第一作者兼通信作者为清华大学航空发动机研究院杨俊杰副研究员。https://doi.org/10.1016/j.ast.2026.11284101 内容简介涡轮叶片长期工作在高温、高温度梯度、高转速及其复杂交变载荷环境中,在航空发动机的研发及服役过程中存在断裂、脱落等故障风险,脱落碎片可能撞击机匣、相邻叶片甚至后级部件,引发一系列二次损伤。在传统安全设计中,机匣包容通常被视为防止更严重事故的最后一道防线,也即要尽可能防止叶片碎片径向穿透机匣危害飞行安全。然而,实际事故表明,碎片即便没有穿透机匣,也可能在发动机内部继续反弹、滑移和撞击,造成同级或后级叶片损坏甚至大面积断裂,最终导致发动机输出功率大幅下降甚至完全丧失,引起发动机单发停车及转子不平衡性引发的其他严重后果等。因此,如何精准预测和控制涡轮叶片碎片二次损伤危害后果就成为先进航空发动机结构精细化设计的一个关键问题,而叶片断裂后的碎片会以什么角度、什么方向、什么能量撞到机匣和后续叶片是开展二次损伤预测的关键基础。 02 困难与挑战 涡轮叶片断裂后的碎片运动并不是简单的“直线飞出”,其在旋转流道内会受到离心力、科氏力、重力以及复杂边界约束的共同影响,可能在机匣、叶片、轮毂构成的转静空间内部及边界发生多次撞击。如果完全依赖高保真有限元仿真,在准确获取材料动力学特性的前提下尽管可以描述局部接触和材料变形,但计算成本非常高,碰撞接触的定义也非常复杂,计算的准确性和精度也难以控制。已有的很多包容性仿真和试验往往采用正入射或依据经验设定斜入射角度,但真实碎片对于机匣的撞击通常伴随明显的斜撞、滑移、滚转和多点接触。如果入射角和方位角设置缺乏物理依据,即使仿真模型再精细,所得结论也可能严重偏离真实工况。而仅靠有限的试验结果,也很难回答“风险主要集中在哪里”“入射角该怎么取”“试验载荷是否具有代表性”等问题。 03 工作亮点 针对这一问题,本文提出了一套融合离线代理学习与在线多体动力学传播的降阶计算框架,用于快速预测涡轮叶片碎片在旋转受限流道内的多次撞击行为。该方法的核心思路可以概括为:用高保真仿真学习局部接触物理,用降阶动力学实现大样本快速传播。其中,高精度接触模型的获取是该研究框架的关键。具体而言,研究将涡轮级简化为旋转环形扇区,将断裂碎片视为刚体,并在随转子旋转的非惯性坐标系中建立六自由度运动方程。模型考虑离心力、科氏力和重力,可连续描述碎片在机匣、相邻叶片、轮盘及边界面之间的多次反弹和传播。本文中为便于分析,将所有叶片简化为平板叶片。传统刚体模型计算快,但难以描述局部变形和能量耗散;完整有限元仿真精度高,却难以支撑大样本重复撞击分析。团队采用“离线有限元学习—在线冲量传播”的混合策略。离线阶段,利用Abaqus/Explicit 建立代表性撞击工况,模拟碎片与结构表面接触时的变形、滑移和能量耗散,并从中提取不同入射角、方位角、相对速度和姿态下的能量恢复特征,训练神经网络代理模型。在线阶段,当碎片与机匣或叶片发生接触时,程序快速识别接触法向、相对速度、入射角和切向方向,并调用代理模型预测当前状态下的能量恢复系数。随后,该系数被嵌入 Stronge 型能量恢复准则,结合法向冲量、Coulomb 摩擦和粘—滑判断,更新碎片的速度、角速度和姿态。该方法并非采用固定恢复系数,而是使反弹行为随撞击状态动态变化。这样既保留了有限元对局部接触耗散的描述能力,又避免了每次撞击都重复进行高成本仿真,从而在物理真实性和计算效率之间取得平衡。最终,该框架能够以较低成本完成大样本重复撞击统计分析,为机匣包容性设计和后续叶片二次损伤评估提供入射角、方位角和能量分布参考。04 结果分析基于拉丁超立方采样和网格化后处理方法,研究对大量初始工况下的碎片运动进行了传播计算,并构建了撞击位置、入射角、切向方位角、来源路径和撞击能量等统计图谱。如上图所示,依次为碎片在机匣和后续叶片上落点的95%分布椭圆。对于后叶片,主要的撞击风险区域集中在从上半展高到叶尖的区域,主导热点沿弦向从中弦附近向后缘侧延伸。因此,结构加强和局部抗冲击设计应重点考虑该区域造成的影响。结果表明,机匣首次遭受碎片撞击的过程具有高度的一致性。首次撞击集中分布于一个狭窄的热点区域内,入射角接近大角度擦碰状态,统计平均约为87°;方位角则大致为π,指向碎片断裂位置所在的一侧。同时,表征方位角集中程度的参数Rdir趋近于1,进一步表明切向方向也呈现出高度稳定的特征,具体如上图所示。由此可见,机匣的首次受冲击并非完全随机事件,而是在转子旋转、机匣曲率及非惯性力的共同主导下,表现出较强的可重复性与规律性。更广泛地说,由于机匣既控制着首次拦截,也控制着后续的偏转,其结构能力和局部几何设计对于抵抗直接碎片撞击和减轻传递到下游叶片表面的二次风险都至关重要。相比之下,碎片对后续叶片的撞击过程则复杂得多。此类撞击通常发生在碎片经机匣反弹之后,其入射角、姿态及切向方向的分布范围均显著拓宽。其中,入射角主要集中于20°至60°区间,展现出较强的位置依赖性,具体如图中所示。方位角则集中在45°至90°范围内,且表征集中程度的参数Rdir同样趋近于1,表明后续叶片上的首次撞击仍受控于一条稳定的入射走廊。由此可见,后续叶片的二次损伤并非机匣首次撞击结果的简单延续,而是碎片经历机匣反弹后,重新分布所形成的复杂响应。一个值得注意的现象是,碎片撞击后续叶片时可能表现出“自下而上拔出”的相对撞击方向。这一看似反直觉的结果,本质上来自碎片与旋转叶片之间的相对速度关系:决定撞击方向的并非碎片本身的绝对运动方向,而是碎片相对于高速旋转叶片局部坐标系的速度。05 结语 本文提出的计算框架为航空发动机叶片碎片二次损伤评估提供了一种高效、且可物理解释的方法。相比传统的单工况高保真仿真,它更适合从统计分布的层面回答以下问题:碎片最可能撞击哪里?机匣和后续叶片的高风险区域是否一致?入射角和方位角应该如何合理设定?哪些区域需要作为高保真仿真或试验的重点载荷位置?哪些撞击状态可以作为工程评估中的代表性工况?对于机匣包容性设计而言,研究给出了首次撞击位置和来向的统计依据,可为代表性撞击试验和高保真仿真边界条件设置提供参考。作为主要的撞击面和碎片的拦 截器/收集器,精心设计的机匣可以通过拦截和偏转有效地重塑碎片轨迹走廊,使碎片路径转向避开后续叶片,从而降低二次撞击风险。对于后续叶片二次损伤评估而言,研究揭示了机匣反弹后的碎片传播路径和撞击状态分布,有助于识别潜在级联损伤风险。这些发现为航空发动机机匣和叶片工程设计在所考虑构型下提供了重要的定量参考。更进一步,该方法不仅适用于航空发动机涡轮叶片断裂问题,也可推广至风扇、压气机以及其他旋转机械中的碎片传播、重复撞击和结构安全性评估场景。声明: 本文来源于清华航发院 来源:两机动力先行

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈