首页/文章/ 详情

防错首先是设计的事,然后才是制程的事

1月前浏览850

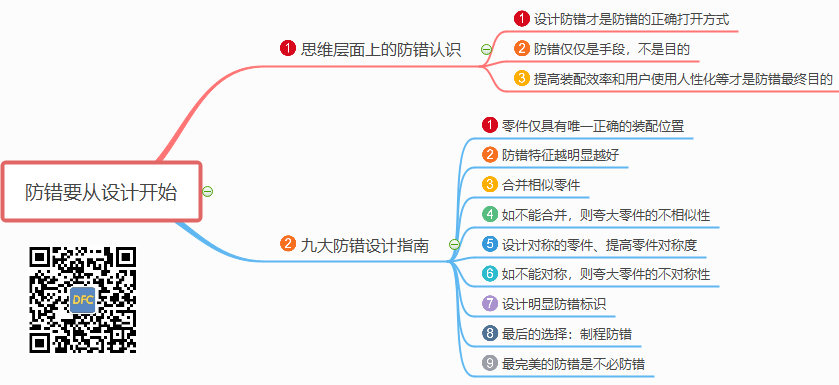
本文从产品设计角度出发,介绍九大防错设计指南:

  • 第一到第三条解决"能不能防错"——确保零件只有唯一正确的装配位置,防错特征足够明显,相似零件尽量合并以消除混淆。

  • 第四到第七条解决"防错好不好用"——夸大零件差异、提高对称度、设计防错标识,让操作员不需要仔细辨认就能装对。

  • 第八条是最后的选择——当设计无法实现防错时,才退回制程管控。

  • 第九条是防错的终极目标——最完美的防错是不必防错,零件任何方向都能装配,错误根本不可能发生。


一、USB接口防错的效果如何?


USB接口能防错吗?能。插反了就插不进去,确实防止了错误装配。

但USB接口的使用体验好吗?不好。每次插之前都得确认正反面,对不准就插不进去,经常要试两三次才能成功。因为这个原因,USB接口被戏称为史上最蠢的防错设计。
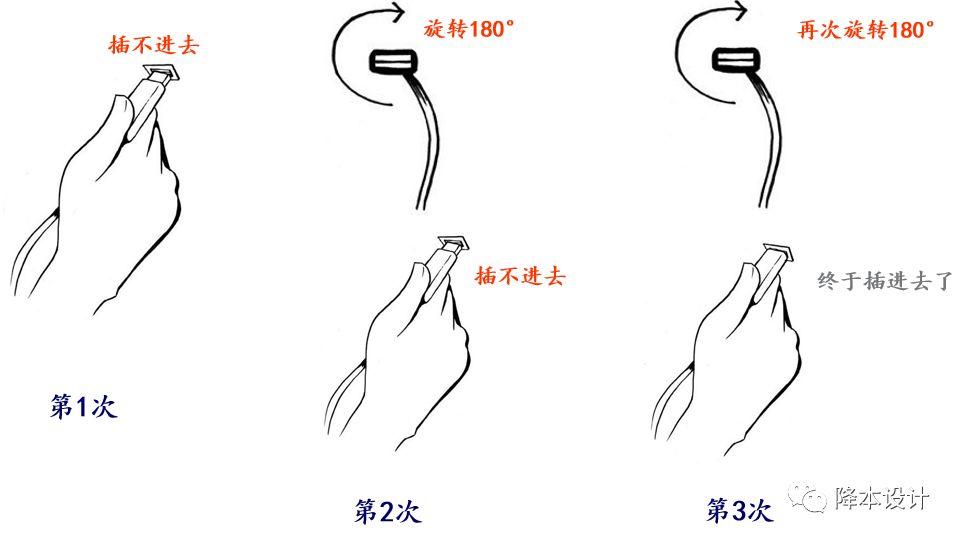

▲USB需要插3次才能插 进


如果USB式的防错逻辑用在生产线上,后果更严重。操作员每天同一动作重复成千上万次,每次都要仔细对齐、反复调整才能装对。装配效率下降,不良率上升,操作员的精神状态也在持续消耗。

一秒钟的犹豫,乘以百万次操作,就是实打实的成本。

防错不仅要防止装错,还要做到最快的防错、最顺的防错、最不容易出错的防错。这就是本文的主题:从产品设计入手,用九大防错设计指南,在设计阶段就解决装配错误问题。


二、防错概述


什么是防错

防错通过产品设计和制程管控来防止错误产生,在错误发生前就加以阻止。

这个概念起源于日本,Poka-yoke。Poka在日语俗语中指因粗心而犯的蠢事,Yoke是防、挡、避的意思。英文叫Mistake-proof或Error-proof。台湾地区翻译为防呆法,意思是连呆子来操作也不会出错,非常形象。

对产品设计来说,有一条定律必须记住:墨菲定律。可能出错的事情终将出错,哪怕概率只有0.001%。如果零件在装配时存在多个可能的位置,无论生产线上怎么管控、对消费者怎么教育,终究会有人装错。

现有防错思路集中在制程阶段

一提到防错,大家首先想到的是生产部门的事,跟产品设计无关。搜索防错相关资料,绝大多数都在讲如何从制程入手做防错。
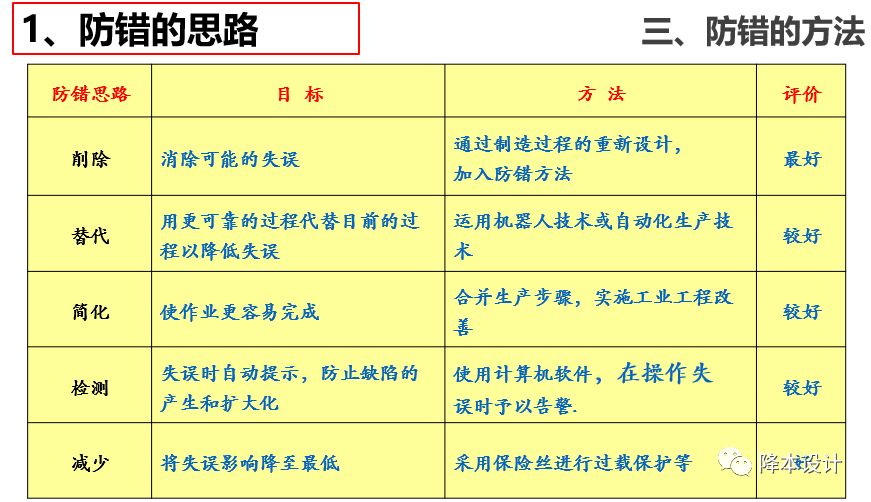
▲现有防错观点认为防错是生产部门的事情


从设计入手防错才是根本

与主流认知相反,防错首先是产品设计的事,然后才是生产部门的事。只有当产品设计无法实现防错、或成本过高时,才考虑从制程入手。

原因很简单。设计阶段的防错特征随模具一起成型,不增加额外成本;制程阶段的防错需要持续投入——工装、培训、检验,永远在补救。前者一次性解决,后者终身维护。

本文介绍九大防错设计指南:

  1. 零件仅具有唯一正确的装配位置
  2. 防错设计特征越明显越好
  3. 合并相似零件
  4. 如不能合并,则夸大零件的不相似性
  5. 设计对称的零件、提高零件对称度
  6. 如不能对称,则夸大零件的不对称性
  7. 设计明显防错标识
  8. 最后的选择:通过制程来防错
  9. 最完美的防错是不必防错

从第1条到第9条,防错能力逐级递增,最终达到不必防错的境界。


三、防错设计指南#1:零件仅具有唯一正确的装配位置


这是防错设计的基本原则。当零件具有多个可能的装配位置时,应当设计物理特征阻止零件被装配到错误位置。

防错的对象有两类:

  • 零件本身的装配——防止零件在对应位置装反
  • 零件与零件之间——防止零件装到错误的零件上

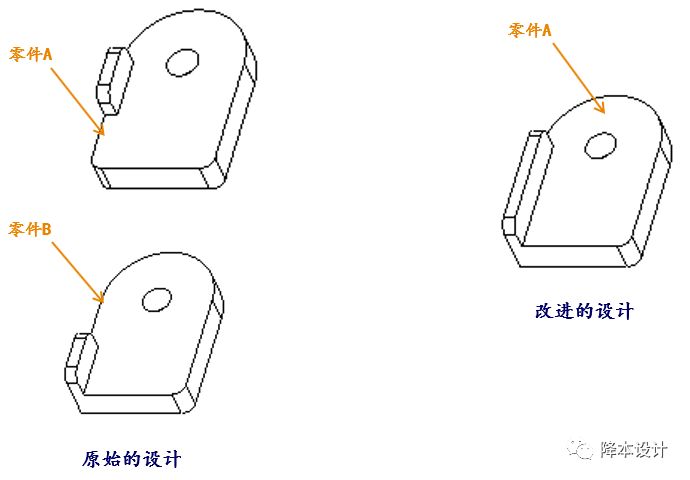
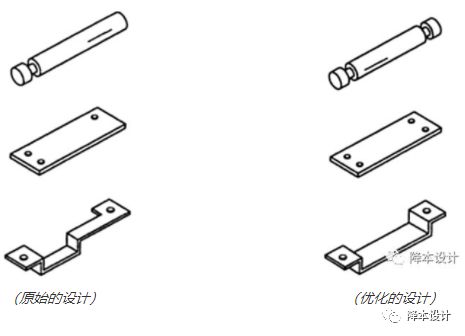
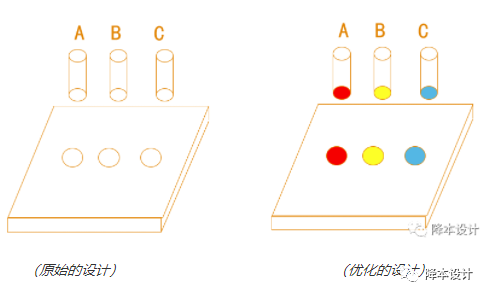
看一个常见案例。两个零件通过螺钉固定,在三维图中,零件之间的相对位置很正确。做样品阶段、小批量生产阶段,设计工程师一般全程参与并指导装配,不会装错。
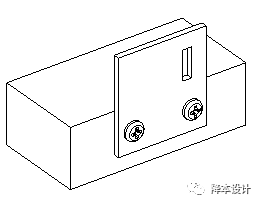
▲原始的设计


但一旦进入大批量生产,操作员可能培训不到位,可能刚接了个电话分了神,可能今天心情不好,任何一个环节出问题,零件就可能被装到错误位置。

这个零件有多少种可能的装配位置?四种,只有第一种是正确的。
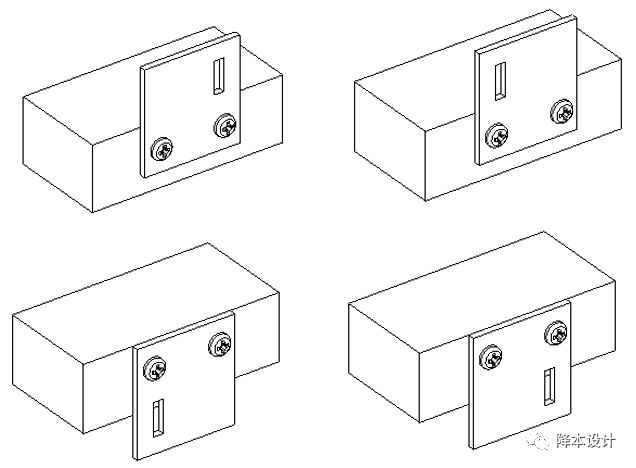
▲四个装配位置


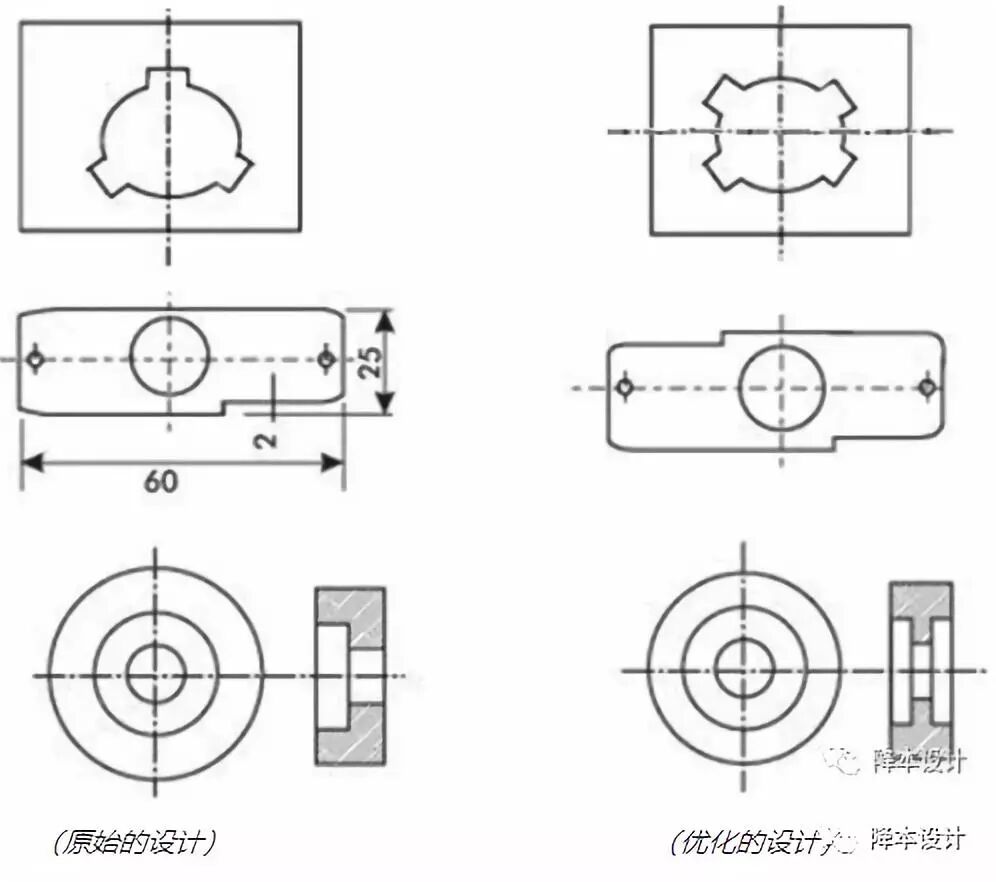
解决办法很简单:在两个零件上增加阻止特征,使零件仅具有唯一正确的装配位置。无论操作员处于何种状态,都不可能把零件装配到错误位置。
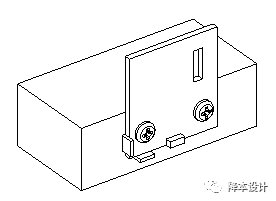
▲改进的设计

▲设计阻止特征


这种设计特征随模具一起成型,不增加任何额外成本,却从根本上消除了装错的可能性。这是设计防错的核心优势:零成本、一次性、终身有效。

USB接口和PS/2接口都是这一原则的典型案例——通过物理特征的差异化,确保只有一个方向能插入。
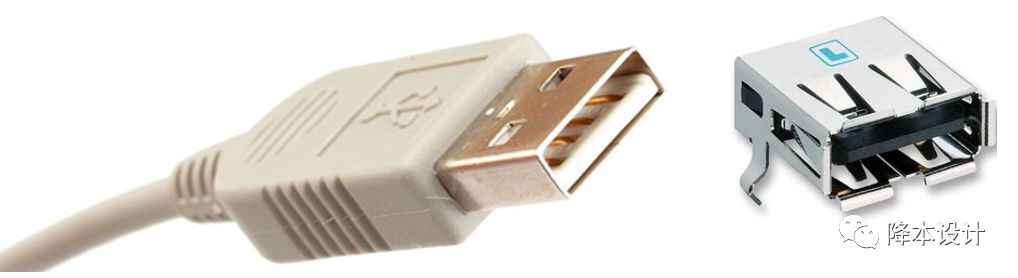
▲USB接口
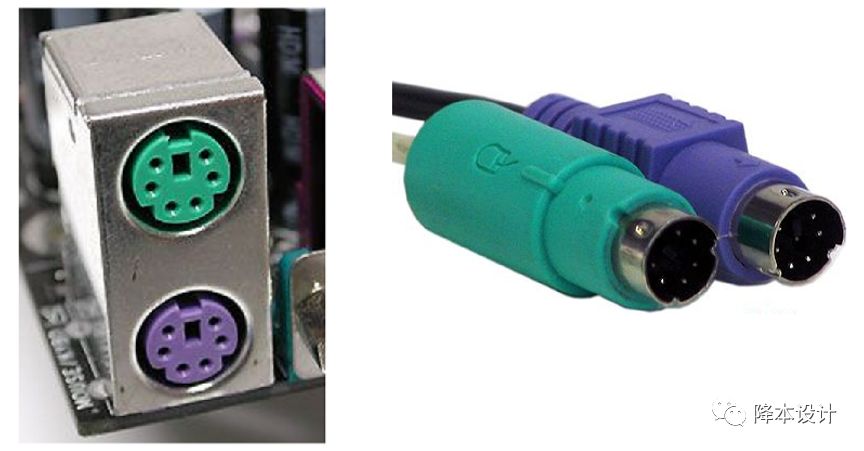

▲PS/2接口


四、防错设计指南#2:防错特征越明显越好


零件的防错特征越明显,防错效果越好。

防错特征不明显的零件,需要操作员反复识别和调整才能对齐,浪费装配时间,容易造成质量问题,装配成本随之增加。
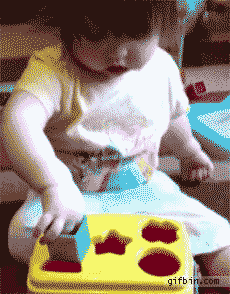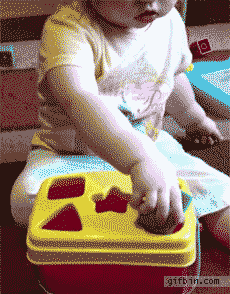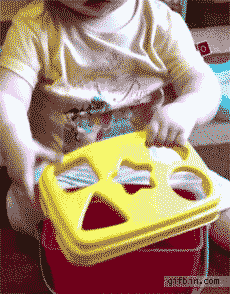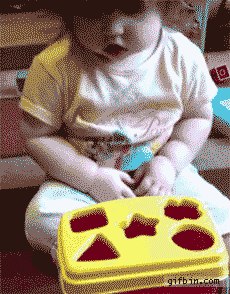

▲防错特征不明显,让人抓狂


PS/2接口就是典型的反面教材。
十几年前电脑的鼠标和键盘使用PS/2接口,接入时必须把插头上的凸起与插座上的缺口仔细对齐,分毫不差才能插上。用过PS/2接口的人一定体会过那种痛苦。正因为如此,PS/2接口已经全面被USB接口替代。

▲PS/2接口


PS/2和USB都能防错,都有物理特征阻止错误插入。区别在于防错特征的明显程度:PS/2的防错特征很小,需要仔细对齐才能识别;USB的防错特征较大,大致对齐即可。这直接决定了装配效率的差异。

防错特征不是有就行,要足够明显,让操作员一眼就能识别,不需要反复调整。特征越明显,装配越快,出错概率越低。


五、防错设计指南#3:合并相似零件


在产品中如果存在相似零件,尽量把它们合并成一个零件。

合并相似零件有多重收益:

  • 节省模具成本——一个模具代替多个
  • 节省治具和库存成本——减少物料种类
  • 消除装配混淆——只有一个零件,不存在选错的可能


▲把相似零件合并成一个零件


从防错角度看,这是最彻底的防错:当只有一个零件可选时,根本不存在选错的问题。从降本角度看,这是三维降本中减法原则的直接应用,既降本又防错,一举两得。

合并零件的思路应当在设计评审阶段就考虑。每减少一个相似零件,就少了一道潜在的装配错误源。


六、防错设计指南#4:如不能合并,夸大零件的不相似性


如果相似零件无法合并,两个零件太过相似会带来两个问题:

  • 操作员不容易区分,增加寻找和确认时间,装配成本上升
  • 容易装到错误位置,产生质量问题


▲这就尴尬了


▲哥们,把球给我踢回来一下!


既然相似零件不可避免,就要反其道而行——夸大零件的不相似性。
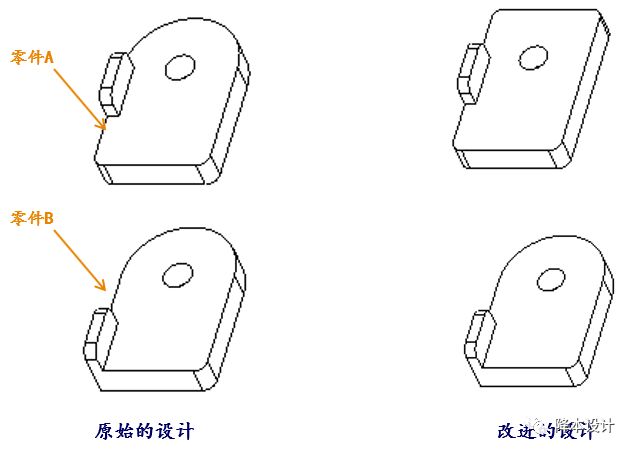

▲夸大零件的不相似性

具体方法是:用不同的颜色、不同的形状、不同的尺寸,让两个零件一眼就能区分。颜色差异是最经济的手段,不需要改变模具结构,只需在注塑材料中加入不同色母。形状差异需要改模具,成本稍高,但区分效果更强。
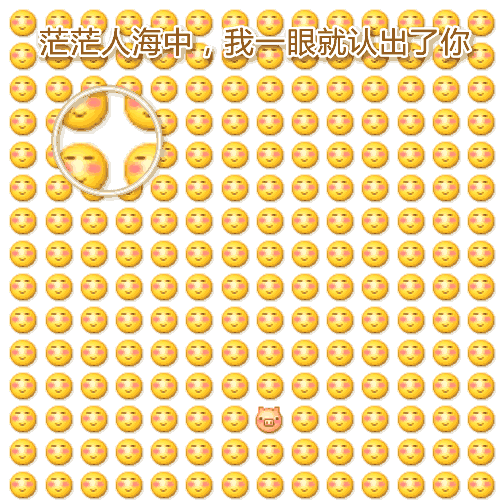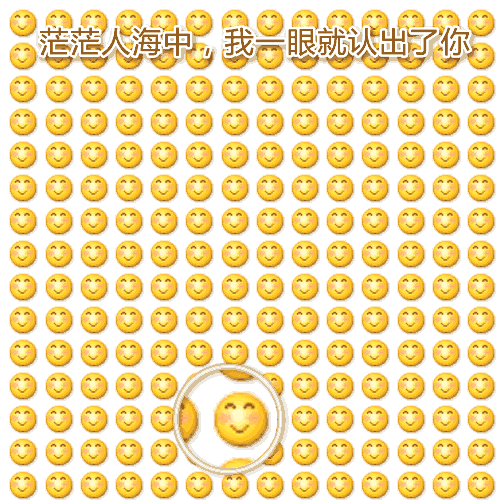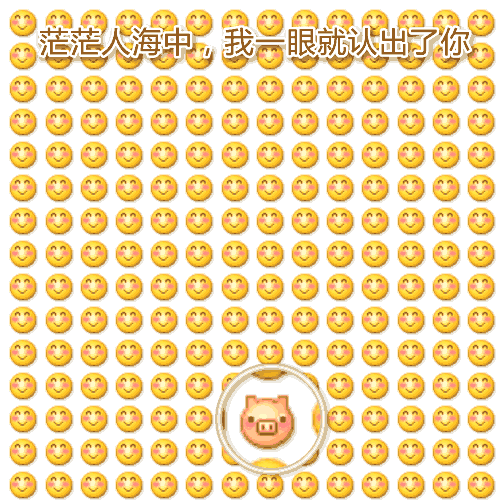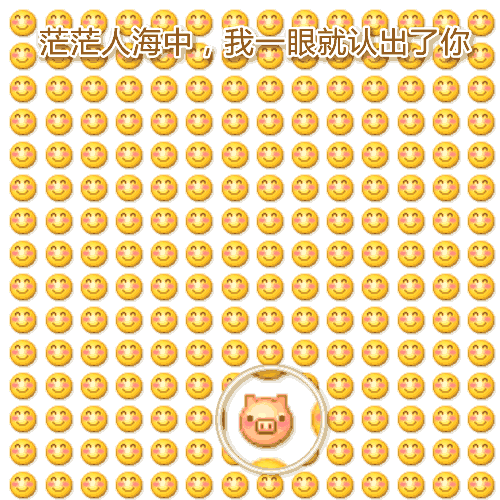
▲越独特越好


零件越独特,装配时寻找和确认的时间越短,出错概率越低。这不是对操作员的要求,而是对设计的要求。操作员不应该被要求去仔细辨认两个几乎一样的零件。


七、防错设计指南#5:设计对称的零件、提高零件对称度


完美的零件是完全对称的零件。

  • 完全对称的零件,任何角度都可装配,操作员不需要调整方向,装配时间最短
  • 完全对称的零件可以盲装,操作员不需要看,凭手感就能装对,装配效率最高
  • 面向消费者的零件如果完全对称,使用体验最好

典型案例:耳机接口。闭着眼睛就能把耳机准确插到手机上,因为接口在轴向上完全对称。
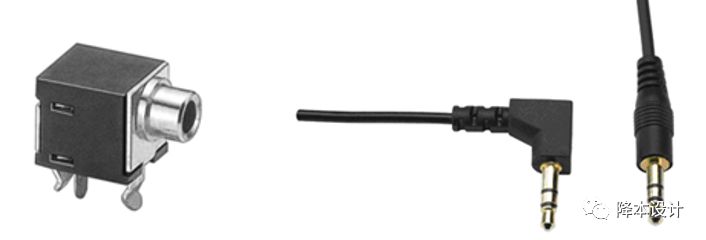
▲耳机接口


如果完全对称的零件无法实现,就尽量提高零件的对称度。
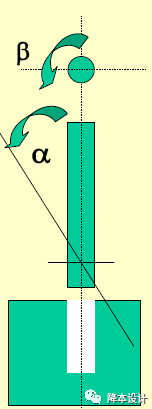
▲对称度
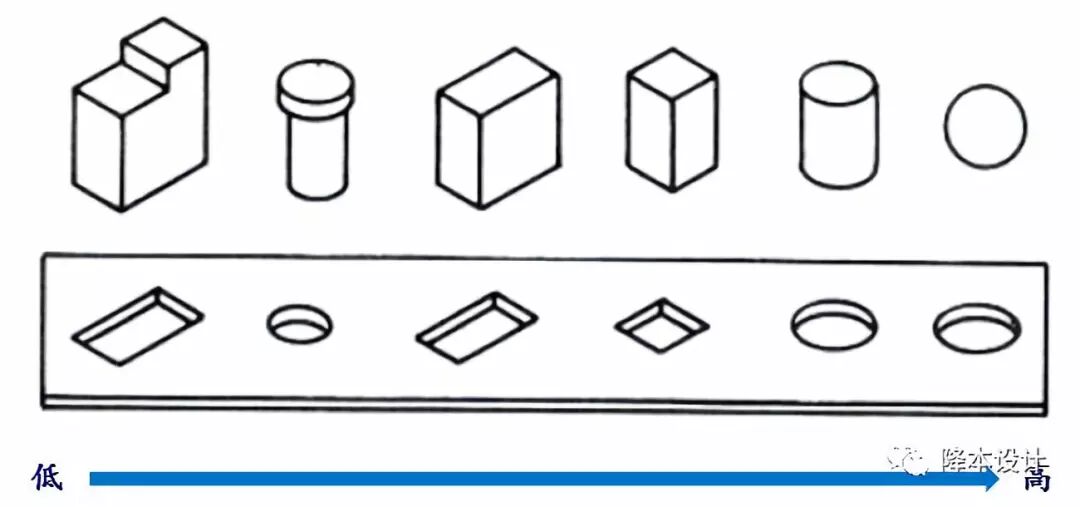


▲提高零件的对称度
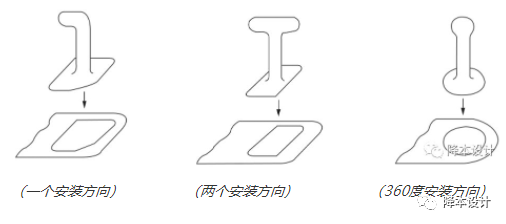


▲提高零件对称度实例


对称度越高,装配时需要调整的角度越小,装配效率越高。在设计中,应当将零件对称度作为一项设计评审指标,而不是靠操作员的注意力来弥补设计的不足。


八、防错设计指南#6:如不能对称,则夸大零件的不对称性


如果零件存在微小的不对称性,后果往往比完全不对称更严重:

  • 微小的不对称性看起来像对称的,操作员以为不需要注意方向,结果装反
  • 需要仔细辨认才能发现差异,增加装配时间,降低效率,增加成本

如果零件的对称性无法获得,就要夸大不对称性,让差异明显到不可能被忽略。
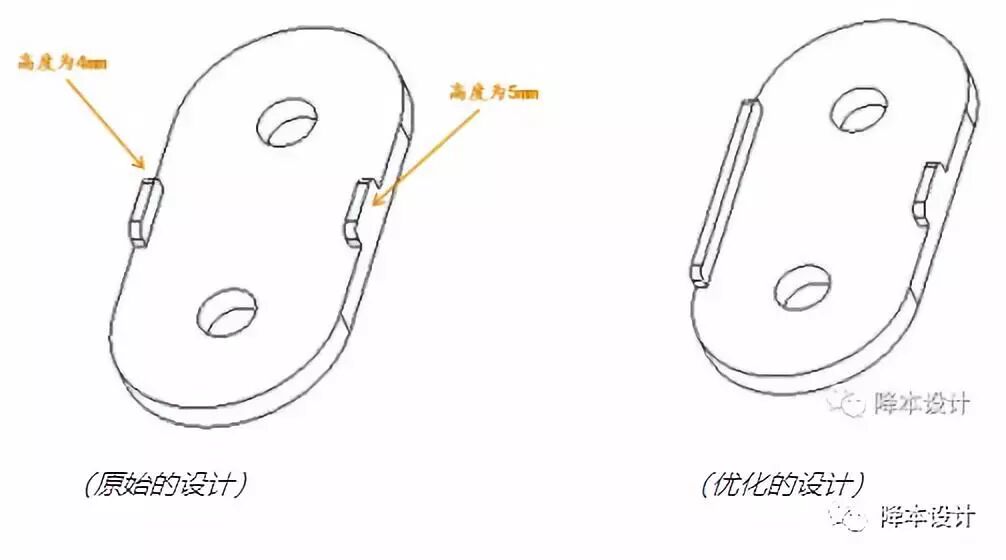

▲夸大零件的不对称性


这里有一条规律:小的不对称比大的不对称更危险。大的不对称一眼就能看出来,操作员会主动调整方向;小的不对称容易被忽略,操作员以为是对称的,不做调整,结果装反。

所以,做不到对称,就把不对称做到极致。宁可差异过大显得不够美观,也不要让差异小到需要辨认。


九、防错设计指南#7:设计明显防错标识
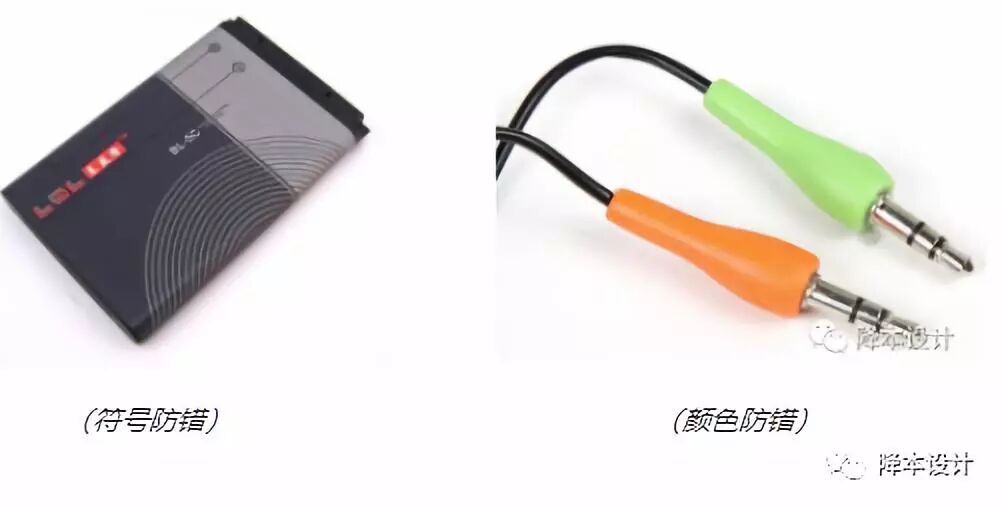

如果零件的物理防错特征很难设计,至少需要在零件上做出明显的防错标识,指导操作员装配或告诉消费者使用方式。这些标识包括符号、文字和鲜艳的颜色。


▲文字防错


▲符号防错


需要注意的是,标识防错是设计防错中最弱的一种。它依赖人的注意力——操作员必须看到标识、理解标识、执行标识的指示。任何环节断裂,防错就失效。

因此,标识防错不应当作主要手段,而是在物理特征防错无法实现时的补充。如果只能靠标识来防错,说明设计还有优化空间。颜色标识在这一类中效果最好,因为人眼对颜色的识别速度远快于文字和符号。


十、防错设计指南#8:最后的选择:制程防错


当通过产品设计进行防错造成产品成本过高、甚至无法通过设计实现防错时,可以通过制程管控来防错。这是最后的选择,不是首选。

此时,产品设计工程师应当把防错要求准确清晰地传达给制程工程师。

制程防错的方法包括:

  • 改变或增添工具、工装
  • 改变加工步骤
  • 增加使用清单、模板或测量仪
  • 执行控制图表

制程防错的问题在于:它需要持续投入。每一次生产都需要工装到位、流程执行、检验跟进。任何一次松懈,防错就会失效。而设计防错是模具里就解决的事,一次成型,终身有效。

这就是为什么设计防错优先于制程防错。能用设计解决的,不要留给制程去补救。


十一、防错设计指南#9:最完美的防错是不必防错


对于防错,仅仅做到防止装配错误还不够,还要充分考虑操作员操作的顺畅性和效率,以及消费者使用时的用户体验。

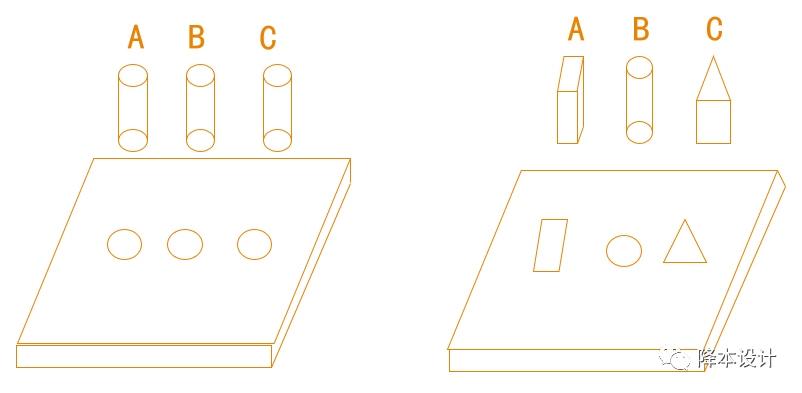
下面几种防错方法,哪一种最好?
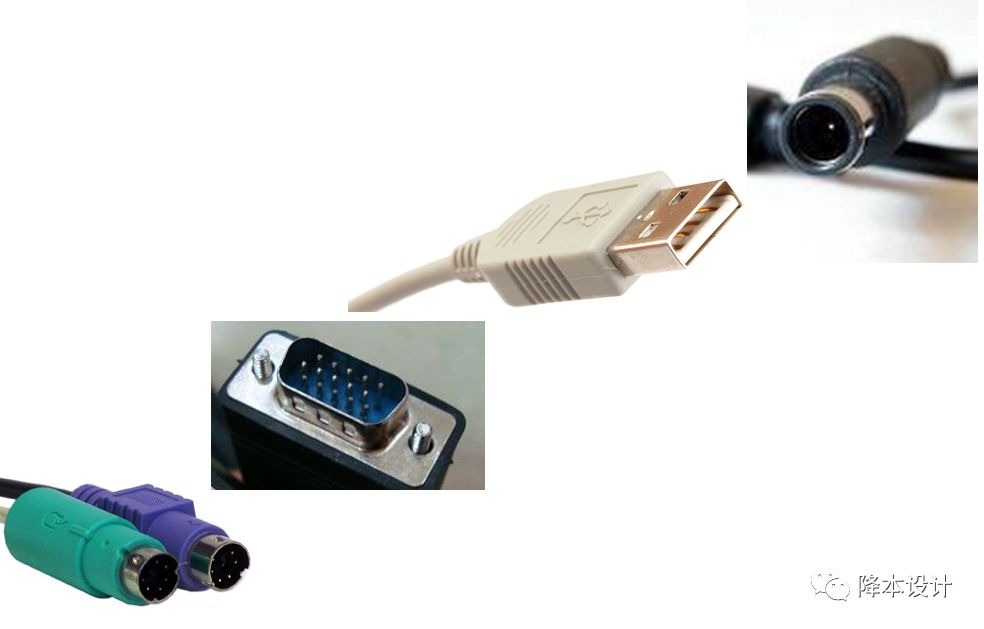
▲哪一种防错最好?


从实际体验来看:

接口类型    
对齐难度    
防错特征    
插入时间    
PS/2接口    
必须分毫不差    
非常不明显    
约1分钟    
VGA接口    
不用非常仔细    
较明显    
约30秒    
USB接口    
大致对齐即可    
明显    
约15秒    
电源接头    
不需要对齐    
轴向完全对称,可盲插    
约2秒    

差距是数量级的。从PS/2的1分钟到电源接头的2秒,效率相差30倍。

对于大批量生产来说,生产线上的每一秒都影响产能,也意味着成本。如果一个生产线上有10个操作员,每个操作员小时费率为30元/小时,一秒钟就价值约0.1元。产品年产量如为1000万台,每年可节省100万人民币。

不要小看每一秒的价值。

对于消费者使用的产品,防错设计关系到用户体验。老是插错、浪费时间和精力,消费者以后就不会再买这个品牌的产品。

防错设计指南#1到#8的防错级别如下:
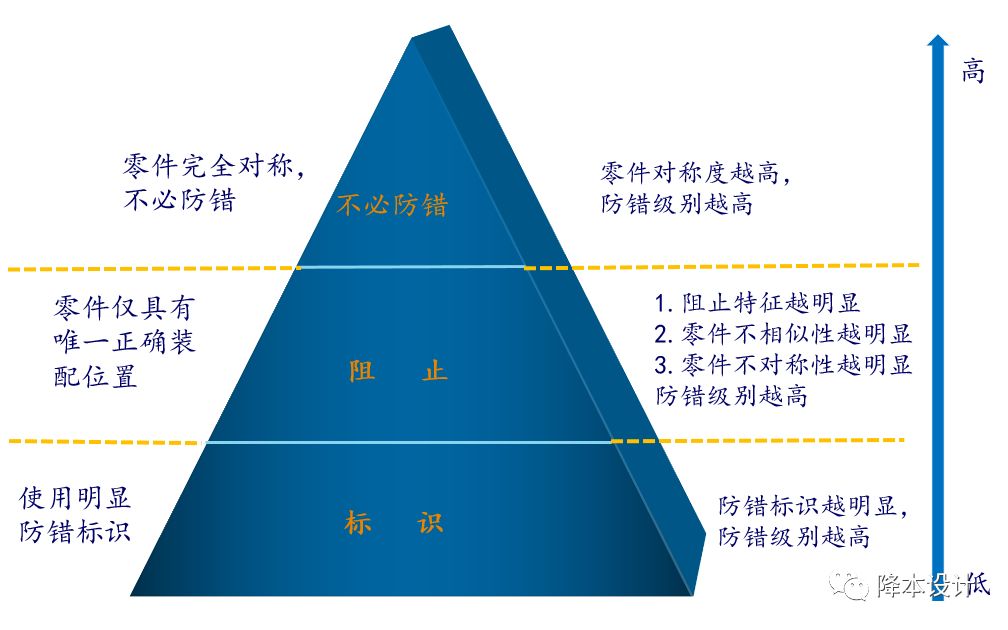
▲防错级别


最完美的防错有两个层次:

第一层:零件根本不必防错。不仅仅阻止错误产生,还阻止产生错误的念头。封建王朝最伟大的创新——太监,正是这一理念的完美体现。

第二层:真正的防呆设计,就算一个真正的呆子来操作也不会发生错误。最人性化的设计,具有高用户体验度。

对防错设计的要求:不仅做到防错,而且做到最完美的防错。如果无法实现完美防错,也要尽量提高防错级别。

这就是苹果使用Lightning接口、而不是Micro-USB接口的原因。Lightning接口在轴向上完全对称,正反都可以插,不需要确认方向,从根本上消除了插反这个错误的可能性。
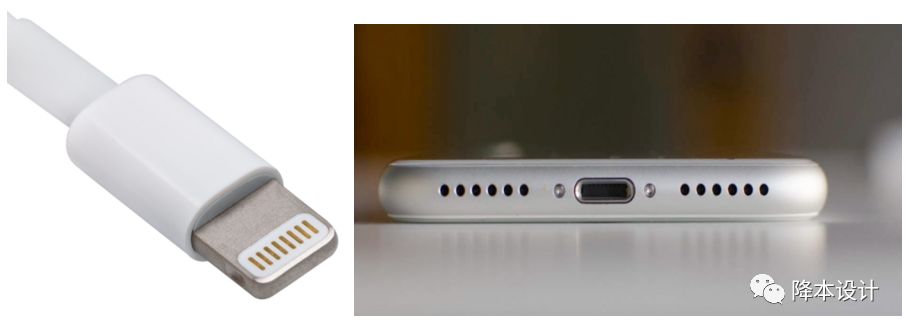
▲Lighting接口


而USB接口自身也在进化。最新的USB 3.1 Type-C接口抛弃了原来被诟病为最愚蠢的防错设计,提高了零件对称度,正反均可以插。
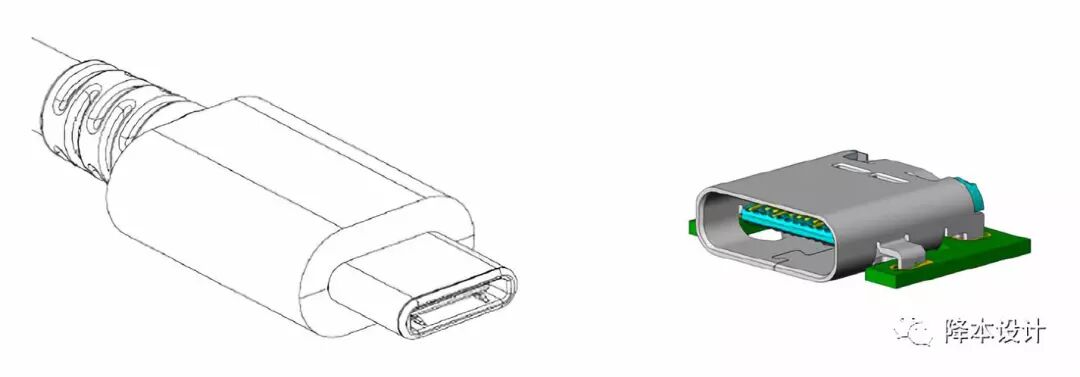
▲USB3.1 TYPE C接口


从USB Type-A到Type-C,整个过程就是一部防错设计进化史:从有防错但体验差,到完全对称、不必防错。这恰好印证了九大指南的核心逻辑——防错的终点,是让防错本身变得不必要。


写在最后

九大指南从"确保唯一装配位置"走到"让防错变得不必要",核心逻辑一以贯之:防错首先是设计的事,然后才是制程的事。

设计阶段的防错特征藏在模具里,不增加成本,一次成型终身有效。制程阶段的防错靠工装、流程、检验,持续投入,永远在补救。该把功夫花在哪里,答案很清楚。

工程师做设计评审时,对每个零件问三个问题就够了:

  • 这个零件有没有唯一正确的装配位置?
  • 防错特征够不够明显,操作员一眼能不能认出来?
  • 能不能做到完全对称,让防错根本不必要?

三个问题答完,该改什么、改到什么程度,心里就有数了。

把防错前置到设计阶段,让错误在图纸阶段就被消灭。这是降本设计的基本功,也是工程师专业度的体现。


作者简介:钟元    

1️⃣  原创了"三维降本"(高度×深度×宽度)方法论,把降本从零散技巧变成了一套可以系统推演的工程方法。

2️⃣  写了三本降本方面的书:《面向制造和装配的产品设计指南》《面向成本的产品设计》《研发降本实战:三维降本》。第四本《向马斯克学颠覆式降本》预计2027年出版。机械工业出版社"十四五"优秀作者。      
3️⃣ 已为200余家企业提供咨询,累计赋能企业降本超100亿元。在高度内卷的制造行业成功推动多项突破性降本落地。


来源:降本设计
断裂电源材料控制模具装配
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-08-27
最近编辑:1月前
钟元
签名征集中
获赞 33粉丝 67文章 413课程 0
点赞
收藏
作者推荐

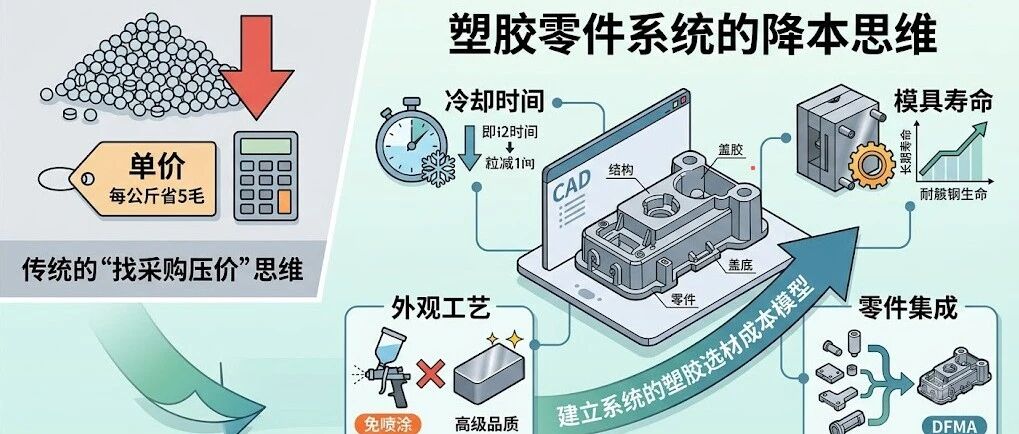
塑胶选材:每一克材料、每一秒冷却时间,都是钱

塑胶零件降本,很多工程师的第一反应往往是找采购压塑料粒子单价。每公斤省5毛,百万件产量算下来好像不少。但这个思路从根子上就有问题。真正影响塑胶件成本的,不仅仅是材料单价。冷却时间多3秒,模具寿命短30%,喷涂良率低5%,这些隐藏在选材背后的成本项,加起来往往比材料单价本身还高。要建立一套系统的塑胶选材成本模型,先得搞清楚塑胶材料到底是什么、有哪些种类、各自的性能边界在哪里。这部分基础不扎实,后面的降本方案都是空中楼阁。本文首先给出降本的总体框架,然后按通用塑料、工程塑料、特种塑料三个层次,逐一分析每类材料的降本逻辑和工程边界,最后讨论选材之后的制造优化。一、研发降本的四个隐形杠杆很多工程师评价一款塑胶材料好不好,只有一个标准:每公斤多少钱,谁便宜用谁。这是把降本想简单了。除了材料单价之外,塑胶件的全流程成本,至少受四个因素牵动:第一,成型节拍。材料的结晶速率、热传导系数、加工温度,直接决定注塑周期。冷却多3秒,在百万件产量下意味着数十万的净利润流失。第二,工序整合能力。用塑胶件把原本需要螺丝紧固、超声波焊接、卡扣装配的多个金属件集成成一个,消灭的不是几个零件的成本,是整个装配流程的人工和设备。第三,外观成本的补偿逻辑。选了每公斤贵5元的免喷涂ABS,但省掉了每零件3元的喷涂费和5%的喷涂不良率。单点物料成本上升,系统总成本下降,这才是架构思维。第四,模具全寿命成本。选了30%玻纤增强的PBT,模具钢材却还在用NAK80,模具磨损加剧,寿命从50万模次掉到20万模次。选材和模具设计脱节,是模具提前报废的主要原因。这四个杠杆,就是本文后面逐一展开的主线。 二、通用塑料:百万产量下的成本逻辑通用塑料包括PP、PE、PS、ABS四大类,产销量大、供应链成熟,是工业领域用得最多的塑胶材料。在年产百万件的产品里,这类材料的降本逻辑不是比单价,而是对克重和循环利用率的极致追求。壁厚每减薄0.1mm,或注塑周期缩短1秒,反映到财务报表上就是实实在在的纯利润。2.1 PP(聚丙烯):轻量化和刚性的实际平衡PP密度约0.90 g/cm³,比水轻,做出来的制品能浮在水面上。PP的刚性不错,在结构件上用得更多。PP的化学稳定性好,还有独特的活铰链特性——能承受数百万次弯折而不断裂,这是其它通用塑料不具备的。降本分析: 工程师遇到刚性不足,习惯用蛮力解决——加壁厚,或者大量加滑石粉、碳酸钙填料。这是典型的降本陷阱。加填料提升了模量,但明显增加了材料密度(克重上升),而且热导率变了,冷却时间往往被拉长。省了材料单价,赔了加工时间和克重,算总账反而更贵。有经验的工程师会选高流动性、高模量的PP(比如高结晶PP),通过模流仿真设计出更合理的筋位布局,把壁厚从2.5mm压到1.8mm甚至更薄。用结构拓扑换物料克重,不仅省了材料,冷却也更快,注塑周期直接缩短。系统总成本双向受益。 2.2 PE(聚乙烯):韧性好、单价低的选项PE按密度分HDPE(高密度)、LDPE(低密度,)和LLDPE(线性低密度)。PE韧性、防潮性和介电性能都很好,在包装、管材和大型中空容器(油箱、储水箱)里不可替代。降本分析: HDPE单价低,但收缩率大且有各向异性,零件容易翘曲变形。不要在精密件上硬用PE。但在大型、公差要求不高的结构件里(底座、防撞梁缓冲块),可以充分发挥它的韧性优势。另外,在不影响环境应力开裂(ESCR)性能的前提下,掺一定比例的回收PE颗粒(PCR/PIR),既能满足可持续设计要求,又能明显拉低BOM成本。 2.3 PS与HIPS:透明、脆性和成本的取舍PS包括透明的GPPS(通用聚苯乙烯)和改性后的HIPS(高冲击聚苯乙烯)。GPPS便宜、外观好,但脆。HIPS加了橡胶组分,牺牲透明度换来了韧性,长期被叫做"穷人的ABS"。降本分析: 家电内饰件(冰箱抽屉、空调内部支架)或非关键结构件里,先想清楚到底需要多少抗冲击性。如果不需要ABS级别的韧性,换成改性HIPS,感官质量差不多(甚至高光效果更好),材料成本能降15%以上。对PS来说,降本的关键是用好它的刚性和透明度,省掉不必要的喷涂工序。2.4 ABS与其合金:外观效果和成本的账ABS是丙烯腈(A)、丁二烯(B)和苯乙烯(S)的共聚物,消费电子和家电外壳的常用选择。有A的耐化学性、B的韧性,也有S的易加工性。在通用塑料体系里,ABS属于成本极高的一种,价格受丁二烯市场波动影响大。降本分析: 很多工程师图省事,所有外观件一律用高规格ABS。两个方向可以优化:材料替换:扫地机器人、加湿器等产品的非受力外壳,用高光PP配精密模具晒纹,能达到90%的ABS视觉效果,材料成本省30%。工艺替换:避免大面积喷漆。推免喷涂ABS(带金属感或珠光),每公斤贵5–10元,但省掉了单个零件3–5元的喷涂费和5%以上的涂装不良率。 三、工程塑料:别让性能过剩吃掉利润工程塑料包括PA、PC、PBT、POM、PPO、PET、ASA、PMMA、PC/PBT、m-PPO等,承载着力学刚性、耐热稳定性和精密传动的核心功能。这类材料是性能过剩最隐蔽的重灾区。工程师出于对可靠性的顾虑,选材时习惯留30%~50%的冗余。这种冗余在百万级产量面前,就是纯粹的利润流失。3.1 PA(尼龙):热性能和吸水性的实际代价PA(聚酰胺)是工程塑料里用得最广的。强韧、耐油,但吸水变形,而且PA66和PA6怎么选,常常让工程师多花钱。降本分析: 很多工程师看到PA66的熔点260℃就不假思索选用。实际上,如果工作环境长期低于150℃(比如非动力总成的结构支架),换成PA6+GF30,物料成本能降10%~15%。PA6熔点低,加工温度也低,能耗和注塑周期都能受益。风险提醒:PA6的吸水率比PA66更大,吸湿速度也更快。如果零件对装配公差要求严,换用PA6后,在潮湿环境下可能因吸水膨胀导致装配干涉。降本方案要同时评估这个风险。高阶做法:利用PA天然的自润滑性,在设计滑动导轨、扣位时精确计算摩擦副的压力,省掉后期涂润滑油或阻尼脂的工序,消灭一个人工工位。3.2 PC(聚碳酸酯):透明与韧性的系统账PC透明度高、抗冲击性好,但成型温度高,应力开裂是老大难问题。降本分析: 非透明场景(家电中框、汽车内饰)里,硬用纯PC是浪费。纯PC流动性差,注塑内应力大。换成PC/ABS合金,单价降了,流动性也好了,因内应力导致的售后开裂风险也低了。很多PC件因为应力大要进烘箱退火。换成流动性更好的合金材料,或者优化R角设计,直接取消退火环节,省下的电费和周转时间就是纯利润。 3.3 PBT:尺寸稳定性带来的价值PBT(聚对苯二甲酸丁二醇酯)吸水率极低,是电子连接器的首选。降本分析: 工程师选PA往往不是单纯为了强度,而是看中了PA吸水后极佳的抗冲击韧性和耐疲劳性。但为了解决PA吸水变形的问题,不得不在模具上设计极其复杂的纠偏结构。直接换成PBT,尺寸稳定,装配端的公差干涉和报废就没了。用材料的确定性,换制造的低复杂度。风险提醒:PBT韧性和抗冲击性比PA差。跌落实测要求高的零件,不能直接拿未经增韧改性的PBT替换PA,否则跌测试大概率会裂。降本不能以牺牲核心边界性能为代价。3.4 POM(赛钢):摩擦副设计中的降本空间POM刚性高、疲劳寿命长,是金属齿轮、轴承的最佳替代品。降本分析: POM配PA是行业内成熟的摩擦副组合,摩擦系数低,能实现终身免润滑,单台产品系统成本能降3~5元。注意:不要用POM配PC做摩擦副。PC对应力开裂极其敏感,耐磨性也差,POM在PC表面长期摩擦生热,容易导致PC支架磨损或应力开裂。POM收缩率大,经验不足会导致模具反复烧焊。用模流分析预判收缩补偿,减少一次修模,省下的是按周算的上市时间。3.5 PPO/PPE(聚苯醚):被低估的密度降本选项PPO密度约1.06 g/cm³,是工程塑料里最轻的一种,耐水解性好。很多人选材料只看公斤单价,不看体积单价。注塑生产的产品体积是固定的,由模具型腔决定。密度轻的材料,同样体积下克重更轻,单件物料成本就更低。降本分析: 在新能源电池支架、光伏接线盒里,PPO的长期尺寸稳定性比尼龙好。具体算一下:PBT密度约1.31 g/cm³,PPO密度约1.06 g/cm³,PPO比PBT轻约19%PA66密度约1.14 g/cm³,PPO比PA66轻约7%同样体积的零件,用PPO比用PBT单件克重轻约19%,这就是实实在在的物料节省。不要笼统说"轻约15%",两种对比的降本幅度不一样,BOM核算时要分开算。风险提醒:PPO加工温度高(280~320℃),注塑时需要干燥充分,否则零件容易有银纹。如果注塑厂没有高温螺杆和干燥设备,这个方案落不了地。3.6 PET(工程级):跨行业产业差的真实代价不要以为PET只能做饮料瓶。增强型工程PET在耐热性和刚性上表现不错,而且背靠包装行业的巨大产能,单价波动小。降本分析: 在电熨斗底座或汽车传感器外壳上,PET+GF30往往是PBT的平替,材料单价能低10%~20%。重要工程边界:PBT结晶速度快,常规水温机(80℃左右)就能打出合格产品。工程级PET结晶缓慢,模具必须加热到120℃甚至更高才能完全结晶。如果注塑厂没有高温模温机,PET成型后尺寸不稳定,力学性能也打折扣,降本方案会变成质量灾难。PET平替PBT的前提,是注塑厂具备高温模具的设备能力。3.7 ASA:户外零件的喷漆线终结者ASA把ABS里的丁二烯换成了丙烯酸酯,抗UV性能极好,户外长期不粉化。降本分析: 户外用ABS必须喷防紫外线漆,否则半年就粉化。改用ASA,材料费每公斤贵几元,但彻底消灭了喷涂/喷漆工序。从总持有成本(TCO)看,省下的喷漆费、委外运费和环保税,使总成本下降20%以上。这是典型的研发端改一个材料牌号,供应链端砍掉整条工序。3.8 PMMA(亚克力):透明件的成本平衡PMMA透光率大于92%,是塑胶里透明度最高的,但脆性大,抗冲击差。降本分析: 非承重显示面板,如果不需要PC的抗冲击强度,果断用PMMA替代PC。PMMA单价约为PC的60%~70%,材料成本直接下降。注意:PMMA脆,装配时螺丝锁紧力矩要严格控制,否则容易开裂。研发端要在装配指引里明确扭矩上限,用材料差价Parts中的一小部分,做好装配工艺管控,总成本还是划算的。3.9 PC/PBT合金:韧性与耐油的折中方案纯PC不耐汽油,纯PBT冲击强度弱。PC/PBT合金把两种材料的性能叠加,用常规价格实现接近特种塑料的表现。降本分析: 充电枪外壳、户外动力工具手柄,用PC/PBT合金。它规避了去寻找昂贵特种塑料的坑,两种成熟大宗塑料共混,供应链稳定,单价可控。工艺提醒:</b>PC/PBT合金吸湿,加工前必须充分干燥,否则界面分层,力学性能大幅下降。这是很多工程师第一次用这个材料时踩的坑。3.10 m-PPO(改性聚苯醚):热水环境下的材料选择在饮水机、洗碗机泵体等长期接触热水(80℃~95℃)的环境里,尼龙会迅速水解,强度腰斩。以往工程师被迫选昂贵的特种塑料(如PPS)。降本分析: 改用改性PPO。在热水里尺寸稳定性极好,单价远低于PPS。降本的核心是对工况环境的精准匹配——不是选最贵的材料,是选在最需要的工况下不掉链子的材料。注意:m-PPO的加工窗口窄,注塑时要严格控制熔体温度和模具温度,否则零件容易有内应力,长期在热水里会开裂。这个材料对注塑工艺的要求,在选材时就要和注塑厂确认清楚。3.11 增强型SAN/AS:透明且低成本的选项SAN是ABS去掉橡胶组分后的产物,硬度高,透明度好,单价低。降本分析: 需要一定刚性、耐化学性且透明的家电视窗,SAN配合少量玻纤或改性,可以替代部分高价PC。它提供了不错的外观和抗划伤性,单价极为亲民。注意:SAN韧性比ABS和PC差很多,只能用在受力和冲击要求低的零件上。如果视窗位置靠近用户经常触碰的边角,还是要谨慎。 四、高性能与特种塑料:克重级成本管控这类材料通常能长期工作在150℃以上,耐化学性好,蠕变率极低。但单价往往是普通工程塑料的5~20倍。传统的加厚补强逻辑用在这里就是财务灾难。工程师必须建立克重级管控思维:每节省一克物料,都直接贡献数元的纯利润。4.1 局部强化:好钢用在刀刃上产品某个局部需要极端性能,但整体结构不需要,全件用高规格材料是研发最大的懒政。嵌件模塑(Insert Molding):把高性能塑料做的小型耐磨轴套或耐热嵌件放进模具,二次注塑便宜的PA或PC。手术刀式用材,单件成本能降60%以上。双色注塑(2K Molding):新能源电池包组件里,只在接触电解液或高压连接处用特种塑料,主体用改性PP。4.2 PPS(聚苯硫醚):以塑代金的真实账PPS天生阻燃,吸水率极低,耐腐蚀性接近特氟龙,在工程塑料里常被称为塑料中的不锈钢。降本分析: 很多金属压铸件(铝合金泵体)需要攻牙、抛光、防腐涂装,后处理费用常常超过零件本身的机加工成本。PPS注塑是一次成型的,把这些后处理全部消灭。以汽车热管理系统为例,把5个铝零件集成为1个PPS模块,物料费可能涨了,但省掉了铝压铸的高能耗、后处理费和很高的不良率。全生命周期成本算下来,PPS方案更便宜。工艺提醒:PPS注塑时需要高温(300℃以上),而且对模具钢的耐腐蚀性要求高。如果注塑厂的螺杆和模具是普通配置,PPS的高温+腐蚀性会导致设备快速老化。选型时要确认注塑厂有PPS加工经验。4.3 LCP(液晶聚合物):微缩化场景下的模具穴数优化LCP流动性极好,能成型壁厚0.15mm的精密结构,热膨胀系数极低。降本分析: 在5G连接器或精密传感器里,利用LCP的强流动性实现极致薄壁,只是第一步。真正有价值的是模具穴数——LCP流动好,一模可以出128穴甚至更多。单次注塑的产出效率大幅提升,单位人工和设备摊销费被摊薄,足以抵消昂贵的树脂成本。注意:LCP的焊接性能差(激光透射率低,超声波焊接强度不稳定),如果零件需要与其他零件焊接装配,要提前验证焊接工艺。很多工程师第一次用LCP时忽略了这一点,到试产阶段才发现装不上。4.4 PPA(高温尼龙):别一上来就选PEEK遇到180℃以上的高温需求,很多工程师直接跳到PEEK(单价600+元/kg)。实际上,PPA(单价80~150元/kg)能解决大部分发动机舱内或电子焊炉中的热变形问题。降本分析: PPA的吸水后尺寸稳定性比PA66好很多。在精密传动件里,用PPA替代PA66,可以取消复杂的冷却系统设计,从而简化整机结构。PEEK当然性能更好,但只有在PEEK的性能边界真正被触碰时,才值得用。大多数情况下,PPA是性价比更优的选择。4.5 PEEK(聚醚醚酮):注塑替代机加工的条件PEEK机械强度高,生物相容性好,但单价极高。降本分析: 很多PEEK件因为批量小,习惯用棒材CNC加工。材料利用率只有20%左右,剩下的全部变成废屑。在设计初期就考虑近净成型,把PEEK零件设计成可注塑件,即使模具费高,过千件规模后,注塑相比机加工的材料利用率从20%提升到95%,单件成本降幅可达数倍。重要前提:PEEK注塑需要400℃以上的加工温度,对注塑机和模具的要求极高。如果年用量只有几十件,机加工反而更划算。这个账要按具体批量来算,不能一概而论。 4.6 PEI(聚醚酰亚胺)与PSU/PES:薄壁化与功能集成PEI天然阻燃(发烟量极低),高强度且透明。PSU/PES耐受150℃蒸汽,且透明。降本分析: 在航空照明、微波炉配件里,PEI能长期耐高温不黄变。利用PEI的高模量,可以做薄壁设计——如果一个PEI零件同时充当透镜和结构支撑架,就消灭了额外的安装紧固件,功能集成化降本。医疗和母婴产品里,PSU整体注塑替代不锈钢内胆+玻璃视窗的组合,单零件化设计消灭了密封圈、卡接结构和人工组装。以物料溢价消灭组装人工,在人工成本高昂的今天,是很有竞争力的策略。4.7 氟塑料(PFA/ETFE):衬里技术vs全氟塑料件氟塑料是不粘锅涂层的核心材料,也是半导体和化学工业的基石。可注塑的氟塑料(PFA、ETFE)注塑工艺极其苛刻——熔融温度高、腐蚀性强,需要昂贵的耐腐蚀合金模具。降本分析: 不要在大型容器上硬做全氟塑料件。正确的做法是:在大型容器内部只衬一层1.5mm的PFA,外部用低成本不锈钢或强化塑料支撑。这比制造一个纯氟塑料件成本降低80%。注意:PTFE(聚四氟乙烯)因熔融粘度接近无穷大,无法注塑,只能模压烧结。如果零件形状复杂,PTFE的加工周期长、良率低,成本反而可能比设计成PFA注塑件更高。选材时要分清这两种氟塑料的工艺边界。4.8 特种塑料降本的三条原则总结下来,用特种塑料降本,有三条不能碰的红线:第一,不追求全能。如果只需要耐化学,不要买同时具备超高强度的型号。性能每多一个维度,单价呈指数级上升。第二,不忽视流道设计。特种塑料价格昂贵且对剪切力敏感。用热流道或点浇口,把水口料比例从30%压到5%以内。水口料就是直接烧掉的钞票。第三,不迷信进口原厂。国产PPS、PPA等特种塑料在性能上已经追平台湾和日系品牌。通过全球牌号对标,引入国产平替,单价溢价往往能瞬间削掉30%~50%。 五、选材之后:向制造浪费宣战选定材料牌号只是降本长征的第一步,真正的降本高招发生在物料进模具之后。5.1 消灭二次工序:免喷涂与色母策略喷涂是塑胶件成本最大的出血点。注塑良率99%,喷涂线又会因粉尘、流挂、色差产生5%~15%不良率。高光免喷涂做法:选高流动性、高硬度的PC/ABS或ABS,配合急冷急热(RHCM)模温控制技术,零件出模就有钢琴漆质感。金属感/珠光感改性:在树脂里预混铝粉、云母粉。改性料每公斤贵5–10元,但省掉了喷涂费和不良率。供应链从三段式缩短为一站式,物流费和管理费的节省才是大头。5.2 壁厚与冷却:物理公式是降本的依据注塑加工费里,约60%~70%实际上是付给了冷却时间。根据傅里叶导热定律,冷却时间与壁厚的平方成正比。壁厚从2.5mm优化到2.0mm,冷却时间理论上缩短36%。原来一分钟出2模,减薄后可能一分钟出3模。单件加工成本直接压低30%以上。做法:用CAE模流分析,把非受力面压到材料成型的物理极限(如1.2mm),用薄壁+密肋)取代厚壁。5.3 浇口与水口:别把钞票白白烧掉水口料即使能粉碎回用,也带来多重损失:材料性能降级、二次加工费、成型效率低下(水口冷却时间决定整机周期)。热流道ROI算账:一个POM零件重10g,冷流道水口8g,年产量100万件,热流道每年省材料8吨,按POM单价20元/kg计算,仅材料费就省16万元。一套热流道溢价5~8万元,半年收回成本。5.4 零件集成化:减法原则的最高境界最好的降本,是让零件消失。某吸尘器研发降本案例:把7个内部风道零件集成到2个主体结构件,消灭了12颗螺丝,还因为消灭了零件间接缝泄漏,吸力效率提升了15%。性能提升了,成本反而下降了——这就是三维降本。 写在最后研发降本,不是找便宜材料,是建立一套系统的成本视角。每一克材料、每一秒冷却、每一个螺丝、每一道喷涂工序,背后都是钱。把它们看清楚,把浪费剔除,把成本精准投在用户真正在乎的地方——这就是研发工程师在微利时代的核心价值。 作者简介:钟元 1️⃣ 原创了"三维降本"(高度×深度×宽度)方法论,把降本从零散技巧变成了一套可以系统推演的工程方法。2️⃣ 写了三本降本方面的书:《面向制造和装配的产品设计指南》《面向成本的产品设计》《研发降本实战:三维降本》。第四本《向马斯克学颠覆式降本》预计2027年出版。机械工业出版社"十四五"优秀作者。 3️⃣ 已为200余家企业提供咨询,累计赋能企业降本超100亿元。在高度内卷的制造行业成功推动多项突破性降本落地。 4️⃣ 开发了一款AI驱动的研发降本软件--DeepCost:输入BOM表,输出10%降本方案。 来源:降本设计

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈