首页/文章/ 详情

陌生材料元素分析该怎么做?从“乱做表征”到“精准筛选”
4月前浏览299

有时候我们做材料分析,会遇到这样一种情况:手里拿到一个陌生材料,想知道一些基础的问题——它到底含有哪些元素?这些元素大概有多少?是在表面,还是在整体?有没有轻元素?价态是不是也得一起看?

这时真正困难的往往不是“不会做表征”,而是不知道该先做哪个、为什么做、做到什么程度就够了。

“元素分析”这四个字看起来很简单,背后却对应着不同的技术路线:

  • 空间维度: 有的是看整体组成,有的是看局部区域,有的是看表面几纳米;

  • 信息深度: 有的是看元素种类和含量,有的是看价态和化学环境;

  • 应用场景: 有适合做快速筛查的,有适合做准确定量的。

核心逻辑: 面对一个陌生物质,元素分析最重要的不是“把能做的都做一遍”,而是先想明白一句话:你到底是想知道它“有什么”还是“有多少”;是想知道它“表面是什么”还是“整体是什么”**。

一、 先别急着上仪器:元素分析前的“灵魂四问”

有时候表征做乱了,不是因为仪器不会用,而是因为一上来就直接问“测哪个”,却没有先判断样品和目标。对于一个陌生物质,建议先问四个问题:

1. 看的是整体,还是表面?

  • 整体分析: 如果你关心的是样品整体含有哪些元素、各元素大概占多少,那思路通常偏向整体分析,比如 XRF、ICP、EA 等。

  • 表面分析: 如果你关心的是样品表面最外层是什么、表面有没有污染、表面元素和体相是否不一致,那就要优先考虑 XPS(其信息深度通常在 1~10 nm 范围内)。

  • 误区: 如果拿一个本质上要看表面的问题去做整体分析,可能结论并不错,但不够关键。

2. 要定性,还是定量?

  • 定性(“有没有”): 有时候我们只是想先判断:这玩意儿里到底有没有某个元素,那一些快速筛查类手段就足够了,比如 EDS、XRF。

  • 定量(“有多少”): 若想进一步知道某金属到底负载了多少、某掺杂到底是 0.5% 还是 2%、杂质到底超没超标。这时候“看见了”远远不够,必须考虑更可靠的定量方法,比如 ICP-OES 和 ICP-MS。

3. 要看的是哪些元素?

这一点非常关键,但经常被忽略。不同方法对元素的“覆盖范围”并不一样:

  • 超轻元素(H、He、Li): XRF 无法检测 H ~ Li;XPS 几乎能看所有表面元素,但例外也是 H 和 He;EDS 无法直接识别比硼(B)更轻的元素(如 Li)。

  • 轻元素(C、H、N、S、O): 专门的元素分析仪(EA)恰恰是为它们设计的。

4. 想知道的是“元素”,还是“元素状态”?

  • 有些方法只告诉你样品里有没有某种元素,以及大概有多少。

  • 有些方法(如 XPS)除了告诉你“有什么”,还能进一步告诉你:这个元素处在什么化学环境里,是金属态、氧化态,还是某种配位状态(即提供化学态和电子态信息)。


二、 五大核心元素分析方法

1. XRF(X射线荧光光谱法)

  • 定位: 整体元素组成的快速筛查工具。

  • 最擅长: 中高原子序数元素(如 Na, Mg, Al, Si, P, S, Cl, K, Ca 以及过渡金属等)。适合矿物、陶瓷、玻璃、金属氧化物、无机催化剂主成分筛查。

  • 局限:H ~ Li 不可测;不适合超痕量分析(ppb 以下);不适合以 C/H/N/O 为核心的有机/碳基体系。

2. EDS(能量色散X射线谱)

  • 定位: 形貌表征过程中的“顺手元素信息”。

  • 最擅长: 配合 SEM/TEM 绑定形貌看局部微区的元素分布(面扫/点扫),回答“元素在哪里”、是否均匀。

  • 局限: 无法看 H、Li;对轻元素(B, C, N, O)定量不准;不适合痕量分析和严格定量。

3. XPS(X射线光电子能谱)

  • 定位: 表面几纳米的“化学状态诊断器”。

  • 最擅长: 分析表面最外层(1 ~ 10 nm)的元素种类、精确半定量以及化学价态/键合环境。特别适合表面氧化、表面改性、催化剂活性位点分析。

  • 局限: 测不了 H, He;测试深度极浅,不能代表整体(体相)情况。

4. ICP-OES / ICP-MS(电感耦合等离子体发射光谱/质谱)

  • 定位: 整体元素定量的“硬工具”。

  • 最擅长: 金属元素、类金属元素以及低含量杂质元素的整体准确定量。ICP-MS 甚至可以做到 ppm 到 ppb 级别的超痕量分析。

  • 局限: 样品通常需要消解(溶液化);不擅长 C, H, N, O, S 等轻元素的整体定量。

5. EA(元素分析仪)

  • 定位: 整体轻元素(C, H, N, S, O)分析的主力军。

  • 最擅长: 有机材料、聚合物、生物质、碳材料、MOF/COF 的宏观轻元素主成分定量。

  • 局限: 无法做金属痕量分析,不解决表面价态和局部分布问题。


三、 核心技术对比一览表
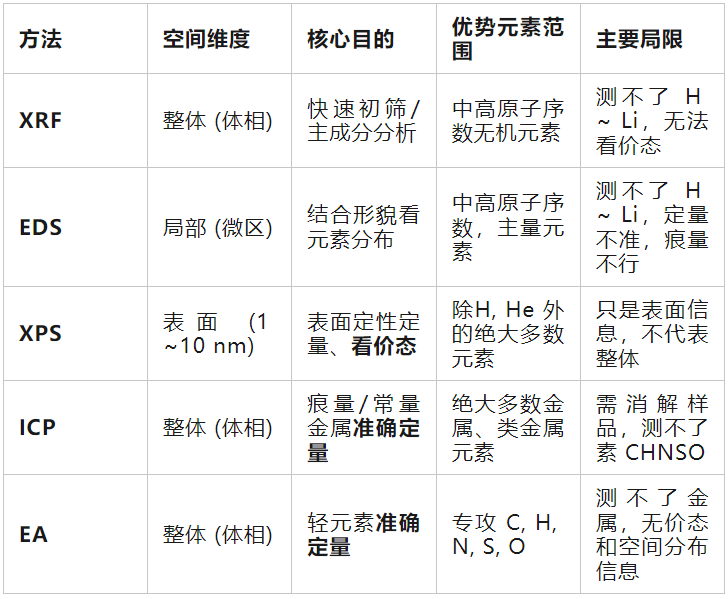

四、 面对陌生固体物质的“四步筛选法流”

如果你手里拿到一个完全陌生的固体样品(如粉体、块体),推荐按照以下逻辑顺序进行表征:

  1. 第一步:低成本初筛。 优先用 XRF 或 SEM-EDS 建立基本认知,搞清楚它是无机物还是有机物,主元素是什么。

  2. 第二步:根据元素类型分流。 * 如果问题核心落在金属、类金属、痕量杂质上 --> 走 ICP 路线。

    • 如果问题核心落在 C/H/N/S/O 组成上 --> 走 EA 路线。

    • 如果真正关键的是表面改性、表面污染、氧化态或价态变化--> 走 XPS 路线。


五、 小结

材料表征界有一句名言:“没有无用的仪器,只有用错地方的表征。” 面对一个陌生物质,元素分析并不是“选一台最贵的或者最高级的机器”,而是先在进样前把你的需求分流。想清楚了整体与表面、定性与定量、金属与轻元素、元素与状态这四层关系,表征的预算和时间就能花在最刀刃的地方。
信息来源:网络


声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!

来源:材子笔记
化学电子材料
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-06-11
最近编辑:4月前
材子笔记
硕士 | 研发工程师 爱材料,懂生活~
获赞 221粉丝 176文章 446课程 0
点赞
收藏
作者推荐

【硬核干货】淬火裂纹的“前世今生”:特征、成因与避坑指南

在金属材料失效分析的日常中,裂纹分析无疑是重中之重。而一提到“淬火裂纹”,很多热处理工程师可能都会眉头一皱。那么,淬火裂纹到底是在什么时候产生的?它有哪些独一无二的特征?我们在实际生产中又该如何“避坑”?今天,我们就来扒一扒淬火裂纹背后的真相。🔥 01 淬火裂纹,到底是什么时候产生的?任何裂纹的形成,都离不开“力”的作用。金属材料失效分析的本质,往往也是对受力情况的深度剖析。淬火裂纹也不例外,它的诞生主要源于两种应力的叠加:热应力: 淬火冷却过程中,零件表面和心部产生的巨大温度差。组织应力(核心主力): 钢在冷却时,从奥氏体转变为马氏体所产生的体积变化。我们在材料晶体学的微观世界里可以找到答案:奥氏体是面心立方结构,原子堆垛非常紧密(致密度为0.74);而马氏体近似体心立方结构,相对松散(致密度为0.68)。这就意味着,在奥氏体向马氏体转变的过程中,材料的体积会膨胀!以一根圆棒为例:在淬火冷却时,圆棒表面率先冷却,转变为马氏体,相当于在外层形成了一个坚硬的“固体铁箍”。紧接着,心部也开始冷却并转变为马氏体,体积随之膨胀。这种内部膨胀的趋势,会对已经形成的马氏体外壳产生巨大的扩张拉力。当这种向外的拉力超过材料局部的抗拉强度时,外壳就会被生生“撑裂”。因为这种裂纹直接形成于淬火冷却及其伴随的相变过程中,所以得名“淬火裂纹”。🔬 02 淬火裂纹的典型特征(如何一眼看穿?)在显微镜下,淬火裂纹有着非常鲜明的“个性”,如下图对比:形态特征:刚健有力,尾部尖细在金相显微镜下观察裂纹截面,你会发现淬火裂纹通常走势刚健,尾部尖细且常带有断续状的小尾巴,主裂纹两侧往往还伴生着小的次生裂纹。断口特征:沿晶断裂,伴有氧化物在扫描电镜下观察,断口通常呈现沿晶断口特征(也有少部分穿晶)。由于材料在淬火后通常会进行回火(例如调质钢通常在400-700℃回火),这个温度会引起裂纹内部氧化。因此,裂纹内常可见灰色的氧化物填充;断口的晶面上也会因为回火高温氧化,布满细小的凸起颗粒,显得并不光滑。 核心判据:裂纹两侧无脱碳!是否脱碳,是区分“淬火裂纹”与“锻造裂纹”的黄金标准。大多数中碳合金钢的马氏体转变开始点(Ms点)在300℃以下,后续的回火温度也不足以让碳元素大量逃逸,因此淬火裂纹两侧没有脱碳现象。相比之下,锻造裂纹产生于淬火之前的高温阶段。高温下,侵入裂纹的空气会消耗掉两侧的碳,导致碳含量降低,淬火时无法形成马氏体,最终表现为裂纹两侧出现明显的纯铁素体脱碳层。💡 破案小贴士:如果你在裂纹两侧发现了严重脱碳,基本可以判定那是前序工序留下的锻造裂纹;但如果是二次淬火,第一次淬火产生的裂纹也可能在第二次加热时脱碳。所以,失效分析绝对不能生搬硬套,必须结合具体的工艺历史。⚠️ 03 为什么会产生淬火裂纹?既然知道了机理是体积扩张带来的内应力,那为什么有的零件裂了,有的却完好无损?答案在于:应力集中与材料自调节能力。当零件内部或表面存在无法吸收、调节这部分应力的薄弱点时,裂纹就会在这些应力集中处爆发。常见的“导火索”包括:设计不当:过小的过渡圆角;加工缺陷:粗大的机械加工刀痕、划伤缺口、机械刻字处;冶金与锻造缺陷:大块非金属夹杂物、带状偏析带、内部孔洞、锻造分模面及折叠缝。补充一个冷知识: 含碳量低于 0.35% 的低碳钢极少出现淬火裂纹。这是因为低碳钢的Ms点温度较高,淬火产生的应力在较高温度下可以通过“自回火”效应得到有效释放。🛡️ 04 避坑指南:如何预防淬火裂纹?了解了成因,对症下药就变得顺理成章。送上5条实用的防裂指南:1. 谨慎选材与设计: 尽量避免使用临界淬火直径的原材料。完全淬透的零件,表面和中心组织转变存在时间差,极易引发纵向淬火裂纹。2. 严控加热温度: 坚决避免过热或重复淬火加热!过热会导致奥氏体晶粒粗大,严重降低材料的抗断裂能力。3. 消除前序隐患: 淬火前,必须严格排查并消除原材料或前序工序(如锻造、机加工)留下的隐患,如微裂纹、折叠、深刀痕和毛刺等应力集中源。4. 优化冷却工艺: 选择合适的冷却介质,避免在马氏体转变的温度范围内冷却速度过快。5. 及时回火(非常关键): 淬火后通常要求在 4小时内 完成回火!不要让热应力和组织应力在零件内部“久留”,防止其在自发调整中局部应力过大而引发开裂。🕵️‍♂️ 结语:失效分析是一门侦探的艺术判定一条裂纹是不是“淬火裂纹”,结合材质和热处理工艺通常并不困难。真正难的,是找出引起这道裂纹的“元凶”。在实际工程中,我们经常遇到这样的情况:发现裂纹时,零件已经完成了精加工,最初的起裂点(比如早期的锻造缺陷或加工伤痕)可能早就被切削去除了。线索似乎全断了。但这正是失效分析的迷人之处。只要我们多一份坚持,去仔细搜寻周围残留的微小缺陷,去寻找同批次未加工的毛坯,去抽丝剥茧地还原工艺现场……那些隐藏在钢铁内部的蛛丝马迹,终究会让我们柳暗花明,还原真相。信息来源:网络声明:本文所用图片、文字部分源于网络,目的为非商业性知识分享,版权仍属于原作者,如信息有误或涉及版权问题,请第一时间通知,我们将立即处理!来源:材子笔记

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈