【机械设计】精密传动界的扛把子,聊聊滚珠丝杆的那些事
今天从滚珠丝杆的特点、组成和分类、几种安装方式和主要参数入手,咱们详细的聊一聊滚珠丝杆的那些事儿。
关于滚珠丝杆的介绍,百度百科的内容是以下解说:
滚珠丝杠是将回转运动转化为直线运动,或将直线运动转化为回转运动的理想的产品。
滚珠丝杠是工具机械和精密机械上最常使用的传动元件,其主要功能是将旋转运动转换成线性运动,或将扭矩转换成轴向反复作用力,同时兼具高精度、可逆性和高效率的特点。由于具有很小的摩擦阻力,滚珠丝杠被广泛应用于各种工业设备和精密仪器。
简单来说,滚珠丝杆就是可以由旋转运动转化为直线运动或者由直线运动转换为旋转运动的机构,但是一般对它的应用都是由旋转运动转换为直线运动。
滚珠丝杆的特点

滚珠丝杆的特点
1.摩擦损失小、传动效率高
由于滚珠丝杠副的丝杠轴与丝杠螺母之间有很多滚珠在做滚动运动,所以能得到较高的运动效率。与过去的滑动丝杠副相比驱动力矩达到1/3以下,即达到同样运动结果所需的动力为使用滑动丝杠副的1/3。在省电方面很有帮助。
2.精度高
滚珠丝杠副是一般是用世界最高水平的机械设备连贯生产出来的,特别是在研削、组装、检查各工序的工厂环境方面,对温度、湿度进行了严格的控制,由于完善的品质管理体制使精度得以充分保证。
3.高速进给和微进给可能
滚珠丝杠副由于是利用滚珠运动,所以启动力矩极小,不会出现滑动运动那样的爬行现象,能保证实现精确的微进给。
4.轴向刚度高
滚珠丝杠副可以加与预压,由于预压力可使轴向间隙达到负值,进而得到较高的刚性(滚珠丝杠内通过给滚珠加予压力,在实际用于机械装置等时,由于滚珠的斥力可使丝母部的刚性增强)。
5.不能自锁、具有传动的可逆性
滚珠丝杆的组成和分类

滚珠丝杆的组成和分类
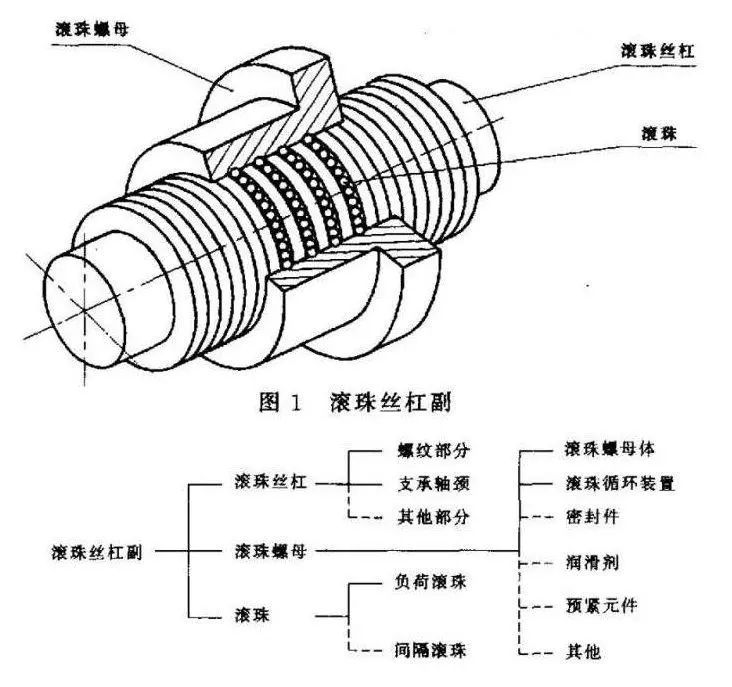
滚珠丝杠由螺杆、螺母、钢球、预压片、反向器和防尘器组成。它的功能是将旋转运动转化成直线运动,这是艾克姆螺杆的进一步延伸和发展,这项发展的重要意义就是将轴承从滑动动作变成滚动动作。由于具有很小的摩擦阻力,滚珠丝杠被广泛应用于各种工业设备和精密仪器。
关于滚珠丝杆,种类太多了,这里咱们就列举几种比较常见的。
1.自润式滚珠丝杆:具有可拆换除油装置的自润式滚珠丝杆,不需要润滑管路系统与设备,减少了换油和废油处理成本。
2.静音式滚珠丝杆:它的原理是在滚珠之间设置有特殊沟型的滚珠间隔环,可以抑制住滚珠与滚珠之间碰撞所产生的噪音,使滚珠丝杆在运动的时候更加的安静、平顺。
3.高速化滚珠丝杆:具有高加速、高刚性、高速进给、低振动、低噪音的特点。使用在工具机的快速进给,磨具高速切削中心机和高速纵荷切削中心等领域。
4.重负荷型滚珠丝杆:能够承受较大的轴向负荷,适用于全电式设计机、空压机、半导体制造装置和锻压制造装置等。
还有轧制和研磨级丝杆的区分,轧制丝杆的精度相对低一点,适用于精度要求不是很高的场合;而研磨级丝杆,根据它的名称也可以看的出来,精度比较高,适合精度要求高的场合。
而根据螺母中的滚珠循环方式,可以分为外循环、内循环、端盖式。先说一下端盖式,这种是比较早期的结构,但是缺点比较明显,现在基本已经被淘汰了,用到的很少,所以这里就稍微提一下。
关于内外循环螺母的具体构造咱们就不聊了,毕竟咱们不需要造丝杆,只需要知道两者的区别以及各自的优缺点就可以。
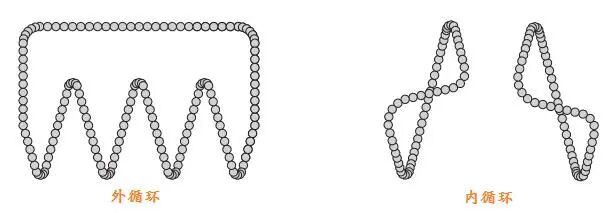
滚珠丝杆的几种安装方式

滚珠丝杆的几种安装方式
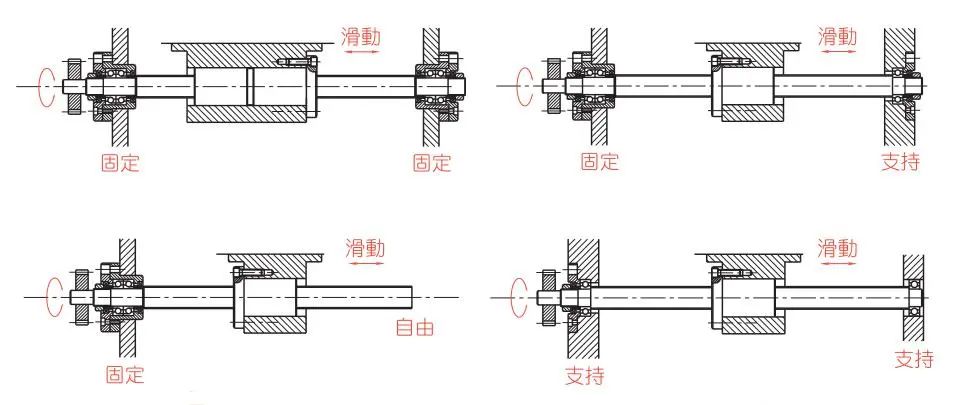
一般的安装方式,就是以上的四种,大家可以根据自己的使用工况,选择丝杆的安装方式,而不同的安装方式,丝杆两端也是不同的。
滚珠丝杆的主要参数

滚珠丝杆的主要参数
说到滚珠丝杆的选型,需要先来说一下它的常用参数,然后才能从这些参数下手,确定它的型号。
1.公称直径
即丝杠的外径,常见规格有12、14、16、20、25、32、40、50、63、80、100、120,不过请注意,这些规格中,各厂家一般只备16~50的货,也就是说,其他直径大部分都是期货(见单生产,货期大约在30~60天,日系产品大约是2~2.5个月,欧美产品大约是3~4个月)。
公称直径和负载基本成正比,直径越大的负载越大,具体数值可以查阅厂家产品样本。这里只说明两个概念:动额定负荷与静额定负荷,前者指运动状态下的额定轴向负载,后者是指静止状态下的额定轴向负载。设计时参考前者即可。需要注意的是,额定负荷并非最大负荷,实际负荷与额定负荷的比值越小,丝杠的理论寿命越高。推荐:直径尽量选16~63。
2.导程
导程指的是丝杆旋转一周,螺母直线运动的距离。常见的导程有(单位:mm):2、4、5、6、8、10、16、20、25、32、40,跟导程有关系的参数是螺母运动速度和滚珠丝杆可提供的直线推力。
导程越大,相同转速情况下,直线运动速度越快,具体的计算关系为:v=ri。其中v——螺母的移动速度(单位:mm/s);r——丝杆的旋转速度(单位:r/s);i——导程(单位:mm)。
导程和丝杆推力的关系:F=(2πTn)/i。其中F——丝杆推力(单位:N);T——电机提供的扭矩(单位N·m);n——传动效率(滚珠丝杆的传动效率一般为85%~95%);i——导程(这里的单位是m)。
3.长度
长度有两个概念,一个是全长,另一个是螺纹长度。有些厂家只计算全长,但有些厂家需要提供螺纹长度。螺纹长度中也有两个部分,一个是螺纹全长,一个是有效行程。前者是指螺纹部分的总长度,后者是指螺母直线移动的理论最大长度,螺纹长度=有效行程+螺母长度+设计裕量(如果需要安装防护罩,还要考虑防护罩压缩后的长度,一般按防护罩最大长度的1/8计算)。
在设计绘图时,丝杠的全长大致可以按照一下参数累加:丝杠全长=有效行程+螺母长度+设计余量+两端支撑长度(轴承宽度+锁紧螺母宽度+裕量)+动力输入连接长度(如果使用联轴器则大致是联轴器长度的一半+裕量)。特别需要注意的是,如果你的长度超长(大于3米)或长径比很大(大于70),最好事先咨询厂家销售人员可否生产,总体的情况是,国内厂家常规品最大长度3米,特殊品16米,国外厂家常规品6米,特殊品22米。当然不是说国内厂家就不能生产更长的,只是定制品的价格比较离谱。推荐:长度尽量选6米以下,超过的用齿轮齿条更划算了。
4.螺母形式
各厂家的产品样本上都会有很多种螺母形式,一般型号中的前几个字母即表示螺母形式。按法兰形式分大约有圆法兰、单切边法兰、双切边法兰和无法兰几种。按螺母长度分有单螺母和双螺母(注意,单螺母和双螺母没有负载和刚性差异,这一点不要听从厂家销售人员的演说,单螺母和双螺母的主要差异是后者可以调整预压而前者不能,另外后者的价格和长度大致均是前者的2倍)。在安装尺寸和性能允许的情况下,设计者在选用时应尽量选择常规形式,以避免维护时备件的货期问题。推荐:频繁动作、高精度维持场合选双螺母,其他场合选双且边单螺母。推荐:螺母形式尽量选内循环双切边法兰单螺母。
5.精度
滚珠丝杆,按国内分类,精度等级有P1、P2、P3、P4、P5、P7、P10,日本、韩国,还有中国台湾省采用JIS等级,即C0、C1、C2、C3、C5、C7、C10;欧洲国家的标准采用的是IT0,IT1, IT2,IT3,IT4,IT5,IT7,IT10。
一般,像我们公司采购的都是台湾的滚珠丝杆,性价比比较高,再其次是日本的。
精度表示方法为:不论你的滚珠丝杆有多长,任取一段300mm,误差都在等级代表的精度之内,各等级代表的精度如下。

一般来说,普通机械采用C7,C10级,数控设备一般采用C5,C3级(C5较多,国内大部分数控机床都是C5级),航空制造设备,精密投影及三坐标测量设备等一般采用C3,C2精度。
另外,C7,C10级一般采用轧制方法制造,C5级及以上采用研磨方法制造。
综上所述,非标设计常用的滚珠丝杆精度等级为C7()轧制方法制造或有些人称为转造),而对滚珠丝杆精度等级有更高的要求的,C5(研磨方法制造)也够用了。当然还是要说一句要具体问题具体分析。
6.预压等级
也叫预紧,关于预压,我们不用了解具体的预紧力和预紧方式,只需要按照厂家样本选择预压等级就可以了。预压等级越高,螺母与螺杆配合越紧;反之,等级越低越松。
遵循的原则是: 大直径、双螺母、高精度、驱动力矩较大,当丝杆的应用出现以上的情况时,预压等级可以选高一点,反之选低一点。
选型

选型
了解了以上丝杆主要的参数后,咱们就可以根据自己的要求进行选型了。
第一步:根据上面“滚珠丝杆的分类”中提到的各种丝杆的应用场景,确定适用自己工况的丝杆种类;同时也可以确定丝杆的精度等级(一般为C7)和预压等级;
第二步:根据负载的大小,确定滚珠丝杆的轴径;
第三步:根据负载需要的移动速度,确定导程;确定导程后,再根据推力和导程的关系式,确定驱动电机要提供的转矩。
具体如下:物体上下垂直运动,重量为60Kg,需要的移动速度为1m/s。
1)假如你选取了伺服电机为驱动,额定转速为3000r/min=50r/s,根据公式:v=ri,确定导程为20;
2)然后再计算负载的大小:假设伺服电机的加减速时间设置为0.3s,那么加速度为3.3m/s²,负载F=600+60*3.3=798N(摩擦力这里忽略);
3)根据公式:F=(2πTn)/i,n取90%,计算得T≈2.82N·m,查询1kW伺服电机是额定扭矩为3.18N·m,符合要求。
以上,就基本确定了滚珠丝杆的型号,最后,再根据自己所需要使用到的行程,还有上面说到的丝杆安装方式,确定丝杆的长度就可以了。
☞来源:机械工程师
-End-
免责声明:本文系网络转载或改编,仅供学习,交流所用,未找到原创作者,版权归原作者所有。如涉及版权,请联系删。