
锂电池制造辊压工艺!
锂电那些事今日第二条2025年07月30日 星期三
一、辊压工艺
(一)工艺定义与核心目标
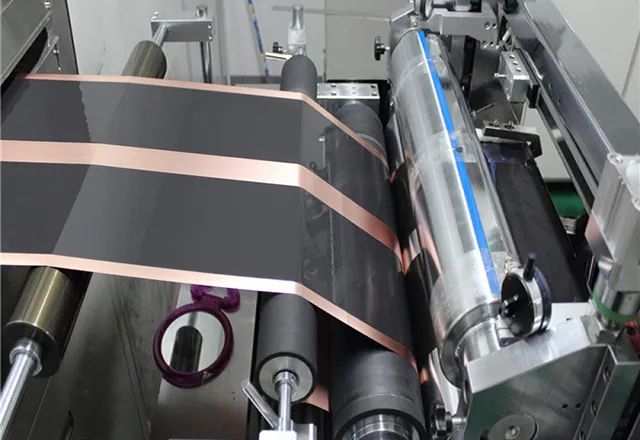
通过一对相向转动的轧辊对涂布后的极片施加压力,使活性涂层致密化,实现:
提高能量密度:压实密度每增加 0.1g/cm³,电池容量提升 3-5%(如 LFP 正极从 2.2g/cm³ 压至 2.4g/cm³,容量提升约 6%)
改善导电性:涂层孔隙率从 40% 降至 30%,电子传导路径缩短,内阻降低 15-20%
控制厚度精度:厚度误差控制在 ±1μm 以内(满足后续卷绕 / 叠片的高精度对齐要求)
二、辊压工艺全流程解析
(一)产前准备:精度控制的「三要素校准」
轧辊预处理
表面粗糙度:正极辊采用镜面处理(Ra≤0.05μm),负极辊可选亚光面(Ra=0.1-0.2μm,增强涂层附着力)
平行度校准:使用千分表测量辊面两端间隙,偏差需 < 1μm(否则导致厚度不均)
极片状态检查
涂布质量:涂层表面无气泡、露箔(缺陷区域需提前标记,辊压可能扩大缺陷)
含水率:NMP 溶剂残留≤1%(用红外水分仪检测,过高导致辊压时涂层滑移)
参数设定依据
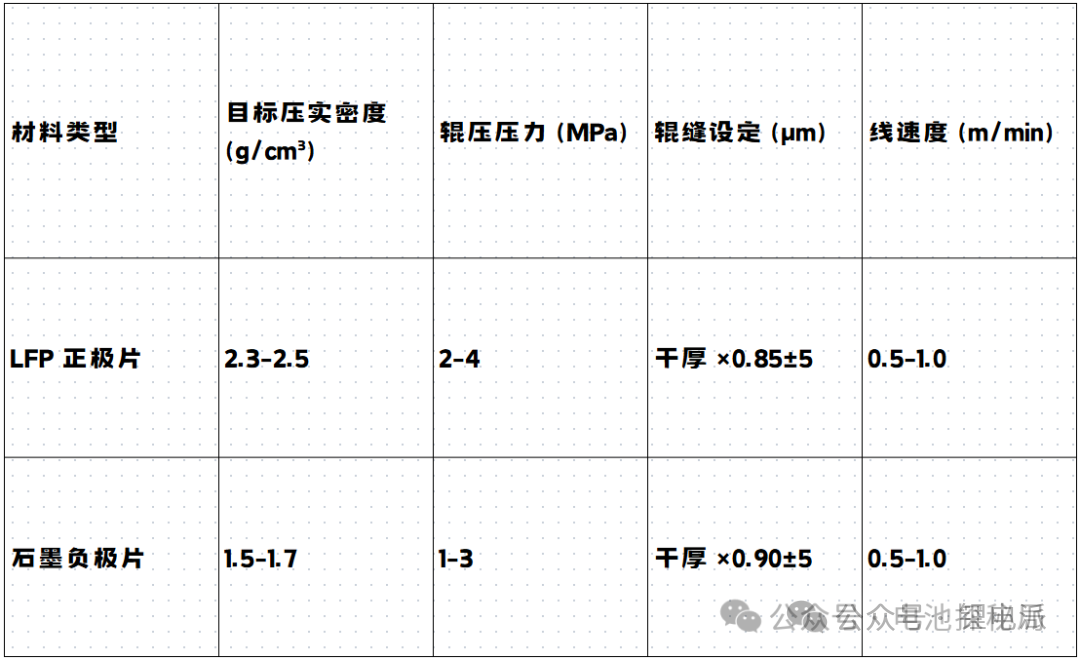
注:辊缝 = 干厚 × 压实比(压实比 = 压实后厚度 / 压实前厚度,通常 0.8-0.9)
(二)五步法辊压操作流程
基材穿片与张力调节
穿片路径:放卷架→导辊→轧辊→张力辊→收卷架(确保极片居中,偏移量 < 0.5mm)
张力控制:正极片 5-8N/m,负极片 3-5N/m(张力过大导致集流体拉伸,厚度变化率 > 0.5% 需重新调整)
预压测试
首片测试:用废片空跑,测量辊压后厚度(目标值 ±2μm 内为合格)
压力梯度:从低压力(1MPa)逐步增加,每 0.5MPa 测试一次,记录密度 - 压力曲线
连续辊压作业
进料对齐:极片边缘与轧辊边缘距离保持 10mm(避免边缘过压导致涂层开裂)
温度控制:轧辊恒温 25±5℃(温度升高 10℃,涂层密度增加 0.05g/cm³,需实时监测)
过程质量监控
厚度检测:每辊压 10 片后,用千分尺测量头尾中三点(允差 ±1μm,超差需停机校准)
表面观察:涂层应无裂纹、褶皱(出现鱼鳞状裂纹时,需降低压力 10% 或增加粘结剂含量)
收卷与分切
收卷张力:比放卷张力低 10%(防止极片卷曲,曲率半径需 > 500mm)
分切预处理:辊压后静置 2 小时(让涂层应力释放,减少分切时的边缘掉粉)
三、核心工艺参数的「蝴蝶效应」
(一)压力:密度与寿命的平衡支点
过低压力(<1MPa):
现象:涂层疏松(孔隙率 > 35%),首效高但循环衰减快(500 次后容量保持率 < 80%)
机理:活性颗粒接触不紧密,锂离子迁移路径曲折,SEI 膜反复生长消耗锂源
过高压力(>4MPa):
现象:涂层致密(孔隙率 < 25%),内阻升高 20%,快充性能下降(5C 放电容量保持率 < 70%)
机理:微孔结构破坏,电解液浸润不足,离子传输阻力增大
(二)辊缝精度:厚度一致性的生命线
案例:某批次辊缝偏差 + 3μm,导致极片厚度从 100μm 增至 103μm,压实密度下降 0.08g/cm³,电池组容量标准差从 1% 升至 4%
控制手段:采用伺服电机驱动辊缝调节(分辨率 0.1μm),每次换辊后用标准片校准(厚度规精度 ±0.5μm)
(三)辊面粗糙度:界面结合的隐形推手
正极选择镜面辊:减少涂层表面缺陷,降低界面电阻(镜面辊比亚光辊内阻低 8%)
负极选择亚光辊:增加涂层与铜箔的机械咬合,剥离强度从 1.2N/cm 提升至 1.5N/cm
四、常见缺陷「诊疗手册」及解决方案
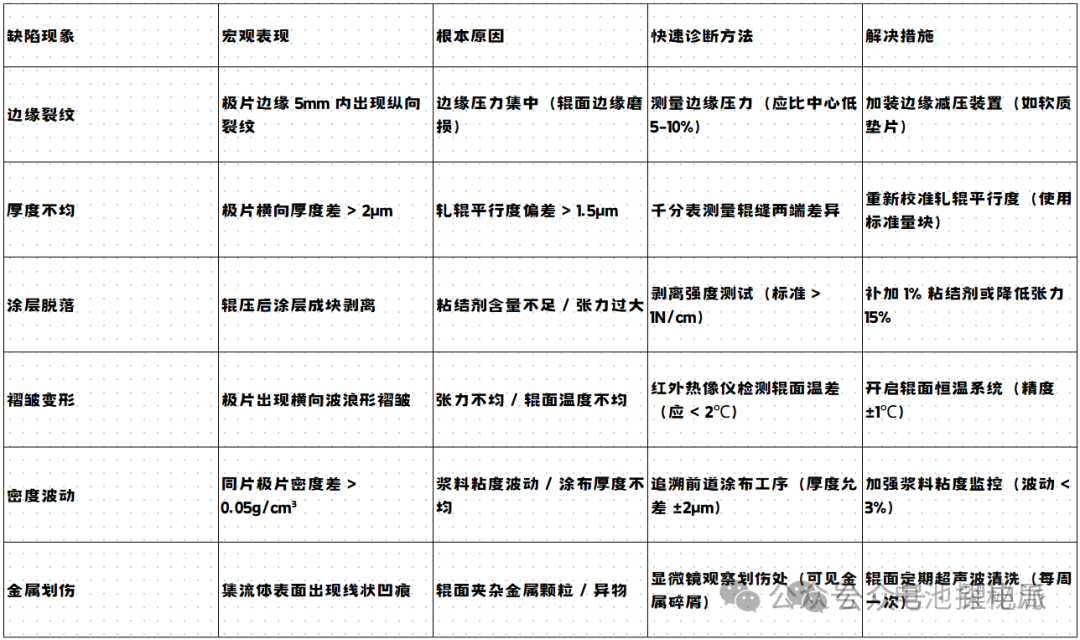
(一)六大典型缺陷与根因分析
(二)实验室级应急处理技巧
轻微裂纹修复:用软毛刷蘸取同浆料涂抹裂纹处(需在辊压后 30 分钟内操作,烘干后可恢复 80% 结合力
局部厚度超差:对超厚区域手工轻压(压力 < 0.5MPa),配合红外加热(60℃)促进涂层致密化
五、技术前沿:辊压工艺的「智能化转型」
(一)新型设备技术
伺服直驱辊压机:
压力控制精度 ±0.05MPa,响应速度 < 0.1 秒,适合硅碳负极的梯度压力辊压(边缘压力比中心低 20%)
实验室应用:硅碳负极压实密度波动从 ±0.03g/cm³ 降至 ±0.01g/cm³,循环寿命提升 15%
激光测厚闭环控制:
在线激光测厚仪(精度 ±0.5μm)实时反馈,自动调整辊缝,实现「测 - 压 - 调」一体化,厚度合格率从 90% 提升至 99%
(二)特殊材料辊压挑战
硅碳负极:采用「分段压力法」(初始压力 1MPa 预压,再逐步升至 3MPa),配合辊面涂覆 PTFE 涂层(减少硅颗粒粘结,掉粉率从 5% 降至 1%)
固态电池电极:低压力(<1.5MPa)辊压 + 微波烧结,避免固态电解质层破裂,界面阻抗降低 30%
©文章来源于电池探秘局


