
重力仿真案例 精准复现汽车卡钳铸造缺陷,从源头掌控交付品质
重力铸造球铁汽车卡钳,作为汽车制动系统核心安全件,对铸件内部缩松缺陷有着严苛的验收标准。
传统工艺开发模式高度依赖老师傅经验,在“试模 - 解剖 - 改工艺” 中反复迭代,研发周期长、生产成本高。纯粹依靠个人经验难以精确预判缺陷位置,铸件成型过程中一旦出现批量缺陷,将直接影响制动件交付与行车安全。
SupreCAST全铸造仿真软件,满足重力铸造在设计环节中充型、凝固等全流程的模拟验证需求,以实物缺陷对标为核心,助力铸造企业跳出经验试错,用数字化仿真提前锁定铸件缺陷。
01
项目背景
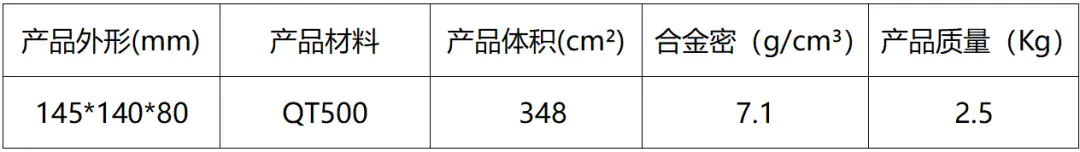
产品基础信息
本次案例对象为球墨铸铁汽车卡钳,客户量产铸件后解剖检测,在铸件厚大交接区域发现明显缩松缺陷,直接影响产品探伤合格率。
项目目标
利用SupreCAST重力铸造仿真软件复现实物缩松位置,解析缺陷形成机理,优化浇注系统、冒口方案,从源头抑制缩松,减少实体试模次数。
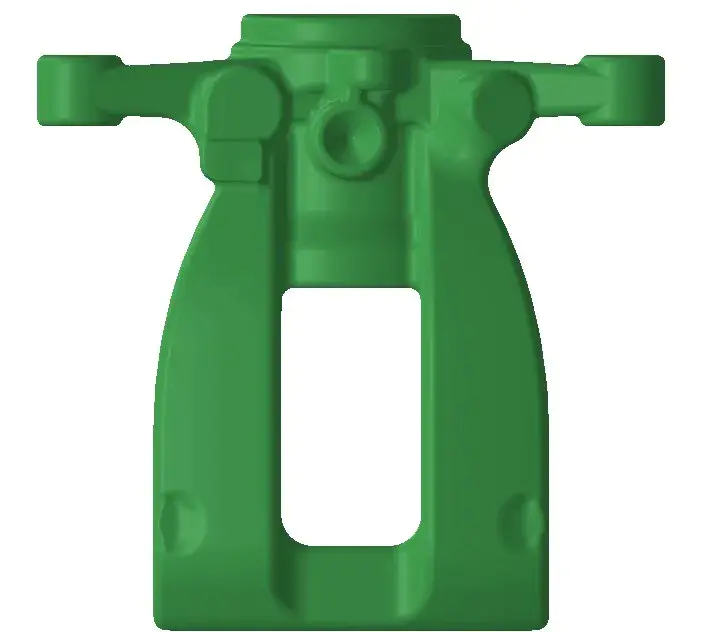
▲图1 铸件结构图
02
仿真对标实现缺陷精准复现
将卡钳三维模型、QT500系列球铁材料热物性参数、现场实际浇注工艺参数导入SupreCAST重力铸造仿真平台,完整模拟金属液充型流动、温度场演变、凝固顺序全过程。
参数配置
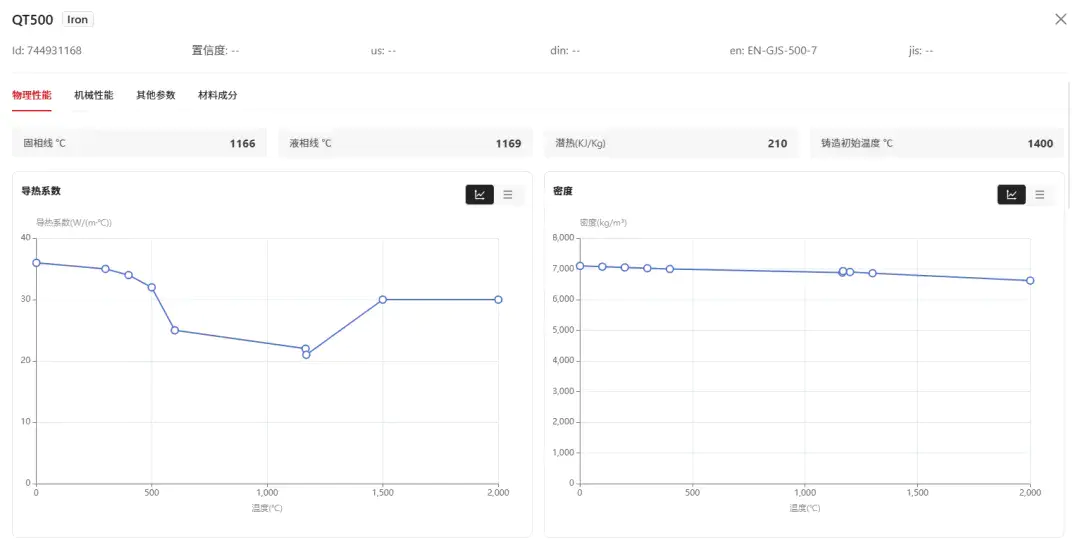
1、合金参数:EN-GJS500-7。
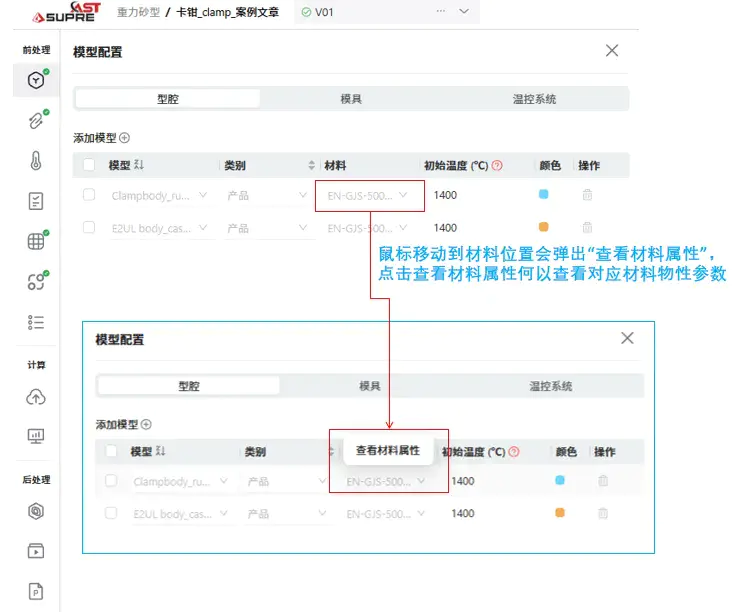
▲图2 合金物性参数
2、充填工艺参数:入水直径25mm;匀速充填;入水速度1m/s。
▲图3 充填工艺参数
3、网格剖分:网格尺寸1mm,网格总数1.4千万,网格剖分采用多层自适应加密方式处理,效果如下图所示。
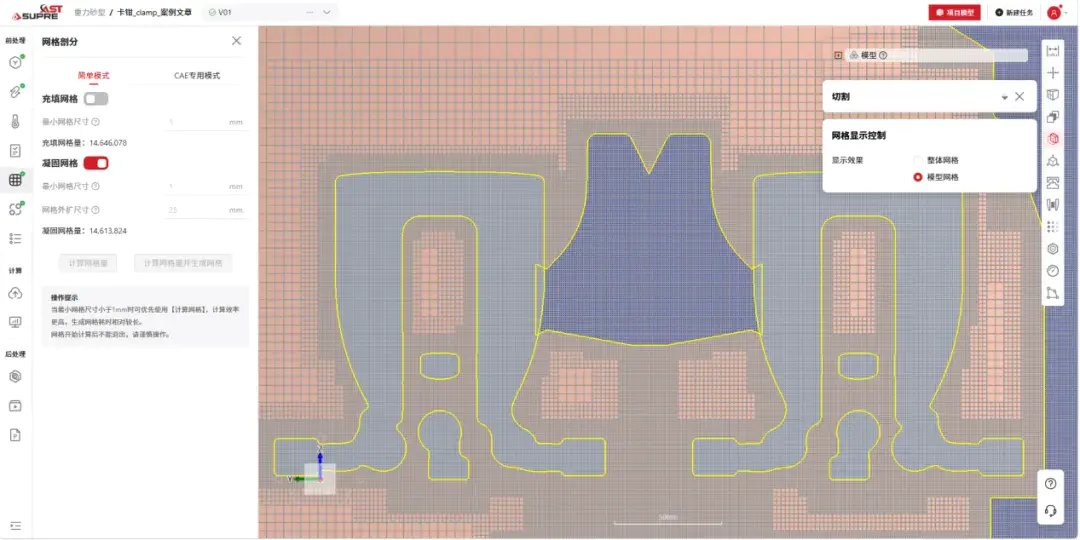
▲图4 网格剖分效果
4、界面换热:软件适配常数和温敏曲线,用户可以参考内置参考曲线进行自主调整。
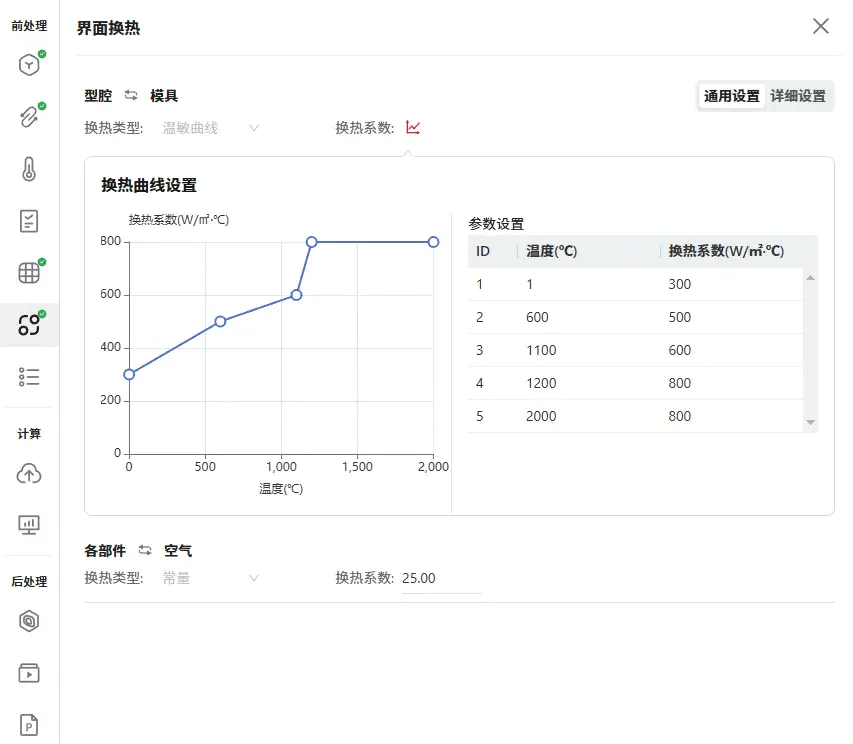
▲图5 界面换热展示
5、计算监控:网格尺寸1mm,网格总数1.4千万;24核5h 27min充填计算结束,1h 5min凝固计算结束。
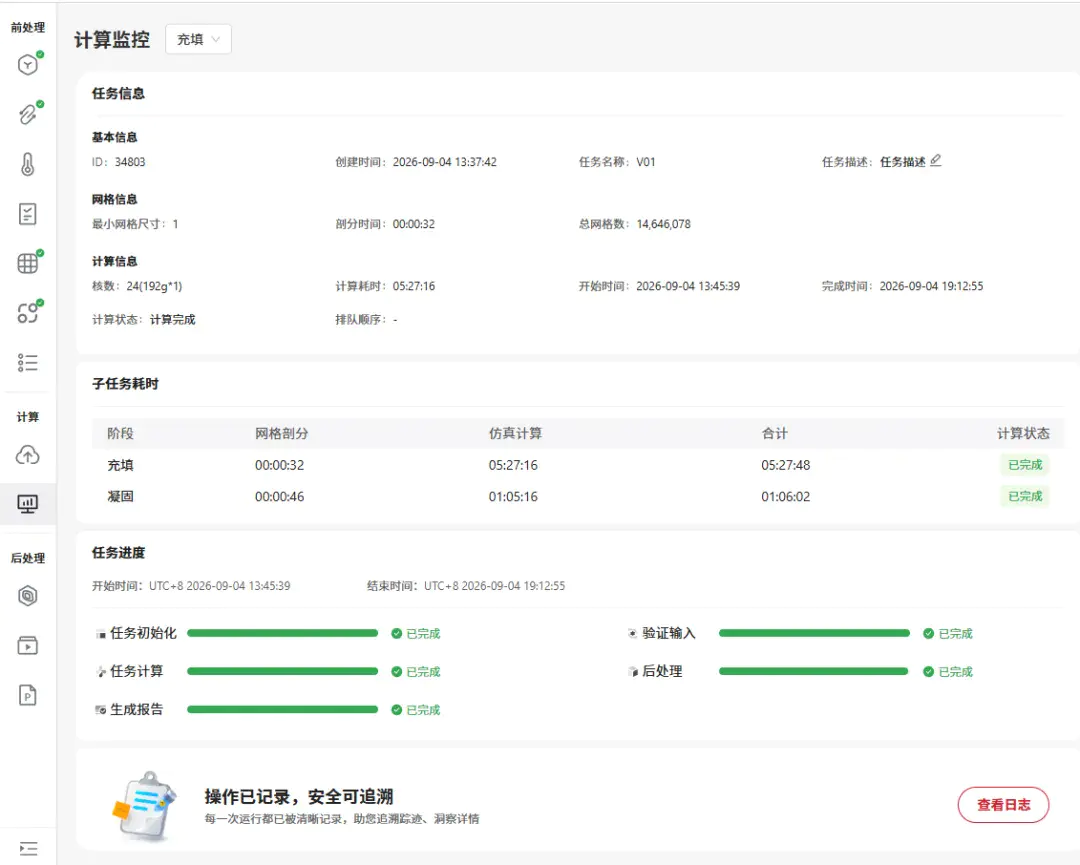
▲图6 计算监控
仿真预测缺陷所在
精准复现铸造缺陷:仿真计算得到的最后凝固区域、缩松预测位置、缺陷分布范围,与客户实物解剖发现的缩松区域高度吻合。
清晰还原缺陷形成过程:卡钳缸头处形成热节,凝固过程补缩通道提前断开,金属液收缩得不到持续补给,最终产生缩松。
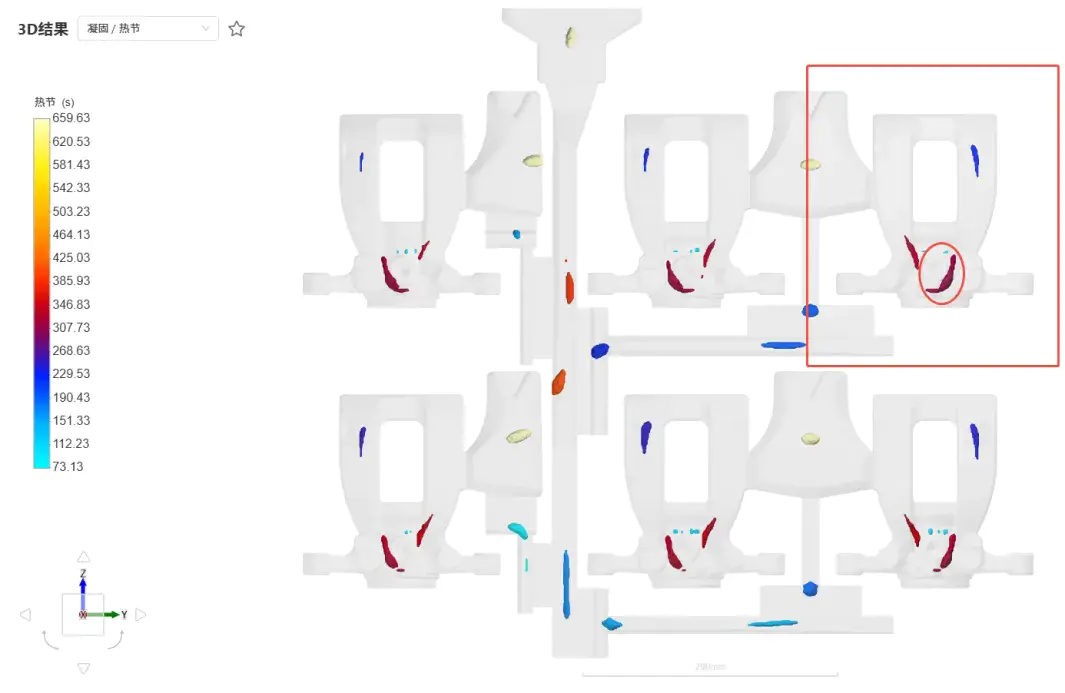
▲图7 和缺陷高度吻合的热节结果
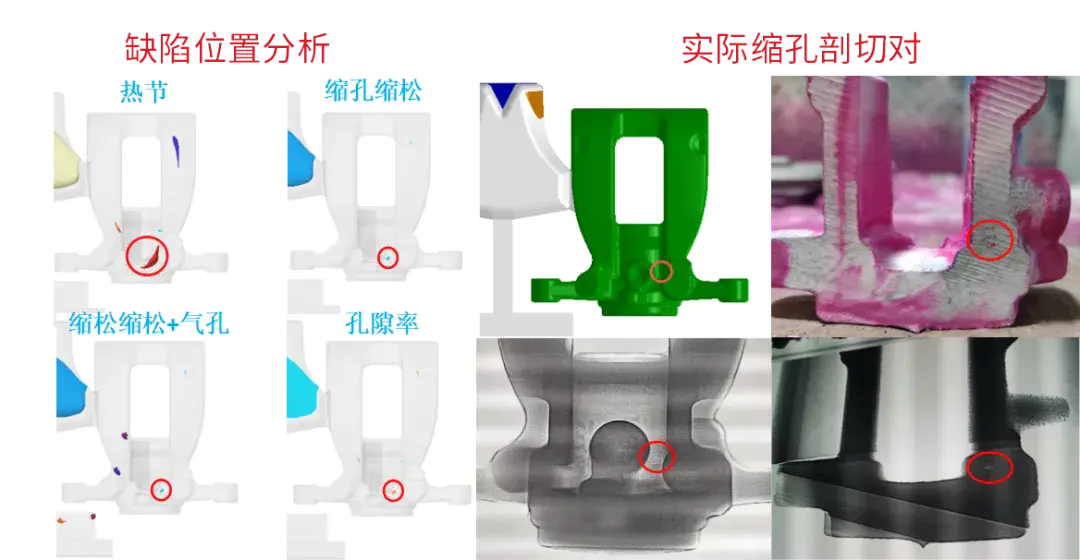
▲图8 缺陷和实物对比
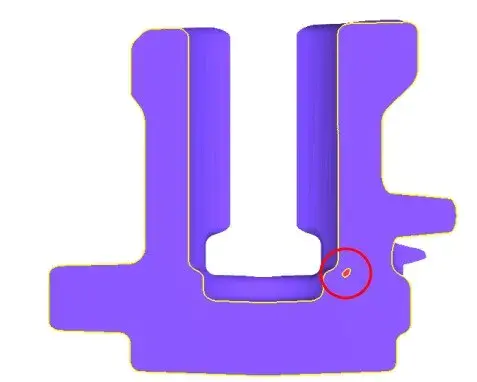
▲图9 缩孔缩松实体导出前处理装配后剖切截图
SupreCAST不仅给出缺陷位置,还输出充型流速、温度梯度、固相分数、补缩压力等全套数据,把肉眼不可见的凝固过程可视化,不再只能等解剖后才知道问题所在。
其他仿真模拟结果
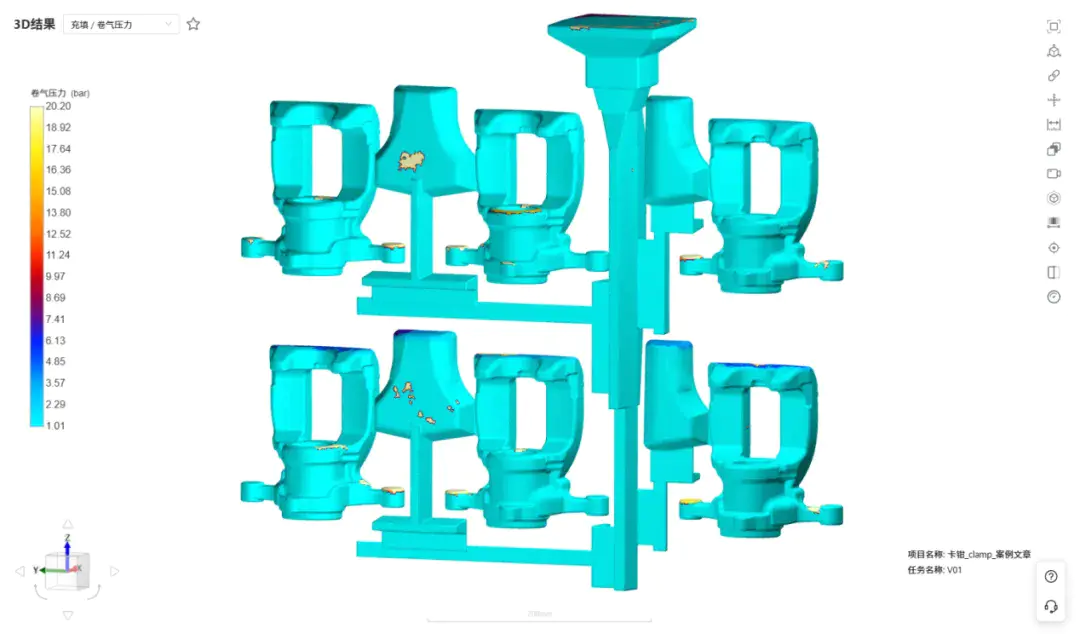
▲图10 仿真结果展示-卷气压力
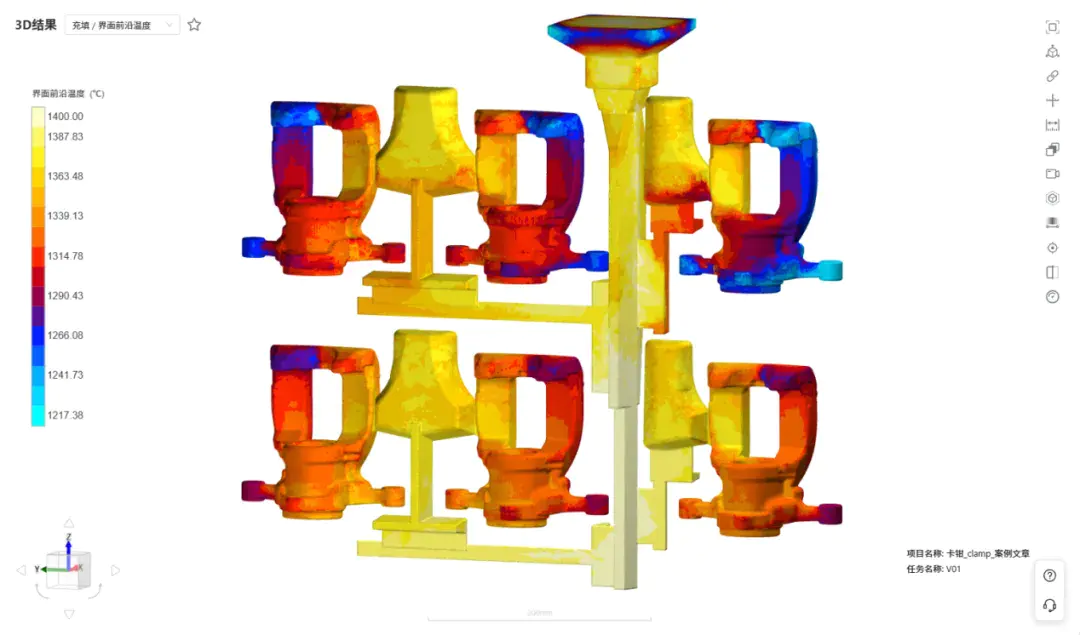
▲图11 仿真结果展示-界面前沿温度
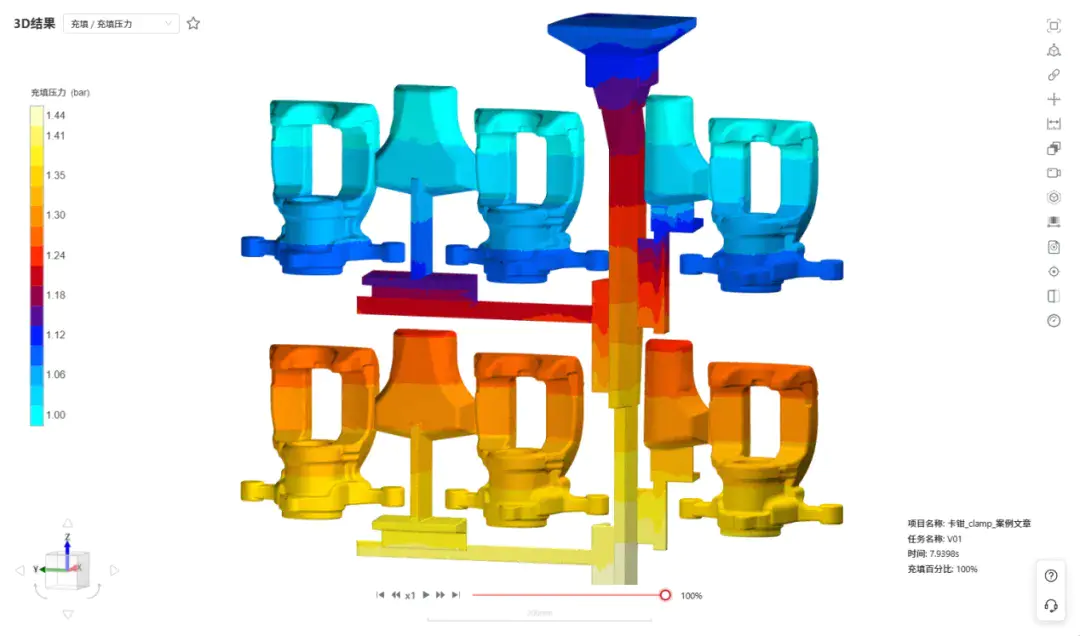
▲图12 仿真结果展示-充填压力
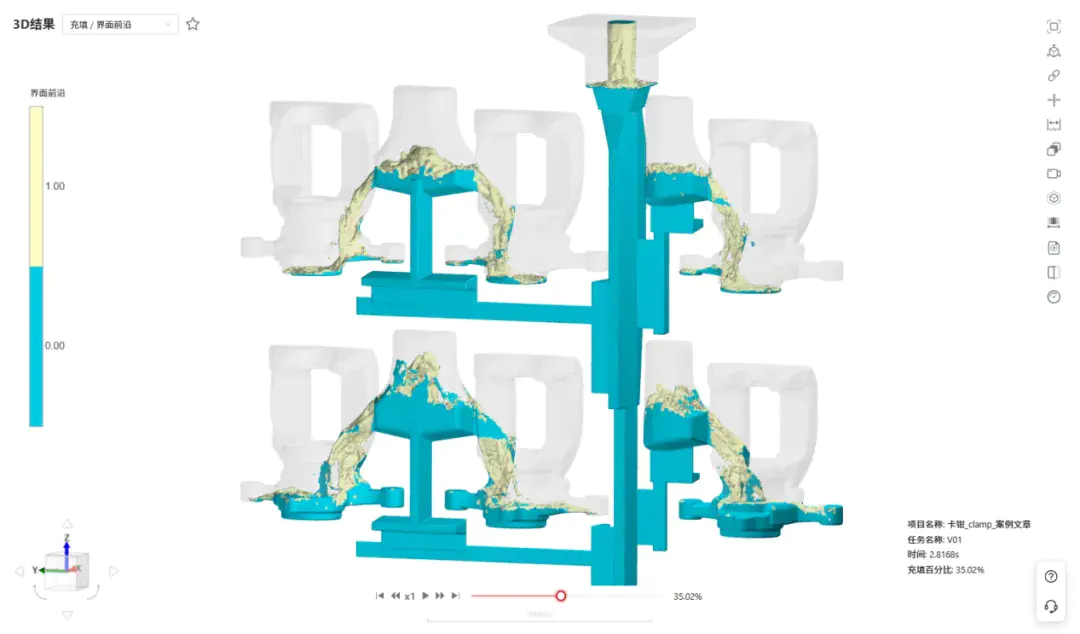
▲图13 仿真结果展示-界面前沿
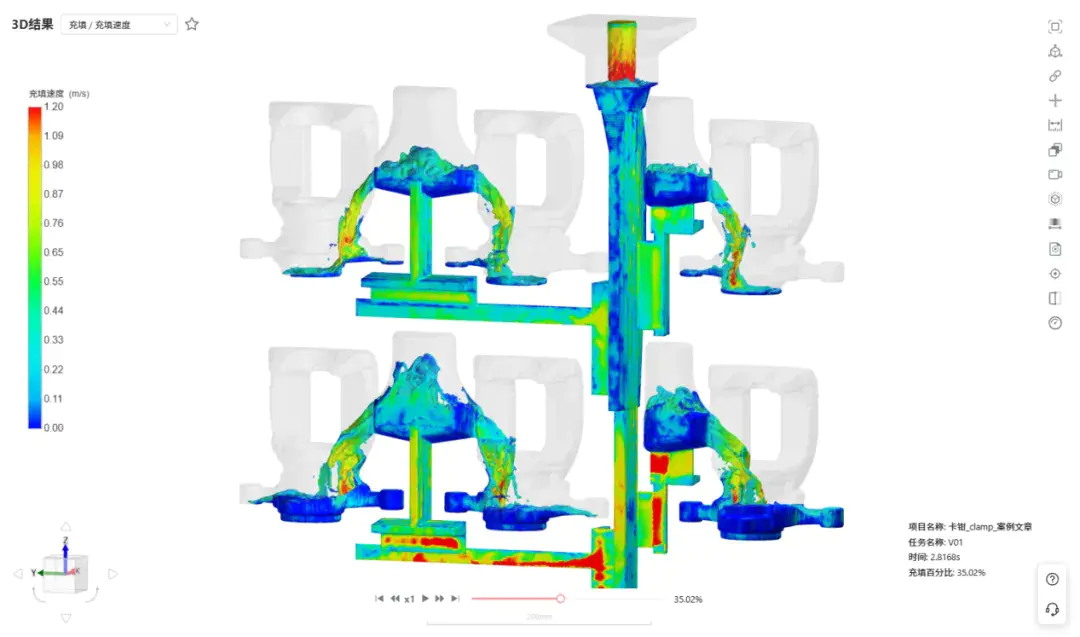
▲图14 仿真结果展示-充填速度
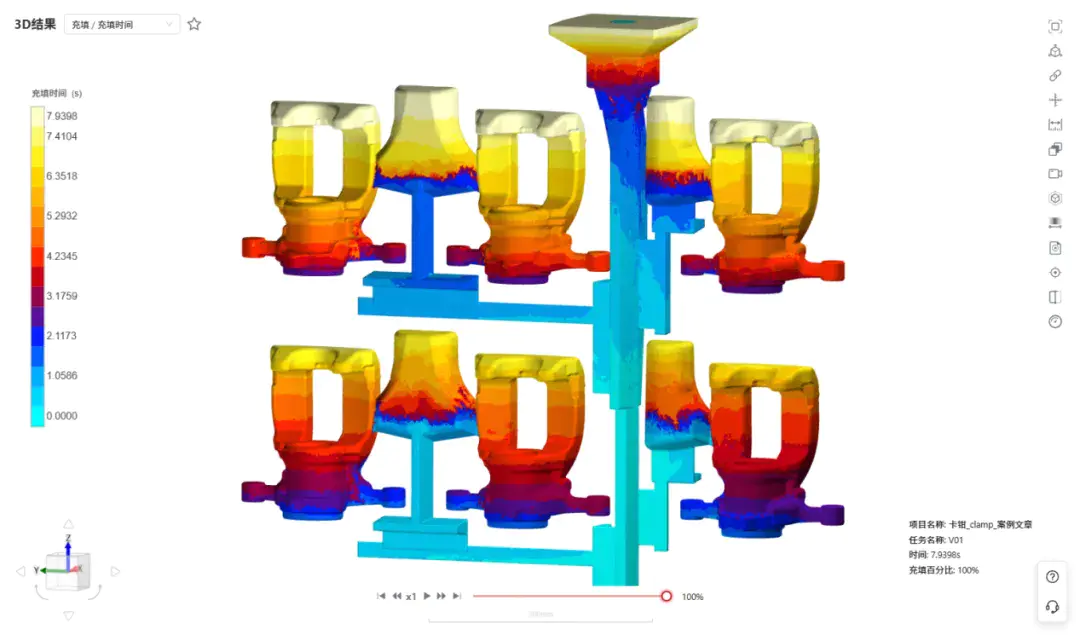
▲图14 仿真结果展示-充填时间
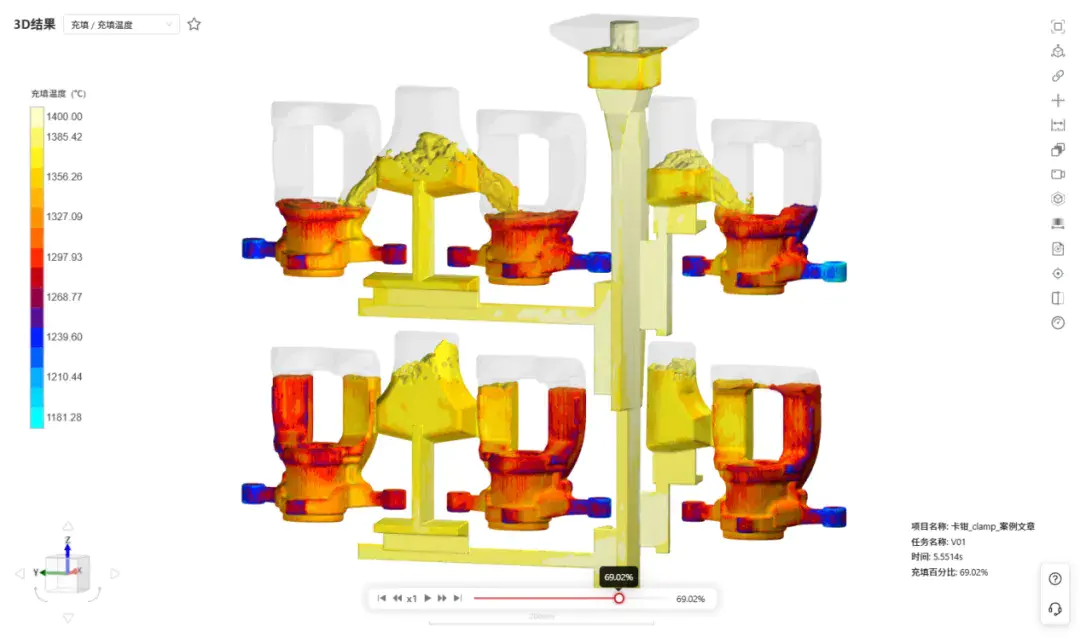
▲图15 仿真结果展示-充填温度
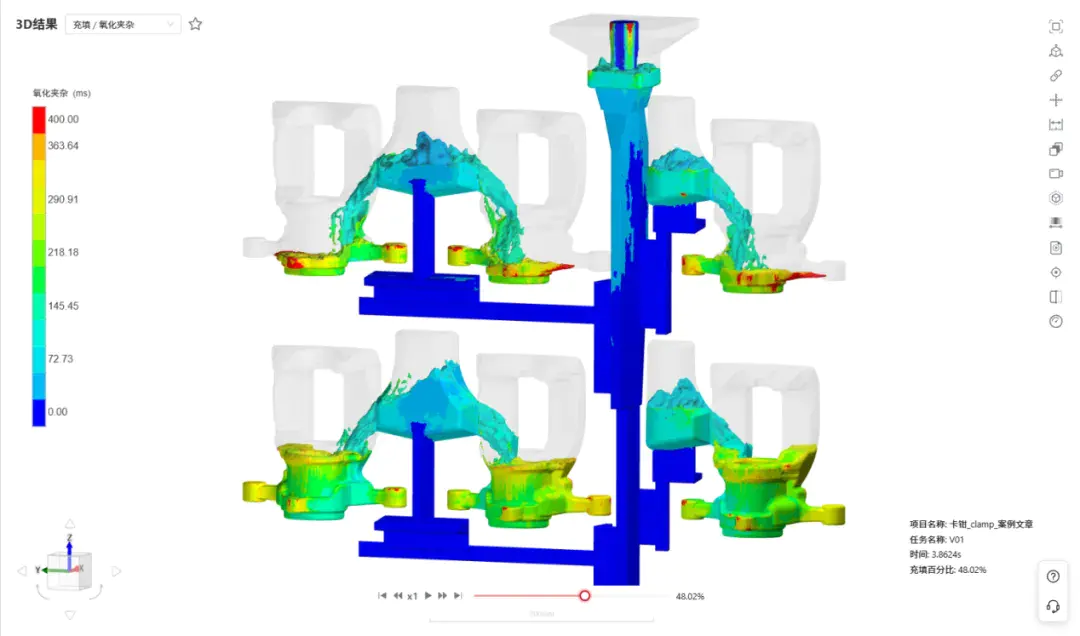
▲图16 仿真结果展示-氧化夹杂
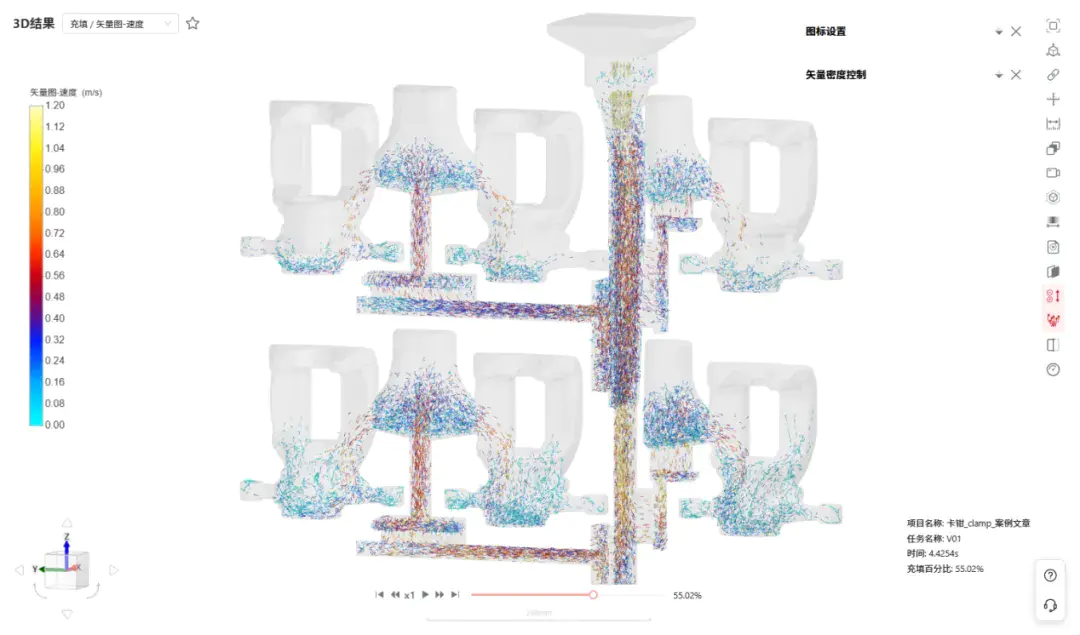
▲图17 仿真结果展示-矢量图-速度
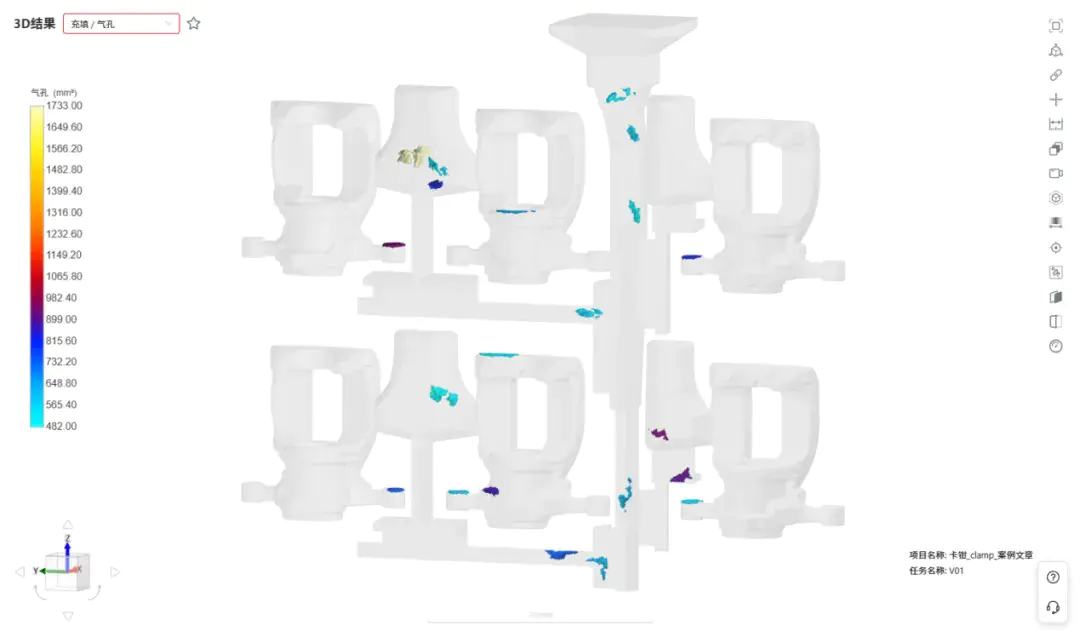
▲图18 仿真结果展示-气孔
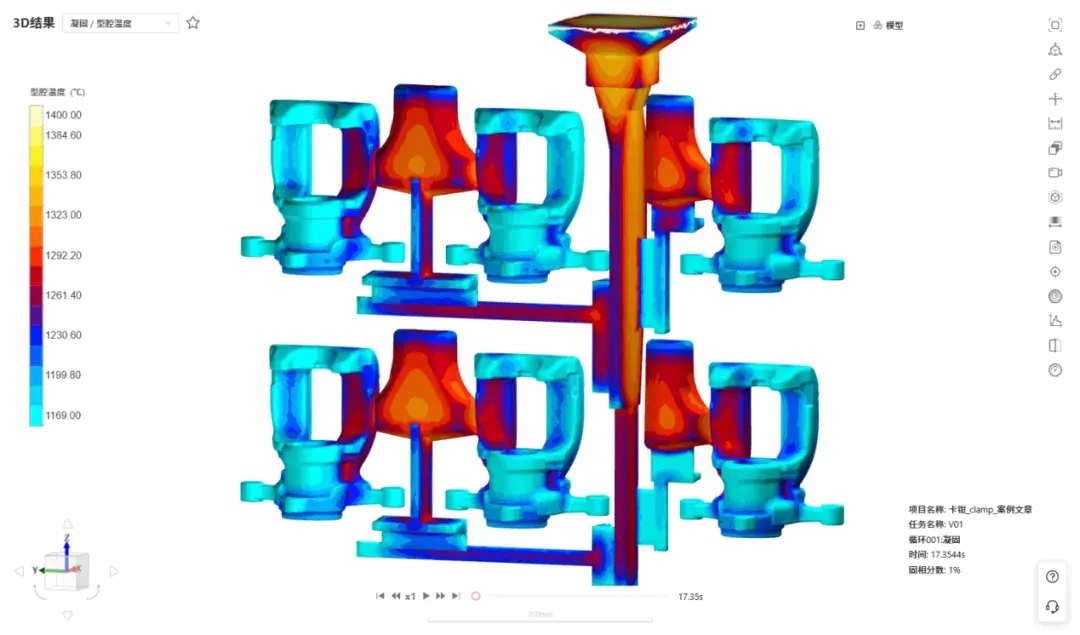
▲图19 仿真结果展示-凝固温度场
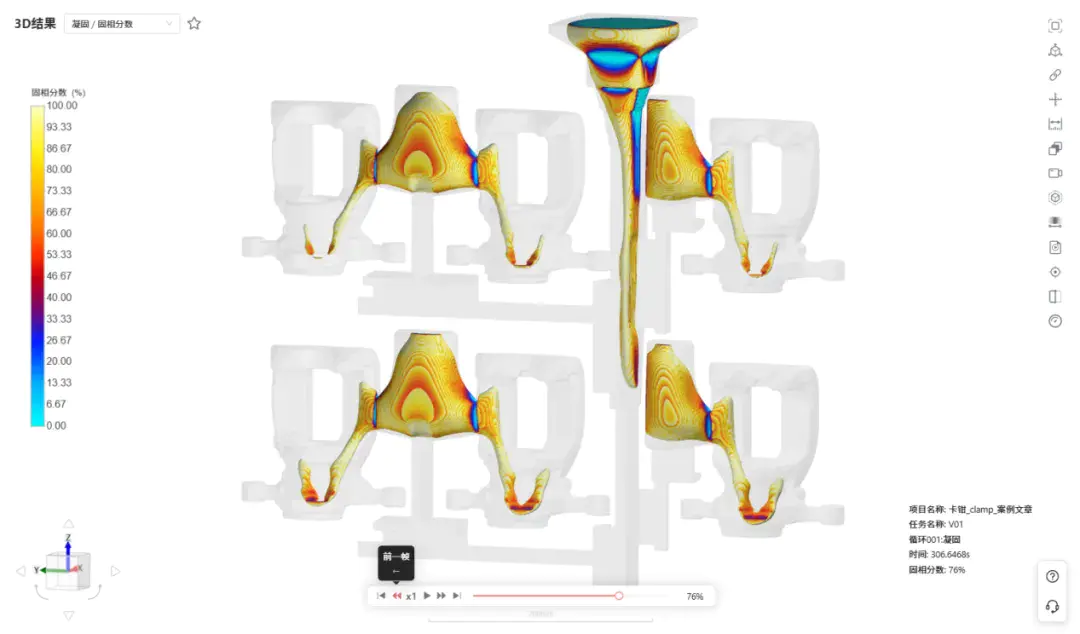
▲图20 仿真结果展示-固相分数
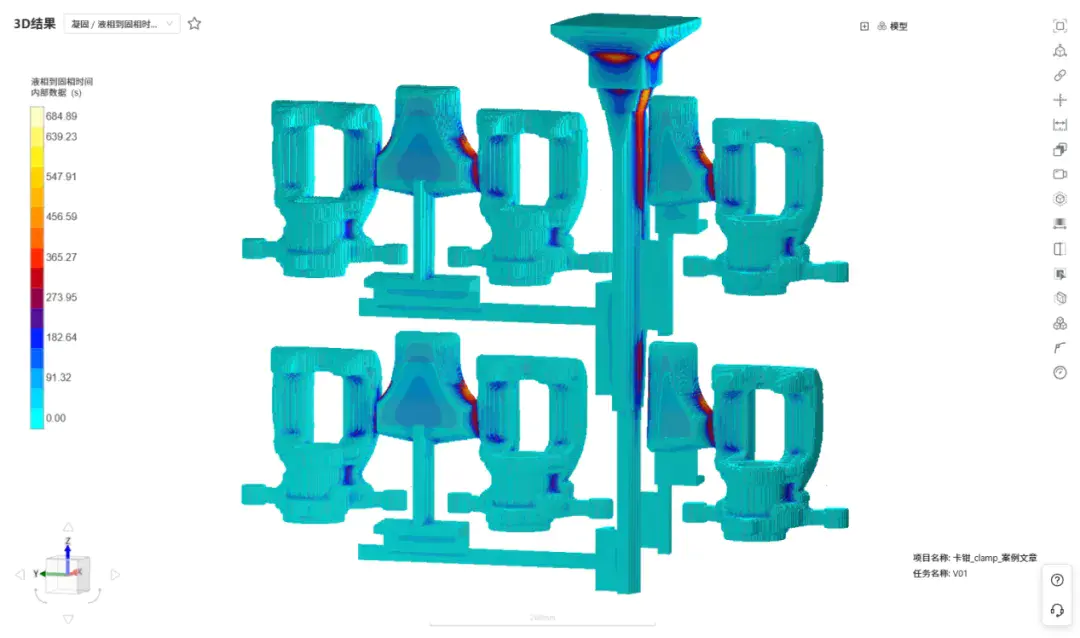
▲图21 仿真结果展示-固相到液相时间
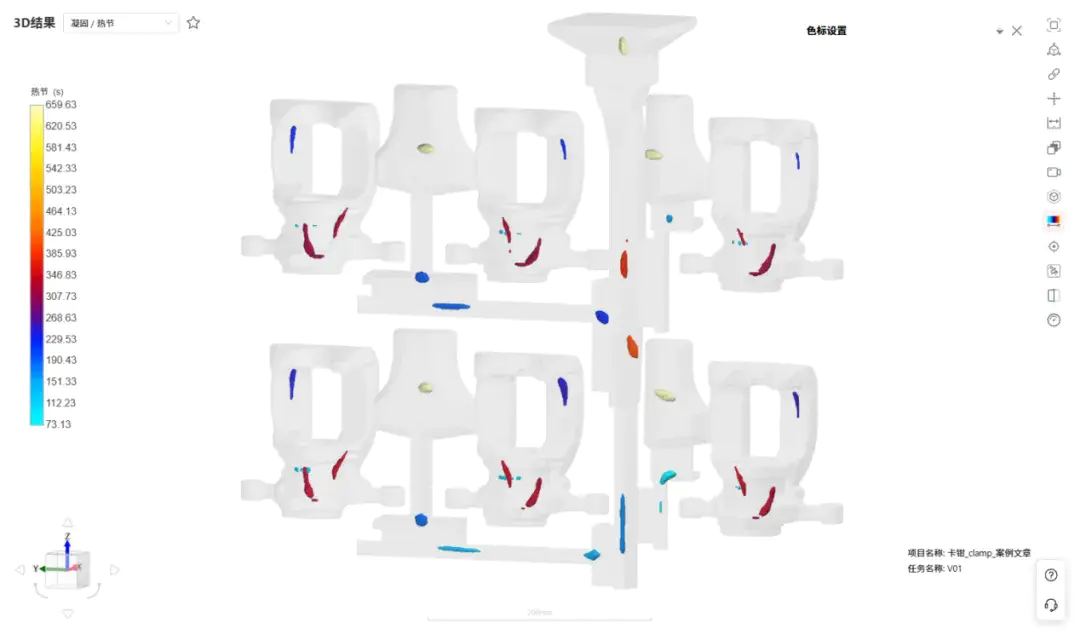
▲图22 仿真结果展示-热节
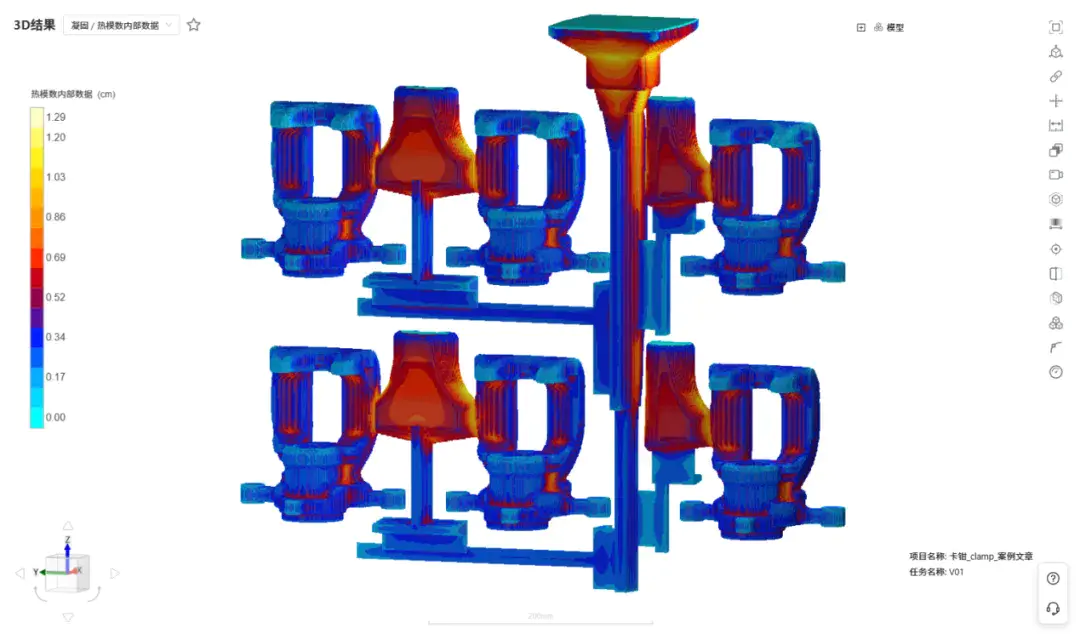
▲图23 仿真结果展示-热模数
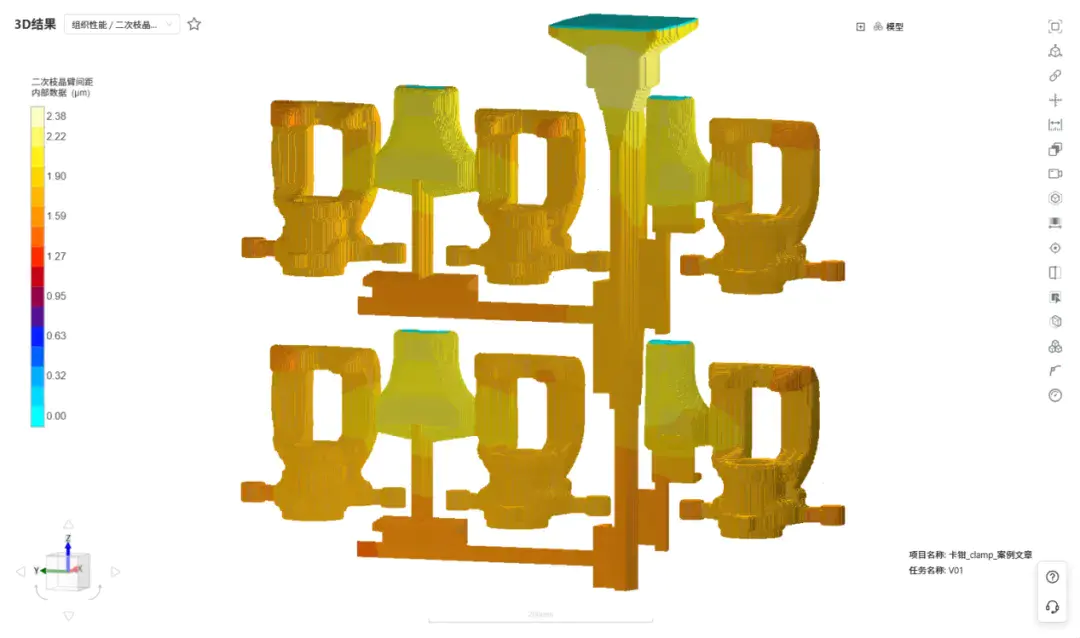
▲图24 仿真结果展示-二次枝晶臂间距
03
工艺优化与现场落地验证
基于已经完成实物对标校核的可信仿真模型,在SupreCAST内部开展多轮工艺虚拟迭代:调整冒口尺寸、优化冒口摆放位置,调试浇注温度与充型节奏;对比不同方案下热节迁移规律、补缩效率变化,筛选出最优工艺方案。
仿真预判结果
消除原有危险热节,构建顺序凝固条件,厚大区域补缩通道通畅,目标位置缩松风险大幅下降。
现场试制验证
采用SupreCAST仿真平台输出的最优工艺开展生产试制,铸件探伤检测合格,原缸头位置缩松缺陷得到有效控制。
本次实践项目实现了完整的业务闭环流程:实物缺陷对标 → 仿真复现缺陷 → 缺陷机理解析 → 虚拟多方案迭代 → 现场落地验证。
通过仿真先行,极大地减少了实体试模频次,缩短了新品开发周期,节约了原材料、机加工、检测等各项试错成本。
04
方案应用价值
仿真实物可对标校核
仿真预测的缺陷位置及范围能够和实物解剖结果高度匹配,工艺问题具备量化依据,告别纯经验式推测。
虚拟试模,降低综合成本
在计算机内完成多套浇注工艺对比评估,减少模具改动、铸件实体试制的次数,节约开发投入。
面向重力铸造深度适配
SupreCAST针对球铁、灰铁重力铸造工况深度优化,内置完备铸铁材料数据库,热物性参数与收缩数学模型贴合实际重力浇注场景;可覆盖卡钳、缸体、风电铸件等各类重工铸件仿真业务。
云端轻量化算力,使用门槛低
依托SupreCAST智铸超云 SaaS 平台,无需购置高配本地工作站,网页端即可提交重力铸造仿真计算任务。
满足个性化私有化部署
针对数据敏感与高合规性、深度定制诉求等,SupreCAST亦可提供私有化部署。
05
结语
汽车制动安全件关乎行车安全,对内部质量零容忍。
SupreCAST重力铸造仿真软件,坚持仿真对标实物的技术思路,推动铸造行业从 “事后查找缺陷” 转变为事前预判缺陷、精准定位缺陷、虚拟迭代优化工艺。
以数字化仿真赋能重力铸造企业,稳定铸件品质,压缩新品研发周期,降低生产成本,助力高端安全类铸件实现高质量产。


