首页/文章/ 详情

【Maxwell参数化建模三·SPM 篇】表贴式(SPM)转子参数化建模:UDP 还是普通脚本?
26分钟前浏览1

本文为电机视窗原创「Maxwell 参数化建模」系列第三篇。脚本 03-SPM_Shape_Rotor.py,面板 44 项参数,运行环境 Maxwell 2D。

上一篇把切向式(Spoke)转子交给了脚本:38 个参数,公认最难画的那种。这一篇讲表贴式,SPM,44 项参数。

写之前我犹豫过要不要按“我怎么用”来讲——那样更好写,也更容易出彩。后来还是决定照教程的阅读顺序走一遍。原因很实在:这套脚本的功能是按参数组一层层垒上去的,六组参数、十章,跳过哪一组都会在下一组卡住。把逻辑讲透,比讲十个技巧有用。

这一篇怎么读。  

教程把阅读顺序排成五段:安装与创建 → 结构与总体尺寸 → 局部特征 → 孔的布置 → 检查与联动。本文按这五段走,小节标题跟教程章节对齐,方便你对着文档看。

三份材料的定位不一样,先分清:教程是正文,脚本的每一项功能以它为准;22 分钟录屏是补充,用来看“逻辑怎么走”,位置在第二节末尾;外径选配表是辅助功能,放在倒数第二节,它给的是几何起点,不是合格方案。

本文五条线:①我们开发的脚本:特点与实际好处;②UDP 与普通脚本的区别;③表贴式转子参数化建模(教程主线);④外径自动参数选配表(Excel 工具);⑤总结与下一篇(定子参数化建模)。
 

● ● ●

一、先说清它是什么

UDP 的全称是 User Defined Primitive,用户自定义零件。它跟普通脚本的区别不在语言,在运行方式:脚本是“跑一次生成一堆几何”,跑完就完了;UDP 是“存一个创建记录,每次改参数软件就重算一遍轮廓”。

这个区别决定了后面所有操作。所以你改参数不是“删了重画”,是展开对象历史、打开 CreateUserDefinedPart 的 Properties、改数、确定——软件拿新参数把轮廓重新算一遍。

把它和普通 Python 脚本摆在一起看更清楚:

维度    
UDP(本脚本)    
普通 Python 脚本    
调用方式    
由 Maxwell 加载,在 Draw → User Defined Primitive 菜单调出,由软件驱动    
双击文件或用 Tools → Run Script 主动执行    
改参数    
打开创建记录改值,软件重新计算轮廓    
改代码或重跑,几何不自动联动    
复用性    
注册为图元,可反复实例化、引用设计变量    
多为一次性生成,难沉淀为标准件    
与模型树关系    
出现在模型树,参与参数与变量体系    
游离于模型树之外    
典型用途    
标准化、可复用的零件库    
一次性批处理、数据转换等    

要点:UDP 不是“高级技巧”,它是 Maxwell 官方支持的参数化通道。 一段 Python 脚本告诉 Maxwell 这个零件怎么画,Maxwell 启动时把它加载进菜单;它和普通 Python 程序的区别只有一条——它由 Maxwell 调用,不能双击运行。理解这一条,后面所有建模步骤就都是细节了。

它有明确的能力边界,这些边界教程写在开头,但很容易被跳过:

它会    
它不会    
生成冲片轮廓与磁钢轮廓(两次输出)    
建定子、建气隙带、建轴实体    
按 44 项参数算联动尺寸    
自动做求解设置、材料、充磁    
挡肩、存胶槽、通风孔、圆孔的拓扑    
判断壁厚够不够、强度够不够    
拒绝算不出来的参数组合    
保证能相减成功(Maxwell 内核的事)    

一句话概括:它是个几何生成器,不是设计校验器。 合法性它只管“算不算得出来”,“该不该这么做”是你的事。

它为什么值得用:主要特点

  • 不用先学 Python。 放对库目录、Update Menu 即可在 Draw → UDP 调出,教程明确写到“不需要先学习 Python 才能使用”。

  • 44 项参数覆盖一台表贴转子的全部几何。 从结构选型(Family 1–9)、极数、装配外径,到磁钢四项、存胶槽、异形通风孔、两组圆孔,一次面板配齐。

  • 冲片与磁钢分两次输出。InfoCore 取 1 出冲片、取 2 出磁钢,两份同原点装配,便于分别赋材料与充磁。

  • 只做转子几何,边界清晰。 不建定子、不建气隙实体、不建轴、不做求解设置;Core_Length 二维固定 0,叠长在 Model Depth 设。

  • 内置可行性预检。 拒绝非有限值、错误极数、无效外径/轴孔链;圆角放不下直接拒绝,不自动缩 R;孔位允许自由布置但需人工查壁厚。

实际好处

  • 告别“伪参数化”。 拓扑自适应:换极数、改外径、调磁钢,轮廓按公式重建而不崩模,解决基础篇说的“改极数模型就废”的痛点。

  • 重复建模从多次手绘压到一次调参与少量同步。 冲片、磁钢两份用设计变量联动,改一个数两份一起动,不必逐极手画或重建。

  • 配参有底。 配套《外径自动参数选配》表给出 30 档外径 × 9 种结构 × 2–256 极的预校验方案,开表即取参数,不用从零摸索。

  • 防错在前。 预检把“算不出来”的组合挡在生成之前,圆角、壁厚这类硬约束不会因为想强行通过而被悄悄放宽。

  • 工程可传承。 参数命名规范、母版 + 仿真副本的工作流,设计意图写进变量名,换人接手也能复现。

● ● ●

二、装进去,建立两份 UDP

安装四步

  1. 在 AEDT 里确认库目录的实际位置:Tools → Options → General Options,找到 PersonalLib 或 UserLib
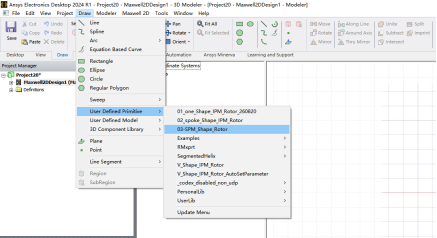
  2. 把 03-SPM_Shape_Rotor.py 放进该库的 UserDefinedPrimitives 子目录;可以再建一个 SPM 子目录分类
  3. 点 Draw → User Defined Primitive → Update Menu,再从这个菜单里选脚本
  4. 新建 Maxwell 2D 设计:XY 平面、单位 mm、Global 坐标系

第 3 步最容易错:不要用 Tools → Run Script 执行。 那是普通脚本的入口,UDP 走的是 Draw 菜单。菜单名称随 AEDT 版本会略有差异。
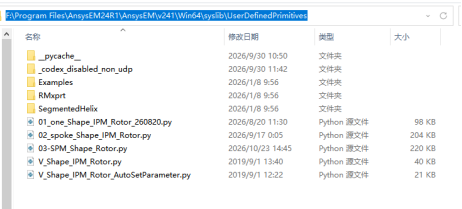
图1

(图注:库目录与 UDP 菜单入口。装对了之后,脚本会出现在 Draw → User Defined Primitive 的子菜单里)

装完之后,参数面板的排列顺序也值得记一下,因为后面每一节都按这个顺序走:

结构与总体尺寸 → 挡肩 → 磁钢 → 存胶槽 → 通风孔 → 圆孔。

有三条读参数的通则:D 和 PCD 是直径,R 是局部半径;Magnet_Arc_Angle 是电角度,孔的 Ang 是机械角,两者不要混用;某一项改了没反应时,先核对“当前 Family / 孔型是否使用它”。

用一张表把两份建起来

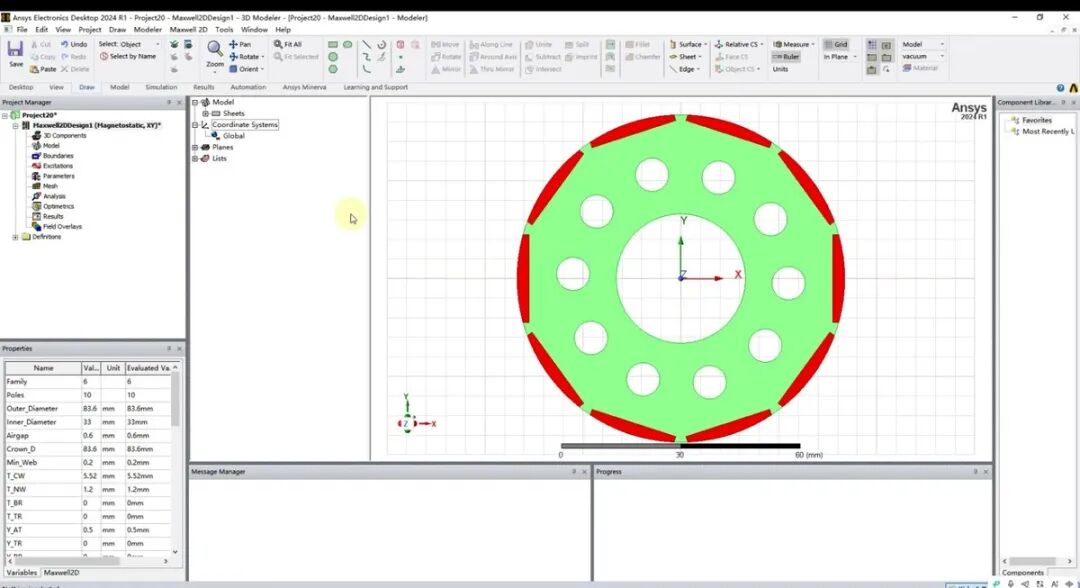
教程给了一组基础输入,先用它把模型立起来,未列出的保留默认值:
参数或参数组    
基础输入    
Family / InfoCore    
1 / 冲片 1、磁钢 2    
Poles / Core_Length    
10 / 0    
Outer_Diameter / Inner_Diameter    
83.6 / 33 mm    
Crown_D / Airgap / Min_Web    
83.6 / 0.6 / 0.2 mm    
Magnet_Thickness / Magnet_Reduce    
3 / 0 mm    
Magnet_Arc_Angle / Magnet_Fillet    
156°ED / 0 mm    
Glue_Mode / Glue_R    
0 / 0 mm    
Vent_N / Hole2_N    
0 / 0    
Hole1_N / D / PCD / Ang    
10 / 8.5 mm / 55 mm / −2.5°    

图2图2

(图注:两份 UDP 建完后的成品。绿色为冲片,红色为磁钢,白色是 10 个减重圆孔与中心轴孔;本例 Family 1、10 极、外径 83.6 mm)

两份怎么同步:设计变量

这是教程里最实用、也最容易被漏掉的一段。两个独立 UDP,改一份不会自动改另一份。要让它们真正联动,得用设计变量:

  1. 在设计属性里建变量,例如 Drot=83.6mm、Dhole=33mm、Npole=10、Tmag=3mm、ArcED=156deg
  2. 冲片创建记录里,对应字段分别引用这些变量
  3. 磁钢创建记录引用同一组变量;InfoCore 直接填 1、2,不要引用同一个输出变量;Core_Length 仍填 0
  4. 之后只改变量。改完看 Message Manager,再隐藏/显示两份对象,确认重建成功

到这一步,“参数化”才真正成立——之前只是“两个能改参数的模型”,现在是“改一个数、两份一起动”。●

三、结构与极数:第 1–3 项

先选结构,再谈尺寸。这三项定了,后面才有地方放数。

参数    
作用    
适用及单位    
Family    
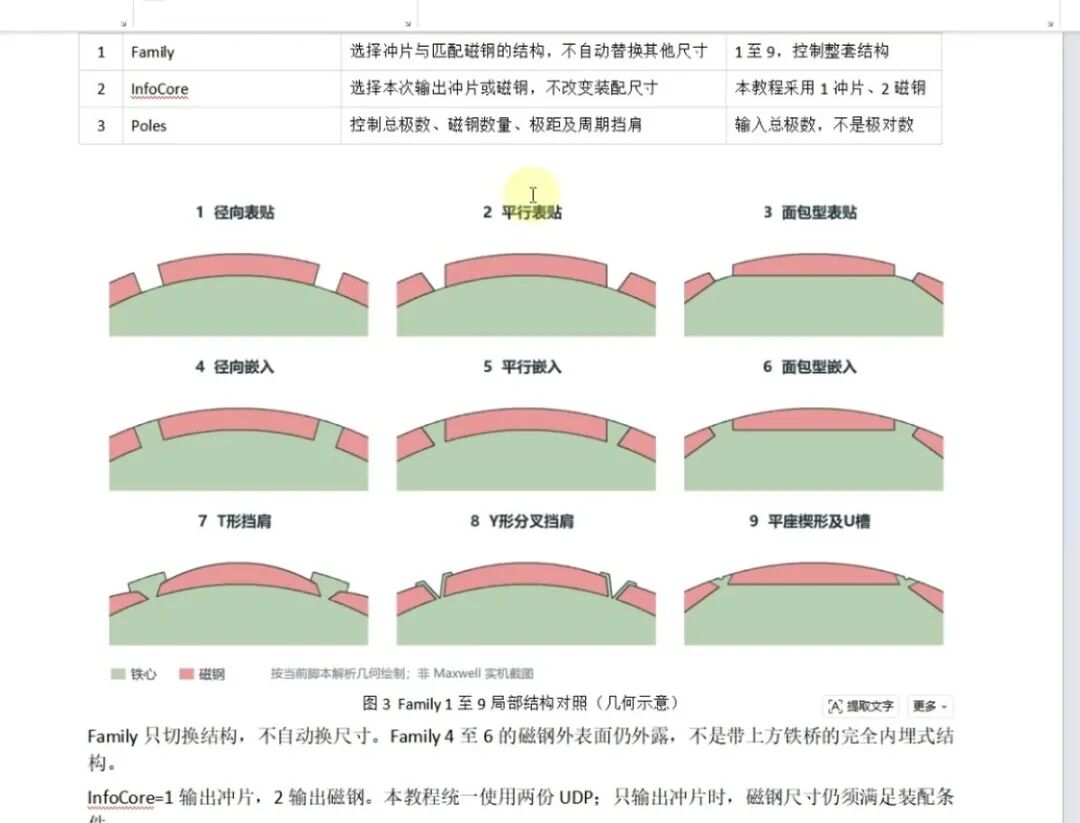
选择冲片与匹配磁钢的结构,不自动替换其他尺寸    
1 至 9,控制整套结构    
InfoCore    
选择本次输出冲片或磁钢,不改变装配尺寸    
本教程采用 1 冲片、2 磁钢    
Poles    
控制总极数、磁钢数量、极距及周期挡肩    
输入总极数,不是极对数    

九种结构的极数范围不一样:

Family    
结构    
极数范围    
主要联动    
1    
径向表贴    
偶数 2–256    
磁钢极弧    
2    
平行表贴    
偶数 2–256    
磁钢极弧    
3    
面包型表贴    
偶数 2–256    
磁钢极弧    
4    
径向嵌入    
偶数 2–256    
磁钢极弧、Crown_D    
5    
平行嵌入    
偶数 2–256    
磁钢极弧、Crown_D    
6    
面包型嵌入    
偶数 2–256    
磁钢极弧、Crown_D    
7    
T 形挡肩    
偶数 2–32    
极弧、帽宽、颈宽、臂厚    
8    
Y 形分叉挡肩    
偶数 2–32    
极弧、帽宽、颈宽、臂厚    
9    
平座楔形挡肩(U 槽)    
偶数 4–256    
厚度、极弧、颈宽、U 槽 R    

图3图3

(图注:教程原文的 Family 1 至 9 局部结构对照,均为几何示意;绿为铁心、红为磁钢)

两条边界要记:

  • Family 4 到 6 的磁钢外表面仍然外露,不是带上方铁桥的完全内埋式。想看内埋,那是 IPM 的事。

  • 只输出冲片(InfoCore=1)时,磁钢尺寸仍须满足装配条件。 因为冲片的挡肩、座面是按磁钢轮廓配出来的——你只画冲片,不代表磁钢那套数可以乱填。

● ● ●

四、总体尺寸与辅助控制:第 4–9 项

这一组六项,管的是包络和几个“看起来像尺寸、其实不是”的参数。

参数    
作用    
适用及单位    
Outer_Diameter    
完整转子装配外包络直径,不是裸铁心座面直径
直径 mm,全 Family    
Inner_Diameter    
中心轴孔直径,0 关闭轴孔,不生成轴实体    
直径 mm,全 Family    
Core_Length    
二维脚本固定为 0;仿真叠长在设计 Model Depth 设置    
保持 0    
Airgap    
用于建议定子内径,不画气隙实体,也不移动转子    
长度 mm,全 Family    
Crown_D    
以转子轴心为圆心的极间铁心顶圆直径    
仅 Family 4 至 6,直径 mm    
Min_Web    
原冲片、挡肩和存胶槽的最小壁厚保护,不直接画一条边    
长度 mm,不限制自由布孔布局    

Outer_Diameter 那行加粗,是因为它是全篇最容易读错的一个。这个 83.6 是“磁钢贴完之后的转子外圆直径”,不是铁心座面直径。 座面半径要拿它减掉磁钢厚度才算得出来——所以磁钢厚一改,座面位置跟着动,而外径不动。这个关系搞反,后面所有几何都对不上。

Crown_D 有三条硬限制:只在 Family 4 至 6 生效;不能超过装配外径;不能缩进座面角点。在 Family 1 或 7 至 9 里改它,不要期待同样的顶圆变化。

Core_Length 和 Airgap 都是“看着像尺寸、实际不画东西”的那类:

  • Core_Length

     保持 0,二维就是二维,叠长在 Model Depth 里设  
  • Airgap

     只报告一个建议定子内径,例如 83.6 + 2×0.8 = 85.2 mm;不画气隙实体,也不移动转子  

Min_Web 最需要说清“它不是”:它是结构可行性要求,不直接画一条边,也不限制自由布孔的布局——孔该怎么排还是怎么排,排完壁厚够不够要你自己看。教程专门写了“它不代替人工壁厚检查”。
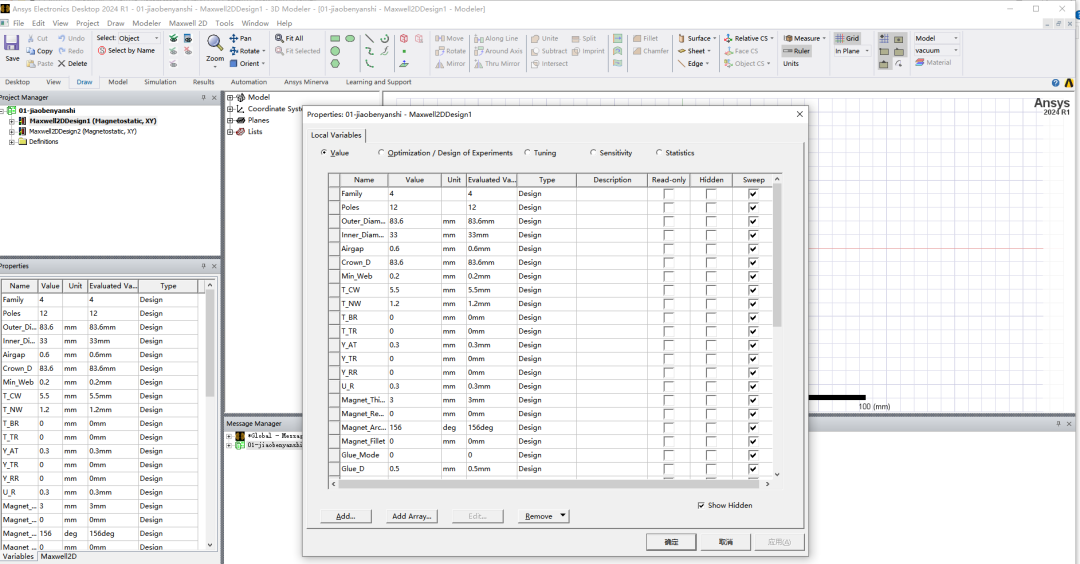
图4

(图注:Properties 面板里的总体尺寸组。数值列显示的就是脚本内部参数名,改一个值回车,轮廓立即重算)

顺手验一遍这组数

基础输入那套数不是随手填的,可以自己推一遍对一下。外径 83.6、磁钢厚 3:

  • 座面半径 = 83.6/2 − 3 = 38.80 mm(磁钢外表面 41.80,正好等于外径的一半)
  • 减重孔外缘 = 55/2 + 8.5/2 = 31.75 mm,内缘 = 23.25 mm
  • 到座面余量 = 38.80 − 31.75 = 7.05 mm
  • 到轴孔余量 = 23.25 − 33/2 = 6.75 mm
  • 两侧都在 7 mm 上下,说明壁厚是均匀的

改外径之后要重新核对的,就是这一类绝对尺寸——孔分布圆、帽宽都不会跟着等比缩放,这是教程在第四章专门提醒的一句。

● ● ●

五、T 形、Y 形与 U 槽:第 10–17 项

八项参数,压在三种极间结构上。这是整个脚本最复杂的一组,也是“表贴转子难在哪”的答案所在。

参数    
作用    
适用及单位    
T_CW    
T 帽切向总宽,改变帽头外伸范围    
Family 7 及 8,长度 mm    
T_NW    
根部理论颈宽,同时参与匹配磁钢端面构造    
Family 7 及 8 及 9,长度 mm    
T_BR    
帽底凸圆角半径    
Family 7 及 8,半径 mm    
T_TR    
帽顶凸圆角半径    
Family 7 及 8,半径 mm    
Y_AT    
分叉内外平行壁之间的法向臂厚    
仅 Family 8,长度 mm    
Y_TR    
分叉开口尖端的凸圆角半径    
仅 Family 8,半径 mm    
Y_RR    
分叉槽底的凹圆角半径    
仅 Family 8,半径 mm    
U_R    
Family 9 顶部 U 槽半径,槽深等于该半径    
仅 Family 9;0 关闭    

四条联动逻辑,比记住参数名重要:

T_NW 是跨组的。 它是唯一同时出现在 Family 7、8、9 里的挡肩参数,因为它不只定铁心的颈宽,还参与磁钢端面的构造。所以你改它,冲片和磁钢两份都要同步——只改一份,磁钢端面跟铁心挡肩就错开了。

Y_AT 是法向臂厚,不是开口角。 外侧壁不变时,臂变厚、槽一般变浅;开口角不由它单独指定。帽厚、侧壁角、分叉槽深由结构联动,你没法只调一个就得到想要的角度。

Family 8 共用 T 帽头,Y 组只管分叉。 所以 8 的活参数最多:T 组四项 + Y 组三项,七项。它是唯一一个“帽子加分叉”都要调的。

Family 9 只用 T_NW 和 U_R。 不读 T 帽宽,不读 Y 组圆角。U_R 就是顶部 U 槽半径,槽深等于这个半径,填 0 等于关掉。它的铁心顶圆随磁钢削减派生,不是自己控制的。
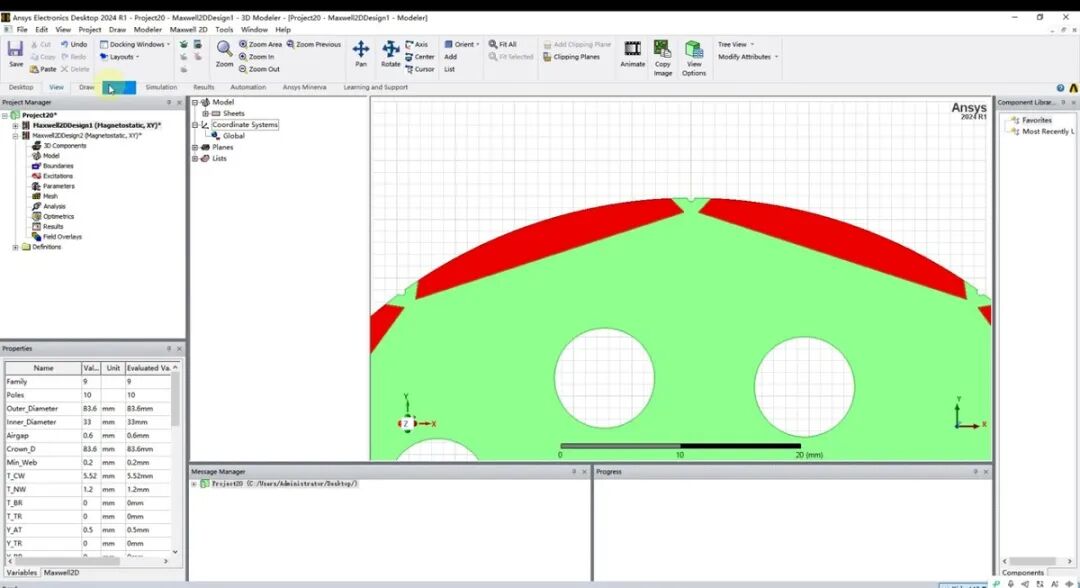
图5图5

(图注:T 形、Y 形与 U 槽的控制位置。绿为铁心、红为磁钢,白色圆孔是减重孔;极间那对小凸台就是平座上的挡肩)

挡肩为什么有极数上限

第三章留下那个问题,这里回答。

挡肩要占周向空间,而周向空间是被磁钢分完剩下的。以 10 极、极弧 156°ED 为例:

  • 极距 36.00°,机械整极弧 31.20°,磁钢外弧 22.76 mm
  • 极距弧长 26.26 mm → 留给极间结构的只有 3.50 mm

T_NW 两侧各占一半,单侧只有 1.75 mm。极数往上加,极距缩小、极弧电角度不变,机械极弧跟着缩,净间隙塌得很快:

极数    
极距(°)    
磁钢外弧长(mm)    
极间净间隙(mm)    
单侧可用(mm)    
10    
36.00    
22.76    
3.50    
1.75    
16    
22.50    
14.23    
2.19    
1.10    
24    
15.00    
9.48    
1.46    
0.73    
32    
11.25    
7.11    
1.09    
0.55    

到 24 极、32 极,单侧只剩 0.73、0.55 mm——颈宽薄到这个程度,冲片齿部容易变形,模具也不好开。

所以 7、8 的“2–32 极”是脚本的运算边界,不是设计边界。 32 极能出几何,但那时的挡肩薄到没有工艺意义。脚本不替你判断这个,它只负责把形状画出来。

反过来看 Family 9 为什么能到 256 极:它的 U 槽开在平座顶面,是径向凹槽,不跟磁钢抢周向空间。占的空间不同,极数上限自然不同。拓扑占哪块空间,就受哪块空间的约束——这句话能解释整个第三章那张极数表。

最后一条,教程写在章末:所有圆角放不下时,应调整半径或局部空间。脚本不会自动缩 R,它直接拒绝。

● ● ●

六、磁钢四项:第 18–21 项

参数    
作用    
适用及单位    
Magnet_Thickness    
磁钢中心参考厚度及座面分配    
长度 mm,全 Family    
Magnet_Reduce    
磁钢边缘削减及相邻匹配轮廓    
长度 mm,各 Family 按其拓扑计算    
Magnet_Arc_Angle    
磁钢外极弧的电角度    
电角度 ED,不是机械角或弧长    
Magnet_Fillet    
磁钢自身四角 R,只修磁钢输出轮廓    
半径 mm;0 保留尖角    

先说极弧的换算。 教程给的公式是:磁钢机械整极弧 = 2 × Magnet_Arc_Angle ÷ Poles。10 极、156°ED,机械整极弧 31.2°,机械极距 36°——覆盖率 86.7%。这个 86.7% 就是后面优化要动的那个数。

再说厚度。 教程那句“外径固定时,厚度增大通常向内分配座面”,是这四项里最关键的一句。外径是不动的(那是装配包络),磁钢加厚,多出来的部分只能往铁心里面吃——座面半径变小,减重孔到座面的余量跟着变薄。这就是为什么厚度、削减、极弧三个数必须配合,不能任意组合强行凑出一个“有效磁钢”。

Magnet_Fillet 的作用范围特别窄: 只修磁钢四角,不改变铁心定位面,也不移动存胶槽的理论定位基准。所以它跟挡肩的圆角、存胶槽的 Glue_R 是三处互不相干的 R,报“圆角放不下”的时候要分清是哪一处。
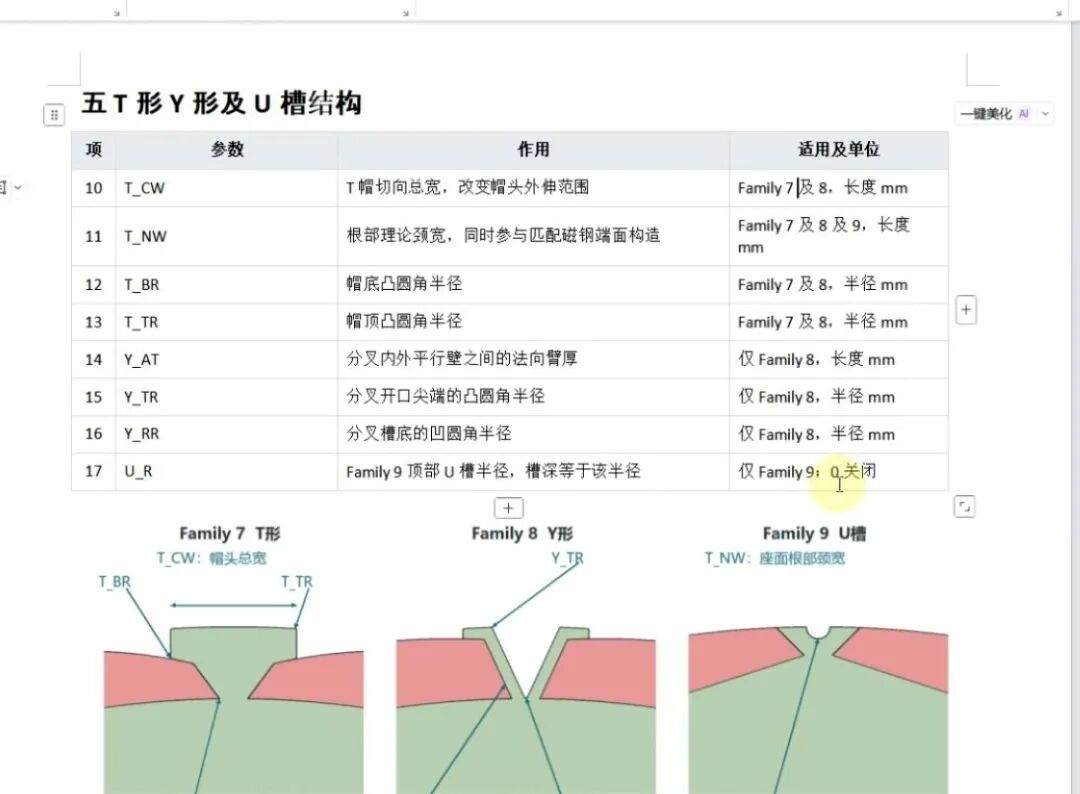
图6图6

(图注:磁钢四项参数对轮廓的影响。极弧减小磁钢变窄;厚度变化,座面位置跟着移动)

两个可以算出来的边界

圆角的上限,被磁钢厚度锁死。Magnet_Fillet 的 R 不能超过 min(端面宽, 磁钢厚)/2。本例端面宽 22.76 − 2×1.5 = 19.76 mm,磁钢厚 3 mm,取小的那个 → R ≤ 1.50 mm。注意这个上限跟极弧几乎无关:Magnet_Reduce 从 0.5 改到 2.0,端面宽从 21.76 掉到 18.76,但每次取中的都是 3 mm 那个厚度,上限恒为 1.50。填 R=2 必失败,而且改极弧救不回来——要放大圆角,只能先加厚磁钢。

厚度加 1 mm 值不值,也能粗算。 按单段磁路,气隙磁密 ≈ Br×tm/(tm+μr×g×kc)。取 N38SH 典型值(Br 1.24 T、μr 1.05)、kc 1.05:3 mm 对应约 1.02 T;加到 4 mm 只升到 1.06 T,涨 4.7%;再到 5 mm 涨 2.9%。但座面要退 1 mm,减重孔余量从 7.05 掉到 6.05。收益递减、壁厚直减,这笔交换在 3 mm 时已经不划算——想往上走,先动气隙或换牌号,别直接加厚。(此处为估算,牌号一换要重算;真实数值以有限元仿真校。)

● ● ●

七、存胶槽与槽底圆角:第 22–26 项

参数    
作用    
适用及单位    
Glue_Mode    
铁心座面存胶槽类型    
0 无槽;1 两端;2 两端加中央    
Glue_D    
从未倒角接触面向铁心内部的法向槽深    
长度 mm,不一律沿轴心径向    
Glue_End_W    
两端槽各自的开口长度    
沿理论接触面量取,长度 mm    
Glue_Mid_W    
中央槽开口长度    
仅模式 2,长度 mm    
Glue_R    
所有启用存胶槽的两处槽底圆角    
半径 mm;0 为尖角,不倒槽口 R    

五项参数,三步操作。教程把顺序定得很清楚,按这个走不会乱:

  1. 先选 Glue_Mode:1 显示两端槽,2 再增加中央槽。隐藏磁钢可以看清铁心切除的位置
  2. 用 Glue_D 调法向深度,再用 Glue_End_W 与 Glue_Mid_W 分别调端槽和中央槽的开口
  3. 用 Glue_R 调槽底两角(0 保留尖角),最后显示磁钢核对装配

三条容易踩的:

槽宽按“未倒 R 的接触面”量取——圆座面按弧长,平座面按直线长度。磁钢已经倒了 R,也不改变这个基准。所以别拿倒完角的磁钢边去量槽宽,会短一截。

Glue_R 只倒槽底,不倒槽口。 圆角部分较浅,但中间槽底仍达到名义深度。这个细节影响灌封时的实际胶量。

它不改变磁钢,槽内材料要另设。 存胶槽是铁心上的切除,几何上不给磁钢留位置,胶体在后续仿真里单独建材料区域。
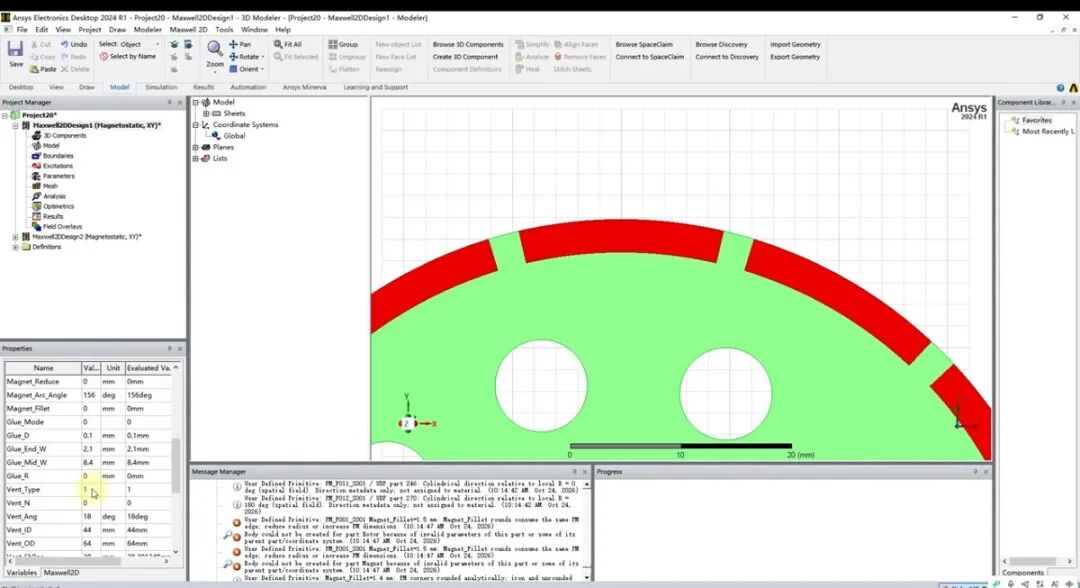
图7图7

(图注:端槽、中央槽与槽底圆角。存胶槽开在磁钢与铁心的接触座面上;图中极间的小缺口是挡肩与磁钢端面配合的位置)

● ● ●

八、异形通风孔:第 27–36 项

十项参数,三种孔型共用一套控制量。这是 44 项里最绕的一组,绕在“哪个孔型读哪几项”。

参数    
作用    
适用及单位    
Vent_Type    
选择三种异形通风孔拓扑    
1 外偏心弧;2 尖顶;3 同心双圆弧    
Vent_N    
异形孔数量,0 关闭,同时影响单孔扇区宽度    
数量,与 Poles 独立    
Vent_Ang    
第一孔轴线相对全局 +X 的起始机械角    
机械角度,三种孔型    
Vent_ID    
轴心同心内支撑圆直径,不是孔自身直径
直径 mm,三种孔型    
Vent_OD    
类型 3 外圆直径;类型 2 为两倍尖顶距轴心    
直径 mm,仅类型 2 及 3    
Vent_ShPos    
尖顶孔折点到轴心的径向距离    
长度 mm,仅类型 2    
Vent_Rarc    
外偏心圆弧的曲率半径    
半径 mm,仅类型 1    
Vent_Ctr    
外偏心弧圆心到转子轴心的距离    
实际距离 mm,仅类型 1    
Vent_Side    
侧壁相对扇区边界的法向偏移    
长度 mm;正向内,负向外    
Vent_Rf    
各局部转角的共用 R    
半径 mm;0 为尖角    

操作顺序:先设 Vent_N 为正数,再切 Vent_Type 看孔型。反过来做没有意义——数量是 0 的时候,切什么型都看不见东西。

三种孔型各读哪些参数,列成表最清楚:

孔型    
读这几项    
不读    
1 外偏心弧    
ID、Rarc、Ctr    
OD、ShPos    
2 尖顶    
ID、OD、ShPos    
Rarc、Ctr    
3 同心双圆弧    
ID、OD    
ShPos、Rarc、Ctr    

Vent_Side 和 Vent_Rf 三种孔型共用,不在这张表的排除范围里。

三个读法上的坑,教程专门点了:

  • Vent_ID 以转子轴心为圆心,不是孔自身直径。 名字像孔的直径,实际是内支撑圆的直径。

  • 类型 2 的 Vent_OD=64 表示尖顶距轴心 32 mm。 它是两倍关系,不是半径。

  • ShPos 与 Ctr 都是距离,不乘 2。 一个到轴心的径向距离,一个圆心距。

还有一条联动:Vent_N 会改变单孔扇区宽度。 孔数一变,每个孔能用的周向扇区就变了,侧壁偏距 Vent_Side 和转角 Vent_Rf 都要重新核。某项改了没变化时,先查“数量与当前孔型是否使用它”——这是第八章最常见的一类困惑。
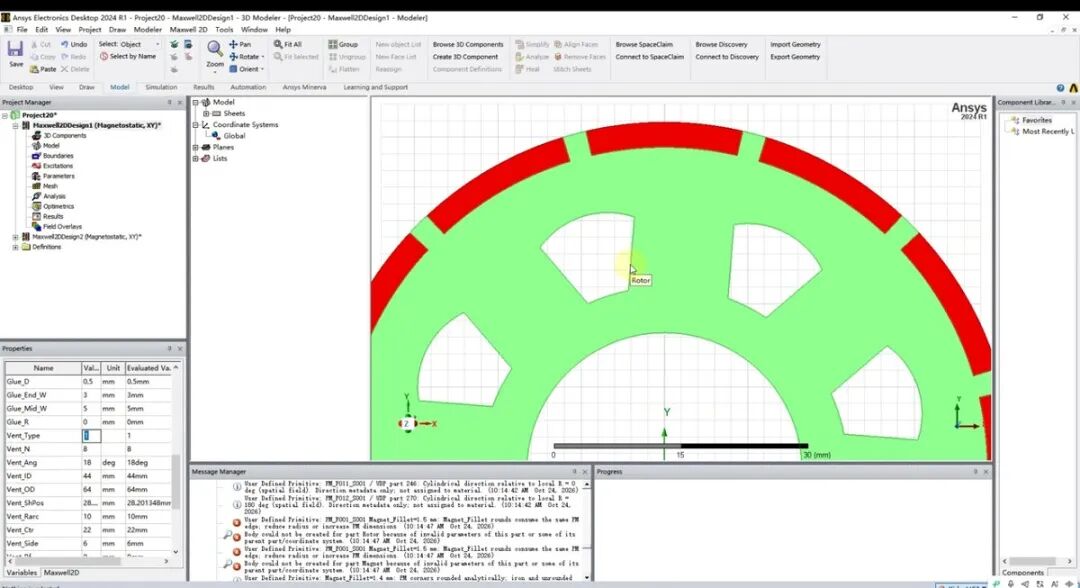
图8图8

(图注:类型 1 的外偏心弧通风孔。孔外缘是一条偏心圆弧,内缘跟着内支撑圆走,形成扇形孔)

● ● ●

九、两组圆孔:第 37–44 项

八项,两组完全独立,也与极数独立。

参数    
作用    
适用及单位    
Hole1_N    
第一组圆孔数量,0 关闭    
数量,与 Poles 独立    
Hole1_D    
第一组单孔直径    
直径 mm    
Hole1_PCD    
第一组孔中心分布圆直径    
直径 mm,中心距轴心为 PCD 的一半    
Hole1_Ang    
第一组第一孔相对 +X 的起始机械角    
机械角度    
Hole2_N    
第二组圆孔数量,0 关闭    
数量,两组独立    
Hole2_D    
第二组单孔直径    
直径 mm    
Hole2_PCD    
第二组孔中心分布圆直径    
直径 mm    
Hole2_Ang    
第二组第一孔相对 +X 的起始机械角    
机械角度    

每组按同一个顺序:先用 N 开启,再依次调 D、PCD、Ang。 第一孔的起始角以全局 +X 为基准——这也是第二节强调“两份必须同原点”的另一个理由。

PCD 是直径这件事要说第三遍:PCD=55 表示孔中心距轴心 27.5 mm,不是 55 mm。这一项读错,孔会整体往外跑一倍距离。

这两组参数有一个共同的性质:脚本不拦你。 圆孔和通风孔允许重叠、允许越界、允许开边——切出开口、切断铁心,它都照画,因为“重叠、越界、开边不作为布局拒绝条件”。教程那句提醒在这里最重:

模型能生成,不代表壁厚与连通性已经合格,必须检查剩余铁心和工艺要求。
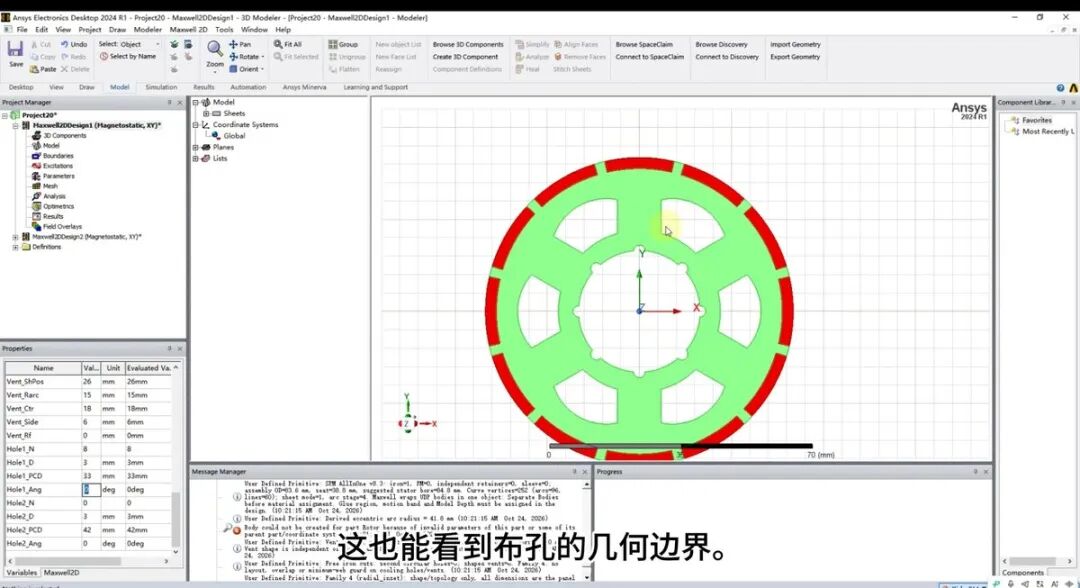
 

图9图9

(图注:两组圆孔同时打开的样子。外圈是 Hole1,内圈是 Hole2;孔与孔、孔与座面的连通性要自己核)

孔的安全边界,两条不等式

既然脚本不拦,判据就得自己算。以第一节那组孔为例:

  • 外缘:PCD/2 + D/2 + Min_Web ≤ 座面半径 → 31.75 + 6.75 = 38.50 ≤ 38.80,成立

  • 内缘:PCD/2 − D/2 − Min_Web ≥ 轴孔半径 → 23.25 − 6.75 = 16.50 ≥ 16.50,刚好卡在边界

有意思的是这个“刚好”:说明基础输入表在配这组孔时,是按内缘贴死来定的,外缘还留了 0.3 mm。所以本例 Min_Web 的实际上限是 6.75 mm,由轴孔侧决定,不是外缘侧。直觉上大家都盯着离磁钢近的外缘看,其实瓶颈在内圈。

● ● ●

十、外径自动参数选配表(Excel 工具)

教程正文之外,作者配了一个 Excel 文件《03-SPM_Shape_Rotor_外径自动参数选配》。它是辅助工具,不是脚本的一部分,定位要说清。
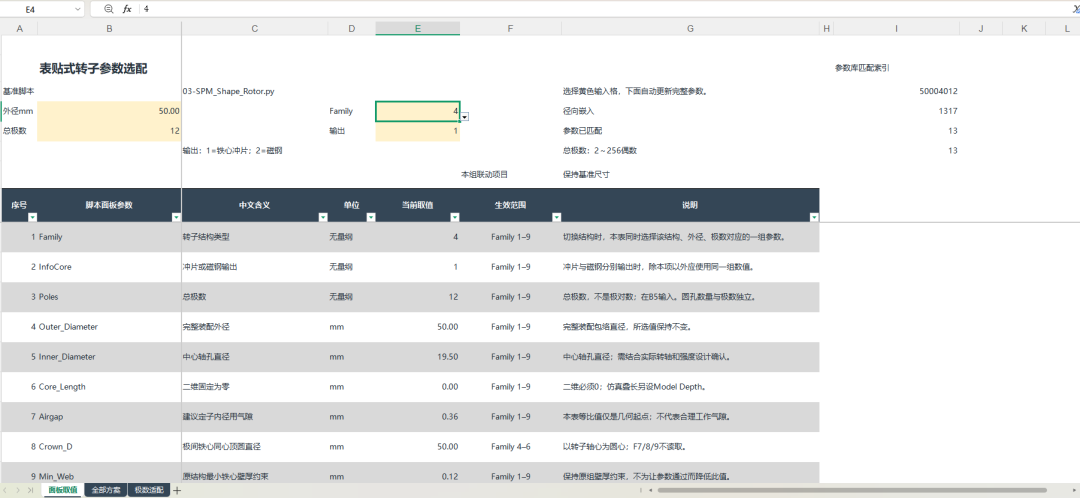
图10

它实际有两张工作表,分工明确:

  • 「面板取值」——交互计算器。 黄色输入格填「外径 + 总极数 + Family + 输出」,下面 44 项参数自动更新,复 制进 Maxwell 面板即可;外径有 30 个已配置档位(40、50、60、63、71、80、83.6、90、100、110、112、130、132、160、180、200、225、250、280、315、355、400、450、500、560、630、710、800、900、1000 mm)。它不运行 Maxwell,改了尺寸或孔槽开关必须回软件重新校验。

  • 「全部方案」——参数库。 共 27,810 组预校验方案(脚本 quick/full 跑过,并做过铁心、磁钢输出约束检查),按「外径 × 结构 × 极数」铺开,组合编号可追溯到具体一组;A–M 列为组合联动尺寸,P 列起为公共尺寸。直接改库里的数据不会重新执行校验——它是查表起点,不是自动设计。

表尾两句提醒也要照做:

  • 表不运行 Maxwell。 改了尺寸或孔槽开关,必须回软件重新校验

  • 尺寸保留两位小数,优先用 0.5、0.05、0.01 步长;加工、电磁和强度要求另行确认

说到底它给的是几何起点:把“从零配一套数”变成“从一套合理的数开始改”,省掉的是试错的前两小时,不是全部判断。第四节那次算术闭合(余量 7.05 / 6.75 两侧均匀)也说明——这 30 档是按同一套壁厚逻辑推出来的,内部自洽,所以从它起步比自己拍圆整数稳。

顺带说一句它在我们项目里的用法:拿它先框 2–3 个候选(这一步不算电磁,只看几何可行性),定型之后只留 Magnet_Arc_Angle、Magnet_Thickness、Magnet_Reduce 三个变量上 Optimetrics。其余的不是“不想扫”,是“扫了没用”——派生量扫不到、Min_Web 这类护栏扫了只会在某点开始报错、Family 是离散的不能连续扫。一次扫三个、每个十个点,一千个模型以内,跑得动也看得过来,这是能收敛的上限。

● ● ●

十一、小结与下一篇

五句话:

  • 这套脚本是几何生成器,不是设计校验器。算得出来它就给,该不该这么做它不管——挡肩薄到 0.55 mm 它照样画。
  • 44 项参数按六组排列,主控其实只有三个:Outer_Diameter 定包络、Poles 定极距与极弧、Magnet_Thickness + Magnet_Arc_Angle 定磁钢。其余三十多项,是这三种拓扑在外圆那一圈细节上的展开。
  • 两份 UDP 必须同原点、同输入,只有 InfoCore 不同。要真联动,上设计变量;只改一份,磁钢和冲片立刻对不上。
  • 读参数的通则就三条:D/PCD 是直径、R 是局部半径、Magnet_Arc_Angle 是电角度而孔的 Ang 是机械角。
  • 最容易翻车的不是参数本身,是“改了没反应”和“看起来对其实已干涉”。前者核对当前分支是否生效,后者只能靠局部轮廓检查。

下一篇,转子系列继续,我们把表贴(SPM)换成内置 V 型转子(V‑type / IPM)参数化建模:磁钢埋进转子铁心里、摆成 V 字,靠隔磁桥和 q 轴凹槽兜住离心力与退磁。和本篇表贴只在表面贴磁钢不同,V 型要动的是转子铁芯本身——磁桥厚度、隔磁气隙、V 字夹角、每极磁钢段数、两端尖角,每一项都牵连磁路和机械强度,参数化时更得同时算清“画得出来”和“该不该这么画”两件事。Spoke(切向)、SPM(表贴)之后,V 型(内置)补齐转子三大主流拓扑;三种转子你能按极数、转矩密度和工艺自由切换,一台电机的“转子底座”就齐了。转子讲完这一轮,后面再接定子、再接 Optimetrics,参数化建模系列逐步闭环。

数据可信度声明:44 项参数的作用与适用单位、Family 极数范围、零值规则、检查与预检边界,均取自作者《03-SPM_Shape_Rotor 使用教程》(共十章);30 档外径取自《外径自动参数选配》表。过程图为 22 分 24 秒演示录屏按场景切分后的原帧(1920×1080),结构配图为教程原文的示意页。文中算术推导(座面半径、弧长、极间净间隙、孔缘余量、磁钢圆角上限)为作者按基础输入表推算,未做样件实测;第六节的气隙磁密为单段磁路估算,采用 N38SH 典型值(Br 1.24 T、μr 1.05)与卡特系数 1.05,非有限元结果,牌号一换须重算——真实数值以实际有限元仿真为准。“颈宽薄到没有工艺意义”这类判断来自项目经验,非标准规定。

关键词:Maxwell 参数化建模、SPM 表贴转子、UDP、InfoCore、Family 挡肩、磁钢极弧、存胶槽、通风孔、PCD、外径选配

#Maxwell #参数化建模 #SPM表贴转子 #无框电机 #UDP #电机仿真 #磁钢极弧 #永磁电机

来源:电机视窗
MaxwellMAGNETpython理论电机材料控制模具装配
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-11-17
最近编辑:26分钟前
电机视窗!
本科 签名征集中
获赞 1粉丝 8文章 22课程 0
点赞
收藏
作者推荐

【无框电机四连篇·第3讲】 TQ ILM-E50×14 拆解测绘:把一台散掉的无框电机量回数据

本文为电机视窗原创「无框电机拆解测绘」实战记录,所有数据均来自实物拆解与卡尺/百分表实测;磁钢牌号、绕组线径铭牌未标注的,已注明「未标注」。样机 TQ ILM-E50×14,铭牌参数 209 W / 0.53 N·m / 48 V / 5.1 A / 极对数 10P,编号见实物铭牌。 【无框电机四连篇·第3讲】TQ ILM-E50×14 拆解测绘:把一台散掉的无框电机量回数据一套 TQ ILM-E50×14 无框电机摆上拆解台:一磁钢转子、一个绕组定子、一张环形 PCB,还有硅钢冲片、磁轭。它们不是一台电机的零件清单,而是一次「从成品到数据」的反向还原。本文结合 17 张拆解照片,按「电气接口—磁路边界—机械支撑—尺寸验收」四条线,记录这台 独立电机是怎么被拆开、量回数据的。先说清一件事:很多人第一次拆无框电机,会以为拆机就是「掰开看个热闹」。其实反过来——拆机是反向还原设计:你拆开的不是零件,是厂家的工程取舍。PCB 走线藏着接线方式,铁芯拼装藏着工艺路线,磁钢排列藏着极对数。你量到的每个尺寸,都是厂家在成本和性能之间做过的选择题。这正是拆机和单纯「看结构」最大的不同:你拿到的是实物,要还原的是决策。 ● ● ●一、开工前:样机和工具先备齐1. 铭牌资料值,只是标注不是实测项目铭牌把这套样机归在 ILM-E50×14 的参数列,给出的主要资料值如下。这些数是厂家标注和测试计划,不表示照片中的拆解样件已经达到这些指标。参数 ILM-E50×14 标注值 本文实测(若有) 额定电压 48 V — 额定功率 209 W — 额定转矩 0.53 N·m — 峰值转矩 1.72 N·m — 极对数 10P 20 片 N/S 交替(指南针法确认) 质量(标注值) 134 g 整机含壳环≈134 g 铭牌中 ILM-E50×14 的参数列(标注来源,非实测)209 W、0.53 N·m 和 134 g 放在一起,能看出这是一套追求紧凑和动态响应的无框电机。样件最终能否达到这些指标,要看气隙、同轴度和驱动参数,不能只看拆开后的外观。2. 拆前读图:用装配关系校正拆解顺序TQ 提供了 ILM-E50×14 的装配关系,这是正向拆解比逆向猜测更占优势的地方——你有一张「标准答案」可以对照。动手前先确认三件事:定子靠哪个界面径向定位、转子磁钢环由谁支撑、PCB 压在绕组哪一侧。照片能看层次,图纸给尺寸;两者不一致时以图纸和实测为准。图_01(图注:拆解前合影。从左到右、从上到下:硅钢片叠片、转子磁轭、单片冲片、18 槽定子绕组、20 段磁钢转子、环形 PCB 接线板——一台 209W 的无框电机,最终就拆成这 7 类零件)拆解顺序不是随便定的,要照顾两条原则:能恢复、不破坏关键尺寸。这台无框电机有 5 个可拆界面:PCB 板、绕组、铁芯、磁轭、磁钢,逐个剥开,一台 209 W、0.53 N·m、最高 3768 rpm 的伺服电机就摊在桌上。● ● ●二、电气接口边界:环形 PCB 与 9 焊点1. 环形 PCB 板:无框电机的招牌工艺这种环形 PCB 板是无框电机的标志性工艺。它把 18 个齿槽的所有绕组抽头、连接、三相出线全部汇集到一张板上,省去传统有壳电机那种「绕组引出线 + 接线端子」的麻烦。代价也明显:PCB 板一旦烧毁,整圈绕组全废。图_02(图注:未拆解的定子+PCB 板组合。PCB 板卡在定子外圆凹槽里,与绕组端部贴合。整圈 18 个金黄色焊盘围在外圆周,黑色阻焊层覆盖走线铜箔——这是 9 焊点环形 PCB 板的正面照)2. 三层结构:PCB 包绕组、绕组嵌铁芯PCB 一拆,绕组靠自身弹性和端部绑扎固定在槽内,可直接整圈取出;绕组拆下后,铁芯是 0.35 mm 硅钢片扣点拼装,可单片剥离。三个状态一图对照,能清晰看出「PCB 包绕组、绕组嵌入铁芯」的三层结构关系。图_03(图注:定子拆解 3 视角横向对比——左:未拆的定子+PCB;中:拆下 PCB 后的 18 槽定子绕组;右:拆下的环形 PCB 板)图_04(图注:左:18 槽定子绕组实物俯视;右:三相绕组位置示意图。红色=U 相(1/4/5)、绿色=V 相(2/6/7)、紫色=W 相(3/8/9)——这是后面反推 PCB 走线的「绕组 → 焊点」对应图)图_05(图注:定子绕组与 PCB 板分离后的对照图。上:18 槽绕组总成,橙色漆包线规则绕在齿上;下:环形 PCB 板,能看到 9 个金黄色焊盘和走线铜箔。两者原本靠绕组引出线 + 环氧固定在一起)图_06(图注:从绕组总成上拆下的 3 个独立绕组——每个绕组跨 3 个齿槽(「3 齿绕组」),端部短而规整。6 个这样的绕组均布构成整圈)图_07(图注:18 槽定子绕组成品——能直接数出 18 个齿、6 个绕组(每绕组跨 3 槽),端部被压成扁平状以减小电机轴向长度)图_08(图注:PCB 焊点特写——9 个金黄色焊盘 + 走线铜箔,环氧固定绕组引出线,这是反推走线的起点)绕组结构拆出来是这样:6 绕组、18 齿:每 3 槽绕一个绕组(业内称「3 齿绕组」),6 个绕组空间均布每齿匝数 24(单边),并联后每相约 144 匝集中绕:每个绕组只绕在 3 个齿上,不跨槽。端部短、铜耗低、嵌线工序简单星形接线:6 个绕组 + 1 个中性点,组合成 2 并 3 串为什么选 18 槽 10 对极(18N20P)?因为齿数/极对数 = 1.8,是分数槽集中绕组的经典搭配。绕组系数高、齿槽转矩小、磁动势谐波含量低,是这类小功率无框电机的常见选择。换成 12N20P(齿/极=0.6)或 24N20P(齿/极=1.2),齿槽转矩都会变大。3. 走线反推:9 焊点 + 2 并 3 串PCB 板拆下来后,绕组接线关系被它压在背面,外人看不见。标准做法是拿万用表通断挡逐点测焊点,把走线反推出来。这一章是拆机的精华,靠 5 张图把「实物 → 编号 → 走线 → 三相连接」四步串起来。图_09(图注:左:环形 PCB 板实物,U/V/W 标在 6/2/12 点钟方向(红色字母),1~9 号焊点标在板的对应位置(红色数字);右:万用表反推出的走线示意图,9 个焊点按「谁和谁相通」画了 4 根彩色连接线——这是后面「2 并 3 串」连接图的基础)把三相绕组位置图和焊点编号图拼起来看:焊点 对应绕组 相位 1 绕组 1(左下) U 相(A 相) 2 绕组 2(右下) V 相(B 相) 3 绕组 3(右中下) W 相(C 相) 4 绕组 4(右中上) U 相(A 相) 5 绕组 5(右上) W 相(C 相) 6 绕组 6(右上偏内) V 相(B 相) 7 绕组 7(上中) V 相(B 相) 8 绕组 8(左上偏内) W 相(C 相) 9 绕组 9(左中上) W 相(C 相) 每相 3 个绕组(1/4/5=U、2/6/7=V、3/8/9=W),按空间位置交替分布。这是保证三相磁场平衡的关键。把万用表打到通断挡(蜂鸣器档),黑表笔固定在 U 焊盘,红表笔依次点 19 号焊点:红笔在 1 号点响 → 焊点 1 与 U 相通;红笔在 2 号点响 → 焊点 2 与 U 相通;红笔在 39 号点都不响 → 与 U 不通。重复 3 次(U/V/W 各做一次),就能把 9 个焊点按相分组。图_10(图注:定子 18 线圈完整接线图(横排展开)——把圆形绕组「剪开拉直」成一条线,1~18 个线圈按顺序排列,U+/V+/W+ 三相出线从底部引出(U 红 / V 绿 / W 紫),3 串中点汇集到顶部(中性点 N)。这是反推最终结论图:18 个线圈,2 并 3 串接线)这种横排展开是电机工程师的通用画法。把环形绕组剪开展平后,三相的连接关系一目了然。U+ 出来的线先经过线圈 1 的尾,再回到线圈 4 的头,构成 U 相的两个并联支路——这就是「2 并」的实际含义。焊点关系 含义 1 ↔ 4 绕组 1 与绕组 4 并联(U 相两绕组) 3 ↔ 6 绕组 3 与绕组 6 并联(V 相两绕组) 5 ↔ 2 绕组 5 与绕组 2 并联(W 相两绕组) 7 ↔ 8 ↔ 9 中性点 N:V/W/W 三相尾端汇集 U、V、W 三相出线(首端) 以上连接关系全部由万用表通断挡实测反推,不是铭牌标注。这意味着若某根 PCB 走线断路,整个相就开路,无备。所以这种环形 PCB 板工艺对 PCB 厂家的铜箔走线精度要求极高。选 2 并还是 1 串,决定每相的等效匝数,进而决定反电动势常数 Ke。这台电机 Ke ≈ 105 mNm/A(铭牌),反推回去每相约 144 匝,与实测的 24 匝×3 齿×2 并吻合。● ● ●三、磁路边界:18 槽定子绕组与 0.35mm 铁芯1. 0.35mm 硅钢冲片 + 扣点拼装无框电机没有机壳做支撑,铁芯自身必须能扛住装配应力,所以铁芯叠装方式特别重要。这台用的是扣点拼装(interlock)。图_11(图注:单片 0.35mm 硅钢冲片特写——能看到齿顶半圆、槽口矩形、齿身等宽。整圈 18 槽由数十片冲片叠压后,靠边缘扣点咬合固定,不需要焊接、不需要胶粘)图_12(图注:I 字型冲片扣点端面特写。两片硅钢片叠压后,V 形扣点咬合在一起,从端面看就是一个「I」字型凸缘——这就是无框电机铁芯拼装的关键工艺)拼装方式 工艺特点 优缺点 焊接 沿外圆氩弧焊一圈 强度高,但焊接热影响区会破坏硅钢片绝缘层,铁损变大 扣点(这台) 冲片边缘冲出 V 形凸点+凹坑,叠压时咬合 工艺简单、铁损低;扣点强度有限,铁芯内圆不能承受大径向力 胶粘 每片涂环氧再叠压 绝缘好、强度高;但工艺复杂、烘干时间长 铆接 沿外圆打铆钉 强度高但破坏铁芯外圆连续性,磁通路径上有铆钉孔 扣点拼装也是无框电机对客户机械精度要求高的根本原因。铁芯内圆没有径向加强,运行时由客户机壳/轴承系统提供支撑。2. 18N20P 为什么是这块料齿数/极对数 = 1.8,是分数槽集中绕组的经典搭配。绕组系数高、齿槽转矩小、磁动势谐波含量低。换成 12N20P(齿/极=0.6)或 24N20P(齿/极=1.2),齿槽转矩都会变大。这块料选得稳,是这台电机「小而响应快」的底子。● ● ●四、转子边界:20 段磁钢与实心磁轭1. 环氧结构胶 + 热风枪拆磁钢图_13(图注:转子拆解前俯视图。能直接数出 20 片磁钢沿圆周 N/S 交替排布,外圆有环氧涂层(防止磁钢边角磕碰锈蚀)。中心是钢质实心磁轭+键轴)磁钢与磁轭的连接是高强度环氧树脂结构胶,不是 AB 胶那种粘接,是工业级单组份热固化环氧(如 3M DP460、Loctite EA E-30CL)。拆法是热风枪 120℃ 加热 30s,让胶层软化到 Tg 以下,刀片从磁钢边缘轻撬。很多拆机报告把「磁钢能撬下来」归功于环氧粘得不牢。其实是胶的工作温度 Tg ≈ 110~130℃,120℃ 热风正好让胶进入玻璃化转变区。这是工艺特性,不是工艺缺陷。2. 20 片 N/S 排列:指南针法判极剥下磁钢后,下一步要确认 20 片的极性排列是不是规范的 N/S 交替。这台用指南针法:拿一个普通指南针,沿转子外圆周慢慢走一圈指南针一端指向 N、一端指向 S,相邻磁钢的指向应该相反20 片共 10 对极(10P),全部交替则判定合格实际测下来:20 片全部 N/S 交替,无错极。更专业的方法是用高斯计逐片测表面磁场强度(B_r),能同时判断磁性能是否一致。但指南针法对拆机定性已经够用。3. 镀环氧层:4 个作用,不只是防腐图_14(图注:转子磁轭——钢质实心圆筒,剥掉 20 片磁钢后露出。表面残留少量环氧结构胶痕迹(白色斑驳),磁轭外径 Φ35.8mm、内径 Φ30mm、长度 16.1mm)每片磁钢表面都镀了一层环氧,业内称环氧涂层(Epoxy Coating)。这不是为了好看,是 4 个实打实的作用:作用 机理 抗磕碰 钕铁硼脆而硬,边角一碰就崩瓷,环氧涂层起到「软包边」作用 绝缘 环氧电阻率高,避免磁钢与定子绕组端部短路 防腐 钕铁硼含铁元素易氧化生锈,环氧隔绝水氧 粘接辅助 涂层与结构胶相容性好,提升胶层剪切强度 业内还有一种镀镍 + 环氧双层工艺,多见于汽车级伺服。这台只是单层环氧,成本控制考虑。4. 钢质实心磁轭:为什么不用叠片磁轭是实心钢材直接机加工的圆柱体,不是 0.35mm 硅钢片叠压。这跟定子铁芯形成鲜明对比。原因:转子磁场是直流场(永磁体产生),不随时间交变,所以转子磁轭里没有铁损问题。实心钢机加工成本低、强度高、永磁体粘接面规整。换成硅钢片叠压反而是多此一举。但有例外:高速电机或 PWM 高频谐波严重的场合,转子也会出现附加铁损,这种场合磁轭也要叠片或开轴向通风槽。这台 3768 rpm 偏低速,实心磁轭够用。● ● ●五、尺寸验收:卡尺/百分表不会骗人拆解过程里顺手把几个关键尺寸用卡尺/百分表实测一遍,对比铭牌标注,看哪些对得上、哪些有出入。1. 铁芯长度:14mm → 实测 14.02mm图_15(图注:数显卡尺实测铁芯长度 14.02 mm。铭牌标注 14 mm,差 0.02 mm,在卡尺精度(±0.02 mm)误差范围内,对得上)2. 转子高度:16.1mm → 实测 16.13mm图_16(图注:数显卡尺实测转子高度 16.13 mm。铭牌标注 16.1 mm,差 0.03 mm,仍在卡尺误差内。这 0.03 mm 多半是磁钢端面不齐或漆皮厚度)3. 端面跳动:客户精度,不是厂精度图_17(图注:用百分表实测无框电机装配后的端面跳动。这是客户机械系统的精度指标,不是无框电机厂能决定的——无框电机出厂只有定子+转子两件,机壳、轴、轴承都是客户自己提供)关于「端面跳动好,是不是说明无框电机厂精度高?」——基本说反了。轴伸端面跳动是客户机加+轴承精度的综合体现。无框电机厂的机加精度藏在气隙里:定子内外圆、磁钢环圆度、气隙均匀性。这些决定齿槽转矩和 NVH,不体现在轴伸上。● ● ●小结TQ ILM-E50×14 的拆解,说到底就是把一台散掉的无框电机量回数据:环形 PCB 还原接线,扣点铁芯还原工艺,实心磁轭还原磁场性质,卡尺百分表还原尺寸。四句话收住:无框电机拆的是零件,还原的是取舍 ——你量到的每个尺寸,都是厂家做过的选择题;环形 PCB 一板集成 9 焊点 ,2 并 3 串,断路即整相开路;定子扣点拼装铁损最低 ,代价是内圆不能受大径向力;转子实心磁轭只因磁场不交变 ,换叠片反而多此一举。照片能确认的是:ILM-E50×14 已从定子、转子、PCB、铁芯散件,拆成 7 类可测零件。气隙、同轴度、轴承预紧、反电动势、温升和负载能力,留给下一篇台架数据回答。● ● ●围绕 ILM-E50×14,我们的一组四连篇(从组装出发,正向走完):01独立电机组装:把定子、转子、轴系和机壳组织成完整样件;02实测与对比:上测试台,用电阻、电感、反电动势、转速和温升数据对照规格书;03拆解测绘(本篇):把定子、PCB、转子、铁芯的关键尺寸重新量一遍;04仿真验证:用 Motor-CAD + Maxwell,把模型、实测和规格书放在同一张对照表里。关注我们,下一期 TQ ILM-E50×14 仿真验证见。#无框电机#TQ #ILM-E50x14 #伺服电机 #电机拆解本文仅记录 TQ ILM-E50×14 的一套样机及其拆解照片,不代表TQ 官方拆解指导,也不作品牌性能排名。来源:电机视窗

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈