Ludovic-聚乳酸(PLA)开环聚合反应挤出
参考文献:Modelling and Validation of Synthesis of Poly Lactic Acid Using an Alternative Energy Source through a Continuous Reactive Extrusion Process.
聚乳酸(PLA)是最具发展潜力的可再生来源生物可堆肥、生物可降解热塑性聚合物之一。PLA 工业化常规制备工艺为丙交酯开环聚合(ROP),采用锡、锌、铝金属 / 双金属催化剂,搭配合适助催化剂(十二醇)与溶剂开展反应。但该工艺会残留金属催化剂痕量杂质,带来潜在毒性,限制 PLA 应用场景。因此众多研究者致力于开发更清洁、高效、安全的 PLA 聚合工艺。本文结合挤出实验与Ludovic仿真,研究替代能源(微波/超声)对PLA 开环聚合的影响。
原料:
L-丙交酯;辛酸亚锡;三苯基膦;1-十二醇;甲苯。
实验设备:
挤出机:Leistritz 27 HP; 机筒直径:27mm,长径比:L/D=52;机筒温度区间130‑220℃;超声设备型号UIP2000hdT 等。
挤出机模型:
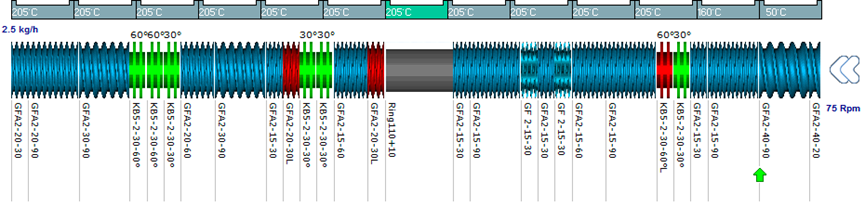
替代能源(微波/超声)可以等效为热源施加,但是替代能源(微波/超声) 对反应的热效应和机筒外壁传统加热完全不一样。替代能源(微波/超声)对应的模块布置在机筒特定区域(上图绿色机筒),有两个硬性条件:
该位置腔体为空心结构(不能有金属螺杆、捏合块等金属构件)。
该腔体必须是全充满区。 为保证代能源(微波/超声) 能量有效作用,必须在代能源(微波/超声)安装位置设计物料全充满区段。
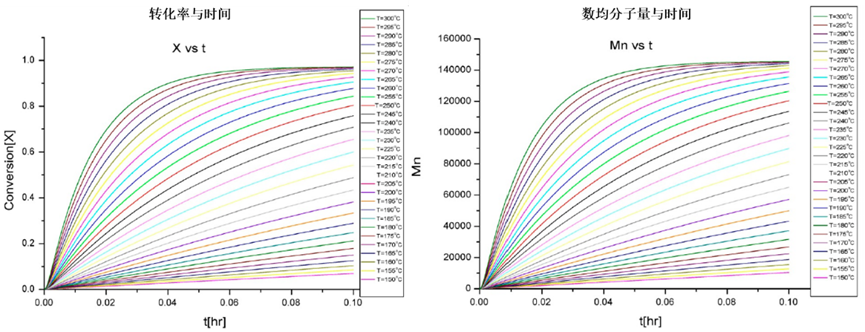
模拟结果:
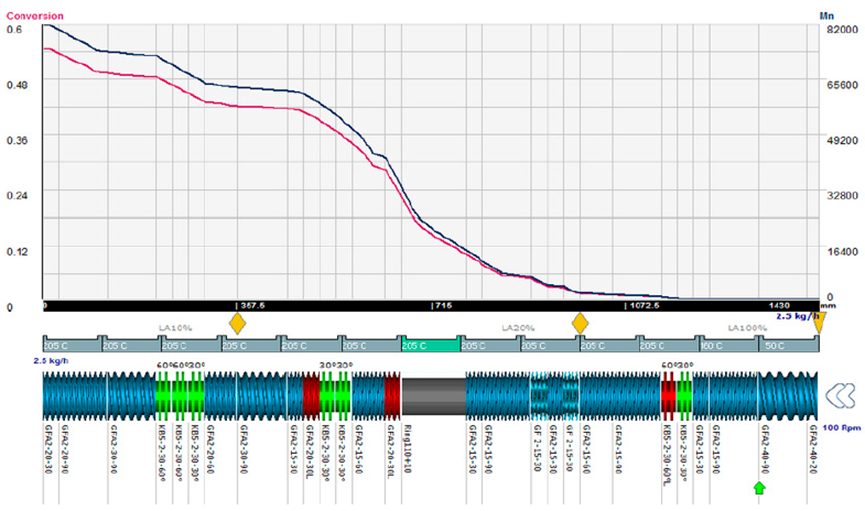
模拟验证:
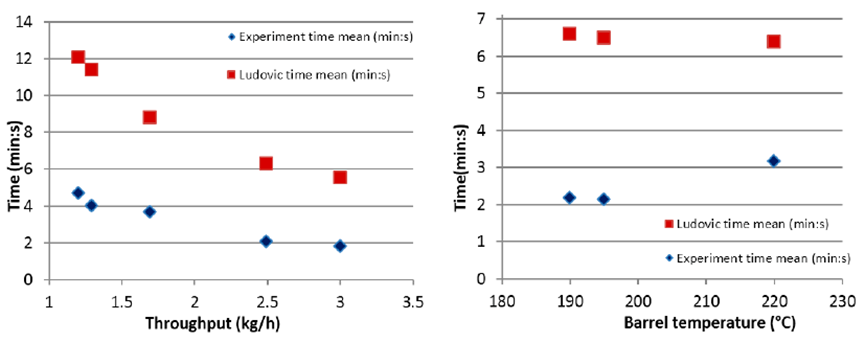
如上图所示按照实验全部初始条件,假设反应从喂料口(机筒起始位置)就开始发生。仿真得到的平均停留时间和实验实测存在巨大偏差:Ludovic 仿真得到的停留时间显著高于实验值。
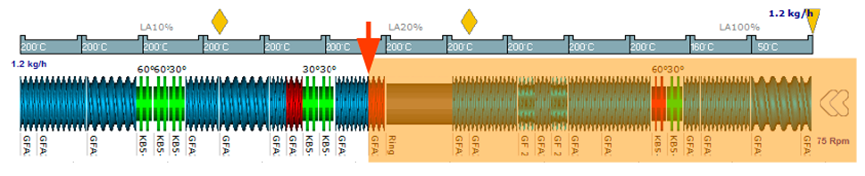
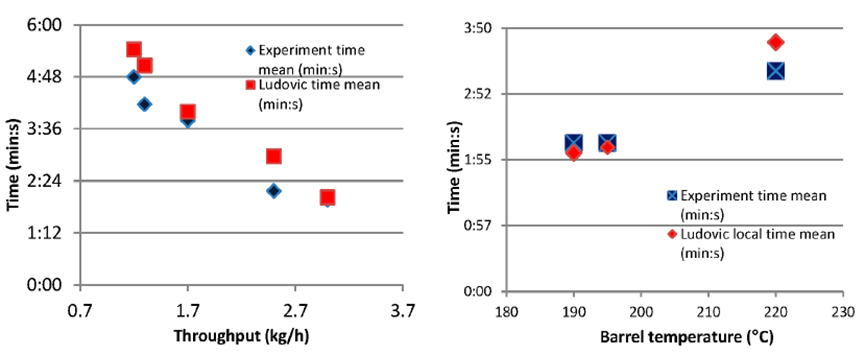
作者提出修正假设:把仿真中参与挤出流动的有效机筒长度缩短为原来一半,认为反应从机筒中部才正式启动(上图中红色箭头位置)。基于该假设重新仿真,仿真RTD和实验结果匹配度大幅改善(见上图)。在 1-3.5 kg/h 范围内变化的产量,Ludovic 提供的结果和趋势与实验的结果相似。实验数据和模拟结果均显示,随着产量的增加,RTD(停留时间分布)呈相似的下降趋势。对于机筒温度敏感性(在 180-220 °C 范围内变化),与实验结果相比,Ludovic 模拟显示出较小的影响。
2 不同温度下分子量对比
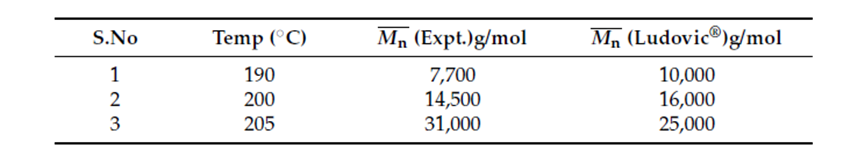
不同温度下平均分子量(Mn)的模拟与实验结果表明,在低温下,Ludovic 报告的数均分子量(Mn)值高于实验值。这与 Ludovic 报告的停留时间(RT)高于实验值有关。如果停留时间较长,意味着物料混合物在混合室内停留的时间较长,这有利于进行充分的聚合过程,从而产生较高的输出。物料在挤出机腔室内的良好混合是实现最佳聚合的关键特征之一。另外,随着温度升高,由于副反应的影响,Mn 会下降。同时,在高温下的挤出实验装置中,精确计算和良好控制 Mn 并非易事。
证实超声替代能源促进丙交酯聚合,可用来开发低能耗绿色工艺。
Ludovic可以用于预测PLA聚合反应挤出,分析反应转化率和分子量变化。
丙交酯反应挤出,化学反应并不是从进料口立刻开始;而是要等到机筒中段,物料黏度上升后才真正启动挤出流动‑剪切耦合反应。