
仿真实践|见证40Cr钢齿轮坯镦粗工艺闭环优化全流程,效率翻倍增长
齿轮通过“齿数差”,在保证功率守恒的前提下,实现转速与扭矩的互换,这是所有减速机的物理根源。
因此,齿轮是减速机中最核心、最重要的零件。而作为齿轮前身的齿轮胚,其精度直接决定齿轮的制造精度,其加工质量直接影响齿轮的寿命。
本文所介绍的案例,正是诸多制造企业在钢齿轮坯镦粗过程中经常会遇到的问题,其解决方案对类似锻造工艺难题具有指导性作用。
案例背景
某机械装备制造企业需要将40Cr圆柱坯热镦粗成中型减速器用盘状齿轮坯。
客户原工艺依据国家标准、产品图样和现场经验制定,但无法在投料前判断一次大压下是否会造成鼓形超限、变形不对称和局部应力集中。
项目团队通过SupreForm塑性成形链式仿真平台,还原原工艺并建立合格性判据,仿真预判原方案不合格。随后通过润滑和压下路径优化、复算及实物试制验证,使改良工艺最终达到要求。
本案例采用“国家标准确定材料、自由锻通用要求和检验方法,客户图样及工艺卡确定具体尺寸判据,SupreForm完成试制前预判,实物试验完成最终验证”的评价思路。
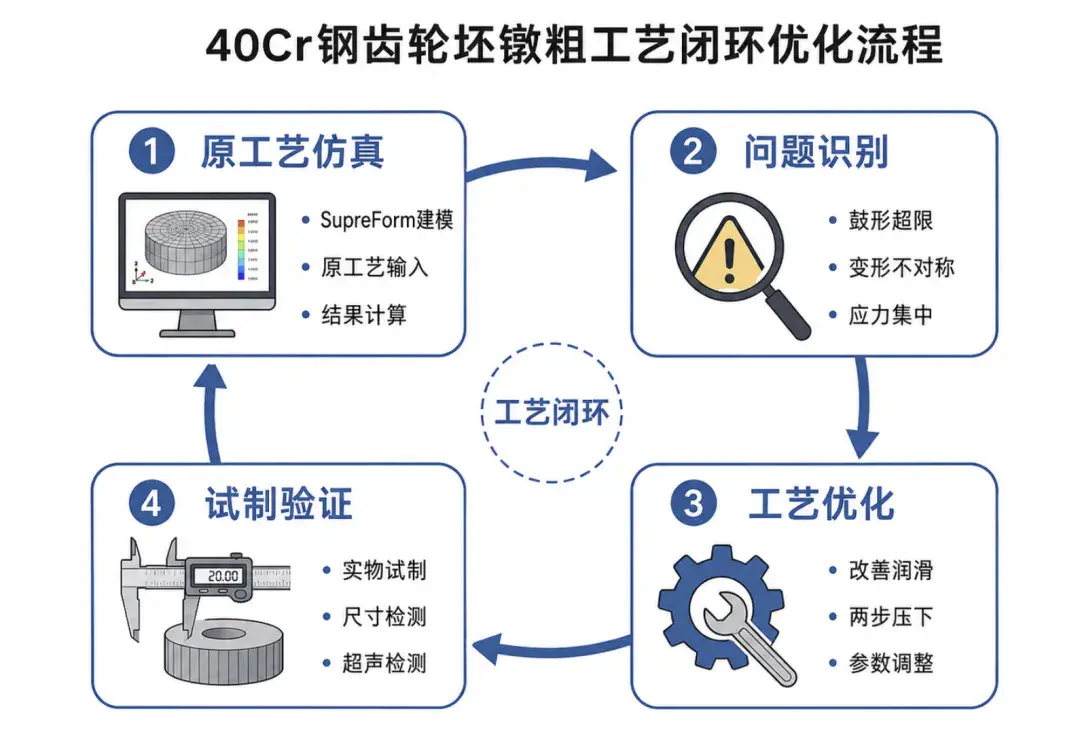
▲图1 40Cr钢齿轮坯镦粗工艺闭环优化流程
工艺难点
该企业长期生产工程机械减速器齿轮,齿轮坯后续还需进入模锻和机械加工工序,因此预制坯的高度、外径、鼓形和对称性会直接影响模具充填、加工余量及材料利用率。
本案例坯料为Φ80 mm×120 mm的40Cr圆柱坯,初始高径比为1.5。
原工艺采用上下平模一次压下至目标高度,现场过去主要依靠终锻高度、最大外径和操作经验判断工艺可行性,难以提前识别端部受摩擦约束、中部径向流动过大以及接触边缘应力集中的问题。
如果直接试制后才发现鼓形超差、偏压或加工余量分布不合理,不仅可能造成坯料报废,还会占用加热炉和压力机,延误新产品工艺评审。
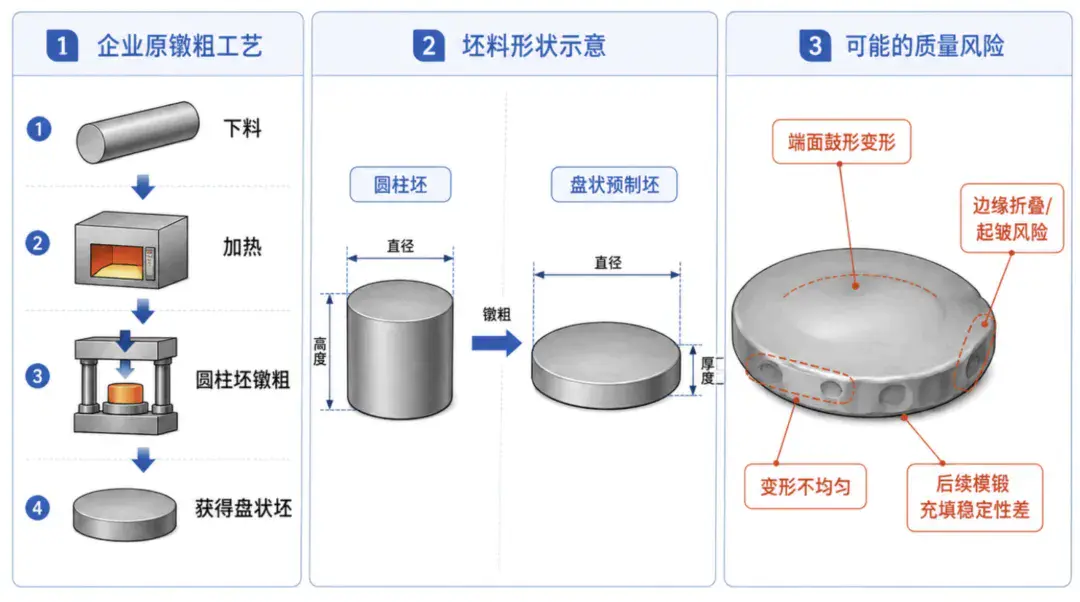
▲图2 钢齿轮坯原始镦粗工艺及质量风险
因此,在正式试制前启动分析,客户希望依据国标通用要求、产品图样和企业工艺卡,对原工艺进行量化预判,并明确不合格原因及可执行的改进措施。
仿真方案
项目采用SupreForm建立齿轮坯三维弹塑性大变形模型。
工件为Φ80 mm×120 mm的40Cr圆柱体,初始温度为1100 ℃;上模尺寸为Φ160 mm×30 mm,下模尺寸为Φ200 mm×30 mm,均按刚体处理。上模沿Z方向以5 mm/s向下运动,下模固定;工件划分约29886个单元,全局网格尺寸约为8.796 mm。
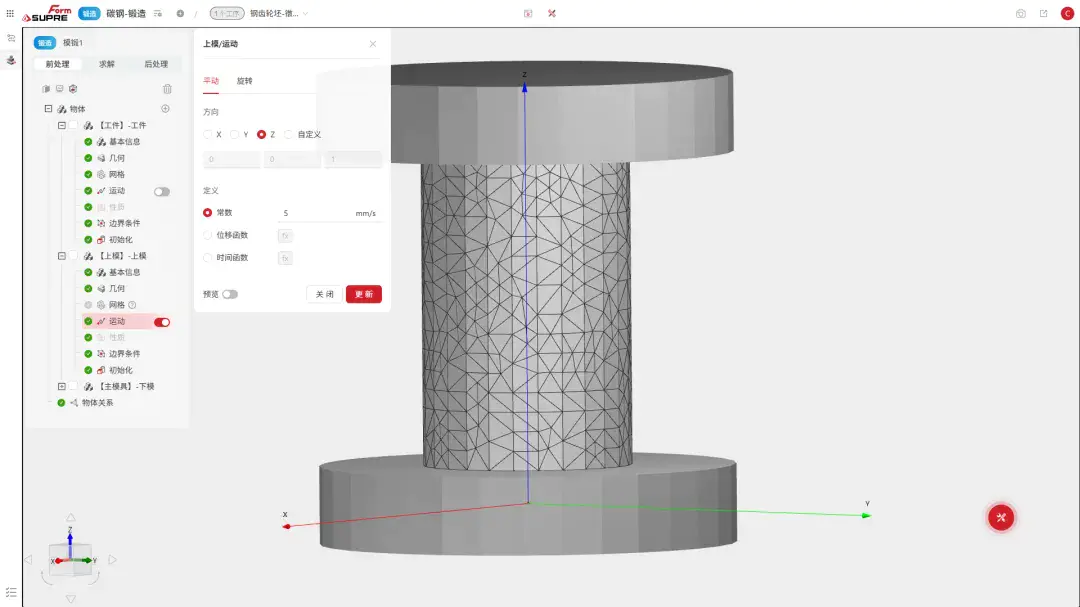
▲图3钢齿轮坯镦粗仿真模型与边界条件
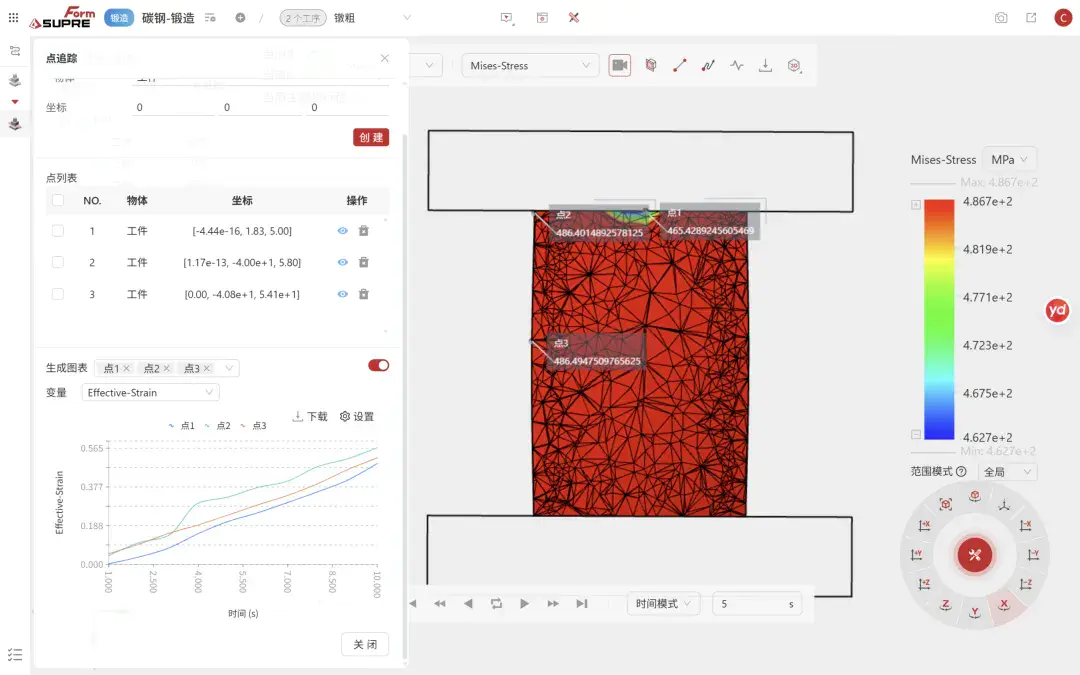
▲图4 提取工件点进行分析(点1位于锻件顶部中心,点2位于锻件顶部表面,点3位于中间表面)
模型按照客户原工艺录入模具接触、摩擦及运动边界,并在工件侧壁中部、上下端面接触边缘和轴心区域设置重点评价位置,按图4历程输出位移和应力结果。
注:评价依据采用“国标框架+客户数值判据”。40Cr材料牌号 参考GB/T 3077—2015《合金结构钢》;液压机自由锻工艺参考GB/T 26639—2011《液压机上钢质自由锻件 通用技术条件》;试制件检验参考GB/T 25136—2010《钢质自由锻件检验通用规则》。上述标准目前均为现行国家标准。
案例上模总压下量为50mm,对应理论终锻高度为70mm。根据客户产品图样和工艺卡,设定以下控制要求:
关键发现
原工艺计算显示,上模完成50 mm压下后,齿轮坯终锻高度约为70.0 mm,满足70±2 mm要求;如图 5所示,侧壁中部最大径向位移约为13.5 mm,对应最大外径107.0 mm,也处于105~110 mm范围内。
但是,靠近上下模接触面的径向位移仅约13.0 mm,端部外径约为106.0 mm。按中部最大外径与端部外径的差值计算,原工艺鼓形率达到0.9%,超过客户规定的0.8%控制上限。
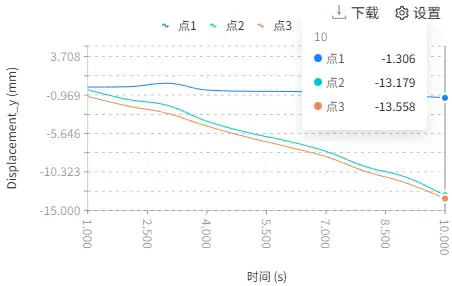
▲图5 原工艺径向位移
按图 6压下历程观察,镦粗过程呈现明显的阶段性特征。初期压下0~20 mm时,工件以轴向压缩为主,径向展宽尚不明显;中期压下20~45 mm时,自由侧壁开始快速外扩,而上下端部受到模具摩擦约束,鼓形逐步形成;后期压下45~50 mm时,模具接触面积继续扩大,端部与中部的径向位移差迅速增加,鼓形率最终越过控制线。
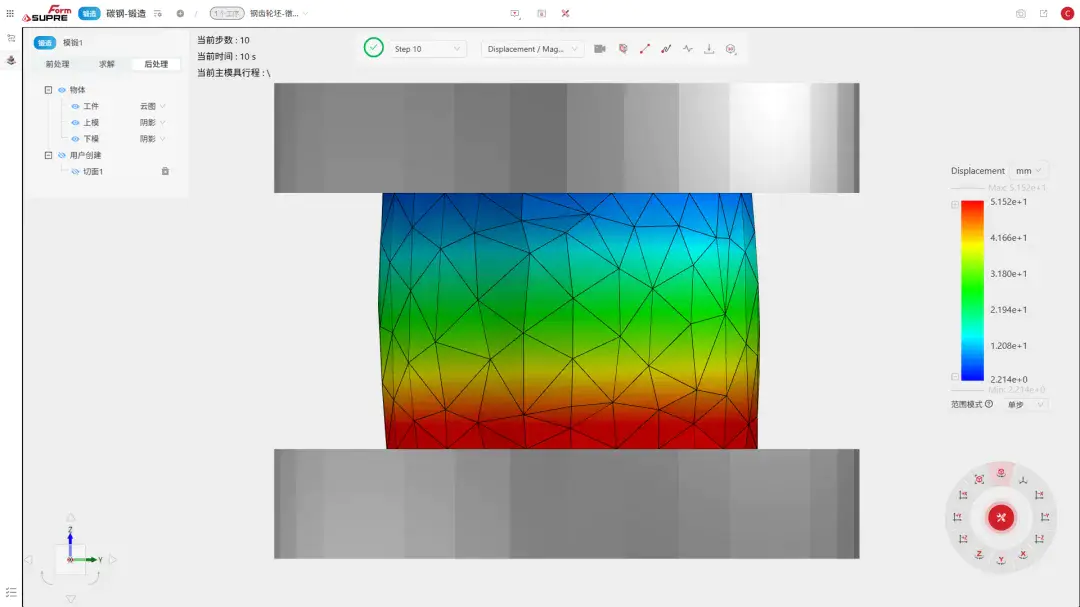
▲图6 原工艺齿轮坯径向位移与鼓形分布
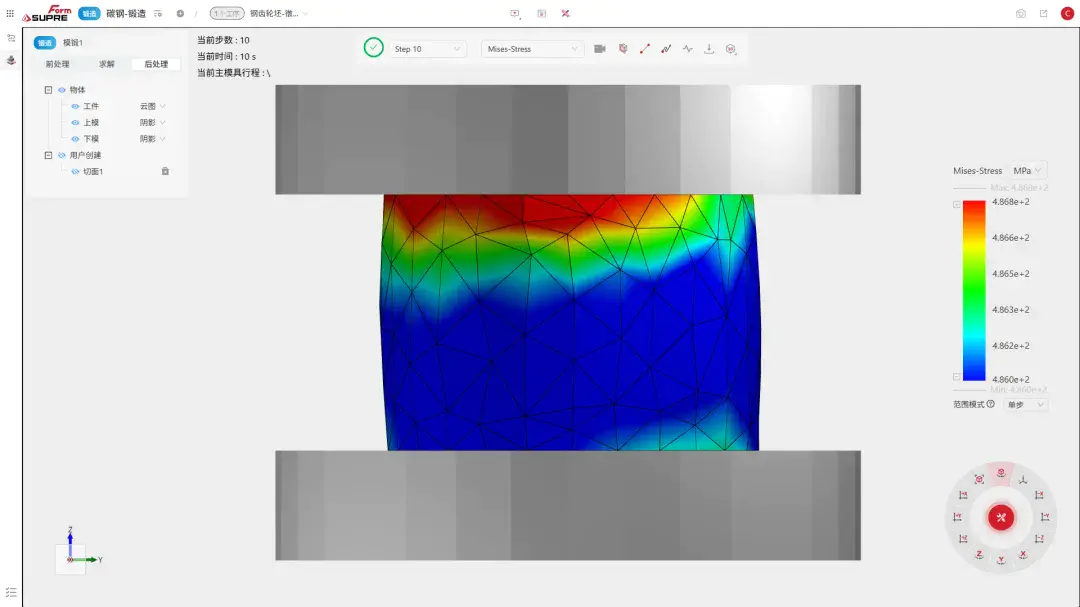
图 7显示,在镦粗过程中工件等效应力并非完全均匀分布。10 s时刻大部分区域的Mises等效应力约处于486 MPa附近,而较高应力主要分布于上模接触区域及其与自由侧壁之间的过渡区域。
▲图7 原工艺齿轮坯等效应力分布
综合判定如下:
原工艺虽然满足终锻高度和最大外径要求,但鼓形率超过客户工艺卡限值,同时接触边缘存在较明显的应力集中。因此,SupreForm预判原一次镦粗工艺不合格,不建议直接进入批量生产。
工艺闭环
根据仿真定位结果,客户保持40Cr材料、坯料尺寸和总压下量不变,重点改善接触条件与加载路径:在上下模表面均匀涂覆热锻润滑剂,并将原来一次50 mm压下改为两步压下。第一步以3 mm/s压下40 mm,第二步以1.5 mm/s压下10 mm,同时在第二步压下前复核坯料对中状态。
▲图8 优化方案的径向位移
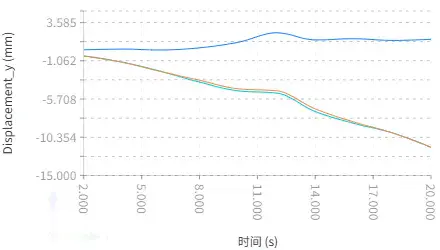
优化复算后,终锻高度为70.3 mm,最大外径为107 mm;端部径向位移提高至13.5 mm,鼓形率由0.9%降低至0.4%,最大等效应力由486 MPa降低105 MPa,下降约21%,接触边缘的高应力环带明显缩小。优化方案各项尺寸和变形指标均满足客户要求,SupreForm预判合格。
客户随后按照优化参数完成实物试制。实测终锻高度为70.7 mm、最大外径为106.6 mm、鼓形率为0.5%、上下不对称量为1.0 mm,均满足产品图样和工艺卡要求;试制件外观未发现明显折叠和裂纹。
注:内部质量按照GB/T 6402—2024《钢锻件超声检测方法》进行检测,结果满足客户产品技术协议。GB/T 6402—2024目前为现行国家标准,具体质量验收等级仍应由产品图样或供需双方技术协议确定。
按案例,项目由原计划三轮试制、15个工作日和约9万元试制成本,缩减为一轮试制、7个工作日和约3万元。减少两轮试制,工艺确认周期缩短约53%,直接试制成本降低约67%,完成了“原工艺仿真不合格—问题定位—工艺优化—复算合格—实物验证”的闭环。
案例总结
本案例将国家标准、客户图样和企业工艺卡转化为SupreForm可计算的尺寸、位移和应力评价指标,在实际投料前识别出原一次镦粗工艺的鼓形超限、变形不对称和接触边缘高应力问题。
通过改善模具润滑和采用两步压下,齿轮坯鼓形率由0.9%降低至0.4%,最大等效应力下降约18%。优化结果经实物尺寸检测和超声检测验证,最终确认改良工艺合格并被客户采用。
项目减少两轮现场试制,工艺确认周期由15个工作日缩短至7个工作日,直接试制成本由约9万元降低至约3万元,降低了材料报废和设备占用风险,并提高了新产品工艺评审与生产决策效率。


