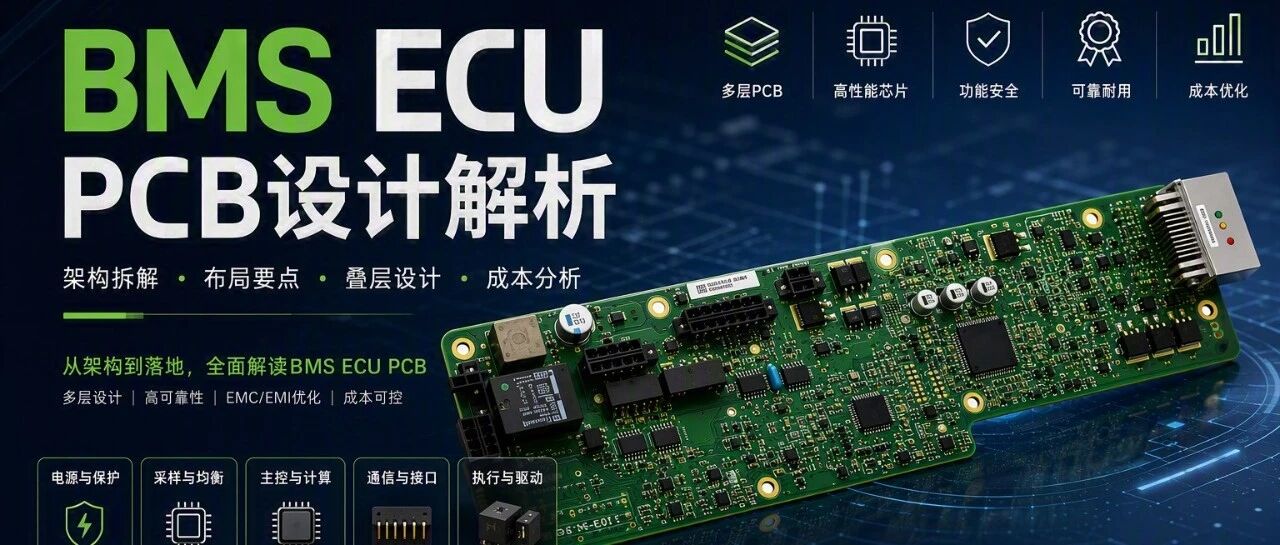
BMS ECU PCB 设计解析
从需求分解、板级设计与器件选型,到区域布局和成本工程一、BMS ECU PCB设计需求分解1. 功能需求:从“采集数据”扩展到“管理能量与风险”主控BMS ECU通常承担五类任务。第一类是汇总单体电压、温度、母线电流、绝缘状态及高压互锁信息;第二类是执行SOC、SOH、SOP等状态估算;第三类是控制主正、主负、预充及充电相关接触器,并监控粘连和回路异常;第四类是通过CAN或CAN FD与整车控制器、热管理控制器、车载充电机和诊断工具通信;第五类是记录故障、运行历史和关键冻结帧。若采用分布式架构,主控板还需通过isoSPI、菊花链或隔离CAN与多个CMU连接。功能清单决定接口数量、MCU资源、存储容量、隔离通道和连接器针脚数,是后续设计的输入,而不是PCB完成后的附加说明。2. 安全与诊断需求BMS属于安全相关控制器。设计需围绕“故障可检测、故障可隔离、故障后进入安全状态”建立硬件机制。关键测量应具备合理的诊断覆盖,例如电源欠压/过压监控、时钟监控、看门狗、通信超时、接触器驱动开路与短路检测、模拟输入合理性比较,以及必要的冗余采样。安全设计不等于所有电路都双份,而是根据危害分析分配硬件安全机制,并避免共因失效。电源、地、参考电压、时钟和通信链路等共享资源尤其需要重点审查。3. 电气、环境和寿命需求主控ECU通常由车辆低压电源供电,但输入端会承受反接、冷启动、负载突降、浪涌和高频瞬态。PCB还要适应温度循环、振动、湿热、盐雾或冷凝风险。需求分解时应把抽象的“车规级”转化为可验证指标,例如工作温度范围、供电瞬态等级、允许静态电流、绝缘耐压、爬电距离、振动谱、连接器插拔寿命、诊断覆盖率和目标失效率。对于安装在电池包内部的ECU,还要考虑密封壳体造成的散热条件、冷凝、污染等级和维修可达性。4. 制造、测试与供应链需求量产PCB必须适合SMT贴装、回流焊、AOI、ICT或飞针测试、程序烧录、功能测试和追溯管理。设计阶段应明确最小器件间距、可接受封装、拼板方向、基准点、测试点覆盖率、连接器压接或焊接工艺,以及三防漆的禁涂区域。供应链方面,主MCU、AFE、隔离器和车规电源芯片往往决定交期与替代难度,选型时应同步评估生命周期、第二来源、软件兼容性和变更成本。二、PCB板设计原则1. 先分区,再定义层叠与回流路径BMS板上同时存在低噪声模拟采样、数字处理、开关电源、继电器驱动和对外通信。正确做法是先绘制功能域和能量流向,再开展器件摆放及布线。电源入口、瞬态保护和DC/DC应靠近低压连接器;MCU、存储器、晶振和看门狗形成紧凑的控制岛;通信收发器靠近对应连接器或隔离边界;继电器及MOSFET驱动靠近负载端。高di/dt回路面积必须小,敏感模拟回路应拥有连续、低阻抗参考平面,不能让开关节点或继电器电流的回流路径穿过测量区域。2. 层叠、铜厚和板材主控BMU常采用多层板,以获得完整地平面、稳定电源分配和高密度布线。层数并非越多越好,而应由接口密度、EMC、阻抗控制、板厚和成本共同决定。典型思路是外层用于元器件与关键信号,内层提供连续地和电源平面,并为高速或敏感信号提供明确参考。铜厚要同时满足电流、压降、温升和蚀刻能力。普通FR-4可覆盖许多包内应用,但材料Tg、CTI、CAF能力和Z轴膨胀应根据温度、耐压和寿命目标确定。3. 绝缘、爬电距离与隔离边界若板上同时连接高压采样侧和低压控制侧,就必须建立清晰的隔离边界。设计者应根据最大工作电压、瞬态电压、污染等级、材料组别及涂覆条件确定电气间隙和爬电距离。开槽可以增加表面爬电路径,但不能替代完整的绝缘评估。隔离器、隔离电源、变压器及跨隔离电容应沿同一边界排列,避免信号反复跨越。三防漆能够改善污染环境下的表面抗漏电能力,但涂层厚度、覆盖一致性和返修工艺必须受控。4. EMC、热和机械可靠性EMC设计的核心是控制噪声源、耦合路径和受害电路。开关电源的热回路和高频回路应最短;CAN差分线应保持成对、参考连续并减少支路;晶振紧邻MCU,外围禁止穿越高噪声走线;连接器入口附近布置TVS、共模电感和滤波器。热设计方面,应利用大面积铜、热过孔和壳体导热路径分散PMIC、线性稳压器、功率MOSFET和继电器线圈热量,同时让温度传感器远离自发热器件。大连接器、继电器和电解电容会放大振动载荷,应配置足够焊盘、定位结构或胶粘加固,并避免置于板边薄弱区。三、各类电子元器件选型规则元器件选型必须由功能、安全、环境、制造和成本共同驱动。仅依据额定电压或单价选型,容易在温度降额、诊断能力、封装可靠性和供货周期上出现问题。以下表格给出BMS ECU常见器件的主要判断规则。类别主要选型规则常见成本敏感项主MCU车规资质;算力、Flash/RAM、CAN资源;安全机制;启动与低功耗;软件生态性能等级、封装引脚数、功能安全支持、供应商AFE/监控IC通道数、测量误差、同步采样、开线诊断、均衡能力、菊花链通信通道集成度、隔离接口、精度等级电源/PMIC输入瞬态、效率、静态电流、监控与看门狗、热阻、EMI特性集成度、外部磁性器件、散热面积CAN/LIN收发器协议速率、待机唤醒、总线故障保护、ESD与共模范围通道数、隔离需求、共模电感数字隔离器/隔离电源工作电压、耐压、CMTI、传播延迟、寿命、爬电距离隔离等级、通道数、变压器方案MOSFET/驱动器耐压电流、Rds(on)、栅极电荷、诊断、短路能力、热阻芯片面积、封装、驱动集成度继电器触点容量、线圈电压、寿命、密封、反电动势抑制、振动触点材料、封装尺寸、数量被动器件电压/温度降额、容差、温漂、脉冲能力、AEC认证和封装高容MLCC、精密电阻、功率电阻连接器针脚数、额定电流、端子保持力、防错、锁止、密封和可制造性针数、镀层、端子形式、供应商专用化表1 BMS ECU主要电子元器件选型矩阵四、PCB板各区域布局方法1. 电源入口与保护区电源入口区应从连接器向内依次组织保险或限流、反接保护、TVS、EMI滤波、输入电容和主DC/DC。瞬态电流路径应直接、短而宽,保护器件与被保护节点之间不应夹入长走线。开关节点铜皮要控制面积,功率电感和输入/输出电容紧靠控制器,同时利用地平面和必要的屏蔽结构约束辐射。电解或聚合物电容要兼顾高度、振动和壳体间隙。2. 主控、存储与时钟区MCU应位于通信、电源和驱动区域之间的相对中心位置,以减小关键总线长度,但需远离继电器触点、电感和高dv/dt节点。去耦电容按电源引脚成组贴近布置,每个去耦回路尽可能直接连接电源和地平面。晶振与负载电容构成最小环路,下面保持完整参考地并避免其他高速线穿越。外部Flash、EEPROM和看门狗靠近MCU,调试和烧录接口则需考虑治具可达性和量产防误操作。3. 模拟采样与传感接口区电流、电压、温度及绝缘监测接口优先布置在远离开关电源和继电器的区域。输入滤波电阻、电容、钳位器件和运放应按信号流向直线排列,减少跨区回路。高阻节点要缩短并远离污染边缘;精密分压电阻要关注工作电压、温漂、功率分配及封装间距。模拟地与数字地不宜机械切割,而应通过合理分区和回流控制避免噪声共享。4. 通信与隔离区CAN/LIN收发器、共模电感和ESD器件靠近外部连接器,避免未保护走线深入板内。差分线保持对称,终端电阻的物理位置与网络拓扑一致。面向CMU的隔离通信区应沿隔离边界布置,隔离器两侧电源明确分属各自参考域。若采用菊花链,入口和出口通道要便于识别,并考虑单点故障下的诊断和旁路策略。5. 驱动、继电器与连接器区接触器或辅助继电器驱动区应靠近负载连接器,驱动MOSFET、续流器件、诊断电阻和滤波器按每一通道重复且整齐排列,便于布局审查、AOI和故障定位。继电器应与敏感模拟区保持距离,并通过地回流与滤波降低线圈切换干扰。大型连接器尽量布置在板边并与壳体窗口、锁止方向和装配公差协同,焊脚周边预留机械应力释放空间。五、制造与验证闭环好的PCB设计必须在样件验证和量产数据中闭环。设计评审应至少覆盖原理图规则、布局分区、回流路径、绝缘距离、热仿真、DFM、DFT和关键器件降额。样件阶段通过电源瞬态、EMC、温循、振动、湿热、耐压和故障注入识别薄弱点。量产阶段则依靠SPI、AOI、X-ray、ICT、烧录、功能测试以及序列号追溯控制波动。测试点不能只服务开发调试,还要支持产线快速判定电源轨、通信、驱动和关键模拟通道。六、成本分析1. 成本结构与计算边界BMS PCB成本应分为裸板、电子物料、PCBA制造、测试与烧录、报废损失、工装摊销以及供应商管理费用。若比较不同车型,必须统一成本边界,避免一方包含壳体、连接器端子或软件费用,另一方仅计算板上物料。对于一块多层主控板,板面积、层数、铜厚、表面处理、拼板利用率和年产量共同决定裸板成本;而装配成本更多由贴片点数、双面贴装、细间距封装、选择性焊、涂覆和测试时间驱动。2. 电子物料成本驱动在典型主控BMU中,主MCU、监控或通信芯片、隔离器、车规电源和继电器往往贡献大部分物料价值;电阻、电容数量庞大,但单颗价值较低,只有高压、高容、高精度或大封装器件会显著拉高成本。连接器成本受针数、镀层、端子结构和专用化程度影响。成本工程不能只统计数量,还应记录厂家、完整料号、封装、等级、关键参数和采购量,再决定采用市场价、合同价或自下而上估算。3. 示例性 should-cost 框架基于前述照片级识别,可用“数量 × 单价 + 制造工序”的方式建立方向性模型。假设采用6层板、三只大型板端连接器、五只信号继电器、一个车规主MCU以及约500至700个贴装点,工程估算可把裸板设置为约4欧元,电子物料约45至55欧元,SMT、焊接、涂覆与测试约8至12欧元,对应PCBA约58至72欧元。该区间不是采购报价,而是用于识别设计成本驱动和建立对标基线。精确结果需以拆解BOM、芯片丝印、板层切片、供应商报价和实际工艺路线修正。成本模块主要参数方向性估算(EUR/件)降本抓手裸PCB面积、层数、铜厚、板材、拼板率3.5-4.5优化外形/拼板;层数与铜厚匹配需求半导体MCU、PMIC、通信、隔离、驱动24-34平台化;减少重复接口;第二来源继电器与连接器数量、针数、镀层、专用化18-23接口整合;标准化;避免过度规格被动与分立器件贴片数量、精度、耐压、封装4-7网络器件集成;封装统一;合理降额制造与测试贴装点、双面、涂覆、测试节拍8-12单面化;提高测试覆盖效率;减少手工工序表2 BMS ECU PCBA方向性 should-cost 结构七、设计降本的优先顺序降本应首先从系统架构和接口数量入手,其次才是单颗器件议价。优先级一是减少不必要的采样、隔离和驱动通道,避免功能重复;优先级二是通过MCU、SBC或驱动器集成减少芯片和外围器件;优先级三是统一连接器家族、被动器件封装和电源平台;优先级四是改善板形、拼板率和单面组装比例;优先级五是缩短测试节拍并提高一次通过率。任何降本动作都应同步评估安全、EMC、热、维修和供应风险。省掉一个保护器件的直接收益很小,但由此引起的返修、保修或整包更换成本可能极高。结语BMS ECU PCB的优秀设计表现为:功能边界清晰,安全机制可验证,模拟与数字信号可预测,噪声和热量有明确路径,结构与制造相互匹配,并能在统一成本边界下进行量化取舍。对成本工程师而言,最有效的分析方式不是孤立地比较板重或器件数量,而是把系统架构、功能分区、关键器件、PCB层叠、制造路线和测试策略串联起来。这样才能解释“为什么贵”,并找到不会牺牲安全与可靠性的真正降本机会。来源:小明来电