首页/文章/ 详情

【机械设计】联轴器的正确安装与拆卸

8月前浏览463

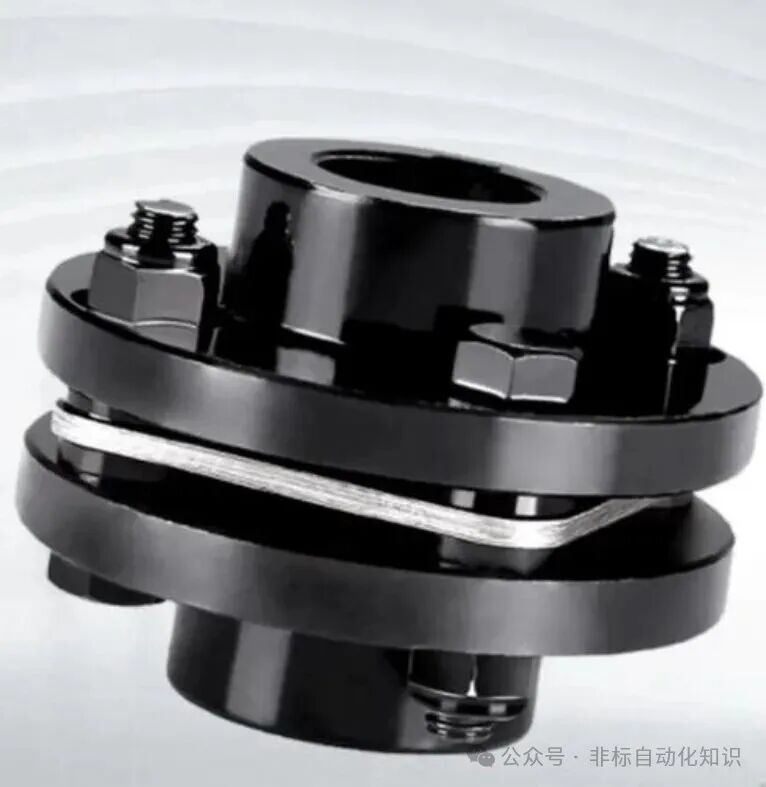
联轴器作为机械传动系统的核心组件,承担着连接两轴、传递扭矩与运动的关键任务。其安装与拆卸质量直接影响设备的运行稳定性、使用寿命及安全性。本文结合行业规范与工程实践,系统阐述联轴器的安装与拆卸流程,为技术人员提供可操作的技术指导。

图片    


一、联轴器安装前的准备与选型


1.1 选型原则与参数匹配

联轴器的选型需基于设备的工作条件进行综合评估:

 • 载荷特性:刚性联轴器适用于低速、高精度场景(如精密机床),传递扭矩大但无法补偿位移;挠性联轴器(如弹性套柱销联轴器)适用于高速、振动频繁的场合,可吸收轴向、径向及角向位移;安全联轴器则用于过载保护场景(如起重设备)。

 • 环境因素:高温环境需选用耐热材料(如金属弹性元件联轴器),腐蚀性环境需采用不锈钢或防腐涂层处理。

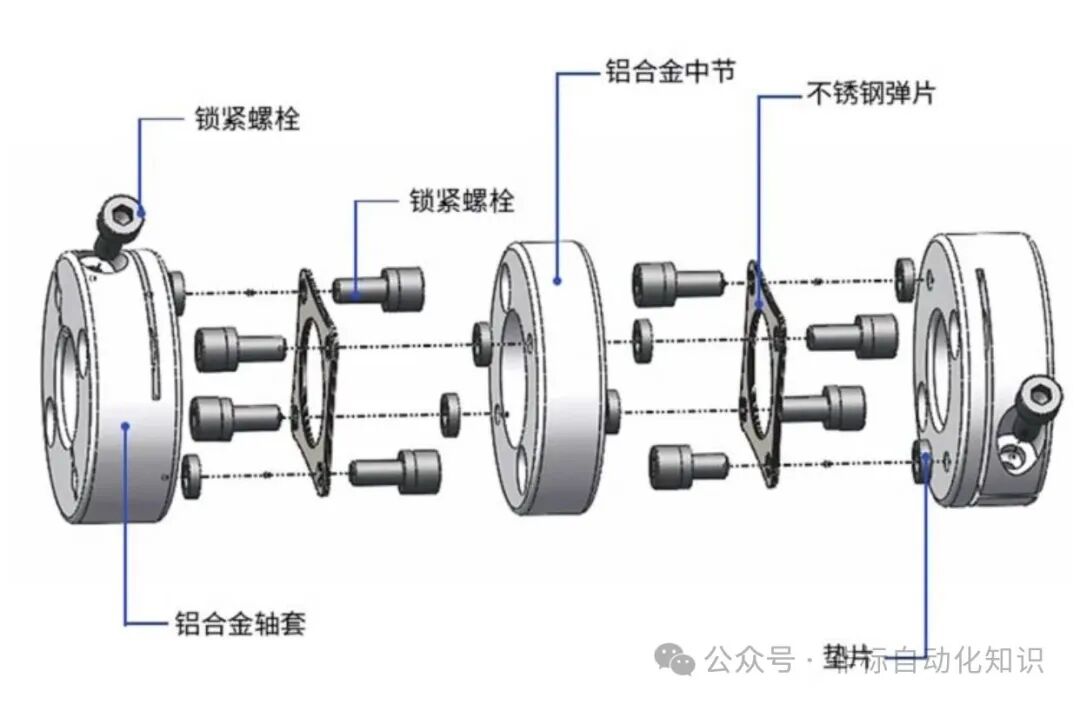
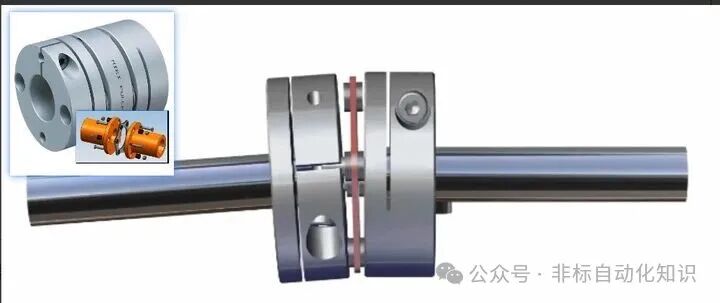
 • 安装空间:对于轴向安装空间受限的场合,可选用膜片联轴器或蛇形弹簧联轴器,其紧凑结构可节省空间。

以某化工企业离心泵系统为例,其电机转速为2900r/min,传递扭矩为1200N·m,轴径为65mm。经计算,选用弹性套柱销联轴器(型号为TL8),其许用扭矩为1500N·m,轴孔直径范围为60-75mm,完全满足工况需求。

1.2 安装前检查与预处理

 • 轴与孔的检测:使用千分尺测量轴径与联轴器内孔尺寸,确保配合间隙符合设计要求(过渡配合公差为H7/js6,过盈配合公差为H7/r6)。

 • 键槽与键的匹配:检查键槽宽度、深度及对称度,键与键槽的配合间隙应控制在0.1-0.3mm范围内,避免过盈导致装配困难。

 • 清洁处理:用清洗剂去除轴、孔及联轴器表面的油污、锈蚀及毛刺,防止装配时划伤配合面。


二、联轴器的安装流程与关键技术

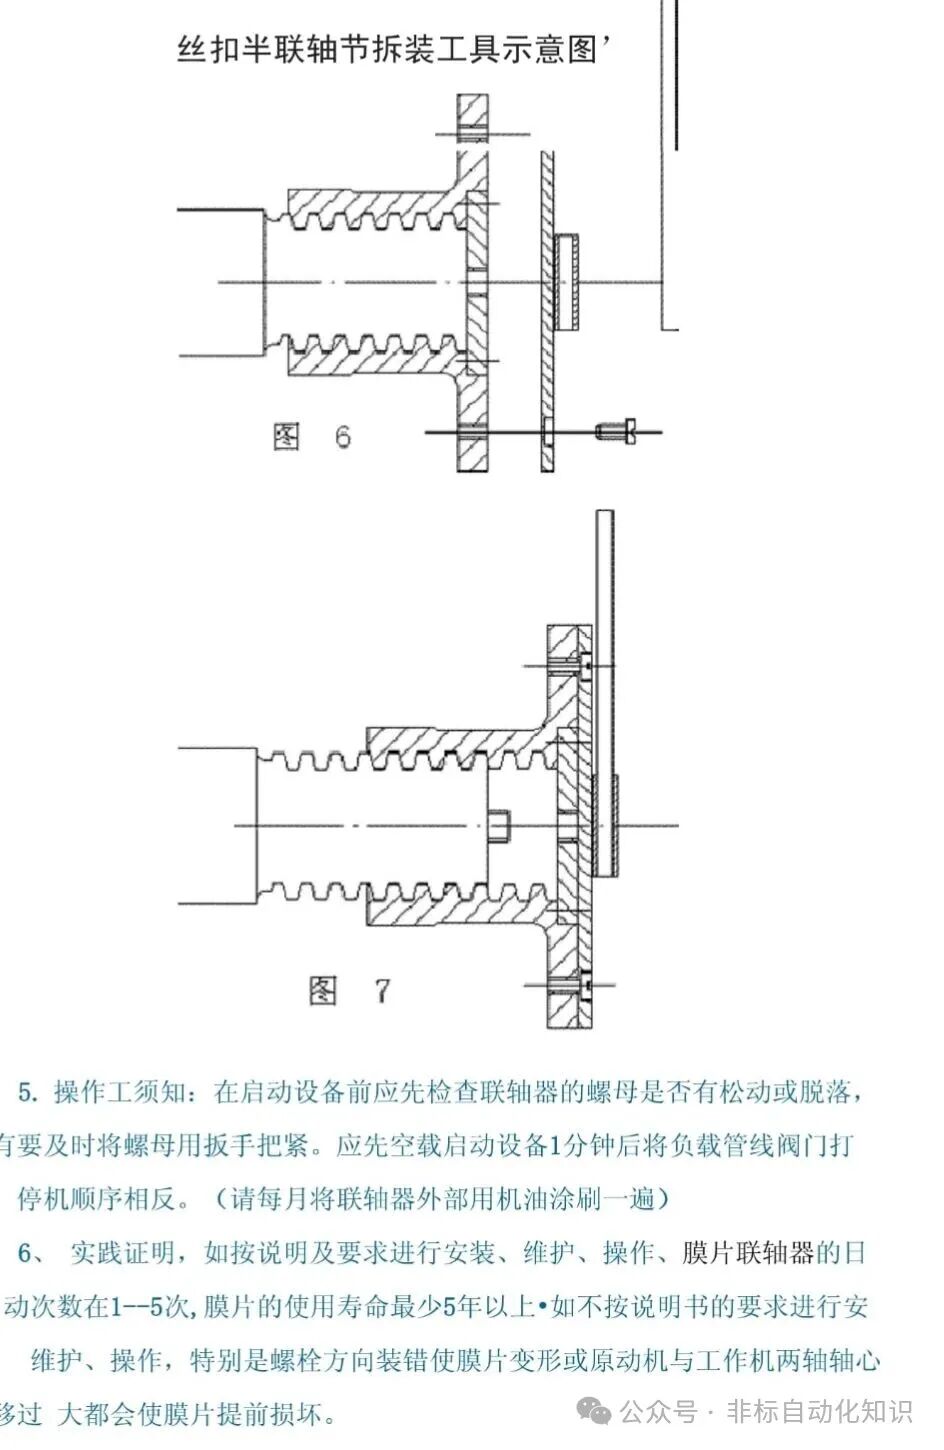
2.1 半联轴器的装配方法


 • 锤击法:适用于小尺寸、间隙配合的联轴器。装配时,在轴端垫铜板或木块,用铜锤沿轴向均匀敲击,避免直接打击联轴器端面。

 • 压力机装配:用于过盈配合或大型联轴器。通过压力机施加轴向力,将联轴器缓慢压入轴上。压力值需根据材料屈服强度计算,避免过度压入导致轴或联轴器变形。

 • 温差法:对于过盈量较大的联轴器,可采用加热或冷却法装配。加热温度控制在120-150℃(油浴加热)或-80℃以下(液氮冷却),确保热膨胀或冷缩量满足装配需求。

2.2 两半联轴器的对中调整

对中精度直接影响设备运行稳定性。常用对中方法包括:

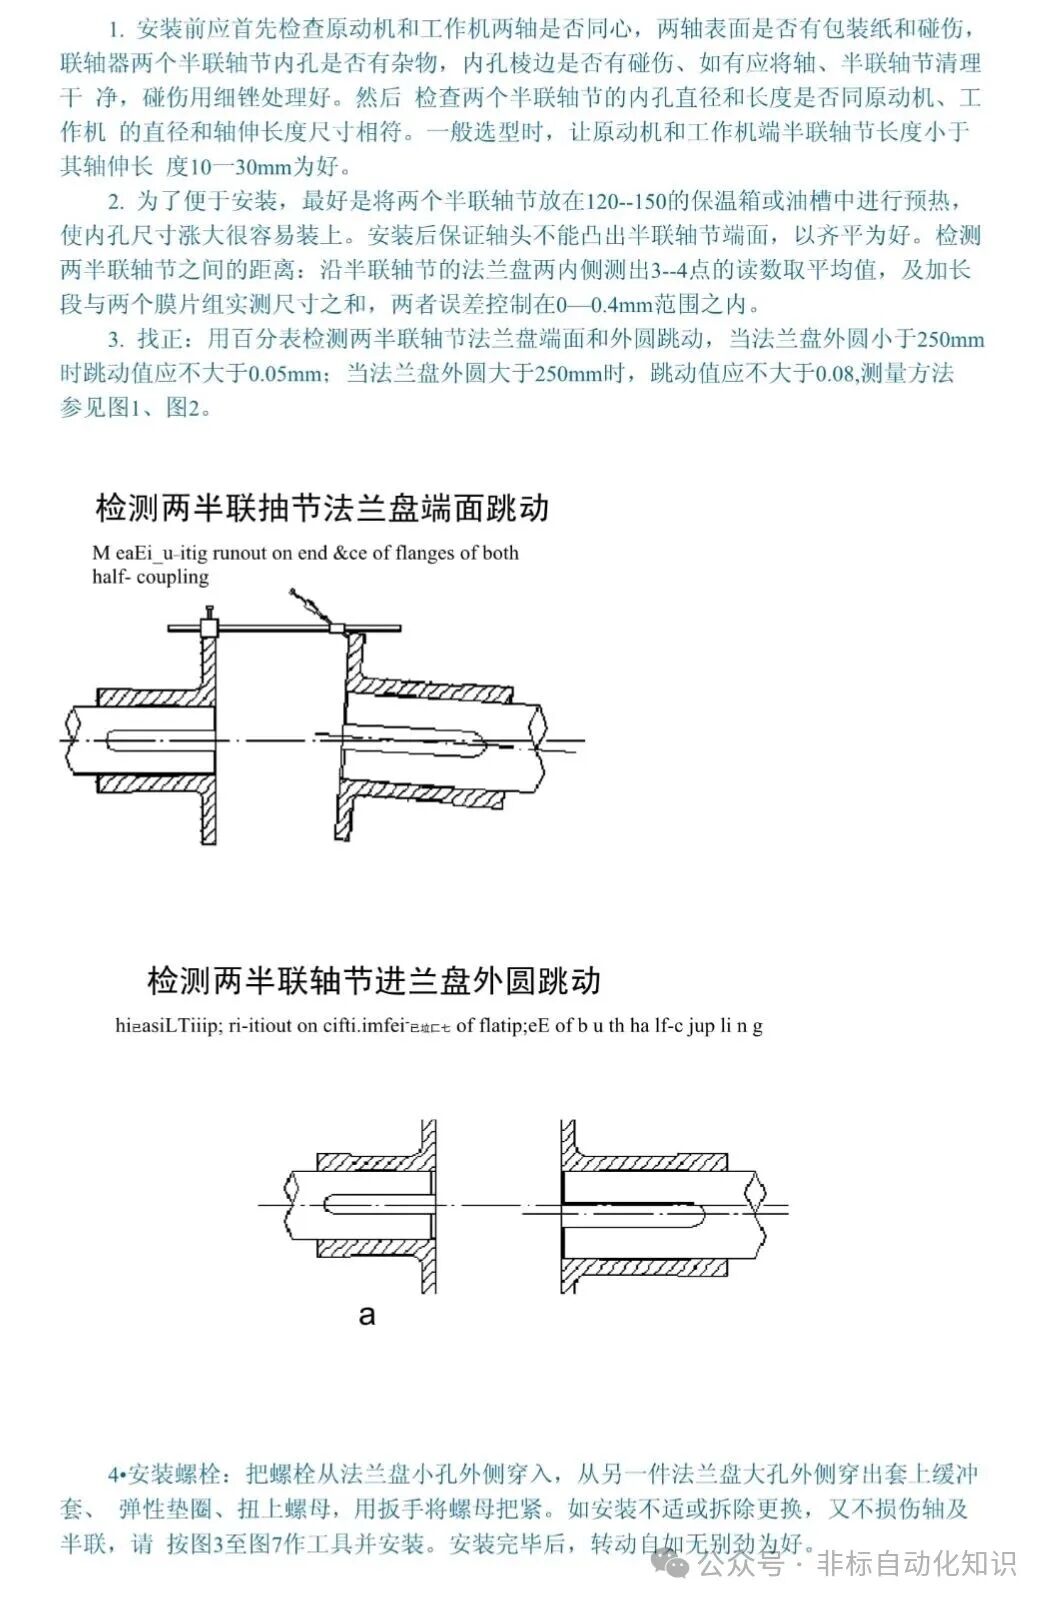
 • 百分表法:在联轴器外圆及端面安装百分表,通过旋转轴系测量径向跳动与轴向间隙。径向跳动应≤0.05mm,轴向间隙应符合设计要求(一般为2-6mm)。

 • 激光对中仪:适用于高速、精密设备(如汽轮机、压缩机)。通过激光束测量两轴的相对位置,精度可达0.01mm,显著提高对中效率。

2.3 螺栓紧固与防松措施

 • 扭矩控制:使用扭矩扳手按设计扭矩值紧固螺栓,避免过紧导致螺纹损坏或过松引发松动。例如,某型号联轴器螺栓紧固扭矩为180N·m,需分2-3次逐步拧紧。

 • 防松设计:采用双螺母、弹簧垫圈或螺纹锁固胶(如乐泰243)防止螺栓松动。对于振动剧烈的场合,可选用自锁螺母或开口销固定。


图片    
图片    
图片    


三、联轴器的拆卸流程与注意事项

3.1 拆卸前的准备工作

 • 安全防护:关闭设备电源,悬挂“禁止合闸”警示牌,确保设备处于完全静止状态。

 • 工具准备:根据联轴器类型准备专用工具,如拉马、液压千斤顶、加热设备等。例如,拆卸齿轮联轴器需使用三爪拉马,其爪径应与轮毂外径匹配。

 • 标记与记录:在联轴器及轴上做好装配标记,记录初始位置关系,便于复装时定位。

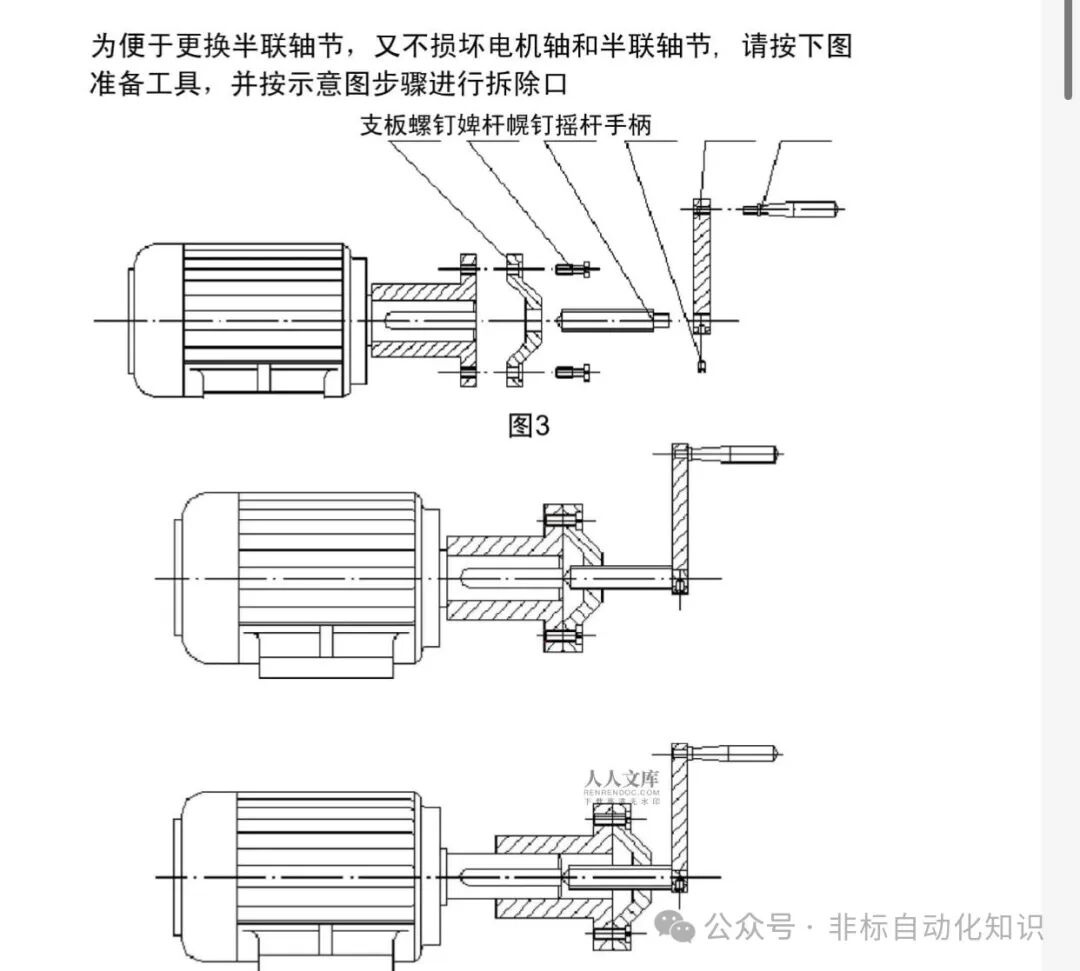
3.2 联轴器的拆卸方法

 • 螺栓拆卸:对于锈蚀螺栓,先喷涂松动剂(如WD-40),待渗透后用扳手拆卸。若仍无法拆卸,可采用加热法(温度≤200℃)使螺栓膨胀后松动。

 • 轮毂分离:

     • 拉马法:将拉马爪钩均匀卡入轮毂孔内,通过丝杠施加轴向拉力,逐步分离轮毂与轴。操作时需确保拉马中心与轴中心重合,避免偏载导致轴或轮毂损坏。

     • 液压法:对于过盈量较大的轮毂,可使用液压千斤顶配合拉马拆卸。通过液压泵施加压力,使轮毂与轴分离。

     • 加热法:对轮毂进行局部加热(如氧-乙炔火焰加热),使其膨胀后与轴分离。加热时需均匀移动火焰,避免局部过热导致材料性能下降。


图片    

   
图片    


3.3 拆卸后的检查与维护

 • 零件清洗:用清洗剂去除联轴器各零件表面的油污、锈蚀及杂质,检查零件磨损情况。

 • 损伤评估:检查键槽、螺栓孔、轴承位等关键部位的磨损量。例如,齿轮联轴器齿厚磨损量超过原齿厚的15%时需更换。

 • 润滑与防锈:对轴承、齿轮等运动部件涂抹润滑脂(如二硫化钼润滑脂),对非运动部件喷涂防锈油(如矿物油基防锈油)。


四、工程案例分析

4.1 某电厂汽轮机联轴器安装案例

某电厂汽轮机与发电机联轴器采用膜片联轴器,设计对中精度要求高(径向跳动≤0.03mm,轴向间隙为3±0.2mm)。安装时采用激光对中仪进行动态监测,通过调整电机地脚螺栓高度,最终实现对中精度达标。运行一年后检测,联轴器运行平稳,振动值≤0.05mm,满足设计要求。

4.2 某化工企业离心泵联轴器拆卸案例

某化工企业离心泵联轴器因长期运行导致轮毂与轴锈蚀粘连,无法直接拆卸。技术人员采用加热法(氧-乙炔火焰加热轮毂至150℃)配合液压千斤顶,成功分离轮毂与轴。拆卸后检查发现,轴表面存在轻微划痕,经打磨处理后复装,设备恢复正常运行。

五、结论

联轴器的安装与拆卸是机械传动系统维护的关键环节。通过科学选型、精准对中、规范操作及定期维护,可显著提高设备运行稳定性,延长联轴器使用寿命。技术人员需严格遵循行业标准(如GB/T 50150-2018《电气装置安装工程 旋转电机施工及验收规范》),结合工程实践,不断优化安装与拆卸工艺,为设备安全运行提供技术保障。


机械设计的内容讲解到此结束,留言功能已开通,欢迎各位进行补充。    


-End-


免责声明:本文系网络转载或改编,仅供学习,交流所用,未找到原创作者,版权归原作者所有。如涉及版权,请联系删。


来源:非标机械专栏
振动电源电子电机材料传动控制螺栓装配电气
著作权归作者所有,欢迎分享,未经许可,不得转载
首次发布时间:2026-01-22
最近编辑:8月前
非标机械专栏
签名征集中
获赞 207粉丝 123文章 1544课程 0
点赞
收藏
作者推荐

【机械设计】卡尺,这个功能用过的不到万分之一,你可能都没听过

来源:Mitutoyo三丰量仪量具、乐乐课堂、机械前沿 金属加工 游标卡尺是工业上常用的测量长度的仪器,可直接用来测量精度较高的工件,如工件的长度、内径、外径以及深度等。在日常工作中,很多人都会用到,金粉们都不陌生,游标卡尺貌似简单,但是你真的用对了吗?我们今天就来看一看游标卡尺的正确用法!卡尺的各部位名称 M型标准卡尺 ABS数显卡尺 游标卡尺用前说明 1.量具非工具,尽量别超范围使用,拿来当锤子、飞镖、烧烤钳子、油漆搅拌器…… 2.跌落、敲打,都尽量避免,同时,要注意定期计量。 使用前准备1.分值度0.02mm,示值误差±0.03mm,最大的示值误差±0.04mm。 2.用无水酒精擦拭测量面 3.调节制动螺钉,卡尺顺畅滑动。 开始测量 1.量块测量 2.内径测量 调节制动螺钉,固定卡尺读数。 3.深度测量 4.台阶测量,内外径和深度测量是经常用的,这个台阶测量你用过吗? 读数方法 主尺刻度 + 游标尺刻度 = 实际刻度 卡尺的刻度读法游标卡尺 分度值 0.05mm ①主标尺读数 16mm ②游标尺读数 0.15mm 读数值 16.15mm 注意:②0.15mm是读取的主尺刻度与游标刻度重合的位置。 带表卡尺 分度值 0.01mm ①主标尺读数 16mm ②表盘读数 0.13mm 读数值 16.13mm 卡尺的测量应用通用卡尺: 外尺寸测量 内尺寸测量 阶差测量 深度测量 专用卡尺:沟槽直径测量 尖爪卡尺 窄槽直径测量 薄片卡尺 阶差断面测量 偏置卡尺 管壁厚度测量_管壁厚度卡尺 内径测量 内径卡尺 卡尺使用注意事项M型标准卡尺例:使用前的注意事项1. 使用少量千分尺润滑油擦拭基准端面及滑动部位。 2. 全行程移动尺框,确认是否被卡住等。 3. 清洁测量面后,使其贴合,确认下面的内容: ■外侧测量面:对准光源时,看不到光是正常的。(图1) 有污渍、碎屑或毛刺等不能完全贴合时,有时能看到光。(图2) ■内侧测量面:对准光源时,仅能看到一点光的状态是正常的。(图1) ■请确认基准点。(图3) 使用中的注意事项 1. 读取刻度时,请将视线对准正面,注意视差。(图4) 2. 测量时,请使用一定的力量,尽量在量爪根部测量。(图5) 3. 请不要在测量面倾斜的状态下测量。(图6) 使用后的注意事项 1. 使用后,确认各部位有无损伤并将整体清洁干净。 在附着有水溶性切削油等场所使用时,清洁后,请务必进行防锈处理。 2. 将外侧量爪打开0.2~2mm左右,无需拧紧紧固螺钉保管。(图7) 3. 不能在高温高湿、多尘埃及多油污的场所存放。 *如使用数显型卡尺,若长期不使用时请取下电池。游标卡尺的原理与读数,好多试验员都读错!视频资料 游标卡尺读数常见错误剖析游标卡尺是用来测量长度的一种精密仪器,要求学生掌握的重点仪器之一,常常要求学生对具体的测量结果进行读数,由于学生对某些细节注意不到时常出错,下面结合例题针对学生出现的典型错误分类剖析。 ●游标卡尺读数是考察学生有效数字概念的最佳方式,在记录测量结果时,学生对有效数字的意义认识不足导致错误。1.用游标为50分度的游标卡尺测量一段电阻丝的长度,测量结果如图1所示。由图可知其长度为________cm。 错误结果:4.80;正确结果:4.800 剖析:比较以上正误结果,仅仅相差一个0,可谓失之毫厘,却谬以千里。4.800最末尾的0是有意义的,代表一位有效数字。 防止有效数字位数错误,在运算中,数值最后的0不能舍去,严格按游标卡尺读数规则:48mm+0×0.02mm=48.00mm=4.800cm。 ●学生忽视记录结果的单位,或主尺与标尺读数单位不一致进行相加,不够细致,导致错误。 2.用一主尺最小分度为1mm,游标上有20个分度的卡尺测量一工件的长度,结果如图2所示,可以读出此工件的长度为__________cm。 错误结果:1.405 , 14.05 ,104.05或10.45 正确结果:10.405 剖析:1.405和14.05错误根源在于把主尺上的10当作10mm了,用公式14mm+1×0.05mm=14.05mm=1.405cm算得。主尺的最小刻度是1mm,主尺上标的数值通常是厘米数,数字10表示10cm,正确的计算公式为:104mm+1×0.05mm=104.05mm=10.405cm,结果104.05的单位是mm,可题目要求结果以cm为单位,犯了低级错误。 结果10.45是这样计算得来的:10.4+1×0.05=10.45cm,式中10.4是主尺读数,单位是cm,1×0.05是标尺读数,其单位是mm,两者没统一单位直接相加导致错误。 ●对游标卡尺的结构和原理理解不深刻,导致读数错误。 3.一位学生用游标尺上标有20等分刻度的游标卡尺测量一工件的长度,测得的结果如图3所示,则该工件的长度L=__________cm。 错误结果:13mm+10×0.05mm=13.05mm=1.305cm 正确结果:14mm+10×0.05mm=14. 50mm=1.450cm 剖析:主尺读数应该按标尺的0刻线为准,切忌以标尺的左边界当作标准来读主尺读数,以上错误的根源就在于此,希望同学们高度注意。 ●读数时没有注意标尺的精度,或标尺上对齐的刻度线数错,导致读数出现错误。 4.如图4所示的游标卡尺读数为___________mm。 错误结果:10mm+5×0.1mm=10.5mm;或10mm+5×0.05mm=10.25mm 正确结果:10mm+10×0.05mm=10.50mm 剖析:本题没有直接给出标尺的分度(即卡尺的精确度),这需要从图中获得信息,标尺上有20个格,说明是20分度的卡尺,其精确度为0.05mm。结合上面的运算公式可以看出,有些学生只看标尺的数字,没细心观察格数,当作10分度误将结果读为10.5;另一种错误是将标尺的刻度读做5,结果为10.25。 细致决定成败,游标卡尺读数需注意的几个细节: 卡尺精确度d=1/n(n是标尺的等分刻度数),单位是mm;主尺读数a,以标尺的0刻线为准,读出主尺的整毫米数;标尺读数b=m×精确度,单位是毫米,m是与主尺上的某一条刻度线对齐的标尺刻度;测量结果l=a+b(a、b单位要统一),注意题目所要求的最终单位,运算过程数值末尾的0要保留。 机械设计的内容讲解到此结束,留言功能已开通,欢迎各位进行补充。 -End-免责声明:本文系网络转载或改编,仅供学习,交流所用,未找到原创作者,版权归原作者所有。如涉及版权,请联系删。来源:非标机械专栏

未登录
还没有评论
课程
培训
服务
行家
VIP会员 学习计划 福利任务
下载APP
联系我们
帮助与反馈