咸蛋在传统节日消费场景中需求旺盛,2024 年端午节全国销量突破 30 亿枚。针对传统咸蛋生产依赖人工、工艺控制偏差大及高峰期交货延期等瓶颈,聚焦大规模腌制普遍使用的塑料圆桶导致蛋品散乱损耗大,以及腌制液浓度不均匀导致品质差异大的问题,提出了腌制容器采用方箱的设计方案,方箱可配合标准蛋托与搬运机器人、自动翻箱机、AGV叉车等实现工艺自动衔接,同时,采用电机驱动搅拌桨自顶向下搅动,实现腌制液盐浓度垂向均一化,并利用多学科仿真软件平台进行腌制液搅动效果仿真,获取搅拌桨转速对腌制液搅动效果的影响规律,验证了腌制容器采用方箱及搅拌桨设计方案的可行性。作品成果有助于加快咸蛋腌制自动化生产线落地,以缓解咸蛋消费高峰期供需矛盾。
以大直径汽轮机推力轴瓦合金层离心铸造为对象,分别研究了立式和卧式下的充型过程及凝固模型,分析铸造温度、铸造入口偏置位置、离心转速度以及铸件温度对缩孔、缩松影响,并得到了最优铸造工艺参数。
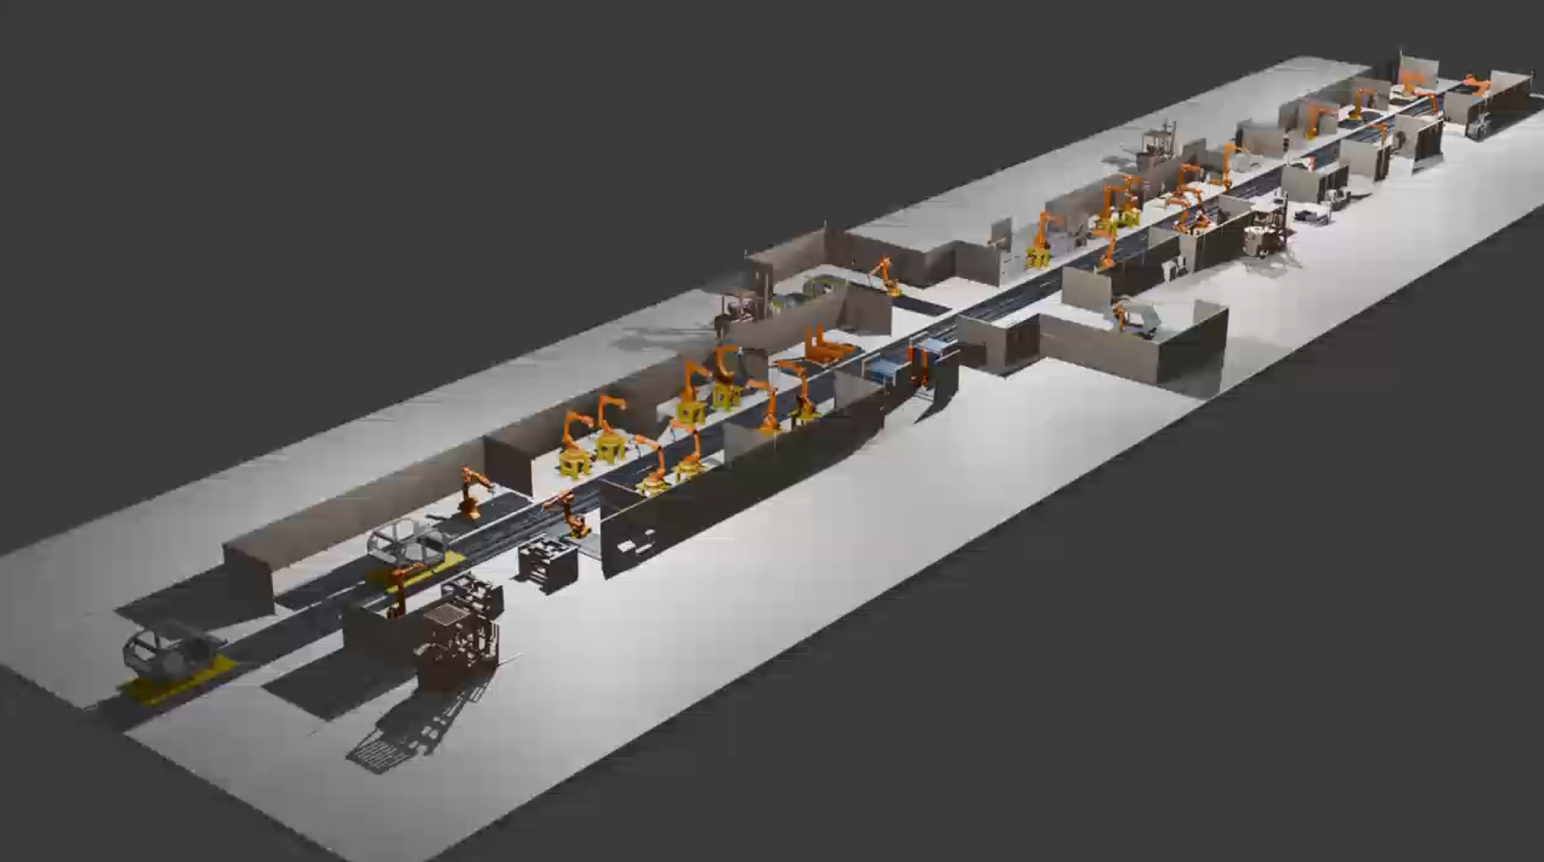
根据《大气污染防治法》及相关政策文件,汽车喷涂正面临严苛的环保政策与行业痛点双重挑战。目前,行业现状呈现两极分化态势,大型企业合规率高,而中小工厂问题突出,具体表现为涂料利用率低、工艺开发周期长、健康风险高。本作品利用多软件集成多维度高精度模型,涉及喷涂机器人、检测机器人、汽车及产线相关设施设备,并进行汽车喷涂生产线工艺集成仿真验证,涉及汽车进入产线、3D扫描车身、喷涂、烘干、质量检测环节,针对汽车传统喷涂存在的涂料利用率低、工艺开发周期长、健康风险问题,提出并实施汽车面漆喷涂虚拟仿真优化方案,支持了新车型免试喷直接投产。未来,将致力于利用孪生体模型、实时交互数据,AI算法,动态调整喷涂工艺参数,以适应环境变化、工件差异,优化涂料利用率、减少过喷、保证膜厚均匀性。
随着汽车行业向绿色化、智能化、定制化转型,车身焊接工艺对于车辆质量安全和生产效率提升起关键作用。然而,传统车身焊接生产线存在以下不足:质量风险大、柔性化不足、调试周期长、运行成本高。本项目旨在聚焦新能源汽车车身焊接生产线,应用建模仿真技术构建汽车车身焊接生产线的全流程数字化仿真系统,包括前后纵梁、四门两盖、车身合并、激光检测环节,完成了工艺流程可视化与优化,清晰呈现产线布局与运作逻辑,为生产线潜在问题预判,以及缩短调试周期与降低运行成本奠定工作基础 。
作品简述 本研究针对学院楼教室的空气流通效率问题,通过系统性实验探究不同门窗开闭组合对室内散热效果的影响。实验设计了35种不同的通风方法,在教室门口及窗户处设置监测点位,每组实验进行10分钟连续数据采集。为确保实验数据的可靠性,研究采用气象条件筛选法,以风速峰值作为有效数据,有效降低了环境变量(如天气变化)对结果的干扰。 实验结果表明,门窗开闭方式对空气流通效果具有显著影响。当仅打开前门和窗1时,室内散热效果最差;而将门完全打开并开启全部窗户时,空气流通效率最高,散热效果最佳。这一发现为学院楼教室的通风设计提供了科学依据,建议在自然通风条件下优先采用全开门窗的策略,以优化室内环境舒适度。 本研究的创新点在于通过多变量控制与系统性测试,量化了不同通风方案的效果,为建筑通风优化提供了可推广的实践方法,对改善教学空间的空气质量与热环境具有实际应用价值。
本研究通过对万向节锻压成形过程的理论分析和数值模拟,深入研究了材料变形机理和工艺参数优化方法,建立单因素试验并结合数值模拟的方法实现了对万向节成形过程的工艺优化,包括对万向节零件分析,成形模具设计,万向节成形工艺数值模拟研究。希望此次工程仿真研究能对万向节叉的生产起到现实意义
Ⅳ型压力容器一般指的是碳纤维缠绕的复合材料压力容器,采用碳纤维作为增强材料,缠绕在高强度钢或铝合金内胆外层。这种结构结合了材料的高强度和轻量化,不仅具有钢制压力容器的优点,此外还有如下特点: ①轻质高强:碳纤维材料具有极高的强度与刚性,但密度低,显著减轻整体重量。 ②高耐压性能:碳纤维缠绕结构能承受较高的内压,保证容器安全稳定。 ③优异的耐腐蚀性:碳纤维和铝合金具有良好的耐腐蚀性能,适应多种环境。 ④良好的疲劳寿命:结构设计使得容器具有较长的使用寿命,反复压力循环稳定。 ⑤优良的热性能:良好的耐温性能,使其在不同温度条件下依然表现出色。 ⑥体积紧凑:高强度允许设计更紧凑的容器尺寸,更加适合空间有限的场合。
本项目基于TRIZ理论和仿真协同优化FPC设计,提升高速信号完整性和FPC柔韧性,精准评估,优化设计,仿真验证。项目解决了FPC传输高速信号的设计难题,形成技术积累,实现企业产品高效迭代。
随着新能源汽车需求激增,汽车冲压生产线面临高精度、柔性化、智能化升级的迫切需求,但存在模具调试周期长、设备监控难、库存管理复杂等难题。另外,现有的数字孪生应用于汽车冲压生产线还存在在于虚拟模型无法准确映射物理状态,缺乏“以虚控实”能力的核心矛盾。本作品构建了基于数字孪生技术的汽车冲压生产线柔性架构,解决“动”、“准”、“省”三维矛盾,可以助力实现汽车冲压生产线“零待机生产”终极目标。未来,将着力解决生产线设备通信实时性瓶颈、闭环控制不足、标准化缺失等问题。