
- 已解决9月前发布
abaqus高斯体热源子程序编写
- ¥1000(预算仅供参考,最终价格由工程师与用户交流后确定)
- 其他服务
要求:
模型:2个304不锈钢金属环形圆柱构件,可以简化为两个圆体。
工况:三焊枪呈120°分布,脉冲ND:YA激光器,激光波长1064nm,峰值功率1~5KW可调,加载时间2ms~10ms可调,高斯体热源
焊枪与金属构件焊接端面呈10°倾斜。两金属构件之间有100微米间隙。
实验测试焊后的焊点直径为500微米左右,焊后的焊点深度在200~300微米左右。
工艺不对称:单焊枪能量不均匀(10%以内)、单焊枪离焦量(X、Z最大偏移量不超过100微米)。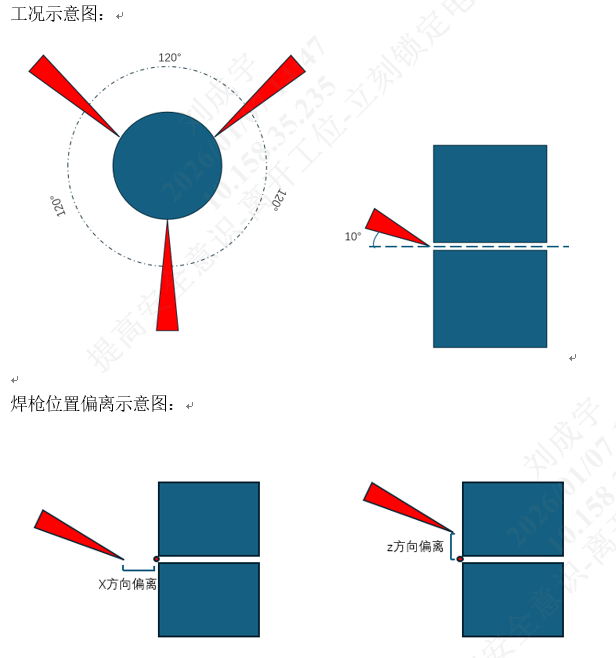
13332名专业人才为您服务
