结构连接的“疲劳隐患”:点焊疲劳分析核心方法解析
在汽车车身、钢结构件等组装类结构中,点焊是应用最广泛的连接方式之一。它凭借高效、低成本的优势成为工业生产的“常客”,但同时也是疲劳失效的“重灾区”——焊点及周围薄片区域因应力集中、受力复杂,很容易在循环载荷下萌生裂纹。今天,我们就聚焦点焊疲劳分析,拆解基于应力-寿命(SN)方法的核心评估逻辑。
一、点焊疲劳分析的核心定位:聚焦三个关键部位
目前工程中主流的点焊疲劳分析方法,均基于应力-寿命(SN)理论,核心是精准评估点焊连接的“薄弱环节”。一个完整的点焊连接由三个关键属性定义:薄片1、薄片2(被连接的两个板材)和焊点熔核(连接核心区域),这三个部位共同构成了疲劳分析的重点检查对象。
点焊连接的受力传递路径是:外力作用于薄片,通过薄片与熔核的结合面传递到熔核,再由熔核传递到另一块薄片。在这个过程中,熔核与薄片的连接处、薄片的焊点周围区域会产生显著的应力集中,成为裂纹萌生的主要位置。其整体受力场景可通过下图直观理解:
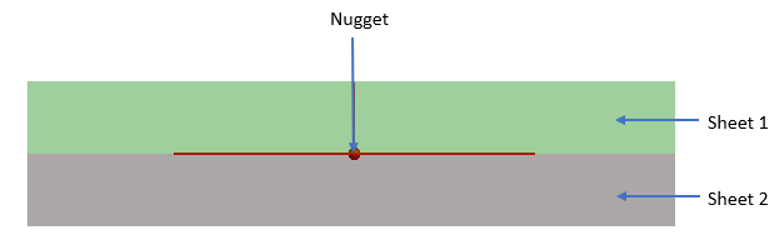
图 1. 点焊疲劳
当前点焊疲劳分析的核心理论依据,源于Rupp等人发表的经典论文。该方法的核心思路可概括为“三步法”:第一步,确定焊点熔核位置的截面力和力矩(受力核心参数);第二步,基于这些力和力矩计算薄片及熔核的应力分布;第三步,结合雨流计数法和SN方法计算疲劳损伤,最终定位最危险的失效部位。
二、薄片位置的应力计算:径向应力是核心指标
薄片1和薄片2是点焊连接的“承载载体”,其疲劳性能直接决定了整个连接结构的寿命。薄片上的应力以“径向应力”为主——即沿熔核圆心到薄片某点的连线方向的应力,记为σ(θ),其中θ为该点与基准方向的夹角(反映应力的圆周分布特性)。
薄片径向应力的计算需综合考虑熔核传递的各种力和力矩的贡献,包括y方向力fᵧ、z方向力f_z、x方向力fₓ,以及y方向力矩mᵧ、z方向力矩m_z。其计算公式如下,涵盖了各受力分量对应的应力叠加:
σ(θ) = -σ_max(fᵧ)cosθ - σ_max(f_z)sinθ + σ(fₓ) + σ_max(mᵧ)sinθ - σ_max(m_z)cosθ
要理解这个公式,关键是拆解每个应力分量的计算逻辑,而这些分量的计算都与点焊的几何参数(直径、厚度)及修正系数相关。下图清晰展示了薄片位置的力和力矩分布:
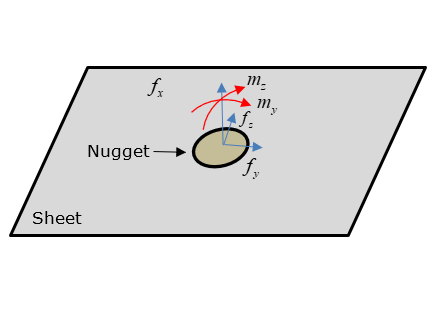
图 2. 薄片位置上的力和目标力矩
1. 力对应的应力分量计算
力的贡献主要来自y、z、x三个方向,其中y和z方向力产生的应力形式相似,x方向力仅在特定条件下产生应力:
• y/z方向力对应的最大应力(σ_max(fᵧ)、σ_max(f_z)):这两个方向的力会使薄片产生径向的拉伸或压缩应力,计算公式完全一致,仅需替换对应的力参数(fᵧ或f_z): σ_max(fᵧ) = fᵧ/(πD T) × C_fyz × D_defyz × T_tefyz σ_max(f_z) = f_z/(πD T) × C_fyz × D_defyz × T_tefyz • x方向力对应的应力(σ(fₓ)):x方向为薄片的厚度方向,仅当fₓ>0(拉力)时产生应力,压力状态下(fₓ≤0)应力为0,公式为: 当fₓ>0时,σ(fₓ) = (1.744 fₓ / T²) × C_fx × D_defx × T_tefx 当fₓ≤0时,σ(fₓ) = 0.0
2. 力矩对应的应力分量计算
y和z方向的力矩会使薄片产生弯曲变形,进而产生径向应力,两者计算公式一致,替换力矩参数(mᵧ或m_z)即可:
σ_max(mᵧ) = (1.872 mᵧ / (D T²)) × C_myz × D_demyz × T_temyz
σ_max(m_z) = (1.872 m_z / (D T²)) × C_myz × D_demyz × T_temyz
3. 关键参数解析
上述公式中的参数可分为“几何参数”和“修正参数”两类,均需根据实际点焊结构确定:
• 几何参数:D为焊缝单元(熔核)的直径,T为损伤计算时考虑的薄片厚度,这两个参数是应力计算的基础,直接影响应力大小(直径越大、厚度越厚,应力越小)。 • 修正参数:包括比例因子(C_fyz、C_myz、C_fx)、直径指数(D_defyz、D_demyz、D_defx)和厚度指数(T_tefyz、T_temyz、T_tefx),用于修正理论计算与实际工况的偏差。在经典的Rupp方法中,这些参数有默认取值: C_fyz=1,D_defyz=0,T_tefyz=0; C_myz=0.6,D_demyz=0,T_temyz=0.5; C_fx=0.6,D_defx=0,T_tefx=0.5。
三、薄片位置的损伤评估:从应力分布到最严重损伤
由于薄片上的径向应力σ(θ)是角度θ的函数(不同圆周位置应力不同),因此需要通过“遍历计算-循环计数-损伤评估”的流程找到最危险的位置:
1. 多角度应力计算:以固定角度间隔遍历计算θ从0°到360°的径向应力。默认间隔为18°(即20个计算点),也可通过点焊求解设置中的“角度数量”字段调整间隔大小,间隔越小计算越精准,但效率越低。 2. 雨流循环计数:对每个角度θ对应的应力-时间历史,采用雨流循环计数法提取有效疲劳循环(包括循环的应力振幅和平均应力)。这一步的目的是将复杂的载荷历史拆解为一个个独立的疲劳循环,便于后续用SN方法计算。 3. 单角度损伤计算:结合材料的SN曲线,对每个角度的有效循环计算疲劳损伤(损伤=1/寿命,寿命通过SN曲线由应力振幅确定),得到每个角度的损伤值D(θ)。 4. 最严重损伤筛选:对比所有角度的损伤值D(θ),选取最大损伤值作为该薄片的疲劳损伤结果。对另一块薄片(薄片2)重复上述整个流程,得到其最大损伤值。
通过这种方式,就能精准定位薄片上的“最危险圆周位置”,其损伤值直接反映了薄片的疲劳风险等级。
四、总结:点焊疲劳分析的核心逻辑与工程价值
点焊疲劳分析的核心逻辑可概括为“聚焦核心部位、分解受力贡献、遍历定位风险”:以熔核的力和力矩为输入,通过理论公式计算薄片的径向应力分布,再通过多角度评估找到最严重损伤位置。这套方法基于经典的Rupp理论,结合SN方法和雨流计数法,实现了对点焊连接疲劳性能的精准评估。
在工程实践中,这套分析方法的价值体现在两个关键场景:一是设计阶段优化——通过分析不同熔核直径、薄片厚度对损伤的影响,优化点焊工艺参数;二是失效诊断——当点焊结构发生疲劳失效时,通过计算应力分布和损伤位置,验证失效原因是否与理论预测的最危险位置一致。
后续我们还将讲解焊点熔核位置的应力计算与损伤评估方法,以及点焊疲劳分析的工程案例。如果你在实际工作中遇到点焊疲劳的具体问题,欢迎在评论区留言交流!